メニュー
トップページ
加工の流れ
加工実績
Gallaey
製品は教科書でできている!?
メモ(覚え書き)
営業日のお知らせ
お問い合わせ
会社情報
精密加工の要!知って納得「座標」の仕組み
https://r.goope.jp/matobaseisakusyo/info/6875990
板厚のあの数字、一体なぜ?
https://r.goope.jp/matobaseisakusyo/info/6837677
幅の違う角パイプを直角に接合したい場合
https://r.goope.jp/matobaseisakusyo/info/2026-04
おい点P、うごくんじゃねぇ!
https://r.goope.jp/matobaseisakusyo/info/6607970
三角形の合同条件
https://r.goope.jp/matobaseisakusyo/info/6530707
切削速度
https://r.goope.jp/matobaseisakusyo/info/6390868
円と直線の位置関係
https://r.goope.jp/matobaseisakusyo/info/6320310
時間
https://r.goope.jp/matobaseisakusyo/info/6310001
60°の出し方
https://r.goope.jp/matobaseisakusyo/info/6271695
3点を通る円弧の描き方
https://r.goope.jp/matobaseisakusyo/info/6209981
CAD初心者にとって苦手な図形2
https://r.goope.jp/matobaseisakusyo/info/6209822
CAD初心者にとって苦手な図形1
https://r.goope.jp/matobaseisakusyo/info/6209537
三角法と一角法
https://r.goope.jp/matobaseisakusyo/info/6070913
反比例
https://r.goope.jp/matobaseisakusyo/info/5958153
比例
https://r.goope.jp/matobaseisakusyo/info/5958143
基礎が大事
https://r.goope.jp/matobaseisakusyo/info/5895060
平行
https://r.goope.jp/matobaseisakusyo/info/5866198
因数分解
https://r.goope.jp/matobaseisakusyo/info/5775847
図形の移動
https://r.goope.jp/matobaseisakusyo/info/5681970
線対称
https://r.goope.jp/matobaseisakusyo/info/5628244
長方形の性質
https://r.goope.jp/matobaseisakusyo/info/5528176
長さの単位
https://r.goope.jp/matobaseisakusyo/info/5253534
尺度
https://r.goope.jp/matobaseisakusyo/info/5186134
投影した穴
https://r.goope.jp/matobaseisakusyo/info/5733485
立体の切り口
https://r.goope.jp/matobaseisakusyo/info/5733441
立体の投影図
https://r.goope.jp/matobaseisakusyo/info/5730337
近似値
https://r.goope.jp/matobaseisakusyo/info/5714234
補助線
https://r.goope.jp/matobaseisakusyo/info/5022950
()のある計算
https://r.goope.jp/matobaseisakusyo/info/4975888
円の直径と面積
https://r.goope.jp/matobaseisakusyo/info/4932178
「=」イコール
https://r.goope.jp/matobaseisakusyo/info/4863262
円の接線と接線を通る半径との関係
https://r.goope.jp/matobaseisakusyo/info/4711294
四捨五入
https://r.goope.jp/matobaseisakusyo/info/4646358
単位をそろえる
https://r.goope.jp/matobaseisakusyo/info/4619668
平均
https://r.goope.jp/matobaseisakusyo/info/4534479
はじきの法則
https://r.goope.jp/matobaseisakusyo/info/4454837
面積迷路など
https://r.goope.jp/matobaseisakusyo/info/2021-08
https://r.goope.jp/matobaseisakusyo/info/3889336
正の数・負の数
https://r.goope.jp/matobaseisakusyo/info/3826315
座標
https://r.goope.jp/matobaseisakusyo/info/3788614
円周率
https://r.goope.jp/matobaseisakusyo/info/3764677
植木算
https://r.goope.jp/matobaseisakusyo/info/3741606
足し算と引き算
https://r.goope.jp/matobaseisakusyo/info/3731875
図面
https://r.goope.jp/matobaseisakusyo/info/3724104
板金加工に必要な金属の性質
https://r.goope.jp/matobaseisakusyo/info/6825591
金属と熱
https://r.goope.jp/matobaseisakusyo/info/6800466
シャーリング(せん断加工)
https://r.goope.jp/matobaseisakusyo/info/6793949
磁石の性質
https://r.goope.jp/matobaseisakusyo/info/6612003
ものの温まり方
https://r.goope.jp/matobaseisakusyo/info/6611344
相対運動
https://r.goope.jp/matobaseisakusyo/info/6475775
仕事
https://r.goope.jp/matobaseisakusyo/info/6453816
酸化反応
https://r.goope.jp/matobaseisakusyo/info/6319283
金属の性質
https://r.goope.jp/matobaseisakusyo/info/6255385
金属の結晶構造
https://r.goope.jp/matobaseisakusyo/info/6165574
力の合成
https://r.goope.jp/matobaseisakusyo/info/6121124
光の進み方
https://r.goope.jp/matobaseisakusyo/info/5117564
浮力
https://r.goope.jp/matobaseisakusyo/info/4152862
てこの原理
https://r.goope.jp/matobaseisakusyo/info/4407109
冬の大三角
https://r.goope.jp/matobaseisakusyo/info/4360925
アルゴン
https://r.goope.jp/matobaseisakusyo/info/4266874
摩擦
https://r.goope.jp/matobaseisakusyo/info/4217918
密度と比重
https://r.goope.jp/matobaseisakusyo/info/4022839
状態変化
https://r.goope.jp/matobaseisakusyo/info/3961428
光の性質
https://r.goope.jp/matobaseisakusyo/info/3905419
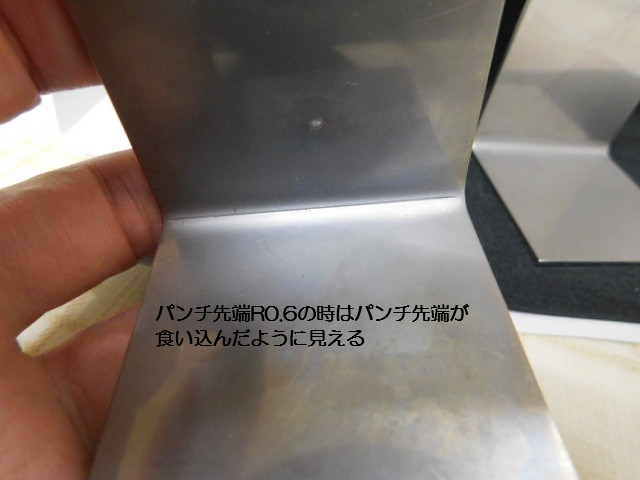
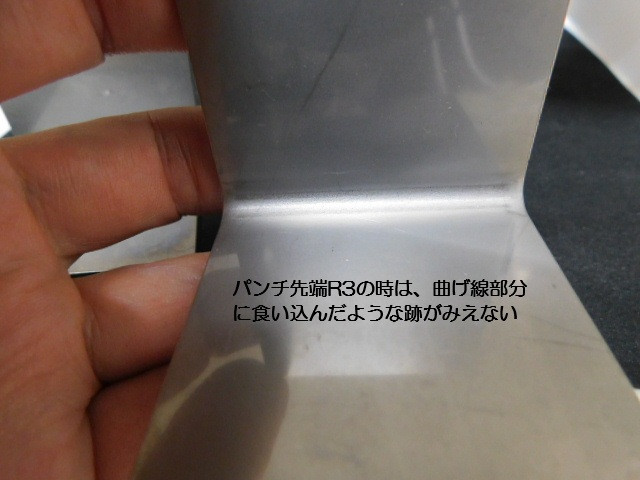
同じV幅でパンチの先端Rを変化させた場合です。V18の場合内Rは大体1/6のR3ということになります。
先端Rの違いは曲げ部分の形状で、先端Rが小さいと食い込んだような曲げ跡が付きます。
板金加工での曲げ加工ではボトミングによる曲げ加工が一般的です。
ボトミングによる内側の曲げ半径r(内R)は使用するダイのV幅による影響を受け、内RはV幅のおおよそ1/6になります。
写真では同じパンチを用いても、V幅が変わると内Rが変化しているのがお分かりになると思います。
Φ10の穴を曲げ線から1㎜ずつずらして穴をあけています
Φ10の穴を曲げ線から1㎜ずつずらして穴をあけています。
少し突起をつけることで、この突起をつぶすことで製品の固定が容易に行えます。
荷重のかからない仕切の固定などはこれで十分です。
形状に制限はありますが、通常ので行うFR曲げよりもフラットパンチによるFR曲げ加工のほうが仕上がりはきれいなります。
SUS304 t1の製品だとこんな感じになりました。
専用の金型がない場合でも、近似的に多段曲げをすることでR曲げを行うことが出来ます。
ただし、今回のような形状では厳密に言うと曲げられない部分がありますので、曲げが可能になるように一部修正はしています。
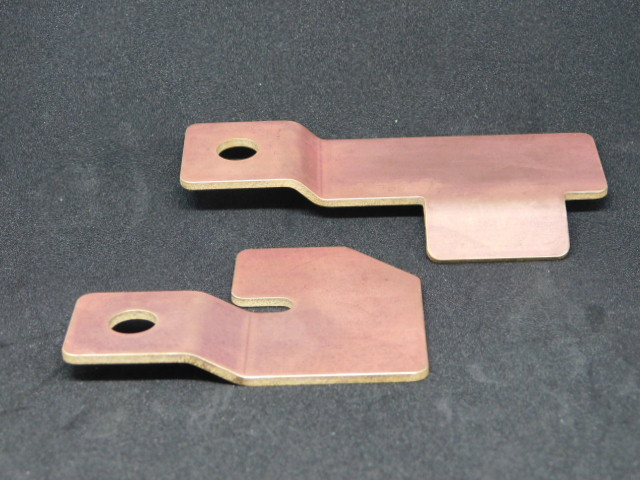
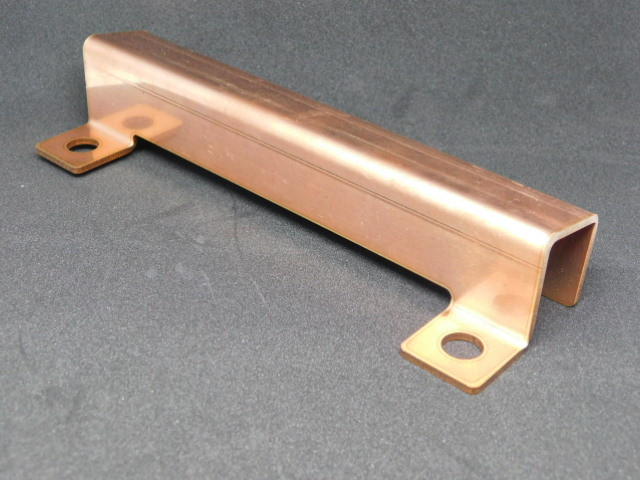
真鍮の加工に加え、銅の加工も行えるようになりました。
( 小さくて少量の場合、銅については現在材料支給をお願いしています。)
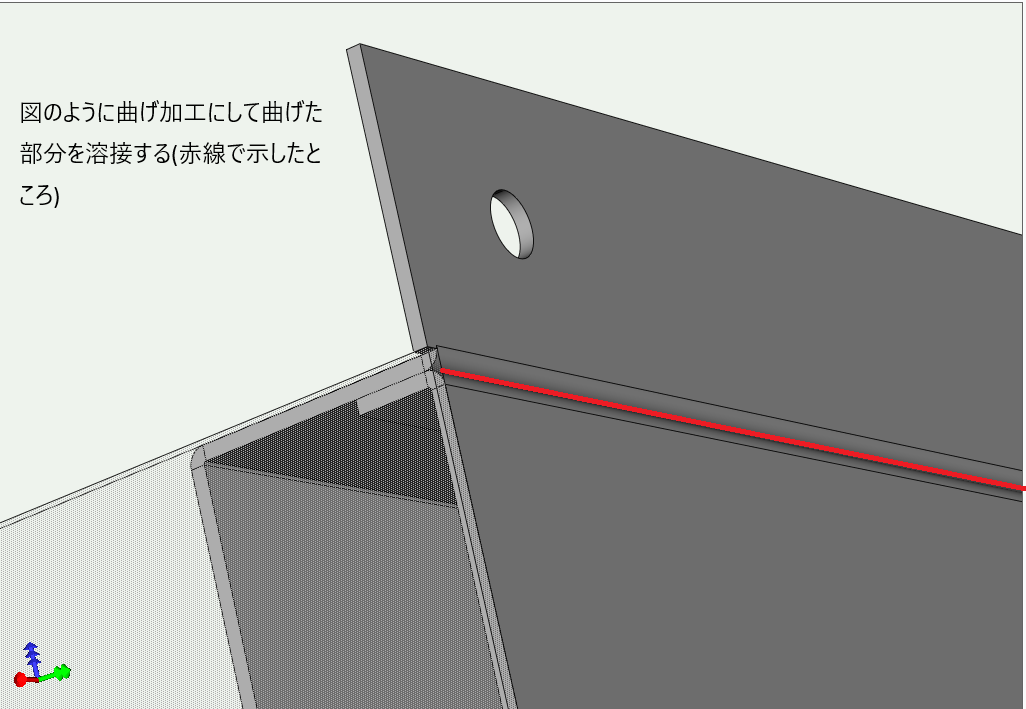
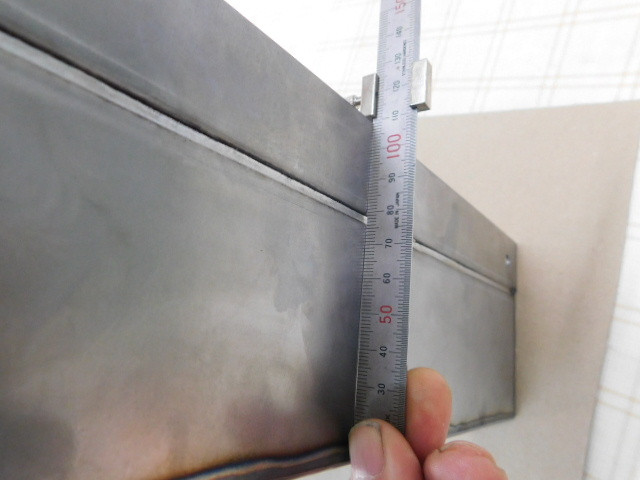
もともとの図面は平板にコの字曲げの部品がくっついたような形状でしたが、全周溶接ということでしたので、ひずみを低減するために形状の変更をお願いして許可をいただきました。
実際の結果がご覧の通りです。
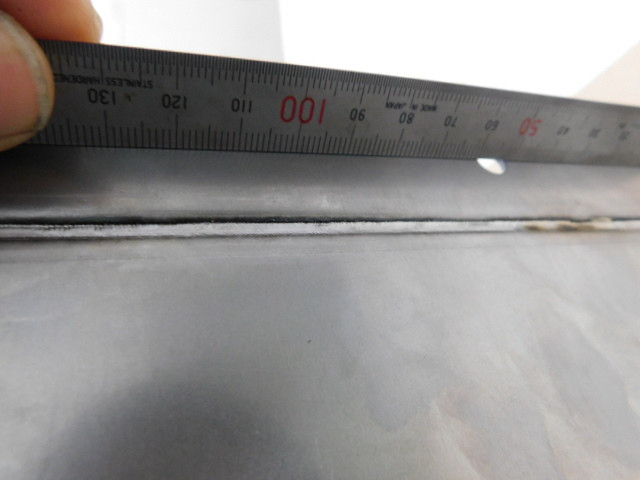
ステンレスの研磨材など表面に傷がつくと困るような場合で、溶接工程もあるときはレーザ切断中に保護ビニルのみ切断して、溶接個所のビニルをはがせるようにします。
ビニルをはがしても、レーザの跡が残っていません。
パイプの加工ではおなじみの手曲げ加工ですが、コの字曲げの形状からも同様の加工が行えます。
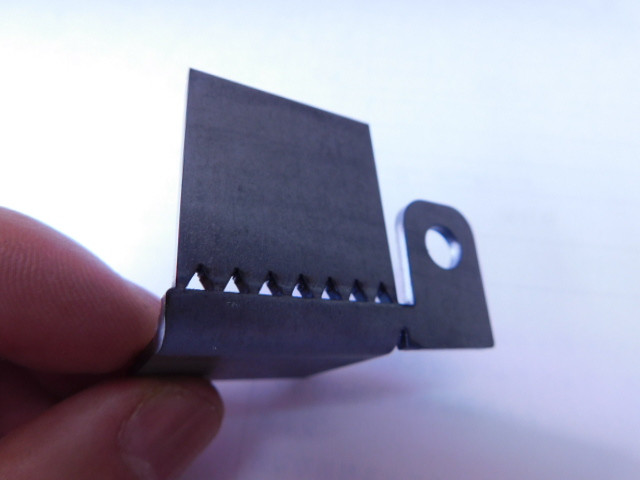
立ち上がりの小さな場合、V曲げ加工で曲がらないことがあります。該当部分を溶接するなどの対応が必要なのですが、板厚が薄い場合では写真のようなタブを作り、曲げることが出来ます。(ただし、通常の曲げの場合と異なり、見栄えは少し悪くなります。)
同様の方法で他の製品も曲げてみました。
簡易金型をつくることでリブ出し加工も可能です。
今回SPHCで金型を作っていますので数個作ると、こんな感じでへたってしまいました。
SUSのt2でM6のボルトを作ってみました。
かつて所有していた1.5KWレーザでのCW切断です。
板厚t1.6 長さ1390
精度はいらないということで対応しました。
耳付き金型を利用して深曲げ加工を行いました。
フラットパンチによるFR曲げです。
後日R部分に穴が開いたものも製作しました。
SPHC t4.5の溶接部品
アマダさんでいうビーナスカットを施した曲げ加工
ショートフランジの曲げ加工。あとでタブ部分を取り除きます。
段押しをしてからL曲げ加工を行っています。
高さの低い角丸
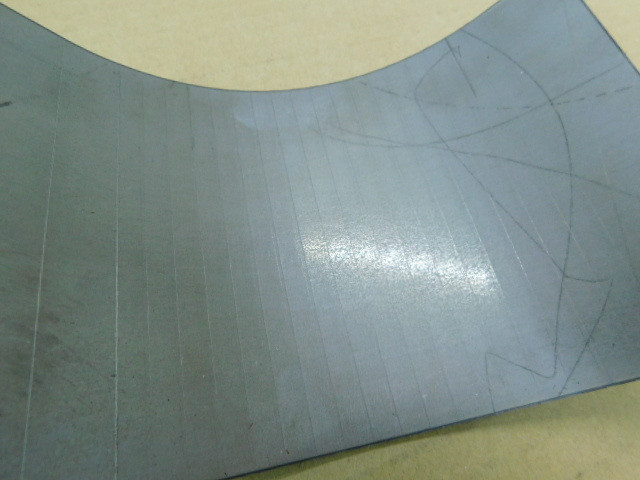
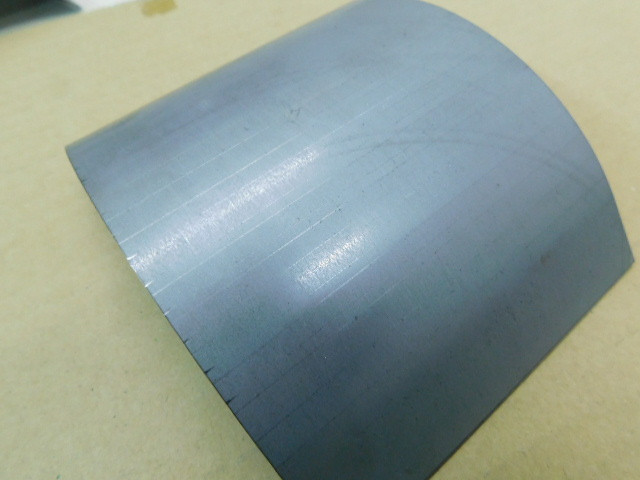
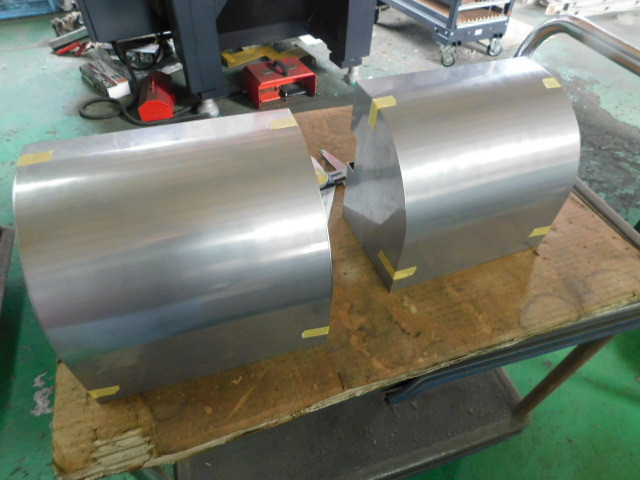
円錐のR曲げ
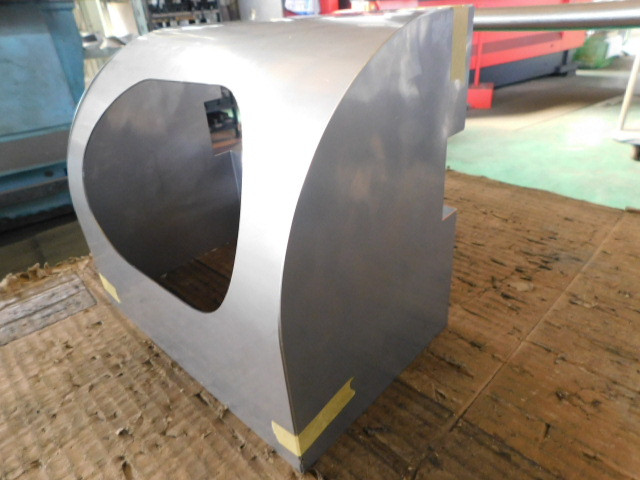
ちょっと厄介なR曲げ
目をそろえての切断です。
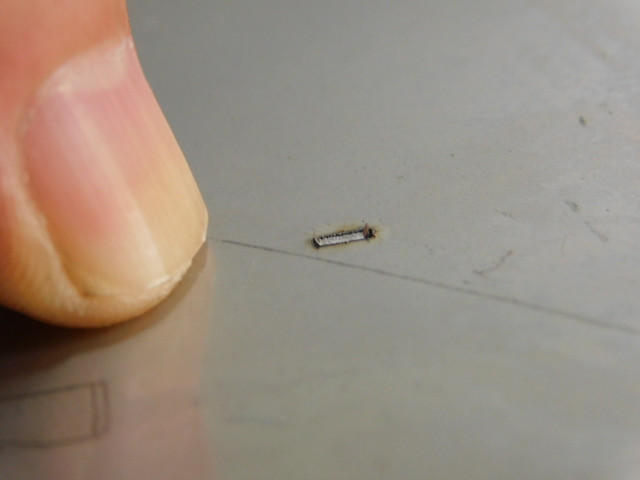
板厚よりも小さい穴も可能ですが、ピアス後に切りはじめにおこりやすいプラズマ発生防止のためにΦ1.6の穴をあけてから、切断を行っています。
そのためΦ2.5のような小さな穴の場合、製品側にも熱の影響の後が出てしまいます。
SPHC t9 タップ下穴
曲げ後、レーザ切断しています。
CO2レーザでもここまでの加工は可能です。
穴位置を揃えての切断
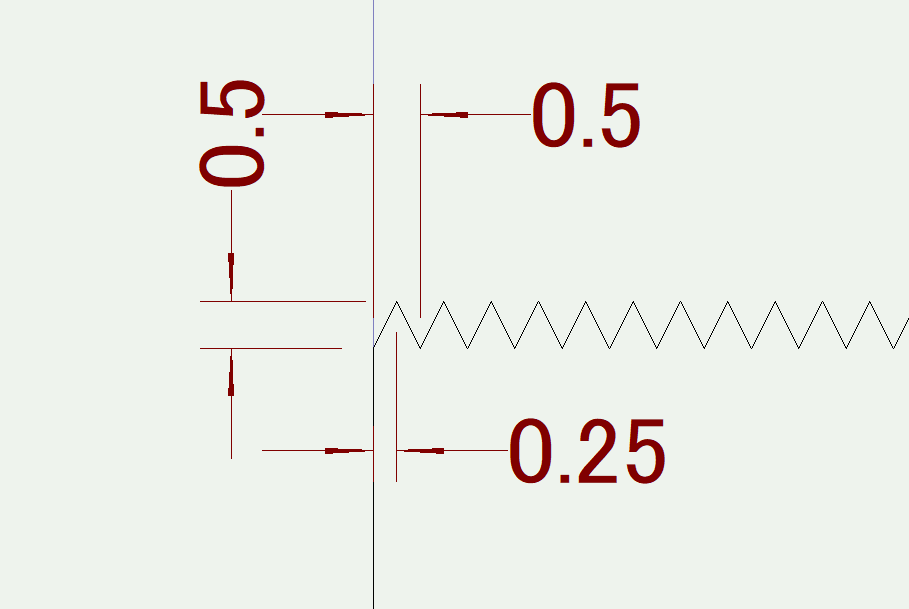
SUS304 t2.0 0.5㎜ピッチのギザギザ
SPHC t9.0 1.5kwのCO2レーザにて加工
SPCCで酸素による通常のケガキと刻印代わりのケガキ
エアーによるケガキ
窒素によるケガキ
SUS304 t3.0 71.93x61
SUS304 t2.0 43.9 x 48
SUS304t3.0
80x39
円弧形状
SUS304 t1.5 24.5x20
15個中3個落ちた・・・
SECC t2.0 88x88
SUS304 t2.0 Φ40
SUS304 t1.0 48x8
SUS304 t4.0 78.7x40
SUS304 t3.0 120x82.8
SUS304 t1.0 45.6x40.6
SUS304 t1.0 55.2x16.4346/18.4x8.264
SUS304 t2.0 55.4x25
SUS304 t2.0 86.8 x 54.4
SUS304 t1.5 44x10
SUS304 t3.0 50x40.37
SUS304 t2.0 56x35/40x40
SUS304 t2.0 40x26
SUS304 t1.0 16x8
SUS304 t1.0 12x8
真鍮 t2.0 33.3671x26
SUS304 t1.0 71.9299x61
SUS304 t2.0 15x15
SUS304 t2.0 Φ33
ボンデ鋼板 t1.0 Φ55
SUS304 t2.0 90.7x26
SUS304 t1.0 15x5.4