製品は教科書でできている!?
2026-11-01 15:05:00
円周角の定理を知っていると・・・
DIYで丸い板の中心に穴を開ける際などに身近な道具「指金」を使った、丸いものの中心を簡単に見つけるお役立ち術をご紹介します!
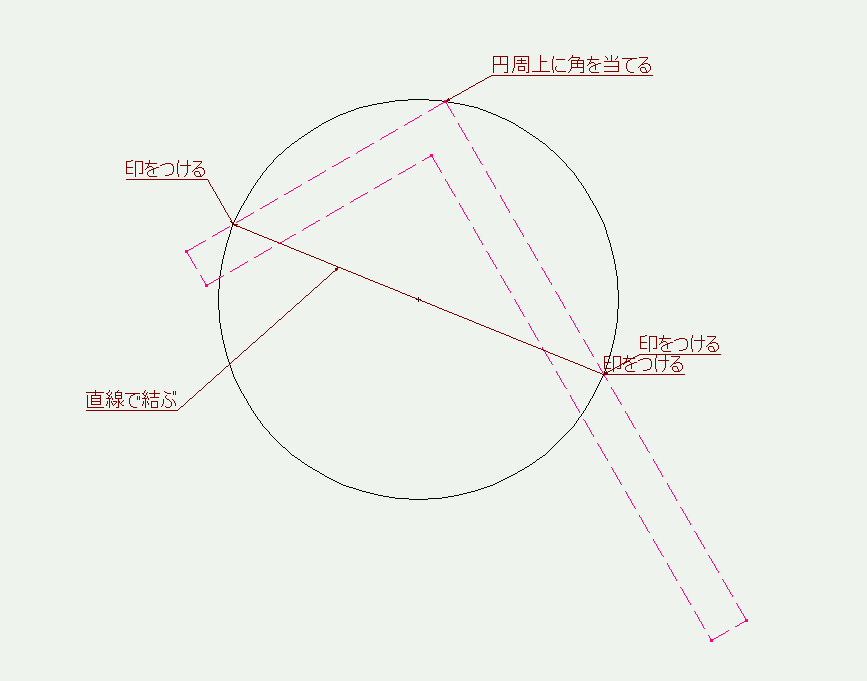
まず、指金をご用意ください。指金の直角の角を、丸い円盤の縁(円周)にぴったりと当てます。角から伸びる二つの辺が円周と交わる二点に印をつけ、その二つの点を直線で結びましょう。
次に、円周上の別の場所に指金の角を当てて、同じように印をつけて直線で結んでください。
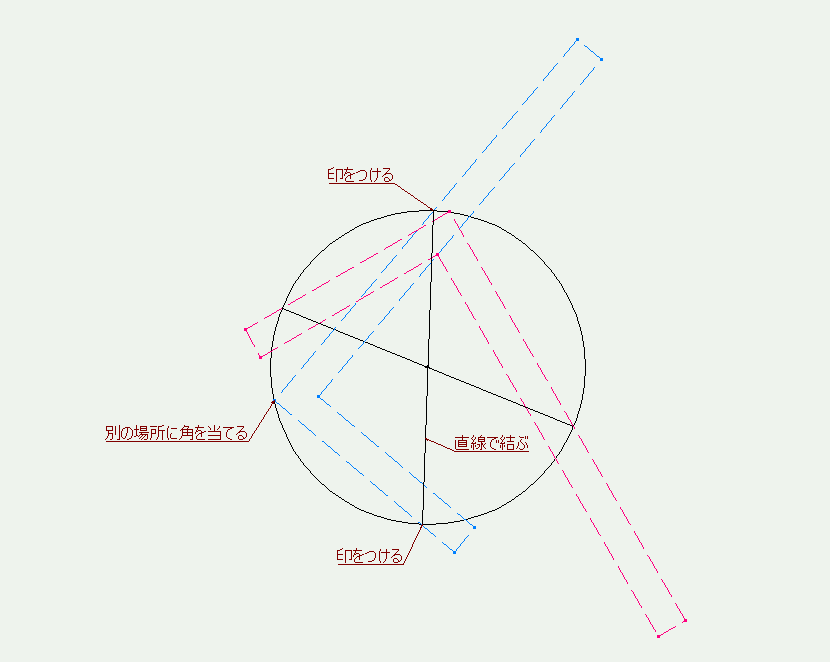
すると、二本の直線が交わる点が見つかります。この交わった点が、まさに円盤の中心なのです!
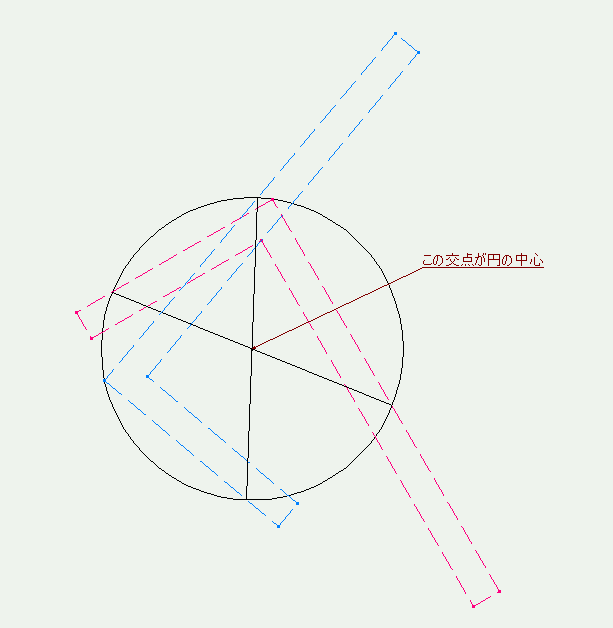
この方法は、指金の直角(90度)がポイント。この直角を使って引いた直線は必ず円の直径になり、異なる二本の直径が交わるところが、円の中心となるわけです。
これは中心角は円周角の2倍になるという性質を利用しています。
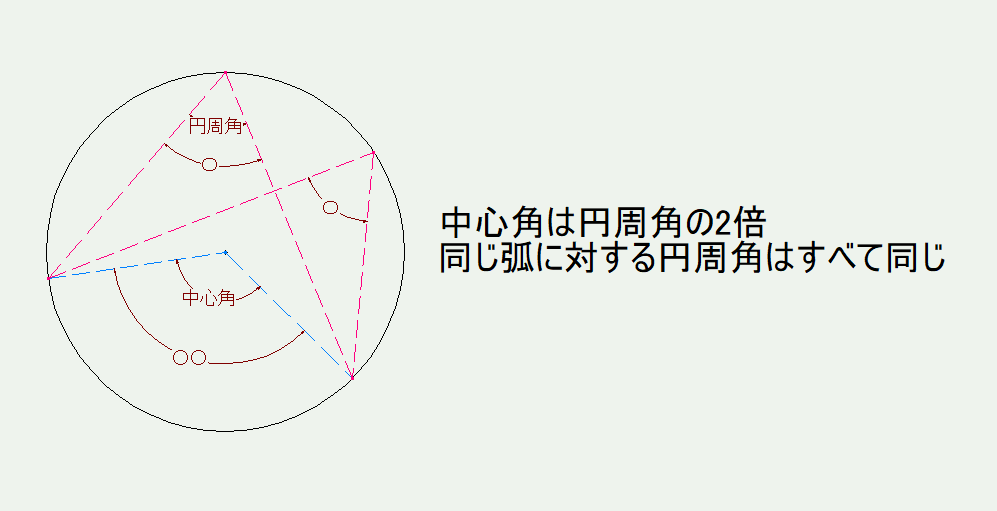
円周角が90°になるときはその中心角は180度となります。中心点を通り円周上の2点とつながる直線と言えば・・・。そう直径になります。
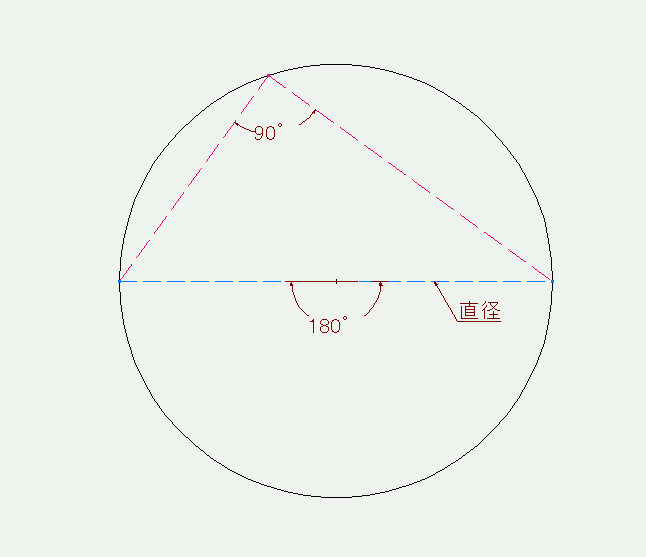
特別な道具を使わず、指金一つで簡単に中心を見つけられるこの方法は、いざという時にきっと役立ちます。身近なものを観察したり、手軽なDIYに挑戦したりする際に、ぜひこの知識を活用してみてください。新しい発見や、ちょっとした便利さを感じていただけたら嬉しいです!
2026-08-12 13:06:00
精密加工の要!知って納得「座標」の仕組み
CADやNC搭載の加工機にとって、ノズルが次にどこへ向かうべきかを的確に指示する「座標」は、まさに心臓部ともいえる大切な存在です。例えばレーザ加工機では、この座標があるおかげで、思い描いた通りの精密な加工が実現できます。
座標には、大きく分けて「絶対座標」と「相対座標」があります。
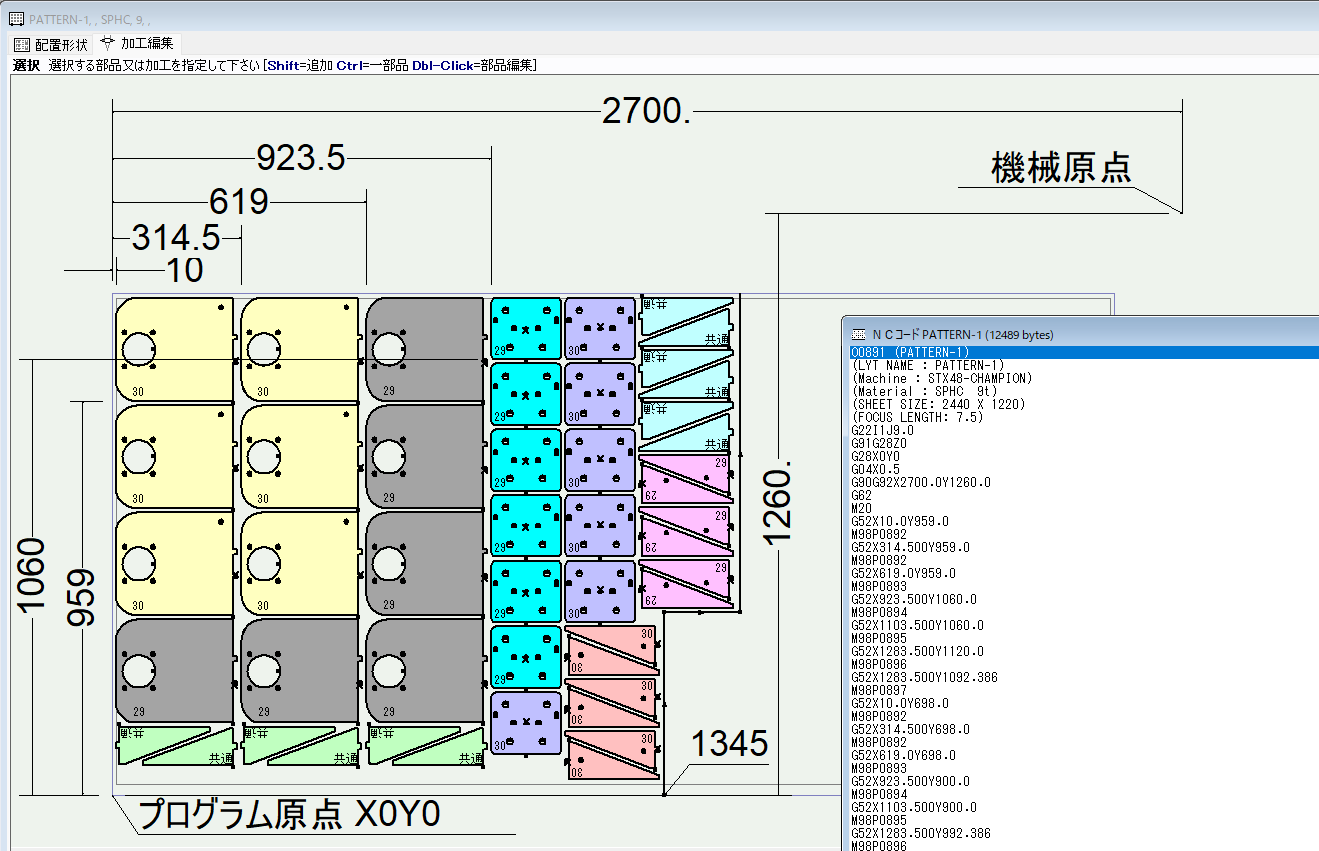
絶対座標は、まるで住所を記すように、プログラムの基準点(X0Y0)から見て、図形のそれぞれの点がどこにあるかを具体的に示すものです。建物の住所の番地が決まっていて、指示された番地に郵便物が正確に届くのと同じように、ここで示された座標によってノズルは狙った場所に迷わず移動し、正確な加工を可能にします。
| 絶対座標で表示 |
 |
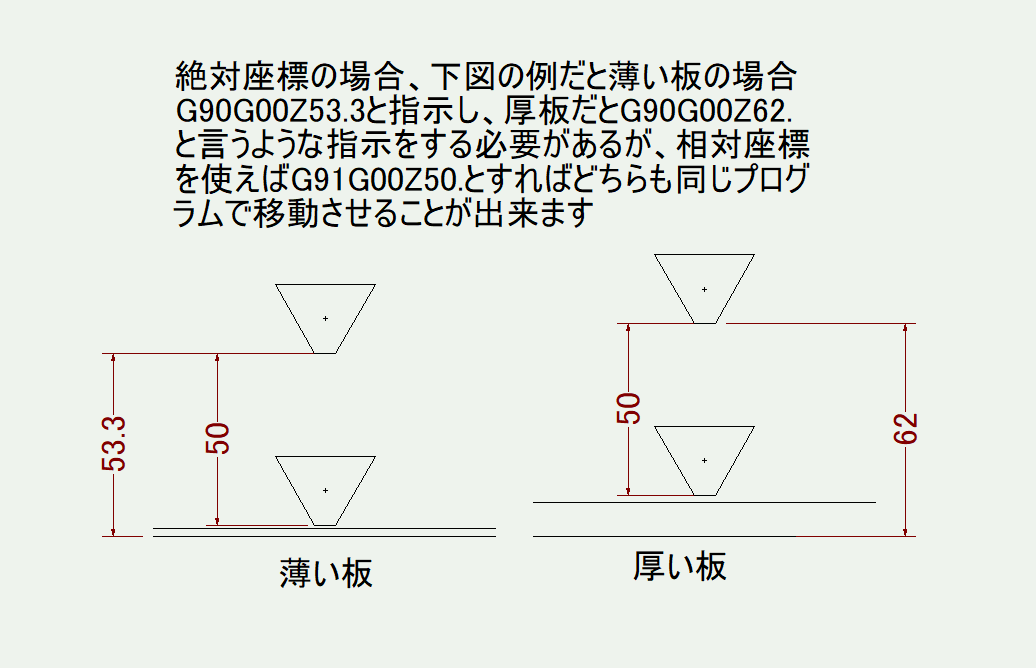
一方、相対座標は、「今いる位置から、ノズルを次にどの方向にどれだけ動かすかを指示する役割を担います。例えば、穴を切ったあと次の位置へ移動する場合、安全な高さまでノズルの位置を上げる必要があるのですが、相対座標を使うと板の厚さが異なっていても、G91G00Z50.と指示をするだけで板厚の差などを顧慮する必要なく。今いる位置から上に50㎜上がるということが出来ます。
| 相対座標で表示 |
 |
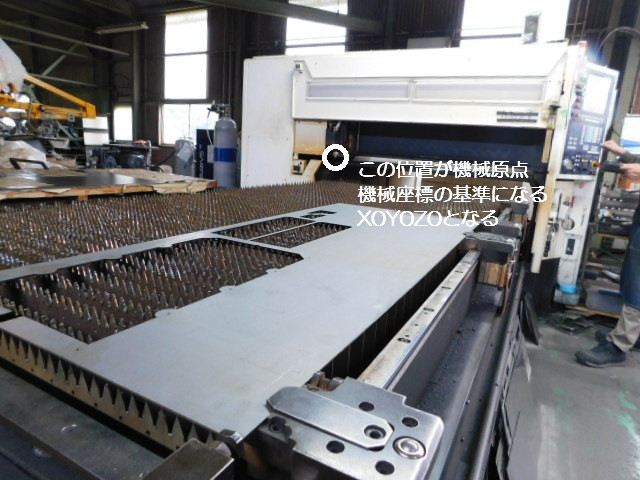
さらに、機械が実際に動くために、機械自身が持つ「機械座標」というものもあります。これは、機械を起動して原点復帰した際に設定される機械固有の基準点(X0Y0)です。レーザ加工機の場合、材料を置くテーブルの右奥などが機械原点となり、プログラムで指示された座標は自動的にこの機械座標に変換されて、機械は精密に動きます。
| 機械原点の位置 | 機械座標(機械位置)の表示 |
 |
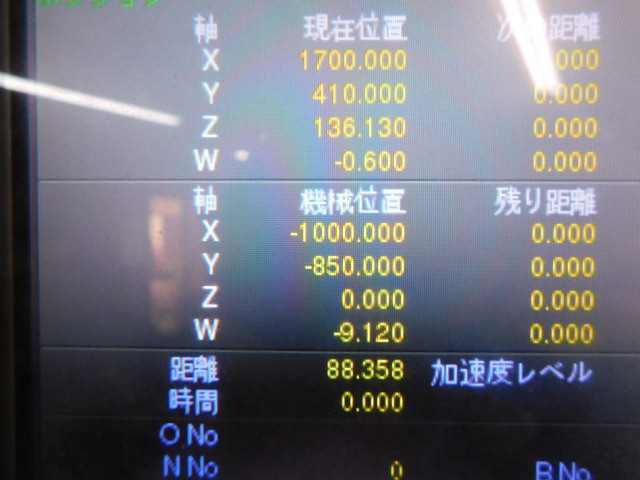 |
ちなみに上の写真(右側)の機械位置X-1000.Y-850.と言う位置は、機械原点から左に1000㎜、手前側に850㎜と言う意味で、この位置をプログラム原点のX0Y0など絶対座標では任意の位置として決めることが出来ますが、そのような場合でも機械位置でX-1000.Y-850.に行けと指令すると必ずこの位置にノズルが移動します。
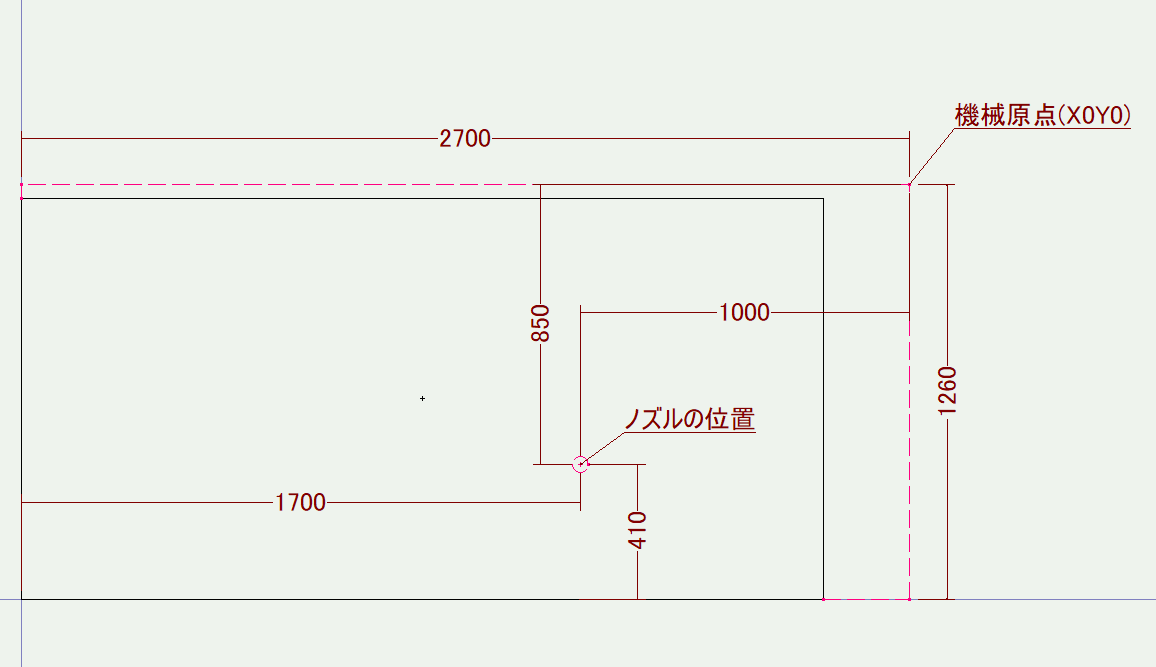
このように、それぞれの座標系を使いこなすことで、加工機は複雑な形状でも加工することが出来ますし、追加工などで段取りよく加工することが可能になります。
2026-07-13 08:58:00
板厚のあの数字、一体なぜ?
ものの大きさや重さなどを比較する場合などは単位を統一して考えますよね。工場で物を作る場合長さの単位は㎜に統一されています。板金材料の板厚もt3.2などと表記されていますが、これは厚さ3.2㎜ということを示しています。
今回は、私たちが日常的に扱っている板金加工の材料、その「板厚」にまつわるちょっと面白いお話をご紹介します。t1.2やt1.6、t2.3、t3.2といった一見すると独特な数字の板厚の材料を使用していろいろな製品を作っています。ではなぜこのような中途半端な数字になっているのでしょうか?
実ははこの背景には、長い歴史があるんです。近代の製鉄業はイギリスで大きく発展し、当時使われていた「ヤード・ポンド法」のインチが基準となりました。このインチを元にした板厚の板材が大量に生産され、世界中に広まっていったのです。日本でJIS規格が作られた当時も、国内で使用されていた圧延機は欧米製が主流。そのため、その規格がそのまま採用されることになりました。
例えば、3/64インチが約1.19mm(t1.2)、1/16インチが約1.588mm(t1.6)、3/32インチが約2.38mm(t2.3)、そして1/8インチが約3.175mm(t3.2)といった具合に、インチからミリメートルに変換されたことで、現在の馴染み深い数字が生まれました。ちなみにt4.5も3/16インチ(約4.76mm)の名残だそうです。
一方で、6mmや9mm、12mmといったキリの良い数字は、JIS規格を定める際に、厚板は3mm刻みで分かりやすく整数ベースにしようという意図で設定されたそうです。
2026-07-02 14:04:00
板金加工に必要な金属の性質
中学生の理科で金属の性質について習いますが、板金加工の曲げ加工においては以下の二つの特徴が必要になります。
①靭性が高いこと
②塑性が高いこと
①の靭性とは材料の粘り強さや柔らかさのことを言います。ガラスなどのような靭性の低い材料は、硬くて丈夫でも力が加わると粉々に割れてしまいます。これでは製品を作ることが出来ません。
②の塑性とは、力を加えて変形をさせた後、元に戻らずその形のまま変形する性質のことを言います。①の靭性が高くてもゴムのように曲げたあと、力を取り除いたとたん元の形状に戻ってしまってはお話になりません。ただ、金属も弾性はありますので、実際は任意の角度よりも少しきつめに曲げて、力を取り除いた後少しもとに戻ったときに必要な角度になるように曲げの力を調整しています。(この弾性による現象のことをスプリングバックと言います。)
実際に板金加工でよく扱われている材質としては、鉄系ですとSPCCやSPHC、ステンレスの場合はSUS304やSUS430、アルミの場合はA5052などがあります。
2026-06-13 14:45:00
金属と熱
金属は熱を加えると膨張し、冷めると収縮を行います。この現象については以前このサイトでもご紹介しました。
https://r.goope.jp/matobaseisakusyo/info/6611344
レーザ切断も熱を利用しているためにどうしても熱影響を受けてしまいます。たまに「レーザ切断ではどのくらいの精度で加工することが出来ますか?」というお問い合わせをいただくことがあります。まず工作機械で求められているような±0.01などのような精度は出せません。
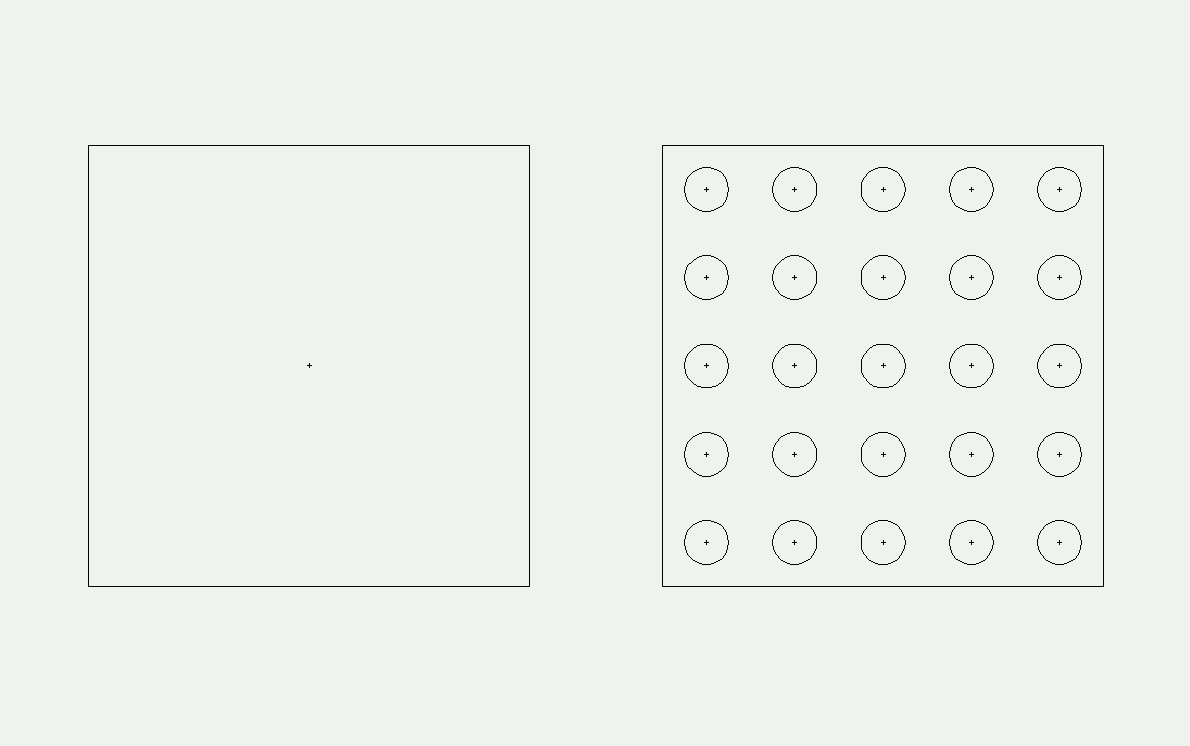
例えば上図の外形は同じ大きさですが、右側は多くの穴加工を行ってから外周を切ることになります。外周を切断する前に穴加工を行っている際に蓄積した熱の影響をうけて材料自体も熱くなっています。そのため切断後しばらくすると、左側の製品に比べて右側の製品は小さくなります。また左側の製品でも一定の大きさの材料から1個取る場合と、多くの数を加工する場合でも材料の温まり方が違ってくるので、最後のほうになるにつれ、熱影響をうけることになり、厳密なことを言うと寸法は最初のものに比べて小さくなる傾向が出てきます。
また形状によっても熱の影響を大きく受けます。細長い形状についてもレーザ加工は実は苦手ですし、同じ形状でも切断方向によっても歪み方が異なります。第23巻第6月号にちょうどいい熱ひずみの説明がありました。
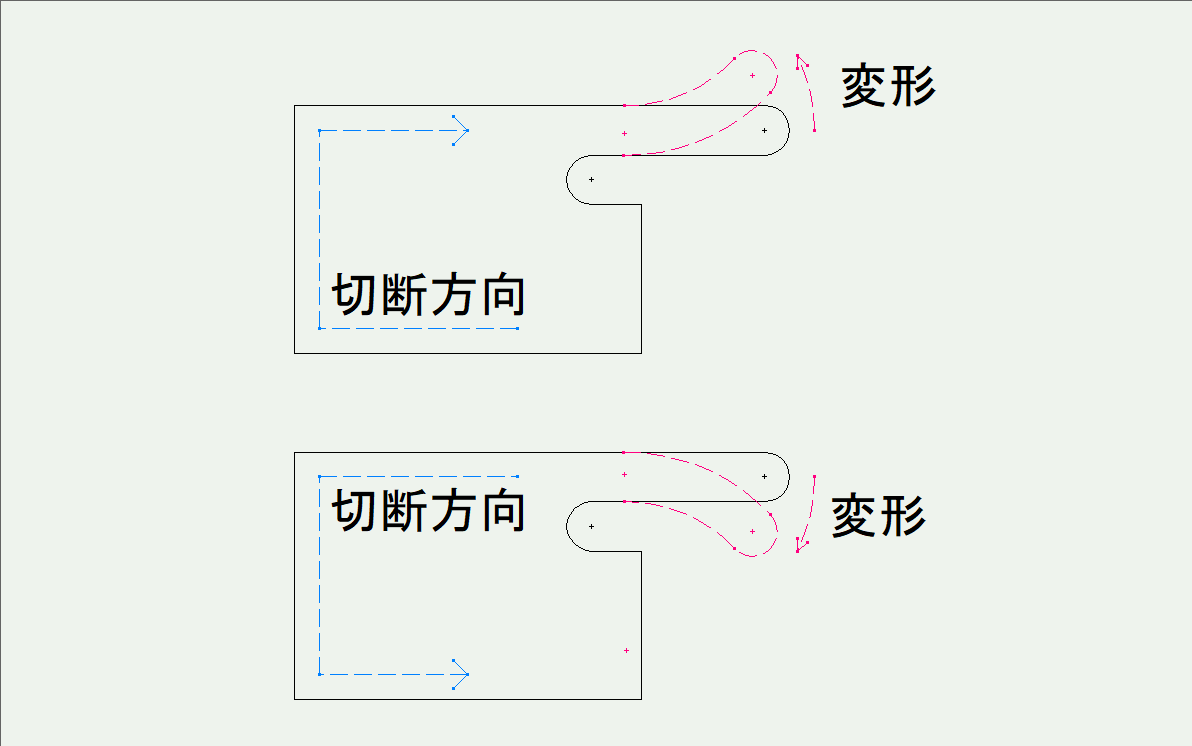
突起の幅が板厚の10倍以上の場合はさほど問題にはなりませんが、2から3倍以下の場合は大きく影響してきます。
レーザ切断のみで高精度を出そうとすると、何回かテスト加工を行ってどれくらい正規の寸法からずれているのかを確認してから切断する必要があります。
ただ、前工程である程度の大きさにレーザ切断を行って加工しておき、その後で機械加工を行うことで、最初から機械加工を行うよりもコストダウンができるというやり方もあるみたいです。
https://youtu.be/8Y-yJwa3KVQ?si=rueycOi4IRiLLm54&t=523
またレーザ切断による熱歪をうまく利用したのがアマダさんが紹介されているソフトジョイントです。
https://www.youtube.com/watch?v=gWsk_FaDJr8
熱の影響をどれだけ抑えるか、どう利用するかなどがレーザ加工業者の腕の見せ所ということになります。
