製品は教科書でできている!?
2025-10-14 09:16:00
相対運動
相対運動とは、物体の動きが他の物体に対してどう見えるかという考え方です。
電車に乗っていて、隣の電車のほうが早く動いているように見えたり、遅く動いているように見えたり、お互いが動いているのに止まっているように見えたりすることがありますが、これが相対運動の例ということになります。
相対速度の問題で、車Aが時速80キロ、車Bが時速60キロで走っている場合、車Bから車Aを見ると時速20キロで前に進んでいるように見えるという表現は問題なく理解できたのですが、車Aから車Bを見た場合時速20キロで後ろに進んでいるように見えるという表現になかなか共感することが出来ませんでした。車Bも前に進んでいますから・・・。
相対速度を実感できるようになったのは、学生時代やっていたハンググライダーやパラグライダーで飛んでいたときで、向かい風の場合と追い風の場合での体感でも確かに文字通りの現象が体験できます。時速30キロで飛行していても、向かい風が同じく時速30キロなら止まっているように感じますし、追い風になると時速60キロで進んでいるように感じました。
板金加工を行っていると相対速度自体をあまり実感することはありませんが、ボール盤を利用して穴をあけるにはドリルを回転させて刃先を押し込むということが当たり前なので、旋盤加工を始めてみたときに穴をあけるほうが回転していて、ドリルが止まっているのに穴が開いていく工程は、個人的には衝撃的でした。
マザックさんのCNC旋盤での加工の様子です。
https://www.youtube.com/watch?v=4SFnsxU531g
2025-09-29 09:20:00
仕事
中学の理科で「仕事」について習います。
ここでいう仕事は一般的な仕事ではなく、物体に力を加え、その向きに物体を移動させたとき、力が仕事をしたといいます。
またこの時の仕事の大きさは以下のように求めます。
仕事(J)=力の大きさ(N) X 移動距離(m)
それでは下の図の場合、仕事になるのはどれでしょうか?
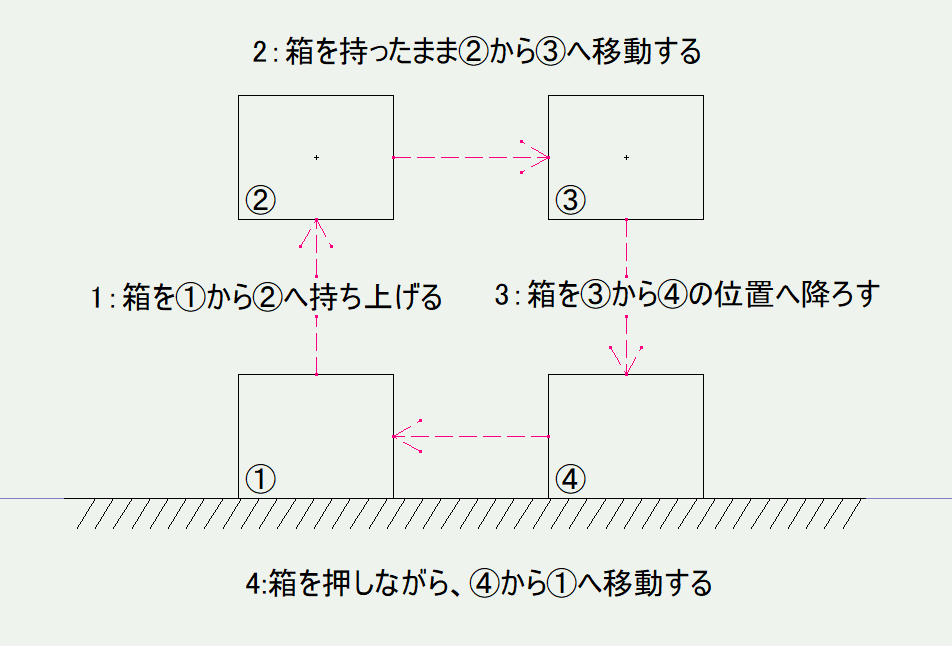
この場合、加える力の向きと移動する方向が一致するのは1の持ち上げる場合と、4の押しながら移動する場合ですので答えは1と4になります。
実際の仕事についても、意味のある行動とそうでもない行動とがあり、本人は仕事をしたと思っていても、周りからはそうでもないと思われることがあります。
ずっと以前にこんなことがありました。結構重量のあるものを男性の従業員Aさんは持ち上げて、一生懸命次の場所へそのまま持ちながら運びました。同じものを女性の従業員Bさんは台車に載せてスイスイッと次の場所に運びました。
男性従業員Aさんは本当に汗をかきながら一生懸命重い荷物を運んでいますが、この場合、周りの人たちからは仕事をしたと評価されるでしょうか?
板金加工工場で付加価値を生んでいる時間の割合はどのくらいだと思いますか? この時の付加価値というのは材料が変形している時間をさし、ドリルで穴を開ける場合だとドリルが材料にあたった瞬間から貫通した時間、レーザ切断なら火花が出ている時間というように付加価値を生んでいる時間のみをカウントします。
材料の切断、レーザ加工やパンチング加工によるブランク加工、曲げ加工、溶接加工などで実際の付加価値を生み出している時間の割合は、図面をいただいてから製品が完成するまでの全体の時間と比べるとわずか7%なんだそうです。残りの93%は材料が移動していたり、工具の準備をしていたりするアイドルタイムということになります。
利益を出すには、付加価値を作り出す時間を増やす必要があります。段取りの時間は必要ですが、いかに短縮して次の加工につなげるかが重要になります。
そういう意味では、先ほどのAさんとBさんとでは同じ内容の作業をしていますが、Bさんのほうがアイドルタイムの短縮に貢献していますので、残念ながらAさんのほうはご本人が思っているほど、周りは評価してくれないということになります。
理科の仕事のお話は、実際の仕事について大切なことについても大切なことを気付かせてくれています。
2025-08-11 09:52:00
切削速度
ドリルなどの工具で加工物に穴を開ける場合の切削速度は以下の計算式で求めます。

切削速度(Vc) :工具の最外周が1分間に移動する距離(m/min)
3.14:言わずと知れた円周率(π)
刃径(D):通常はドリルの直径(mm) 、旋盤の場合は加工物の直径
回転数(n) :主軸の1分間当たりの回転数(min⁻¹)
1000:単位をmに変換するために使用。
同じ工作物に穴を開ける場合、ドリルの直径が小さくなるほど回転数を上げる必要があります。なぜなら適切な切削速度が同じだからです。
図で示してわかりやすくすると・・・
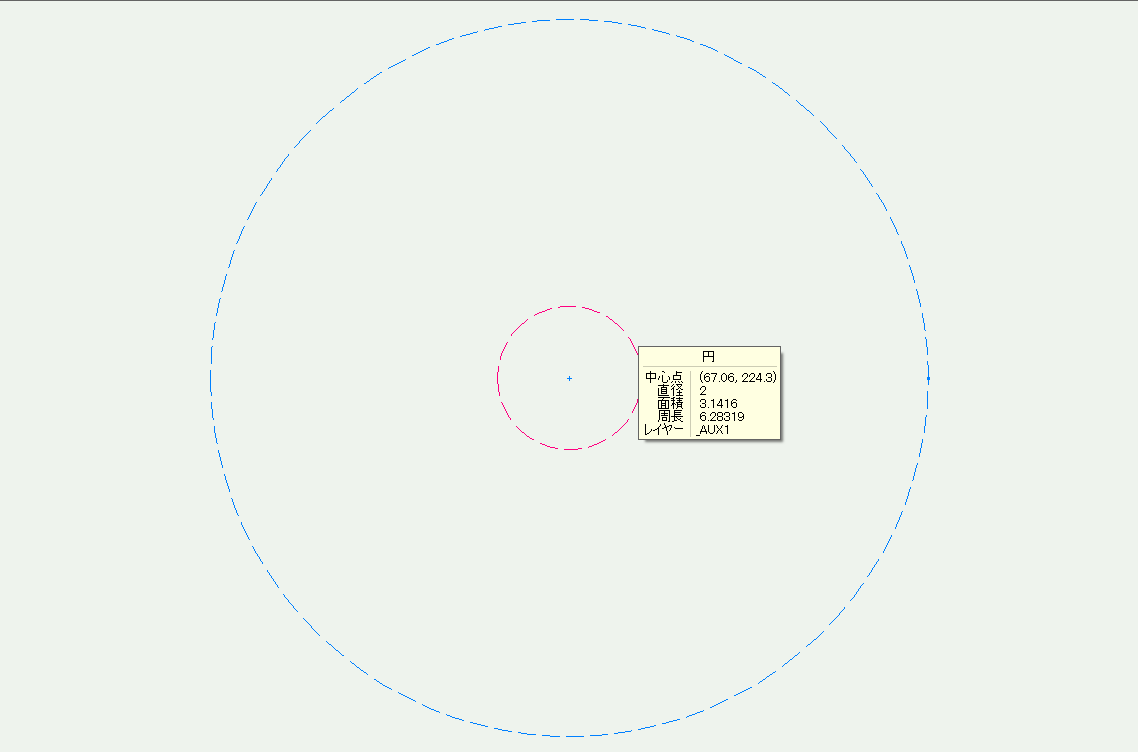
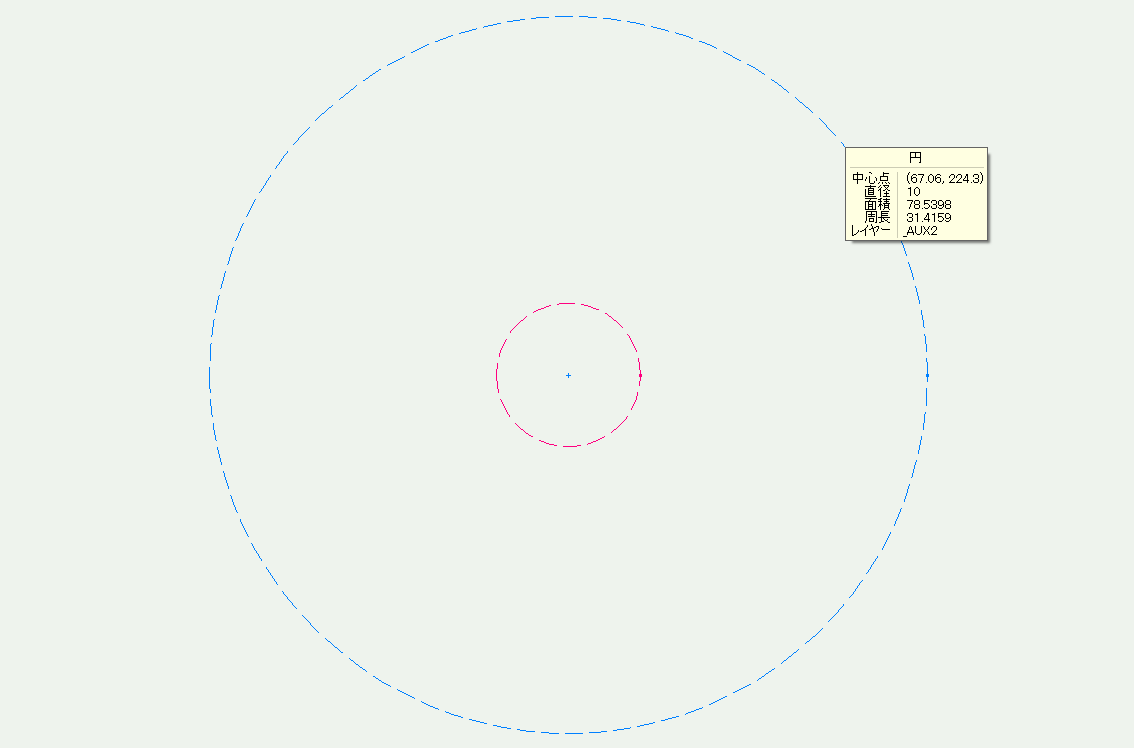
直径2㎜と直径10㎜で考えてみます。それぞれの円周の長さは6.283㎜と31.416㎜となります。これを直線で示してみると
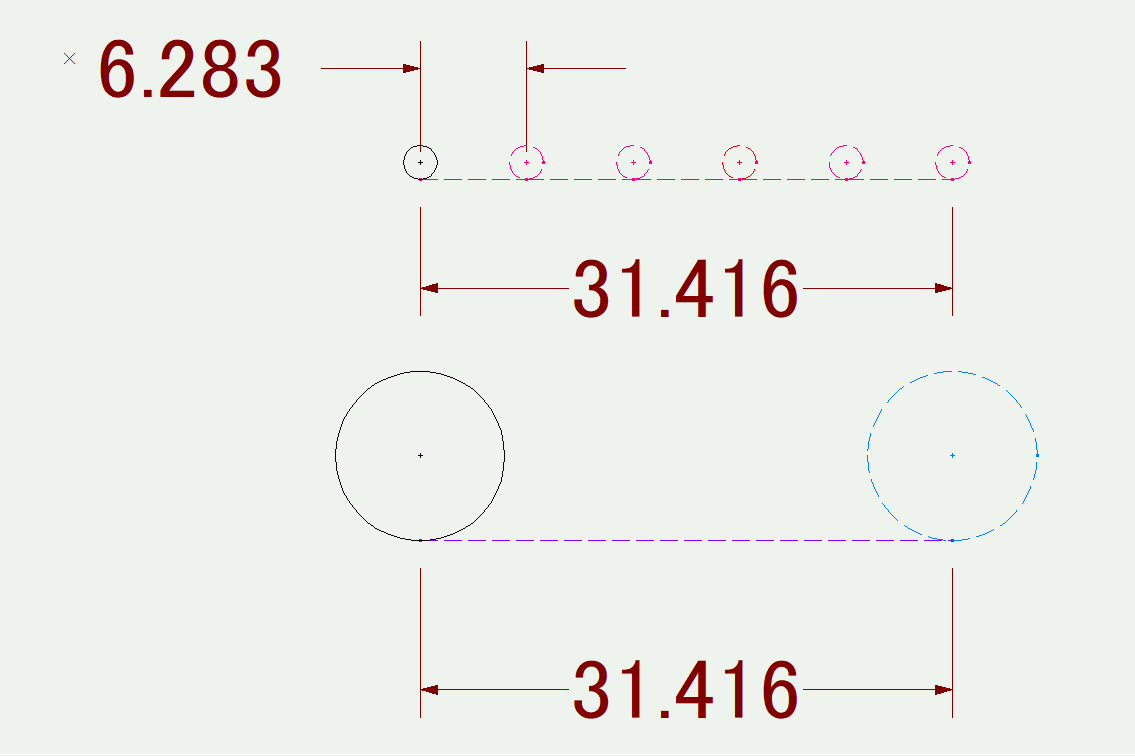
こんな感じになり、ドリルで31.416㎜の長さを削る場合、直径10㎜のドリルは1回転で済みますが、直径2㎜のドリルは5回転する必要があります。この削る長さが同じ時間ということを考えると切削速度が同じなら、直径が小さいものほど回転数が多くなるということになります。
実際はドリルや機械に適切な回転数についての記載がありますので、それに従って加工するようにします。
ちなみにボール盤で回転数を変化させるにはドリルの切削速度に合わせて写真に示すVベルトの位置を調整して行います。
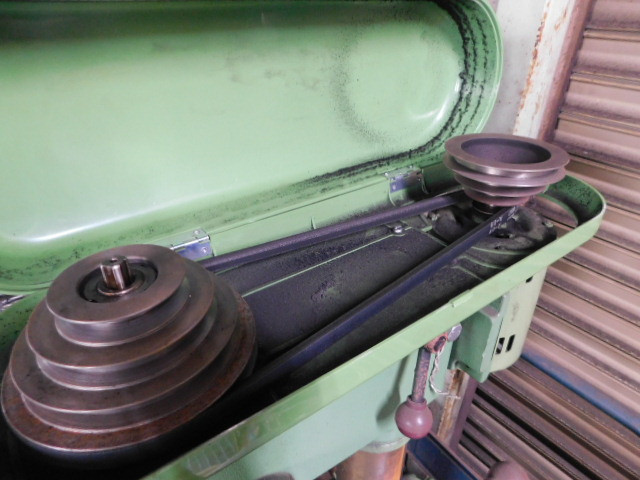
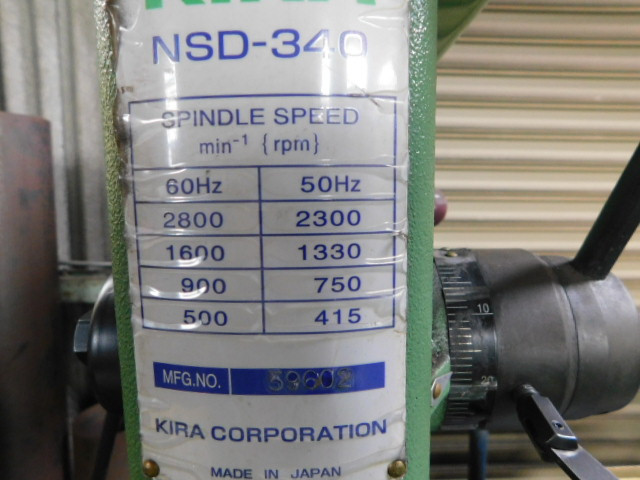
ボール盤の主軸が右側、ドリルの主軸が左側になり、写真のように一番下の組み合わせの場合、ボール盤の主軸が1回転しても、ドリルのほうは1回転しないので、回転数は遅くなります。
2025-06-23 10:12:00
円と直線の位置関係
円と直線の位置関係としては次の3つがあります。

通常の作業では、学生の頃頭を悩ませた方程式を解く必要はありませんのでご安心を・・・。
これらの位置関係を利用した形状は身の回りでもよく目にすることがあります。
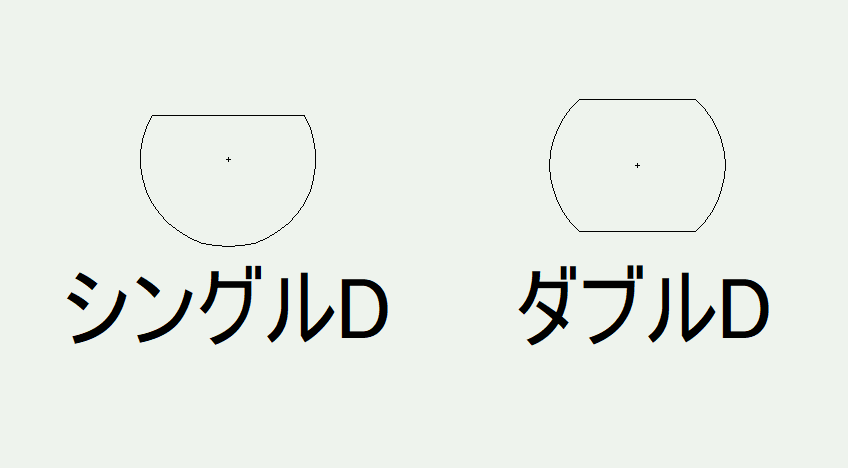
①2点で交わる
板金加工ではシャフトなどの回り止めや位置決めに利用される穴で見ることが出来ます。
②接する
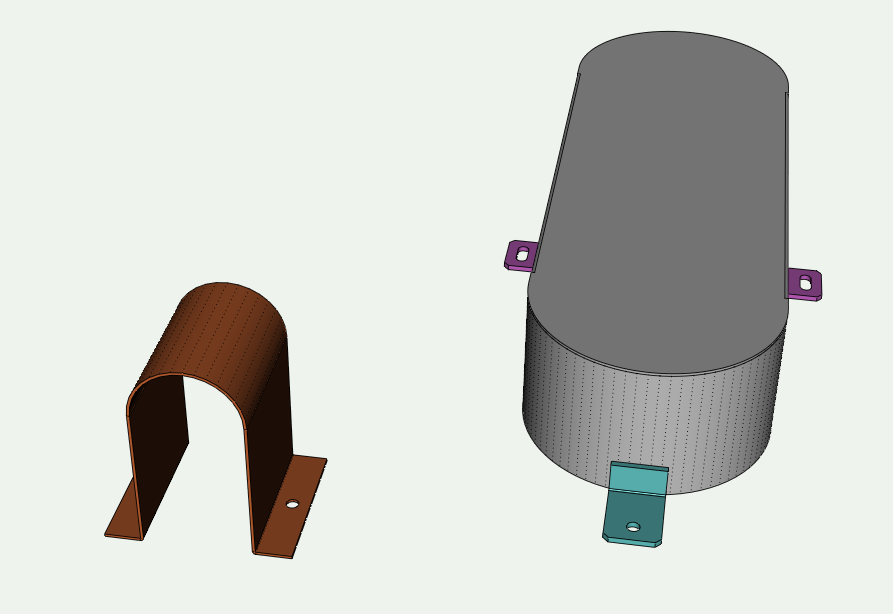
この形状は長さ調整に使われる小判穴や直接手で触っても安全なように角を丸くする処置などにこの位置関係は利用されます。
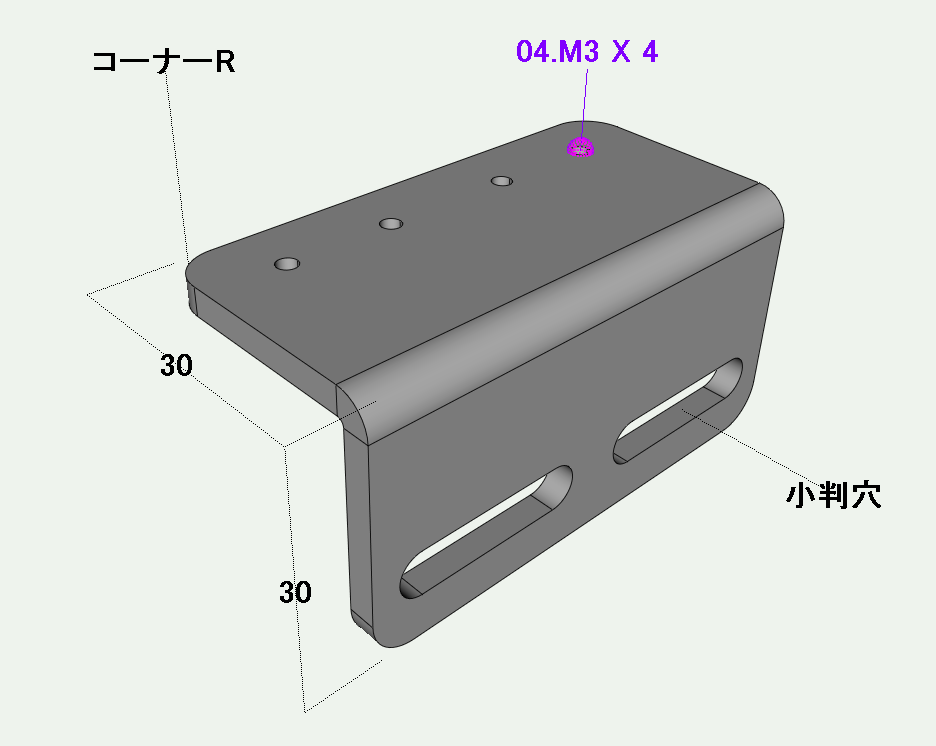
また自転車のチェーンやモーターとシャフトをつなぐベルトなどもこの形状なので、それらのカバーなどもこの位置関係を利用した形状が採用されます。
③共有点を持たない
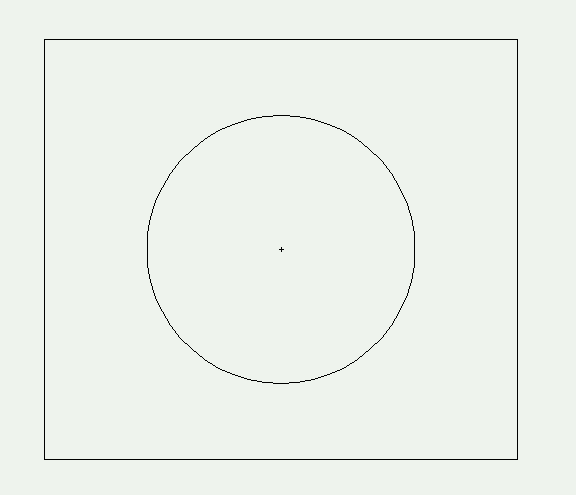
板金加工では直線のみというものはケガキ線などの場合をのぞいては、存在しないので、四角い板に穴をあけた形状(外形の辺を今回の直線とみなします)がそれに該当すると思います。
2025-06-22 13:09:00
酸化反応
中学の理科でスチールウールの燃焼実験を行います。
スチールウールの一部にライターやバーナーなどで火をつけると、燃え続け最後に酸化鉄になります。
スチールウールの燃焼-中学
https://www2.nhk.or.jp/school/watch/clip/?das_id=D0005401511_00000
酸素と結びつくと鉄は燃えやすくなります。レーザ切断で鉄を切断する場合、アシストガスに酸素を用いることが多いのですが、これは出力の小さいレーザ加工機でも鉄を切断しやすいようにするため
です。ただ、鉄は高温で酸素とむすびついて燃焼するとその際に発生する酸化反応熱は、周囲の鉄を溶かすに十分な熱量に達しますので、酸素を過剰に与えると反応が過激になり、必要以上に溶けるの
で特に角部分などの熱のこもりやすい形状では溶け落ちと言って形がグダグダになります。
鉄の酸素切断ではなるべく鉄を溶かさないように切断することがポイントになります。
酸素供給量を減らす工夫としてガスを流すノズル口径を小さくすることで対応します。
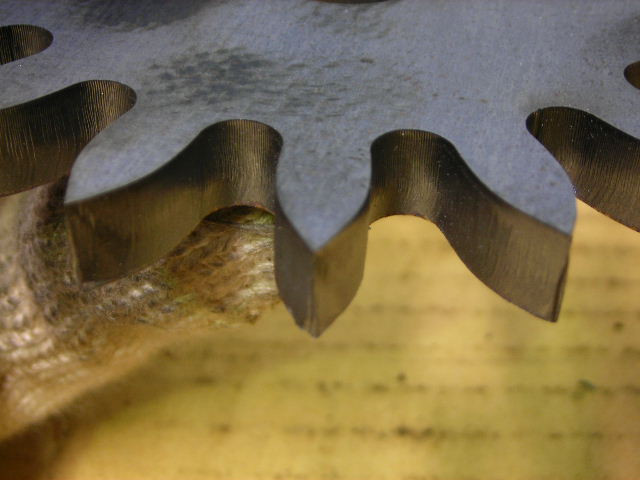
写真は昔所有していた1.5kwのレーザでSPHCのt9の板を加工したものですが、鋭角な角も溶け落ちをせずに加工しています。
ただ、酸素で切断すると切断面は黒い酸化被膜に覆われてしまい、その後の塗装やメッキなどの後工程で除去する必要が出てくるために、最近のレーザ加工機では加工機の出力を大きくし、アシストガスに酸素ではなく、窒素や安価な圧縮空気を利用して、酸化被膜を発生させずに切断することが多くなってきたようです。
