製品は教科書でできている!?
2024-10-14 15:18:00
反比例
先ほどの比例とは逆に一方が2倍、3倍、・・・と増えていくにに合わせて、他方が2分の1倍、3分の1倍、・・・と減っていく関係のことを反比例と言います。
普段の生活の中で考えると、ピザを一つ買った場合、一人で食べると一つ丸ごと食べられますが、2人、3人となると食べられる量は2分の1倍、3分の1倍になりますよね。
比例の時と同じように曲げ加工で考えるとアマダさんのサイトで紹介されていた公式を見てみると下記のようになりますので、
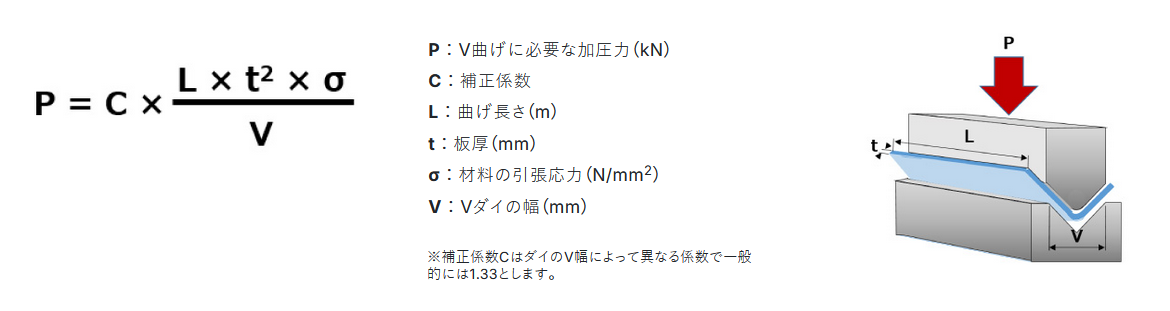
https://www.sheetmetal.amada.co.jp/column/course/basis11/
曲げに必要な圧力は、V幅に反比例することがわかります。
曲げの形状によっては耐圧が小さな金型を使う必要がでてくることがあります。
その場合は、可能であればV幅を大きくして必要な力を小さくして対応します。
また反比例の関係となると、材料を2トン梱包で購入する場合、板厚に応じてその枚数の変化する関係が反比例になります。板厚が1㎜の時と2㎜の時では、総重量が同じなので2㎜の場合は1㎜のときの半分の枚数になりますよね。
2024-10-14 14:42:00
比例
ともなって変わる二つの量があって、片方が2倍、3倍、・・・と大きくなると、もう一方も同じように2倍、3倍、・・・と大きくなる場合、この二つの量は比例の関係にあります。
この比例は普段の生活にもよく見られます。
時給1,000円のバイトをすると3時間働いたら3,000円もらえる。
お肉100gが450円の場合、400g買うとなると1,800円というように。
板金加工にもこの比例関係はいろいろなところで利用されています。
例えばV曲げ加工を行う場合、おおよそ以下の式の関係が成り立ちます。(アマダさんのサイトから抜粋しています。)
https://www.sheetmetal.amada.co.jp/column/course/basis11/
同じ板の場合、長さが長くなるとそれに応じて曲げる力が大きくなることがわかります。
この式を見ると板厚と必要な力とではまた少し違う関係が見えてきます。
板厚が2倍、3倍になると必要な力はそれぞれ4倍、9倍になるという関係になります。
(曲げに必要な圧力は板の長さに比例し、板厚の2乗に比例しています。)
曲げに必要な圧力を求めることは、安全に加工するうえで大変重要なことで、使用する金型がこの圧力に耐えられなかった場合、金型が破損し、その破片が飛び散り作業者がけがをする可能性が高くなります。そのため必ず金型に記されている耐圧よりも小さくなるように金型を選定します。
2024-09-01 14:24:00
基礎が大事
普段弊社が製作する製品についての図面は、単品図面(作る製品のみが描かれた図面)がほとんどですが、いくつかの部材によって完成品が描かれている組図をいただくこともあります。
お取引の多いお客様よりいただく図面の場合は、書き方の様式などが慣れているのでさほど問題はないのですが、あまり見慣れない書き方様式で複雑な製品の場合は、初見では「???」って思う図面が出てくることがあります。
CADデータを合わせていただいている場合にはいいのですが、紙図面のみしかいただいていない場合は、本当に最初は投げ出してしまいたいくらいのときもあります。
しかし、そういう場合でもとにかく一つ一つのパーツをじっくりと観察していき、何か一つとっかかりをつかむことが出来ると、難解なパズルが解けていくように次々と形状を理解することができ、弊社が使用しているMetaCAM上で3Dモデルを構築し、個々に分解、製作できるように展開していくことが可能になります。
こういうときにいつも思うのは、本当に基礎的な図形の性質、図面の描き方、読み方、使用する機械の特徴などを知っておくことがいかに大切かということです。
複雑な曲げ形状も単純なL曲げがいくつも組み合わされただけと気が付くと、意外に手順もわかってくるようになります。
こんなことと思うような小さな積み重ねが本当に大切なんだと思います。
2024-08-13 09:43:00
平行
2本の直線が同じ距離を保ち、どこまで延長しても交わることがない状態を「平行」と言います。
板金加工では金属の板を曲げていろいろな形のものを作り出すことが出来ます。
その板なんですが、表面と裏面との距離は板厚の幅を守り、交わることがありませんから、横から見ると板の表面と裏面とは2本の平行線として扱えるようになります。
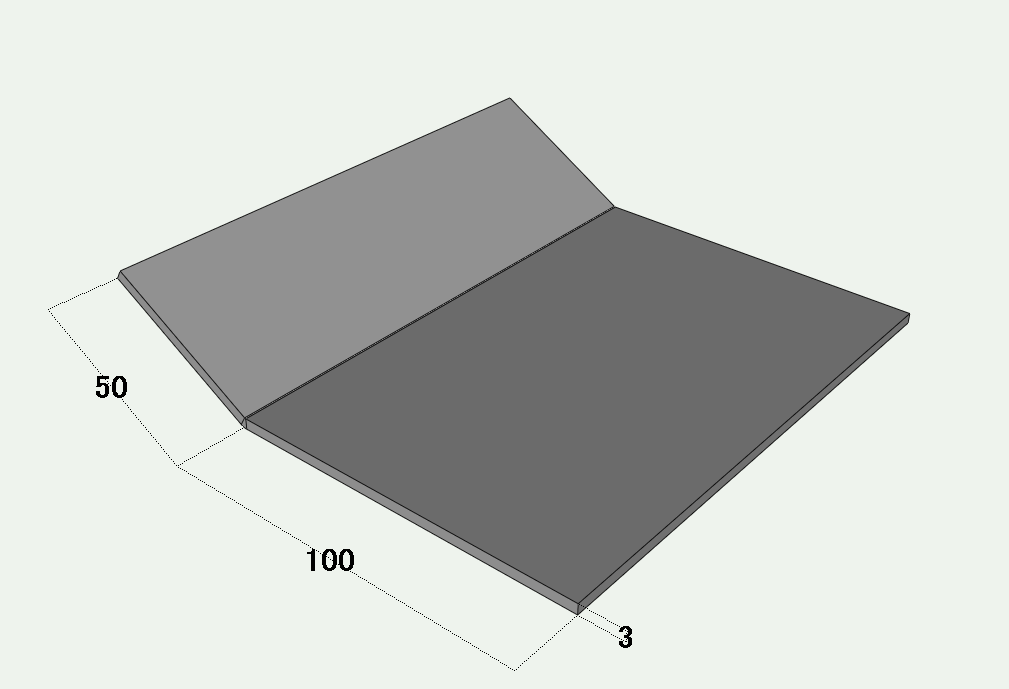
ところで上図のようなへの字に曲げた製品の図面の場合、以外にも下の図のように図面化されることが多いんです。
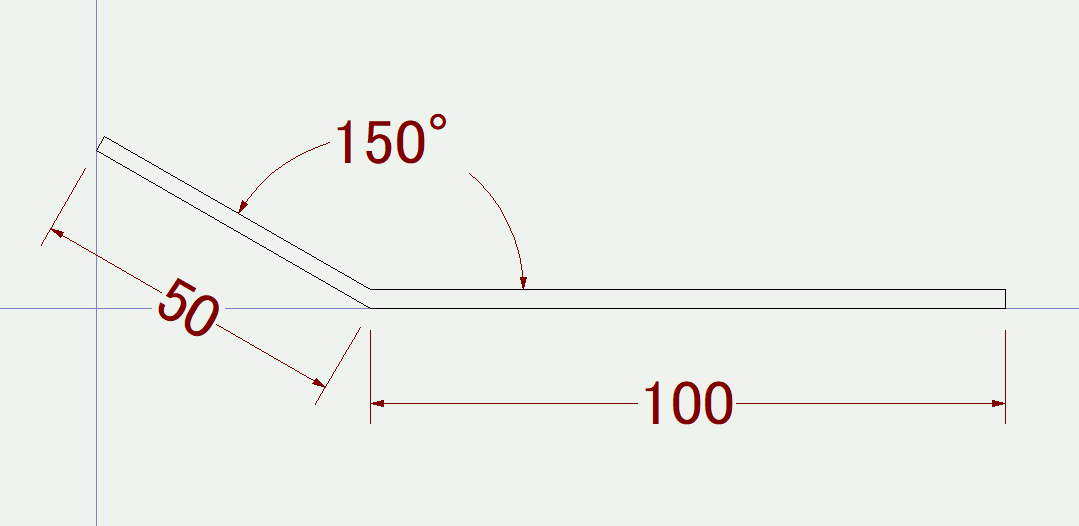
一見問題なさそうに思えますが、他にも寸法を測ってみると
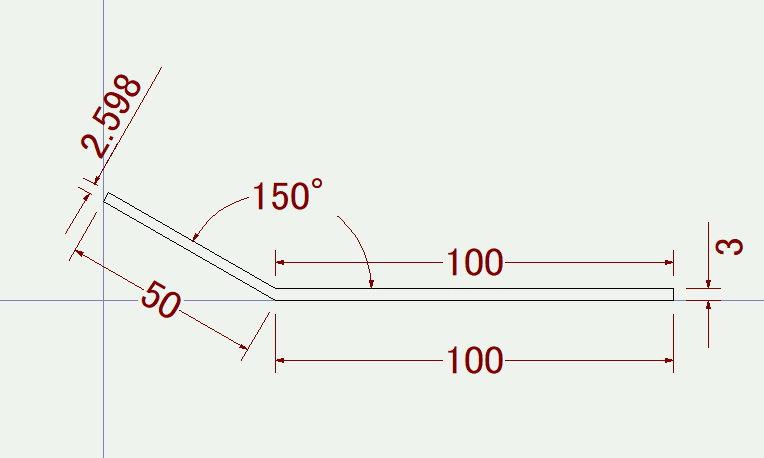
こうなっています。板の平行自体は保たれているのですが、曲げ部分を境に板の厚さが変わっています。
これは曲がっている位置が板の端から板の表と裏とで同じ100の長さのところになっているための間違いで、板金加工では曲げ線部分にしか力が加わりませんので、その直線部分しか変形することがありません。
つまり曲げ線部分以外の板厚が変化することはなく、この製品を図面化すると
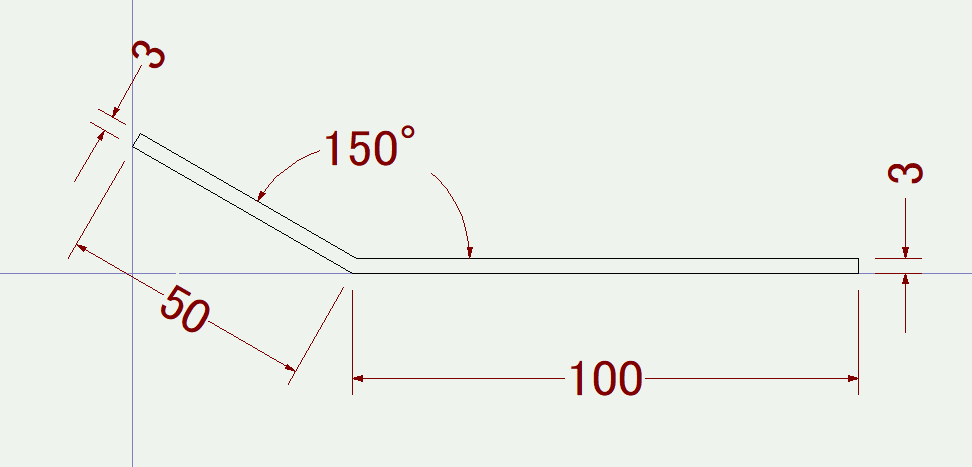
このようになります。(実際の加工では曲げ部分はR形状になるのですがここでは簡略しています)
板金加工では、この曲げ部分以外の板厚は変化しないということが重要になります。
(ただし、円筒形なども板厚に対して大きな半径になると、板厚は同じという扱いになります。)
2024-06-13 19:02:00
因数分解
中学の数学で因数分解を習います。
この考え方は仕事を段取りよく行う意味で大切になります。
因数分解で一番簡単な操作は共通の因数をくくり出すというものです。
例えばab-5aの場合、この式に共通するaでくくり出すとa(b-5)となります。
5ax+25ax²の式だと、5axが共通するので5ax(1+5x)になりますよね。
一見複雑に見える式もこのように簡単な式に置き換えることが出来ます。
では実際の仕事ではどうするか・・・。
注文いただいた製品を加工するにあたり、同じ材質、板厚をまとめて加工すると段取りが少なくなります。
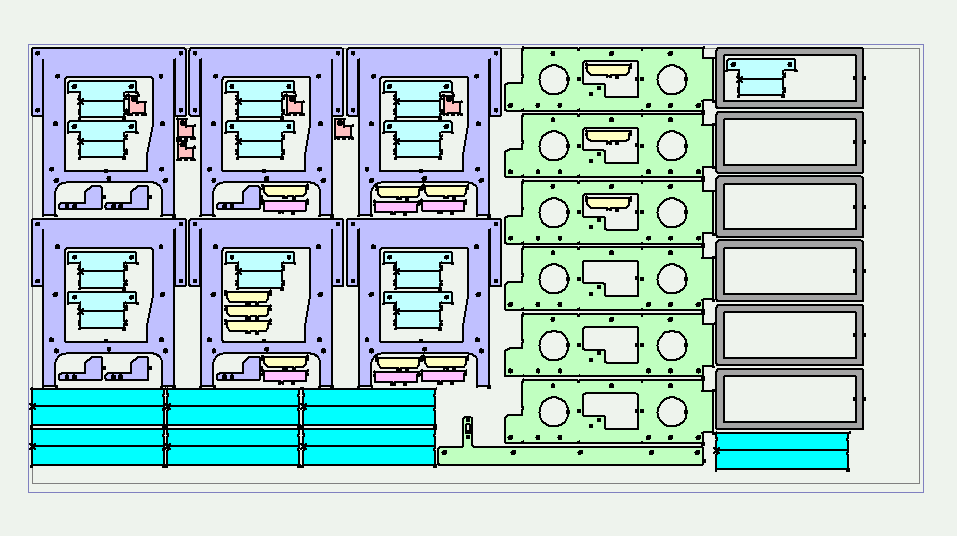
切断を行う場合、定尺の材料から複数の製品を下図のように配置して加工すると、個々の製品を個別に切断するよりも段取り時間の短縮が可能になります。
また曲げ加工でも同じ材質、板厚の異なる製品があった場合、
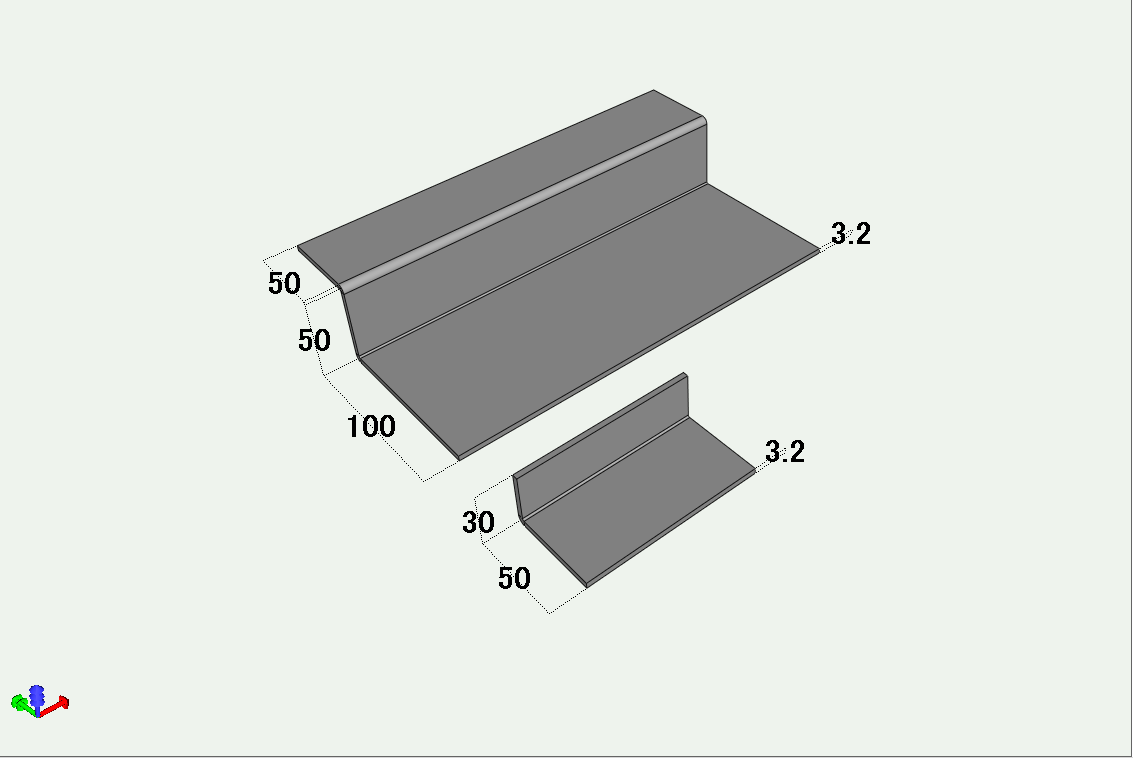
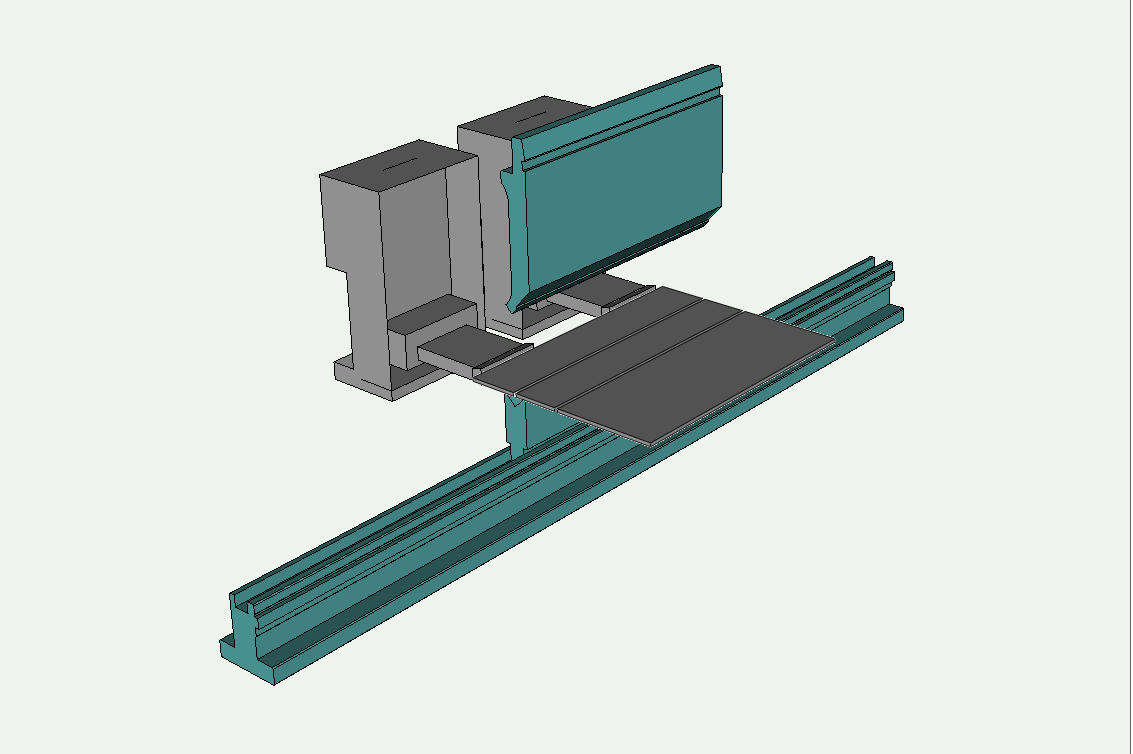
個人的には金型の負担を考えるとそれぞれの曲げ長さに応じて金型の長さを選択して曲げたほうがいいと思いますが、大きいほうの製品に合わせた金型で、小さな製品も曲げると、金型段取りを減らすことが可能です。
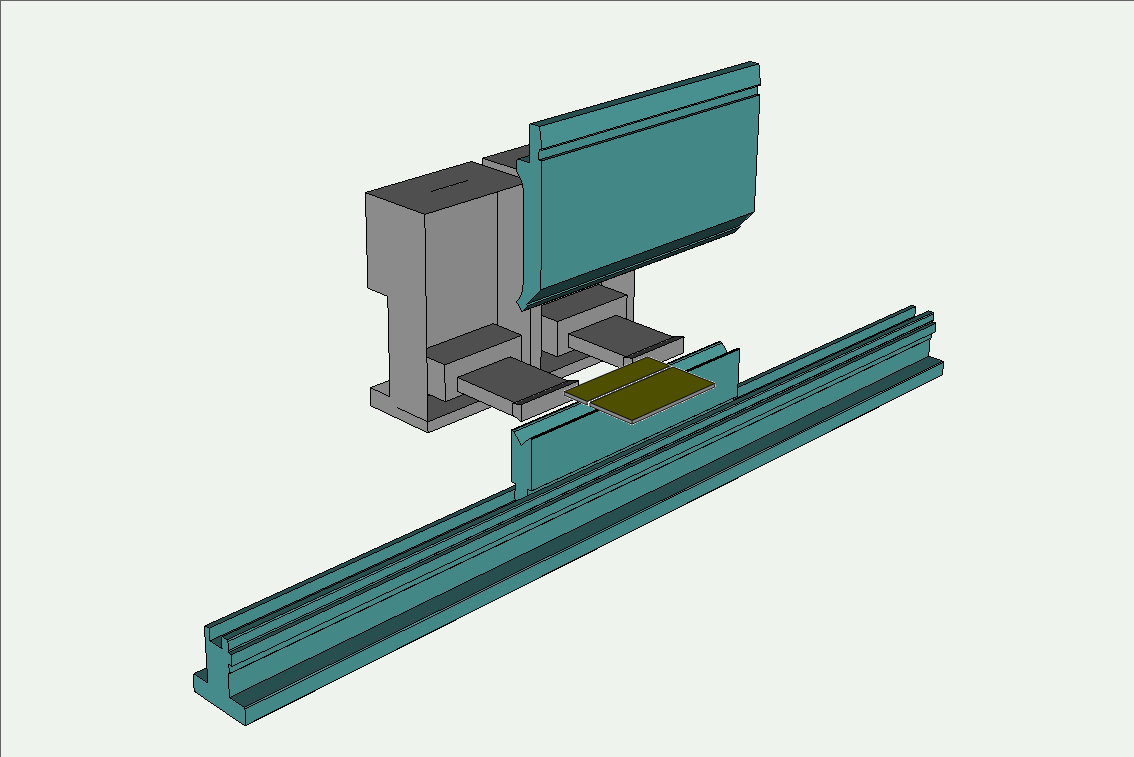
一つの製品の中で曲げ長さが異なる場合でも、
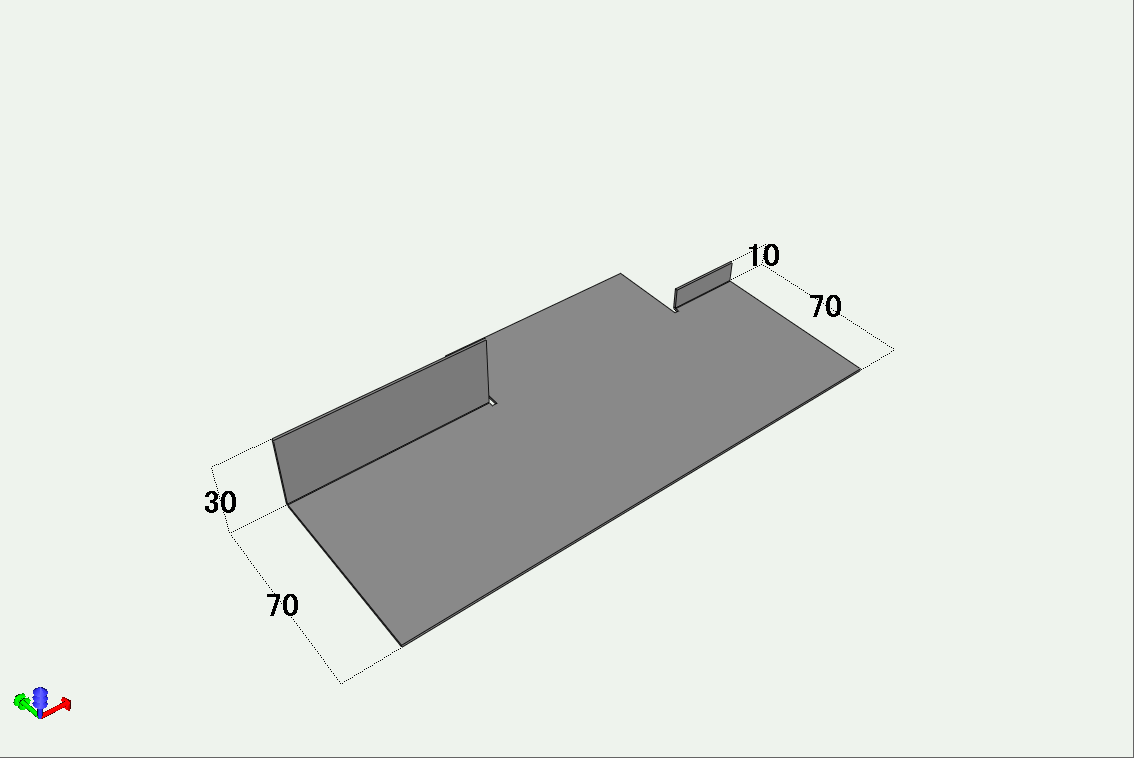
上の製品の場合、70という長さが共通なので、
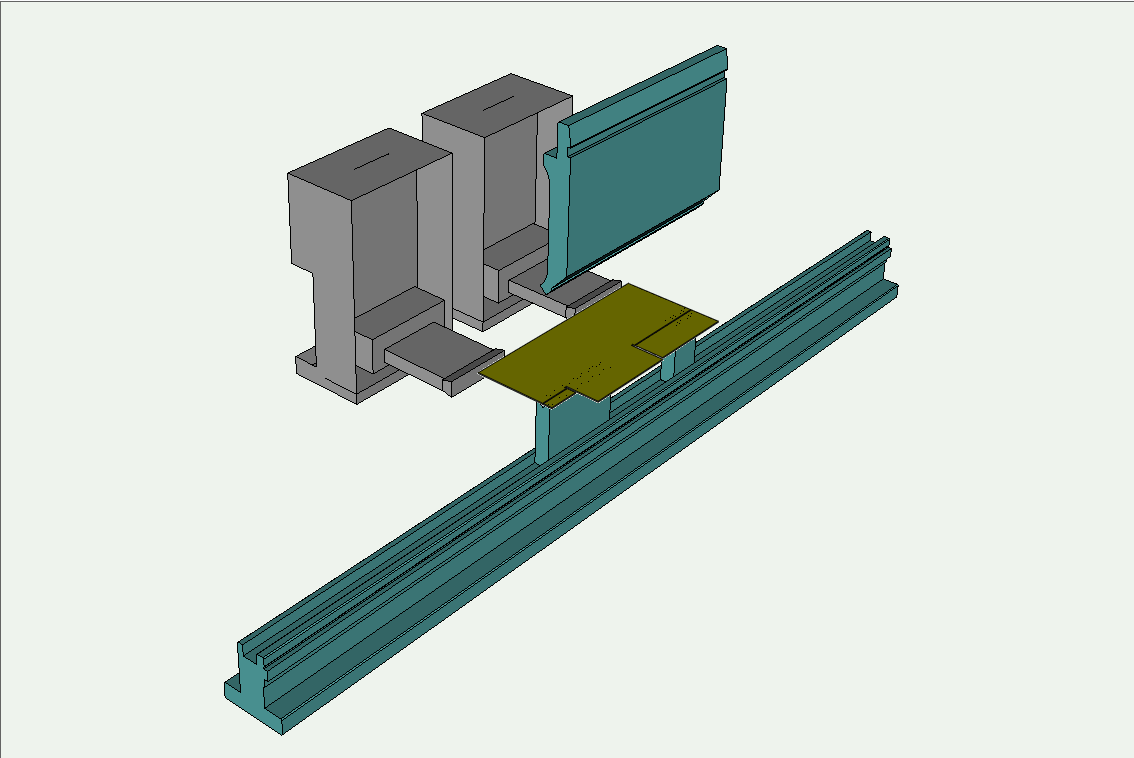
このように曲げ加工を行うと1回の曲げ段取りで行うことが出来ます。
共通する項目は何か?に着目して段取りを行う大切さは、共通の因数をくくり出す因数分解の考え方と同じだとは思いませんか?
