メモ(覚え書き)
寸法の取り方
いただく図面で、設計者の意図が伝わりにくいものがあります。
例えばこの図面はどう思われるでしょうか?
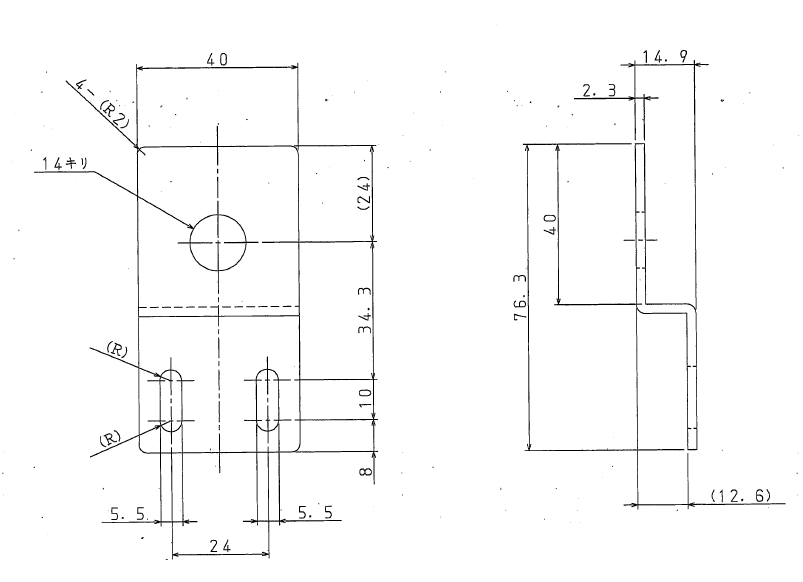
製品を作成するにあたっては必要な寸法は記載されているので問題はありません。
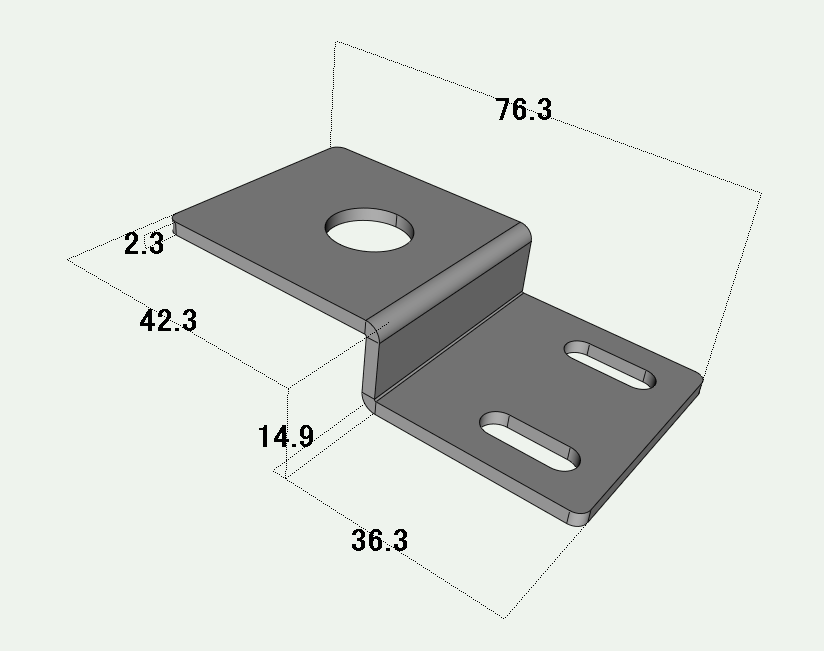
でも私としてはどうしても引っかかるんです。それはどこだと思われるでしょうか?
少し考えてみていただけないでしょうか?
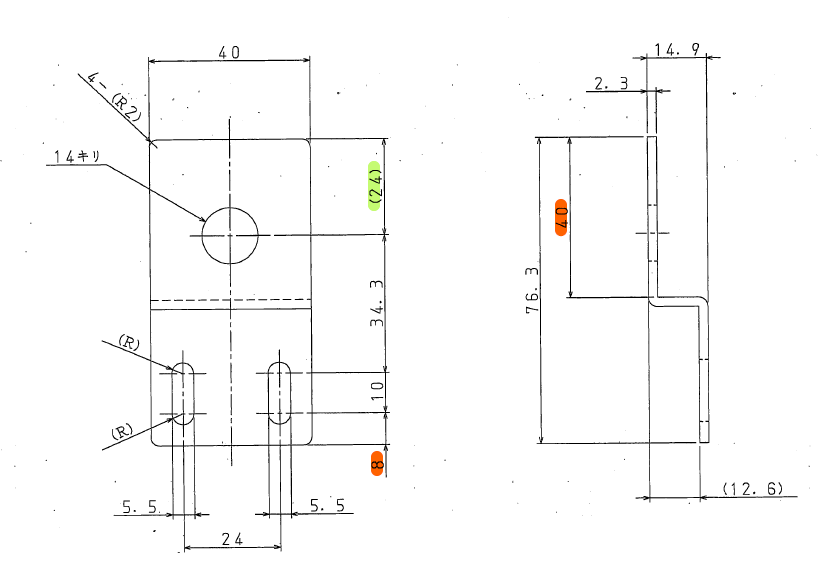
それは基準点の位置なんです。この図面の寸法表示をみると左側の正面図は下を基準に寸法がとってあり、右側の側面図は基準が上になっていると判断されます。そうなると正面図にある14キリの位置の( )寸法は???と矛盾を感じます。
下側にある小判穴なんですが、そもそも小判穴は調整用の穴なので、今回の図面で寸法を記載するとすれば、正面図も上が基準で20は( )を外し、下側の8を( )寸法にしたほうが、この製品を使う場合の必要な寸法の意図が明確になると私は考えます。また捨て寸をこの小判穴側にするほうが穴位置の寸法公差も守れます。
基準もあいまいな図面を描かれると、この設計者さんは頼りにならないと加工業者さんに判断され、適当に作っても差しさわりのない部品であると判断される可能性が高くなります。
これくらいならいいだろうと適当に寸法を記載されていると、いずれ大きな損失を伴う失敗を引き起こす可能性が高くなりますのでご注意ください。
ビニル付きの切断
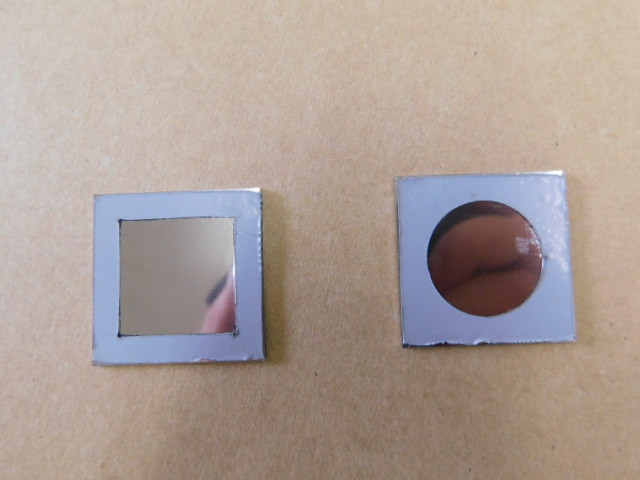
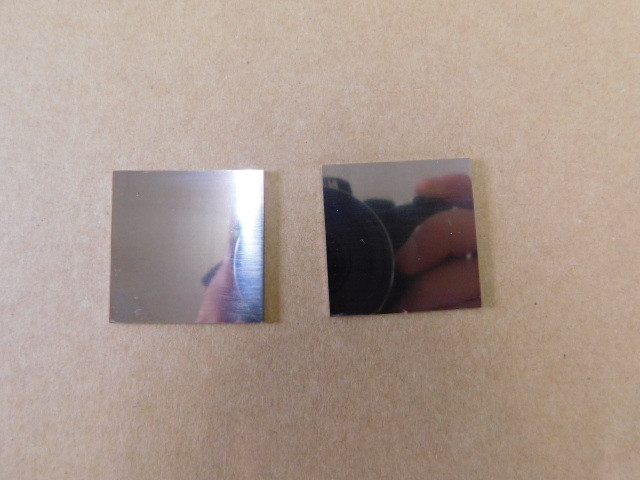
SUSの片面研磨の材料の場合、レーザ切断対応の保護ビニルを貼ってあると、一緒に切断することは可能です。(裏面にもビニルが貼ってある場合は固いドロスが付き除去が困難になります)
また、出力を弱くすることで表面のビニルのみを焼き、溶接時に邪魔になる部分のビニルを容易に取り除くこともできます。(添付写真の場合ですと、四角の角部分や円の始点部分などで一旦停止が行われる部分では微妙にレーザの痕が残る場合があります)
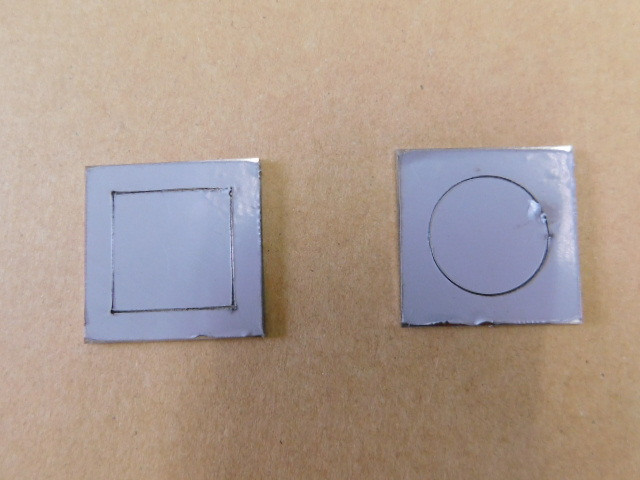
内側のビニルのみ外す
残りのビニルも外す
パンチングメタル
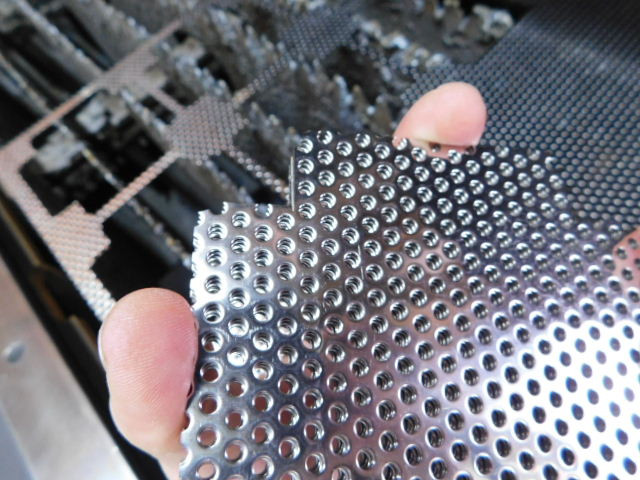
板厚1㎜、穴径Φ3のパンチングメタルで箱曲げのご注文をいただきました。
寸法を出しにくい材料なので、曲げ加工が少しでも楽になるようになるべく穴位置をそろえるように注意して切断しました。
 |
|
ソフトジョイント
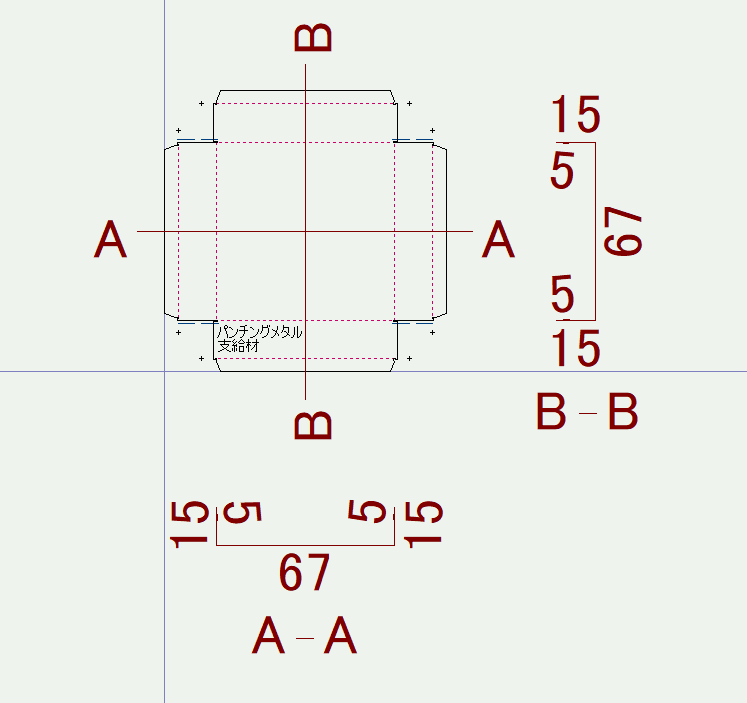
SUS t1.0 12x8の切り板にソフトジョイントをつけてみました。
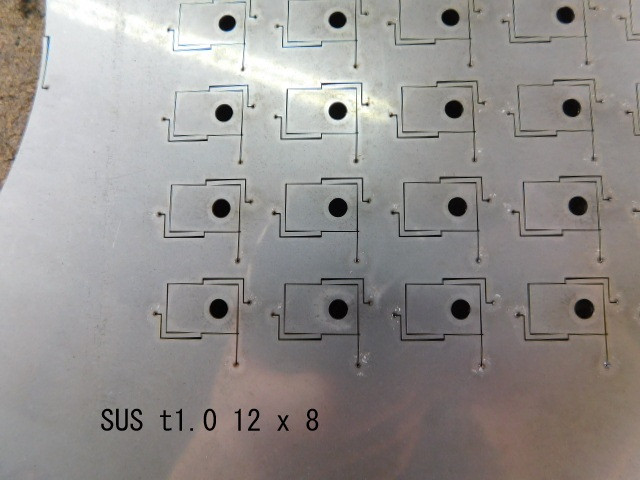
2か所しかジョイントはつけていないので、回転するかなと思っていたのですが、150個くらい切断したなかで5個ほどは90度回転した状態になりました。
ジョイントの位置をそれぞれ0.5㎜ずらして、様子を見てみると先ほどよりは安定していましたが、最後になって1個回転してしまいました。
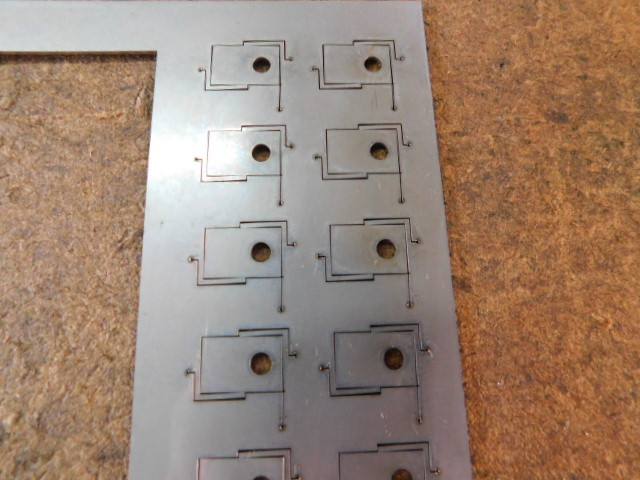
もう0.5㎜ほどずらしたほうがいいのかも知れません。
加工条件の調整
先月末にレーザ担当者が、YとXとを間違えたことで、ノズルがクランプにあたり、トーチの先端部分が破損しました。
その後修理はしてもらって、何とか元には戻ったと思ったら、急に5インチレンズで製品を切っても、7.5インチレンズで切っても、今までの条件では外周(一番速い速度)がうまく切断できなくなりました。
加工条件を見直し、ようやく切断できるようになったと思うと、切断面が今までと比べてかなり粗くなってしまいました。ノズルも変えてみたり、レンズも清掃してみたり・・・。
レンズをどちらを変えてもうまく切断できなくなったということは・・・。レーザガスを交換したら、何事もなかったかのように今までのように元の条件で加工することが出来ました。
レーザガスについては、もうそろそろ交換時期というときだったので、ガスの組成が少し変わっていたのかも知れません。今回のようなレーザガスのトラブルは初めてだったのと、トーチの破損などのタイミングも重なっていたので、原因にたどり着くまでに少々時間がかかってしまいました。
何はともあれやれやれです。
