メモ(覚え書き)
続 反る!
SUS304 t2.0の製品で角穴の加工条件を低速、中速で変えてみて様子を調べてみました。
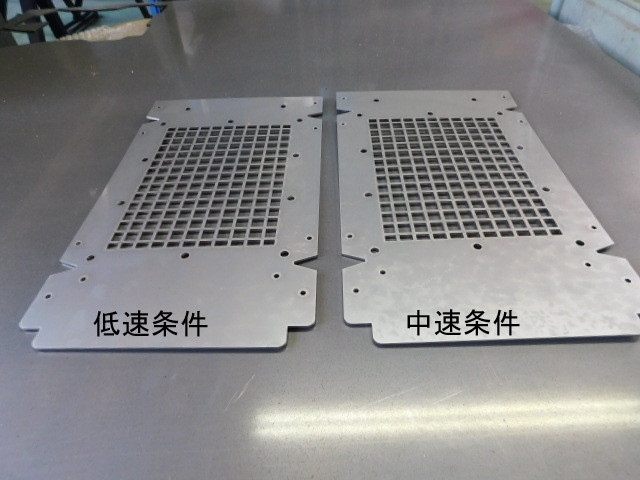
反りの感じそのものは、ぱっと見では同じように思います。
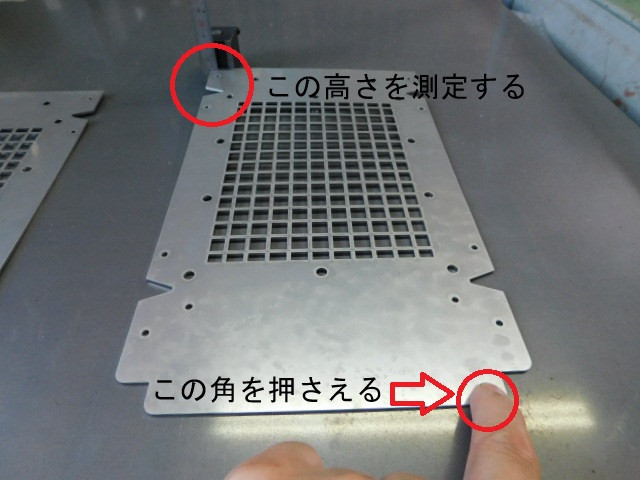
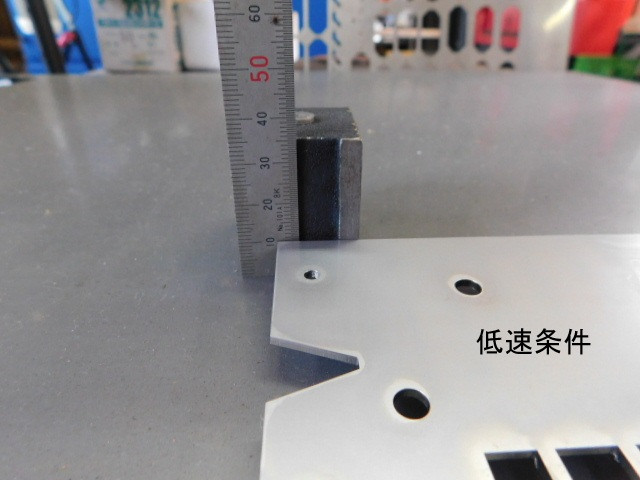
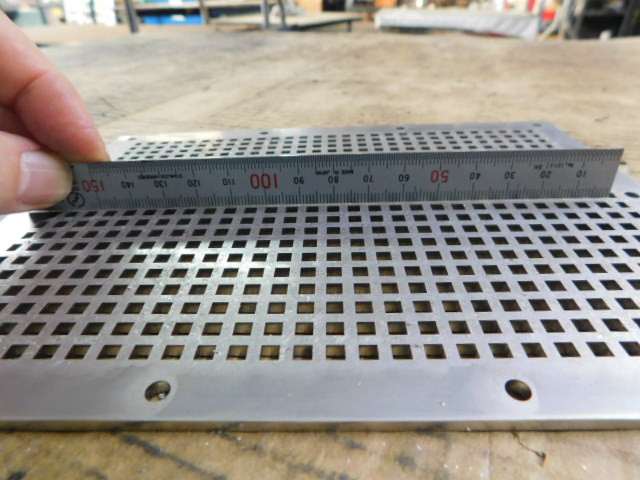
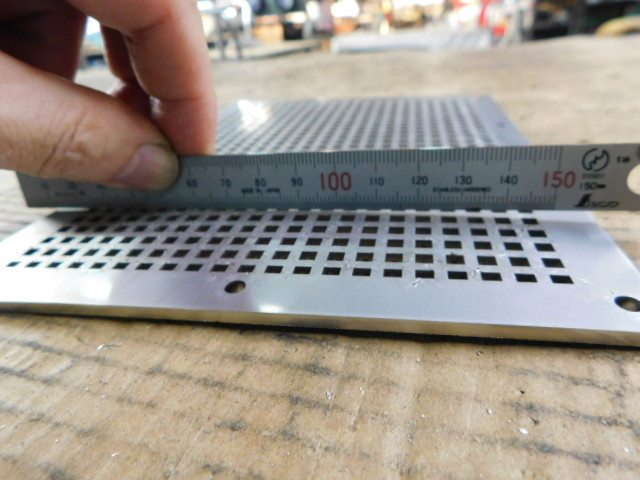
ひとまず上の写真のように二つの製品で同じ位置を押してみて、対角の位置がどれくらい浮き上がるか比較をしてみました。
 |
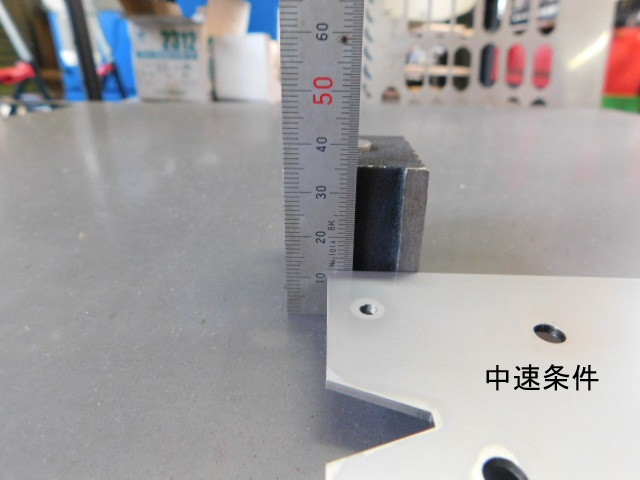 |
低速条件のほうが2㎜ほど低くなっているので、低速条件のほうがひずみは少なくなると考えてもいいと思います。
ただ、今回の製品は曲げ加工でひずみ部分はかなり吸収できましたので、加工時間の短縮に中速条件を利用してもよいのかも知れません。
反る!
SUS304 t3.0 194x148の大きさの板に、3.5x2.75の角穴42個、3.5x3.5の角穴567個をあけてみました。
反り具合はこんな感じです。
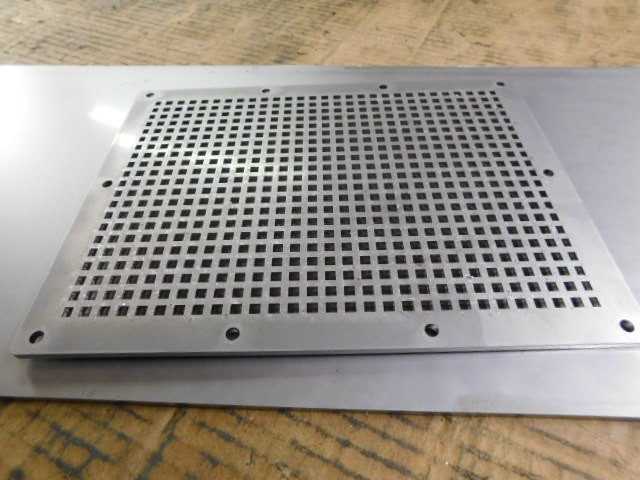
長手方向の反りは少なかったのですが、148側は反ってしまいました。
加工条件を見直せば、もう少し反りは少なくなるとは思います。
ちなみにレーザ加工での反りについては
反り(大) CO2高速条件>CO2低速条件>ファイバレーザ・高速条件>ファイバレーザ低速条件 反り(小)
となります。ファイバレーザと言えども熱加工ですので、板厚、穴形状、穴個数などの条件によっては熱がかなりこもることもあり、反りが発生します。
最近多いファイバレーザでの溶接でも、ひずみはTIGよりかは少ないというだけで、ひずみが無くなるわけではないので、ご注意ください。
ファイバレーザ関連については、けっこう誇大広告的な宣伝がされていると個人的には思います。
好奇心
好奇心は何事にも重要な要素だと思っています。
先週の金曜日に母方の叔父から工場に電話がかかってきました。
「ナニコレ珍百景に出るから見といて」とのこと。
母に付き添って加東市のほうへ月に1度行っているのですが、そこで見た看板が何を意味しているのか分からず、市役所や通りがかった地元の人に聞いたらしいのですが、誰も知らないとのことで、番組に投書したそうです。
無事20日放送され、疑問も解決したみたいです。
それにしてもあの好奇心と行動力は見習わなくてはと思います。
パイプ加工
SUS304 t1.0 外径Φ20のパイプがある製品のご注文をいただきました。
パイプにはΦ6の穴も開いている形状です。
パイプ形状を作ってから穴をあけるとなるとバリ取りなどが厄介なので、ブランクにあらかじめ穴をあける加工を選択しました。
この場合、MetaCAMでパイプ形状を作成してから穴を投影であけることになるのですが、Φ6のものが通るとなるとモデルとしては以下のような形の穴を作ります。
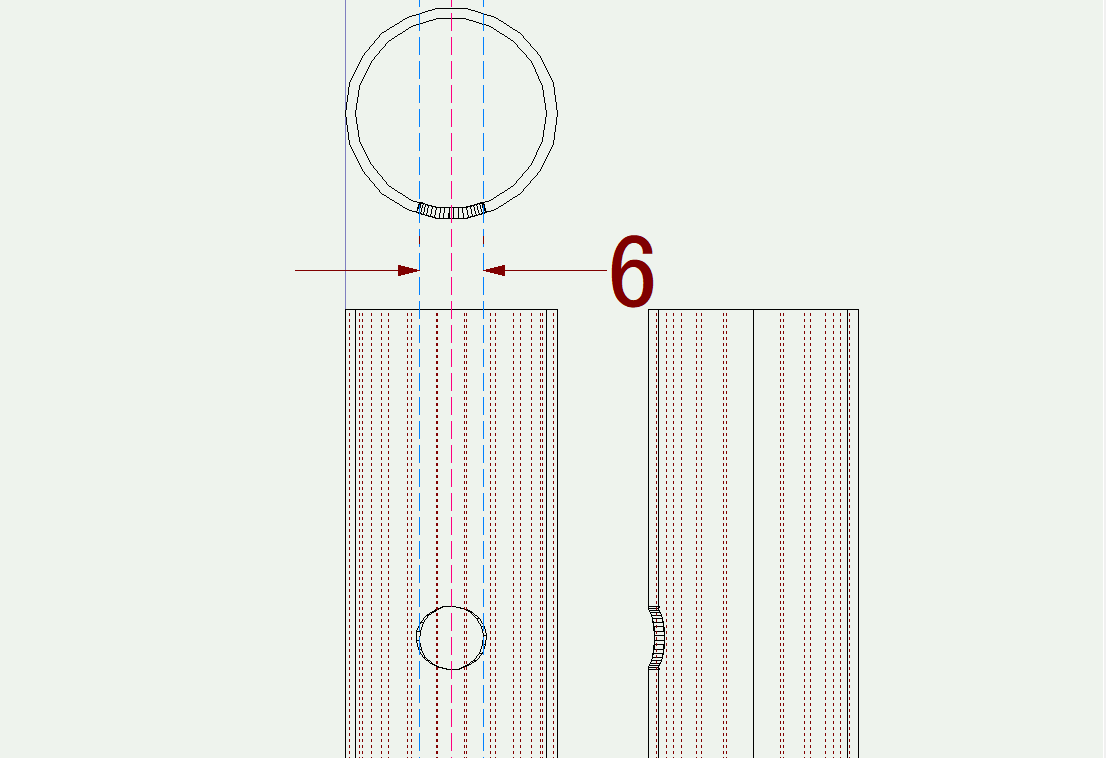
このモデルを展開するとこんな感じです。
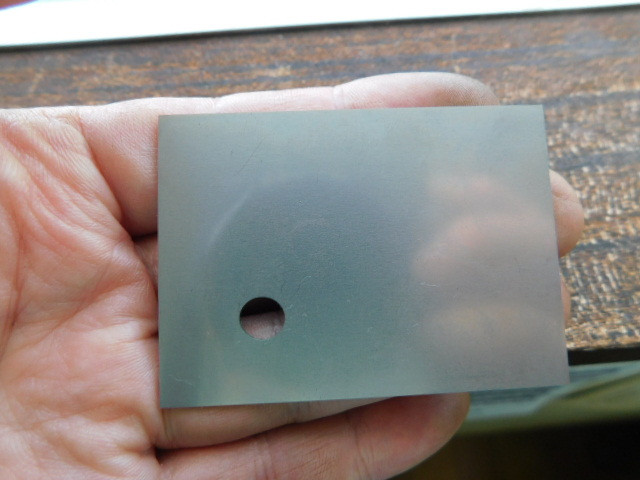
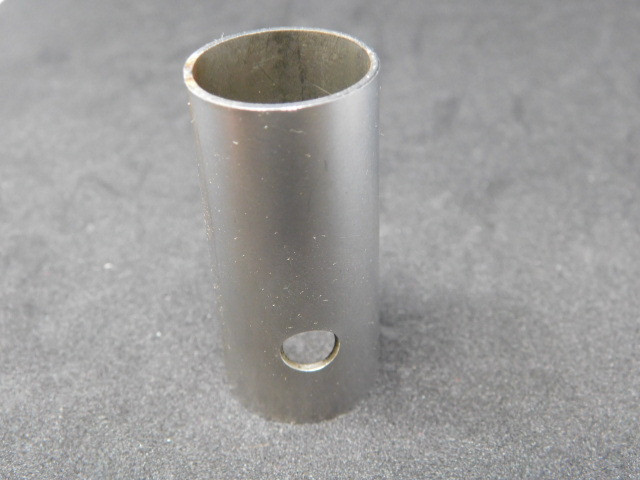
そして出来上がったパイプです。
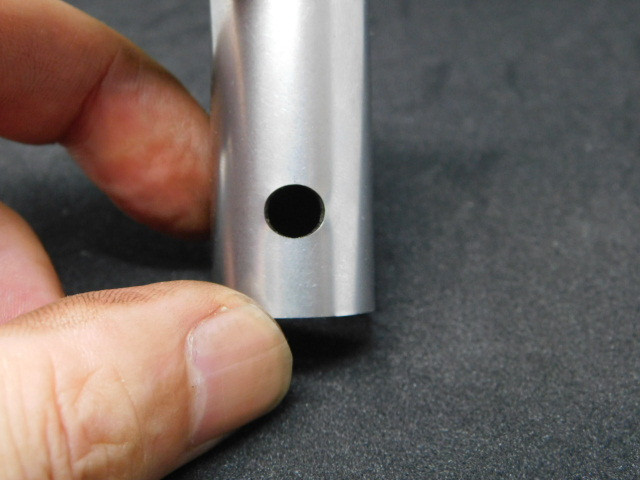
穴を正面からみると
寸法を確認してみると
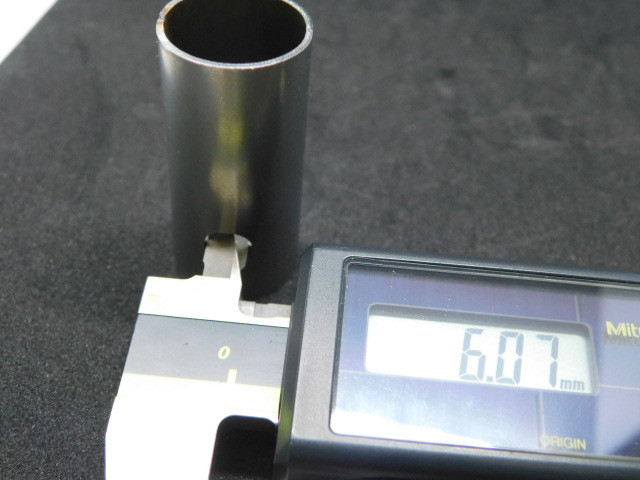
ひとまず安心しました。
段押しのある曲げ加工
今回段押しがあり、その段押しの辺に対して垂直に135度に曲げる加工のご依頼がありました。
ひとまずMetaCAMでモデル作成をするとこんな感じです。
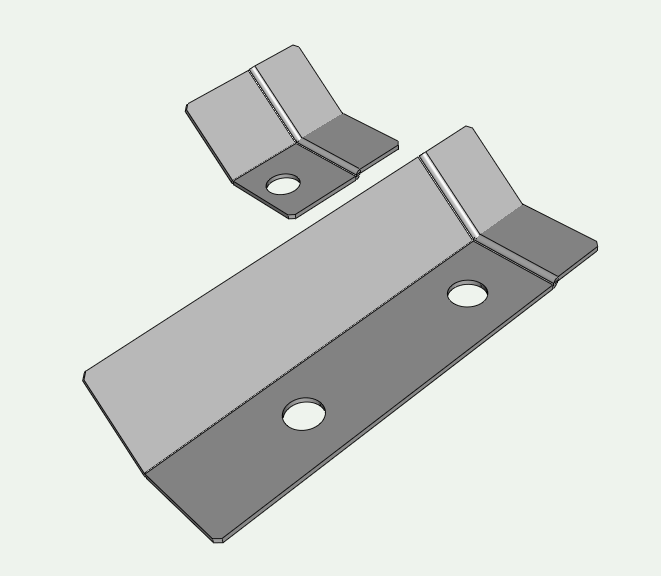
一見うまく作成しているようですが、実際この形状は板金加工としては矛盾している部分があります。
板厚表示を外してみるとこんな感じです。
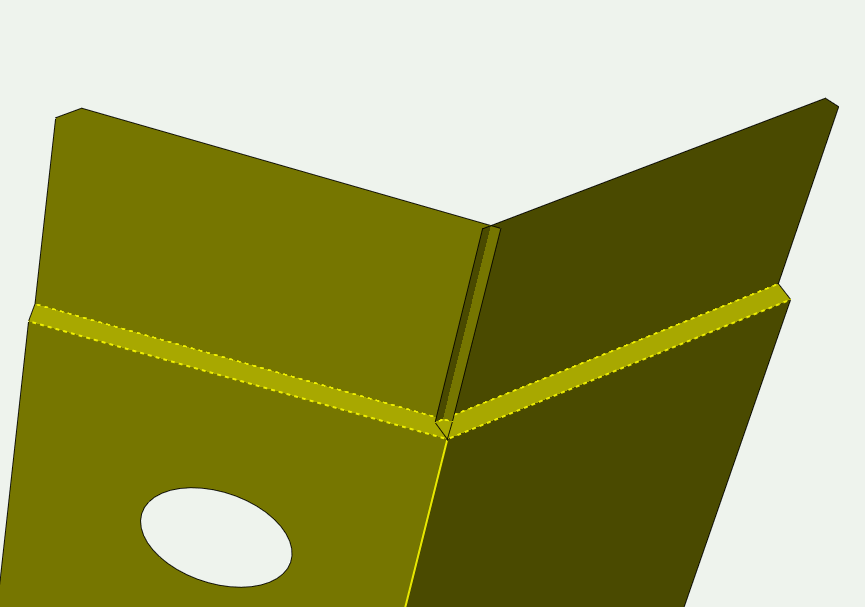
板が重なっているのがお分かりいただけると思います。
このまま展開してみると、隙間のあいた図形になります。
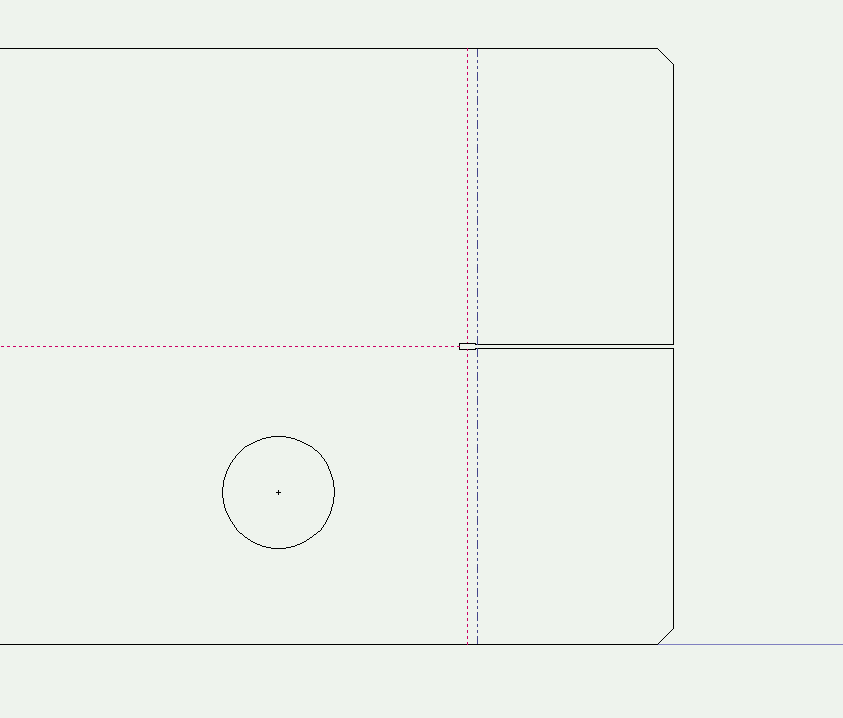
この隙間部分を削除して、曲げ線を修正してひとまずブランク形状の完成です。
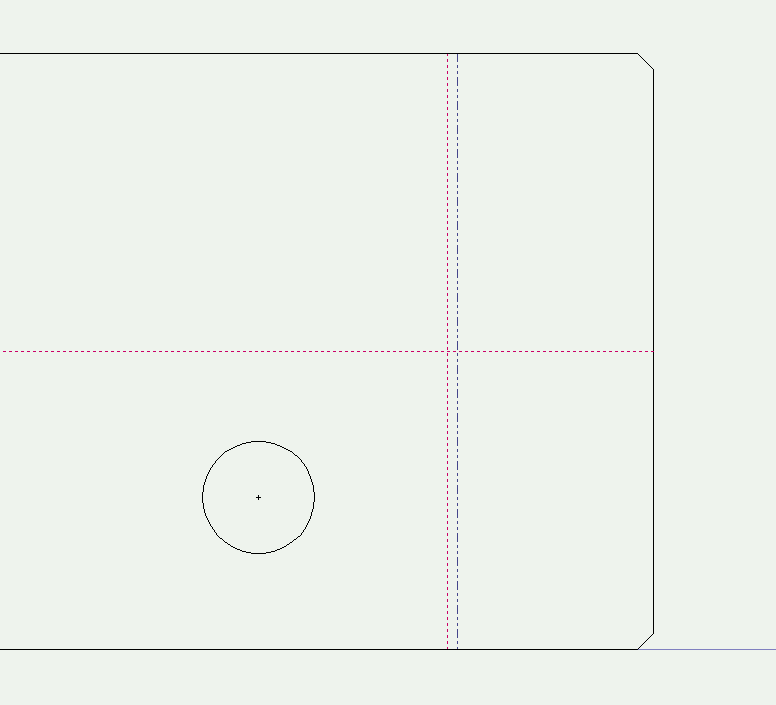
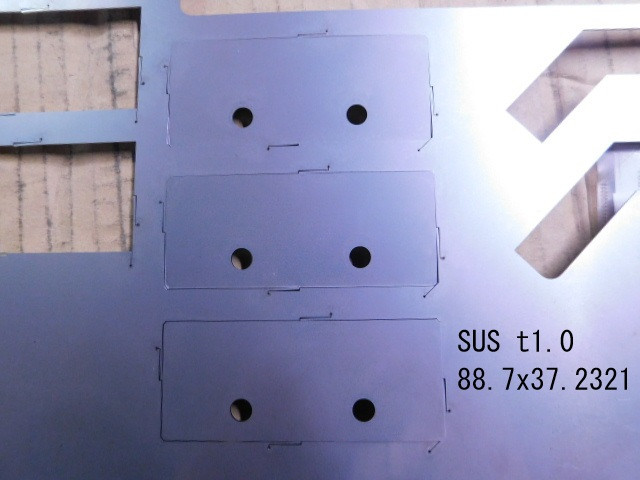
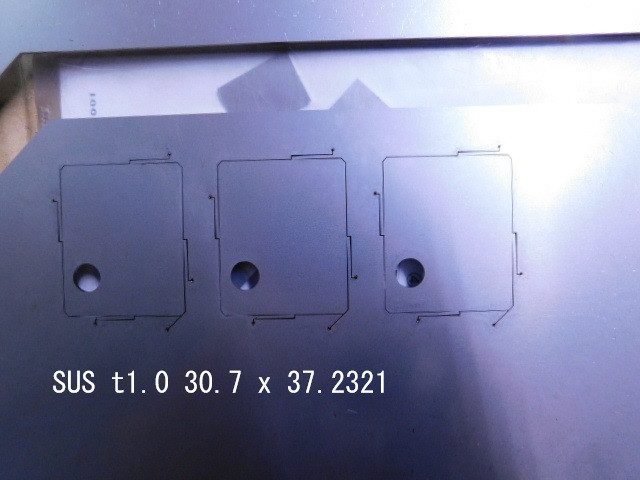
ブランクはいつものようにソフトジョイントを使って加工。
 |
 |
完成の製品はこんな感じです。
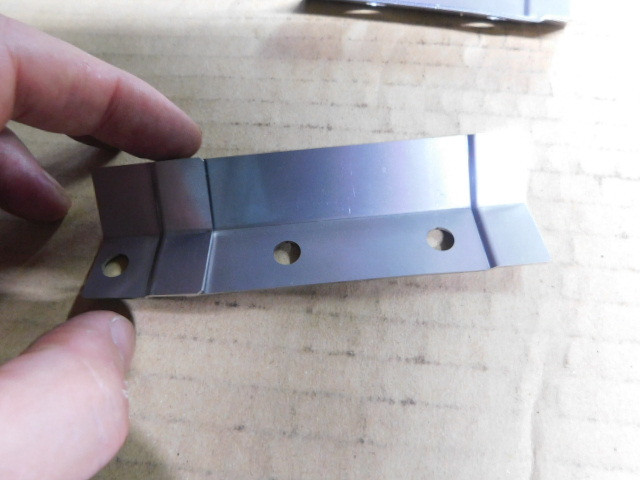
135度の部分は段押しした部分とそうでない部分とで曲がり方が違うので、今回のサンプル品は曲げ後に角度を修正しましたが、100個を超える製品なので本番はどうしようか思案中です。
