メモ(覚え書き)
ソフトジョイント
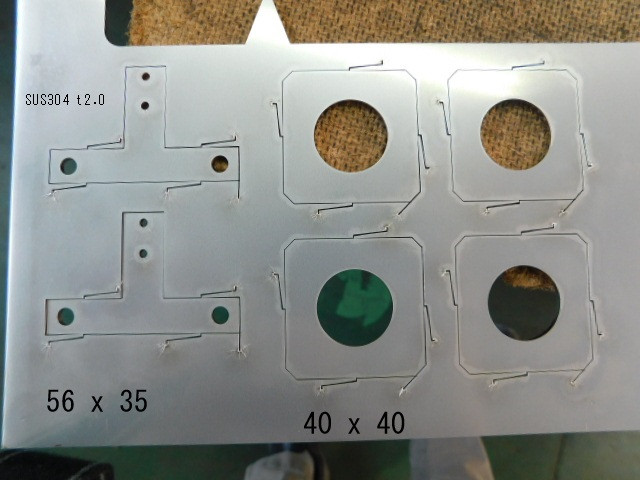
SUS304の板厚2㎜の小物のソフトジョイント
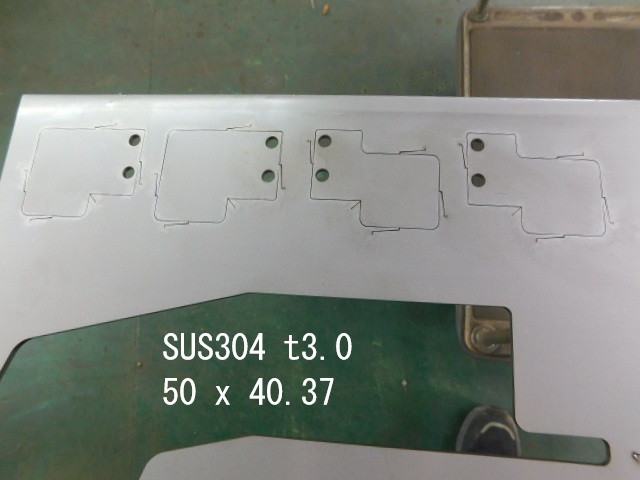
SUS304の板厚3㎜の小物のソフトジョイント
続続 反る!
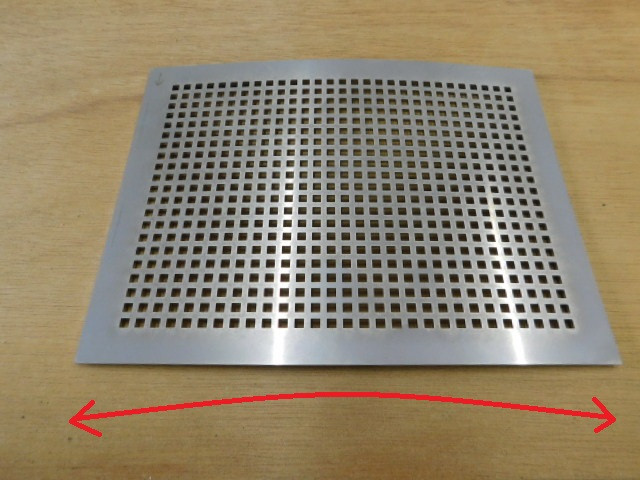
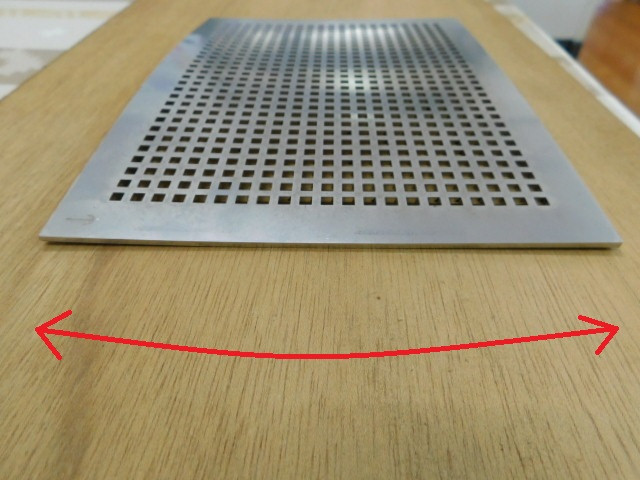
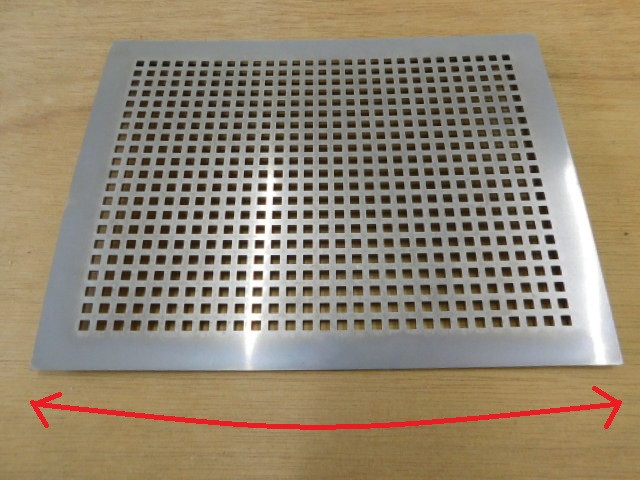
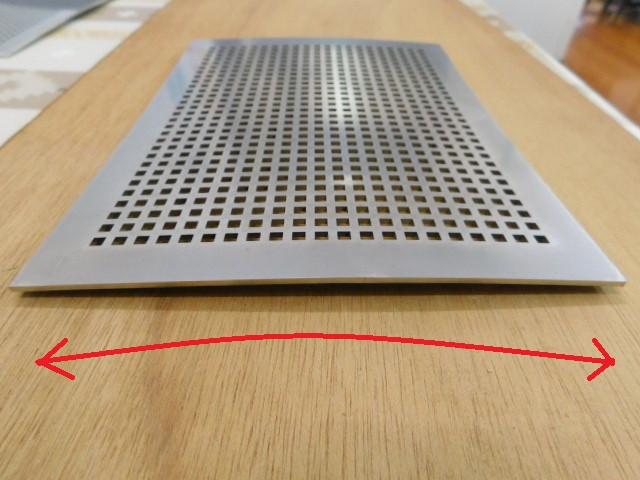
切断する加工順でどのように反り方が変わるか調べてみました。
テスト形状はSUS304、板厚2㎜で寸法は以下の通りです。
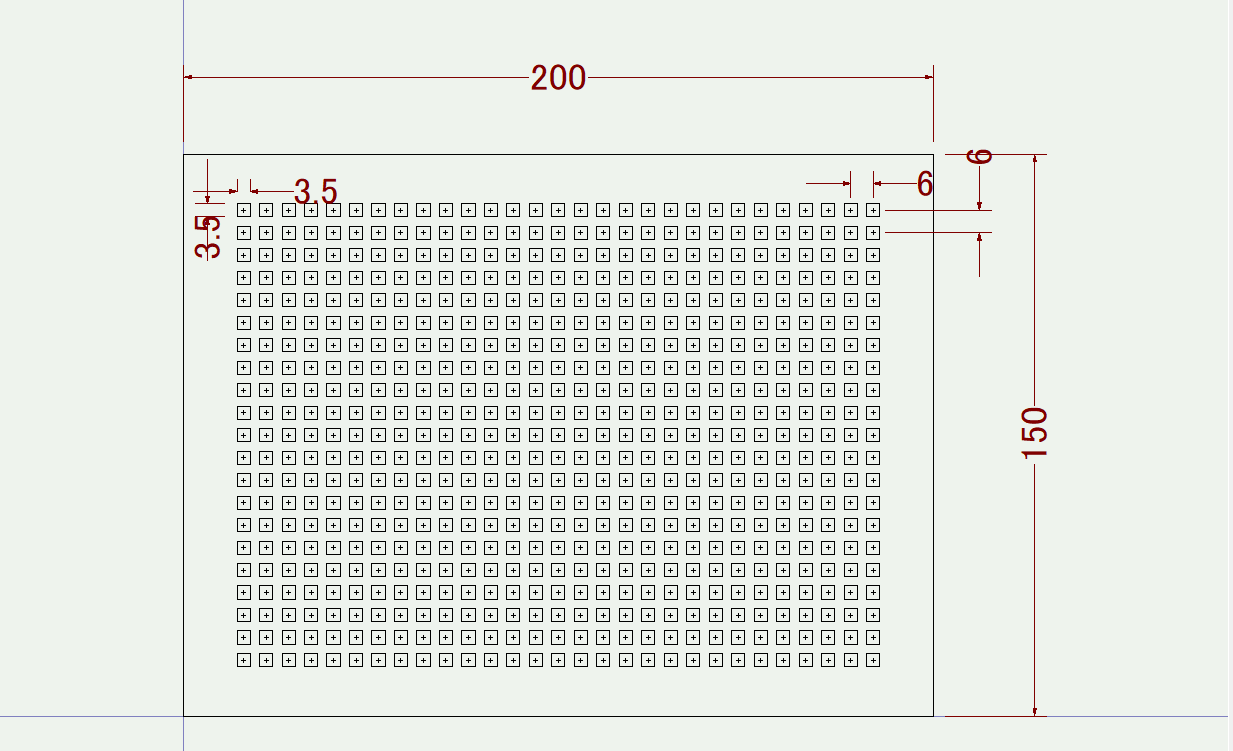
切断順は左上の穴からスタートし、右下の穴が最後になるように一定方向に切断していますが、経路については3通りで行いました。
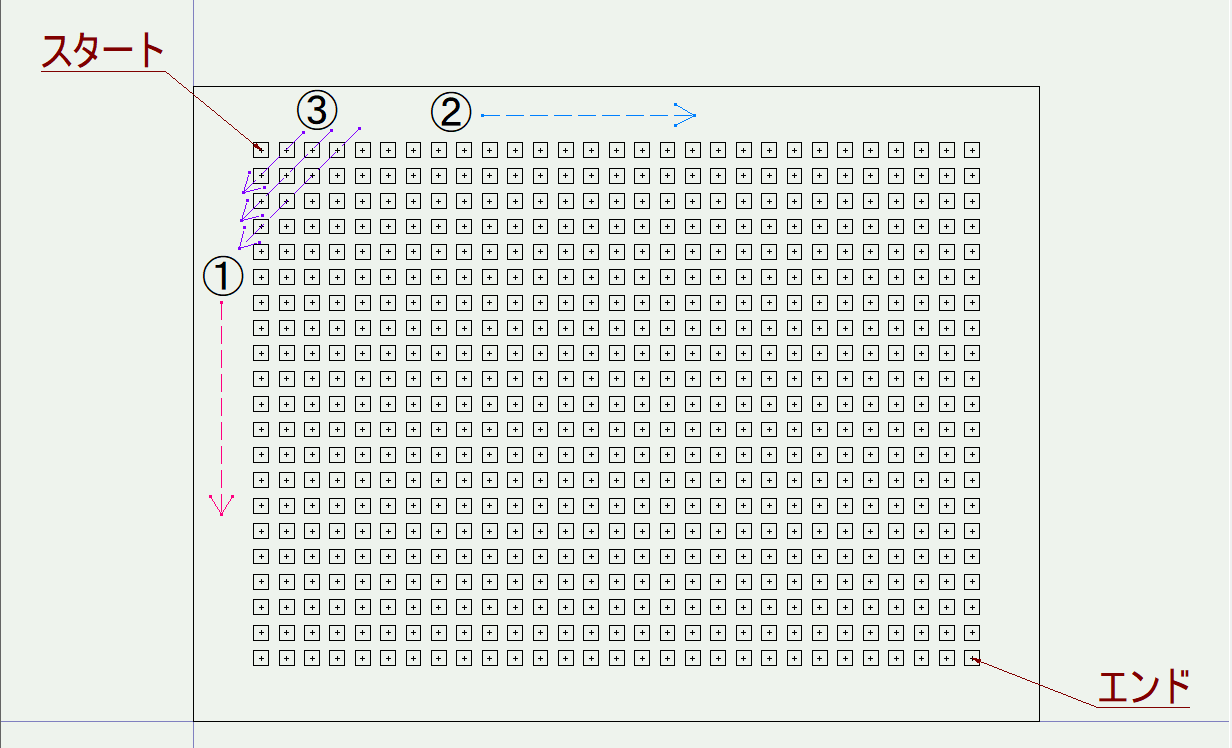
①上から下へ切断し、1列切断したら右へずれる
②左から右へ切断し、1列切断したら下へずれる。
③斜めに上から下方向へ切断していき、1列切断したら右へずれる。
それでは切断順による反りの違いです。
①縦方向の切断
 |
 |
②横方向の切断
 |
 |
③斜めの切断
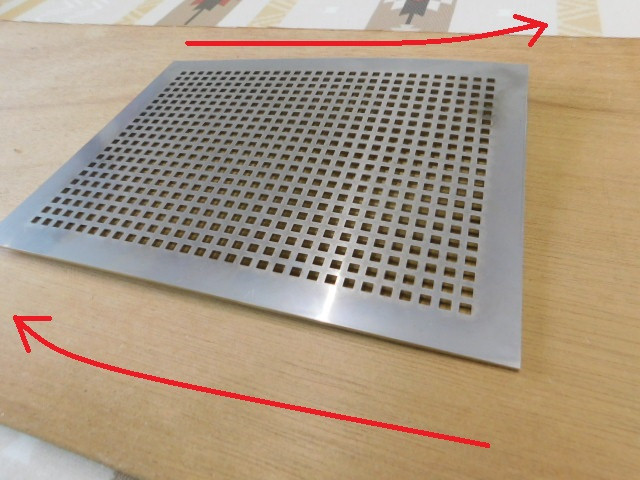 |
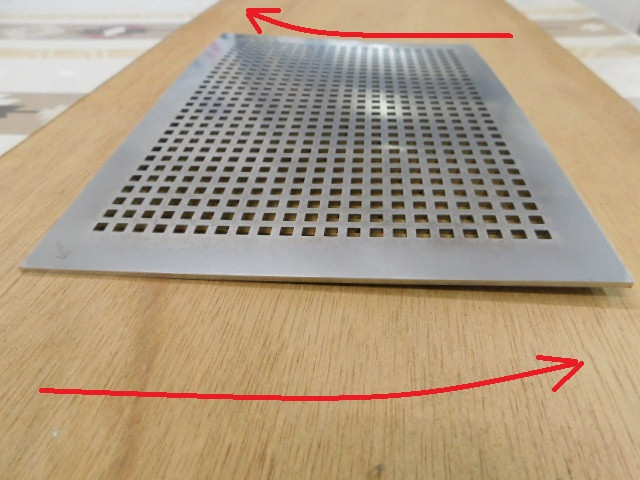 |
製品の反りについては、加工順に大きく影響を受けるみたいです。
続 反る!
SUS304 t2.0の製品で角穴の加工条件を低速、中速で変えてみて様子を調べてみました。
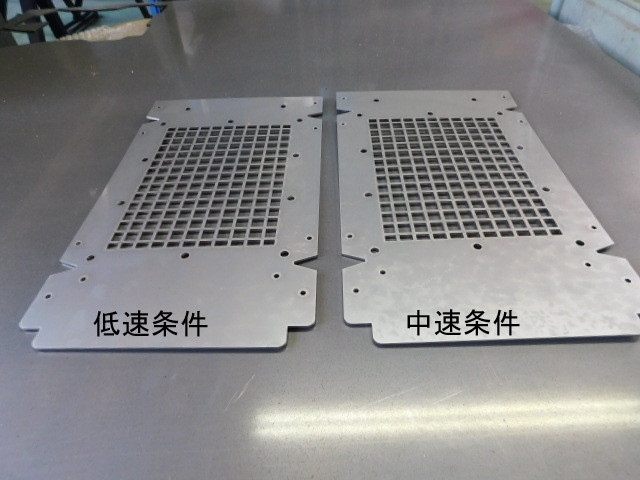
反りの感じそのものは、ぱっと見では同じように思います。
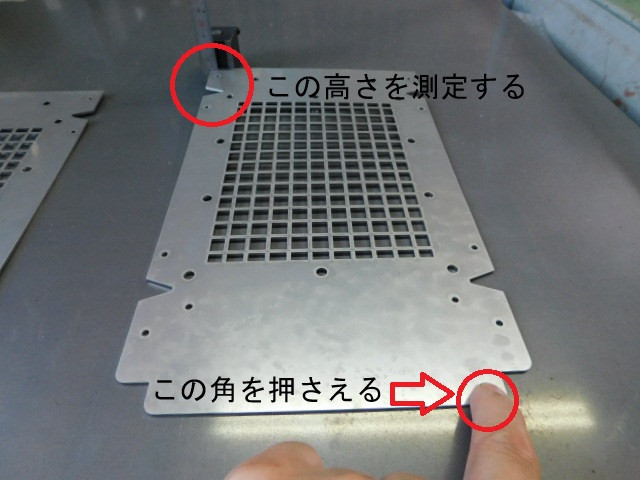
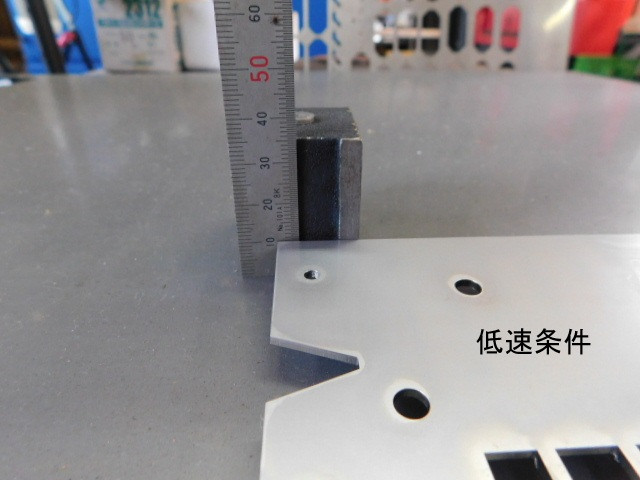
ひとまず上の写真のように二つの製品で同じ位置を押してみて、対角の位置がどれくらい浮き上がるか比較をしてみました。
 |
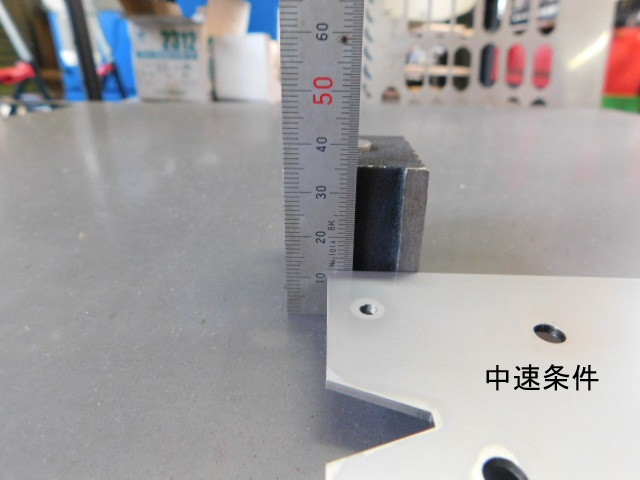 |
低速条件のほうが2㎜ほど低くなっているので、低速条件のほうがひずみは少なくなると考えてもいいと思います。
ただ、今回の製品は曲げ加工でひずみ部分はかなり吸収できましたので、加工時間の短縮に中速条件を利用してもよいのかも知れません。
反る!
SUS304 t3.0 194x148の大きさの板に、3.5x2.75の角穴42個、3.5x3.5の角穴567個をあけてみました。
反り具合はこんな感じです。
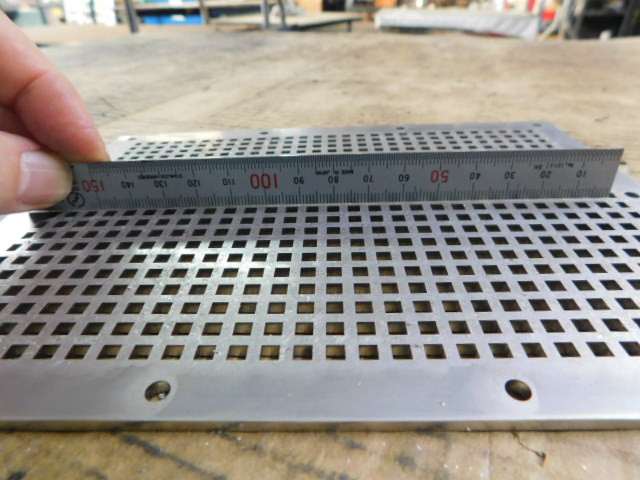
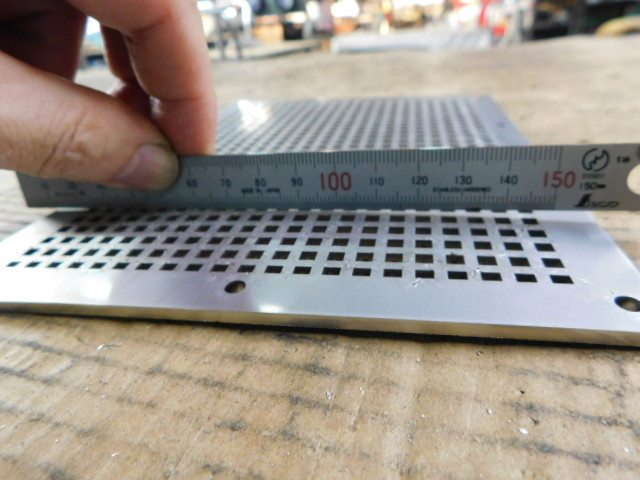
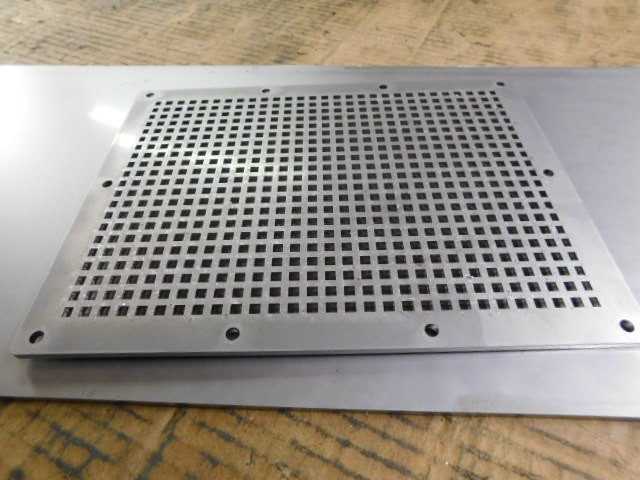
長手方向の反りは少なかったのですが、148側は反ってしまいました。
加工条件を見直せば、もう少し反りは少なくなるとは思います。
ちなみにレーザ加工での反りについては
反り(大) CO2高速条件>CO2低速条件>ファイバレーザ・高速条件>ファイバレーザ低速条件 反り(小)
となります。ファイバレーザと言えども熱加工ですので、板厚、穴形状、穴個数などの条件によっては熱がかなりこもることもあり、反りが発生します。
最近多いファイバレーザでの溶接でも、ひずみはTIGよりかは少ないというだけで、ひずみが無くなるわけではないので、ご注意ください。
ファイバレーザ関連については、けっこう誇大広告的な宣伝がされていると個人的には思います。
好奇心
好奇心は何事にも重要な要素だと思っています。
先週の金曜日に母方の叔父から工場に電話がかかってきました。
「ナニコレ珍百景に出るから見といて」とのこと。
母に付き添って加東市のほうへ月に1度行っているのですが、そこで見た看板が何を意味しているのか分からず、市役所や通りがかった地元の人に聞いたらしいのですが、誰も知らないとのことで、番組に投書したそうです。
無事20日放送され、疑問も解決したみたいです。
それにしてもあの好奇心と行動力は見習わなくてはと思います。
