メモ(覚え書き)
階段状の曲げ加工
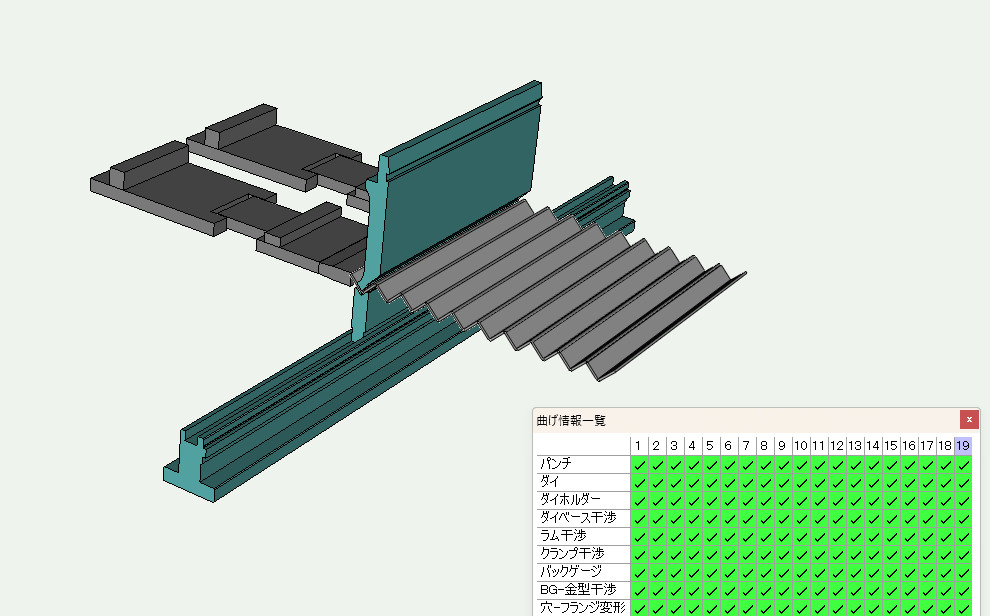
19回曲げのある階段状の製品のご依頼を受けました。
機械に干渉するかどうかチェックを行うと幸いアマ曲げをしないでもうまく曲げることが出来そうです。
ただし、1回の曲げで0.1㎜誤差が発生したとすると、19回の曲げ加工ですので累積で1.9㎜ずれが発生することになります。
客先にその旨を連絡し、用途を確認したうえで支障はないとのことでしたので、製作にかかりました。
 |
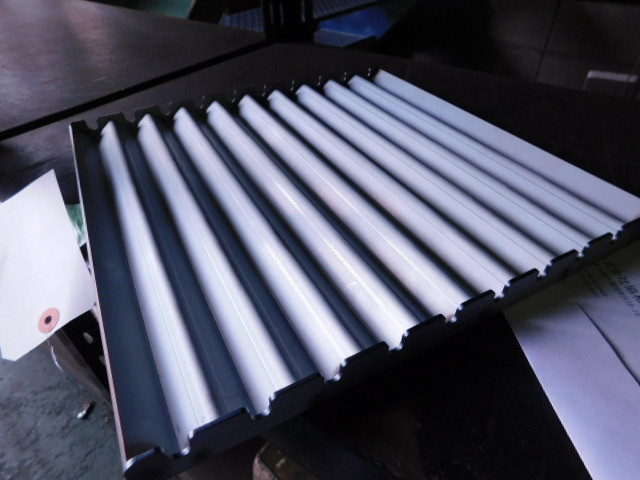 |
想定していたずれについては、曲げ角度を調整して製品の幅の誤差を小さくなるようにしています。
FR曲げ
チェーンカバーのご依頼を受けました。
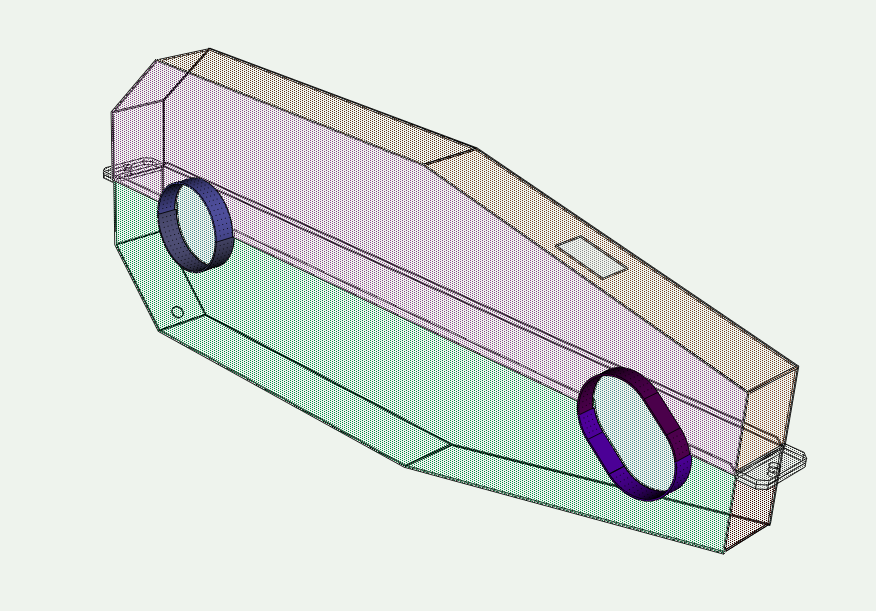
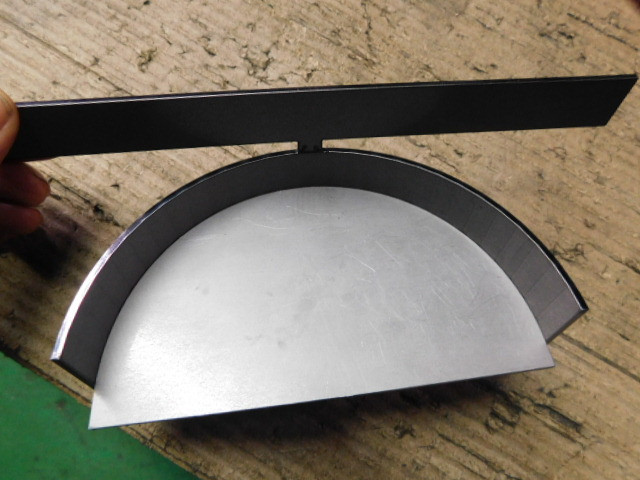
この中で半円、小判形状の部品があり、FR曲げにて対応しました。
比較的精度が必要とのことでしたので、曲げ線をケガキではなくタブを作ってそれをゲージのあたりにすることで曲げ加工を行いました。
 |
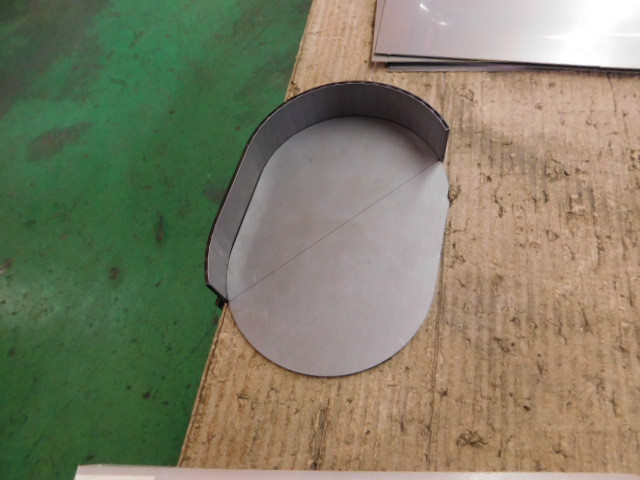 |
最後にタブをはずし、ジョイント痕を処理したのち、このジョイント側を溶接します。
穴あきバージョン
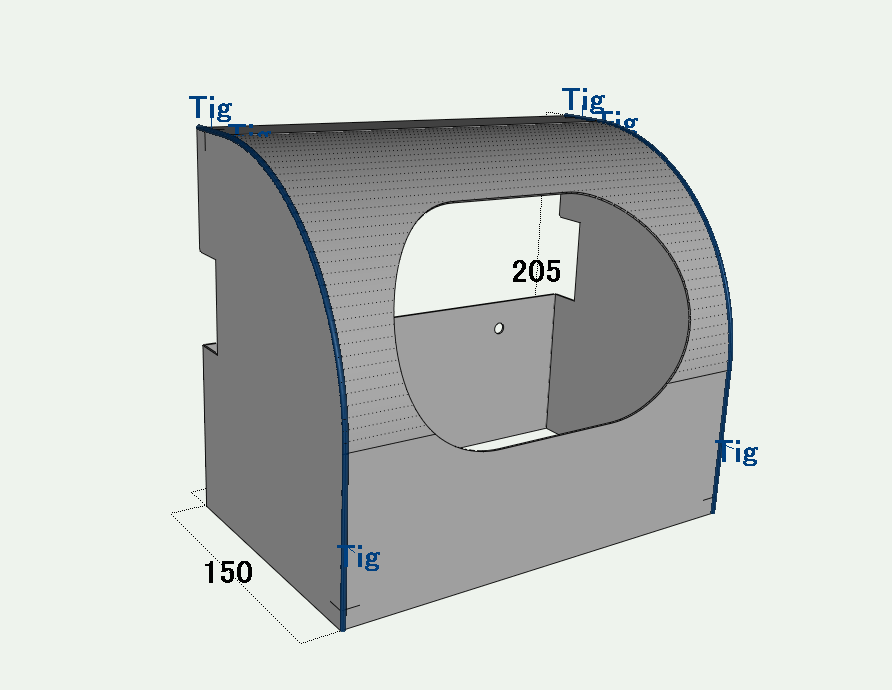
先日出来上がった製品を納品させていただいたら、今度は背面に小判穴の開いたバージョンの製作のご注文をいただきました。
 |
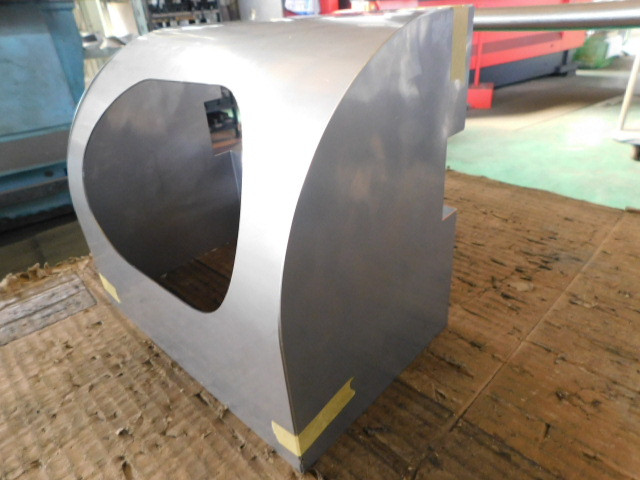 |
今回もフラットパンチでのFR曲げで対応しています。
フラットパンチでのFR曲げ
SUSt1.2で外R120のカバーのご依頼がありました。
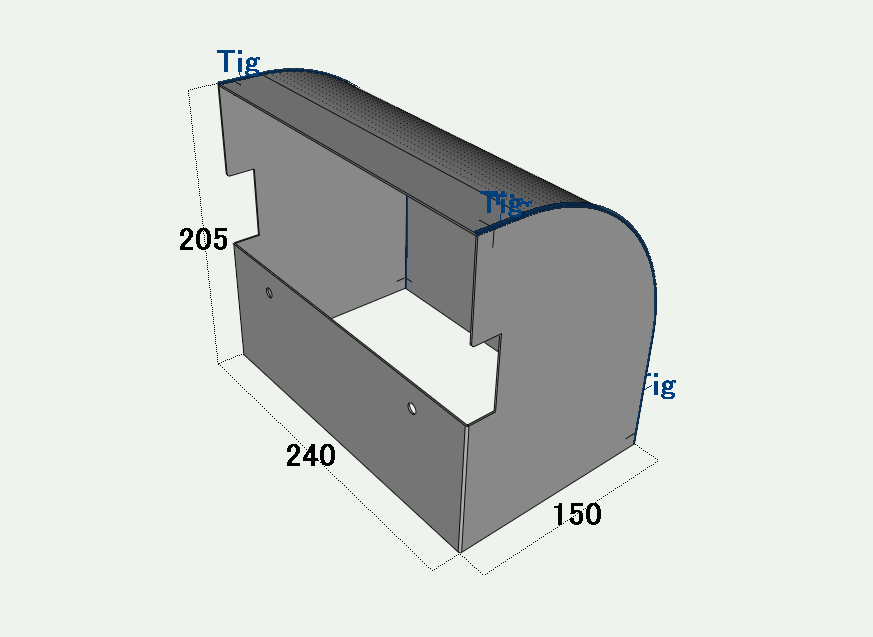
R120部分の中立面の長さは187.553㎜で使用するV幅は6㎜ということでR部分は35分割でモデルを作成しています。
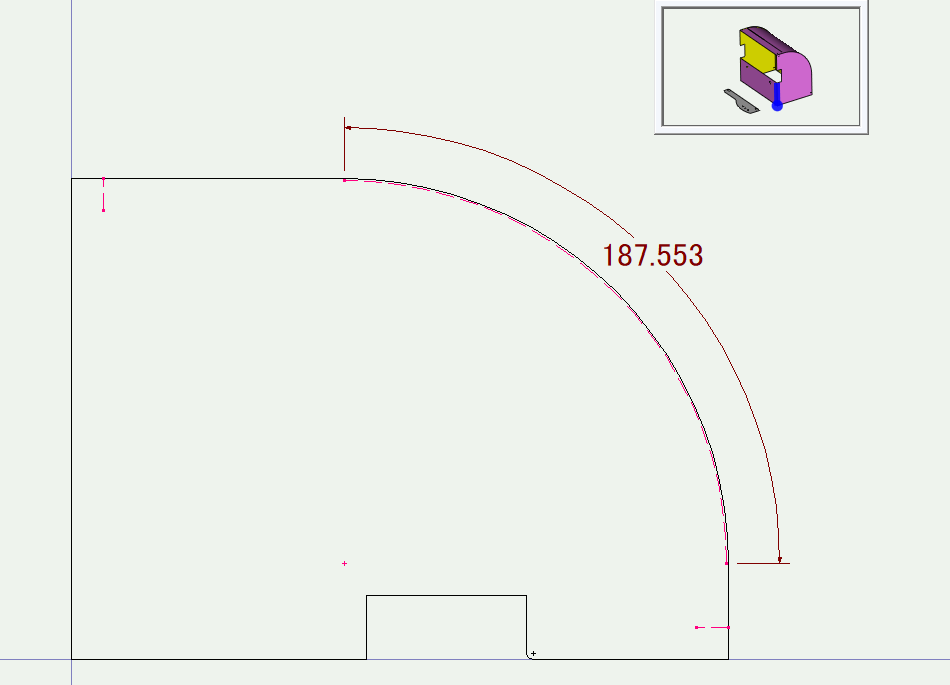
展開するとR部分についてはこんな感じになります。ピッチは5.21となっていてV6のV幅の半分の3㎜と肩R1.5㎜の合計4.5㎜となっていますので、曲げ加工の最中でも代の両肩に材料がのることになるので、これでもひとまず安定したFR曲げは可能となります。
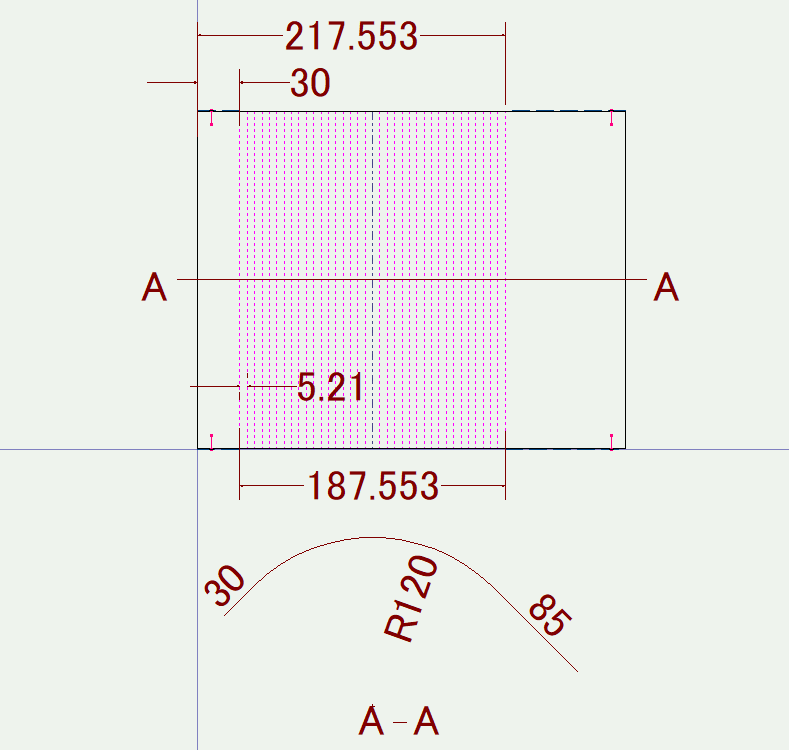
ただ、今回もフラットパンチでの曲げを試みました。パンチはV10の1Vダイ、ダイはV25を使用しました。
曲げ位置の両端は左端からそれぞれ30㎜と217.553㎜となっています。
ここからフラットパンチ用に設定を変更します。
パンチの幅は14㎜でしたので、パンチの端は30+7の37㎜、217.553-7の210.553㎜になるように設定します。バックゲージは210.553㎜から37㎜まで移動することになるので、210.553-37=173.553㎜が今回のゲージの移動距離になります。もともと5.21ピッチで計算していましたので、この距離をもともとのピッチ5.21で割ると33.311・・・となります。
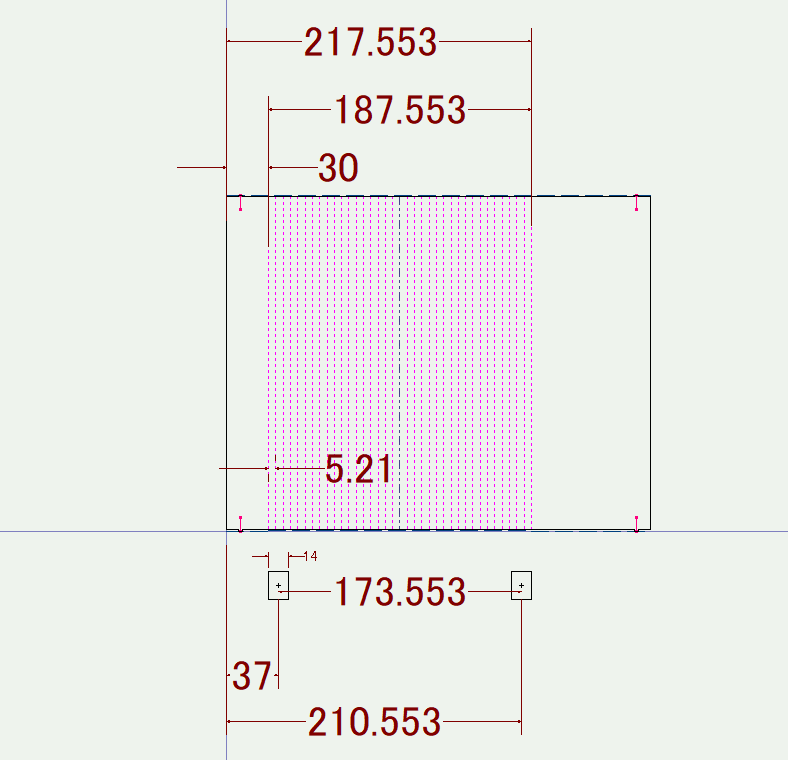
173.553㎜を33回で割ると5.259・・・となるので、繰り返しピッチを5.26とし、曲げ回数はこの数に1をたした34回で設定してFR曲げを行いました。
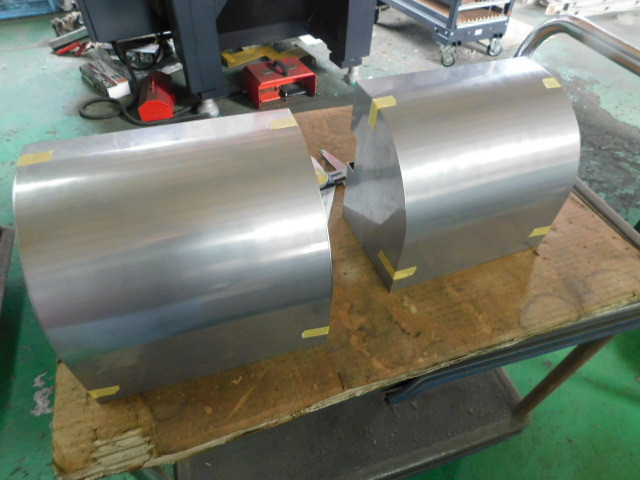
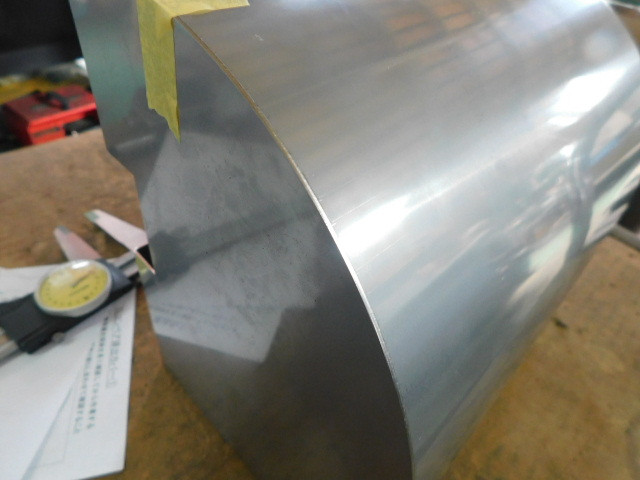
表面の曲げ傷もほとんど目立たず、Rゲージで確認してもぴったりでした。
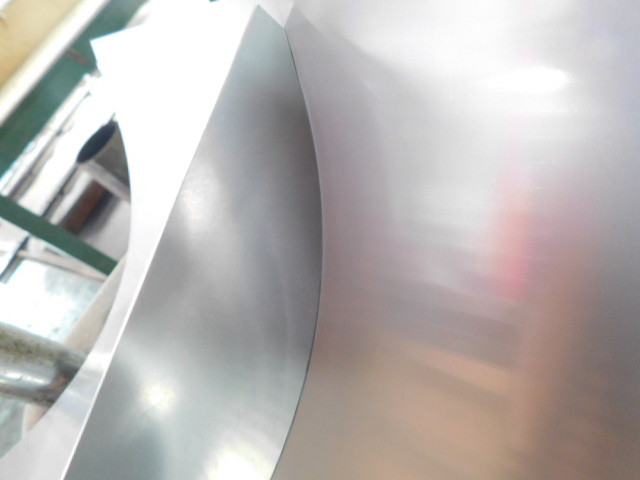
溶接前に側面と合わせてみました。バッチリです。
 |
 |
今回はフラットパンチによるFR曲げをご紹介いたしました。
手書きの図面
手書きの図面はいまだによくいただくのですが、適当に描かれていると出来上がる製品のイメージがわきにくい場合があります。
今回の製品については描いたご本人が出来上がりの製品を見て、「でかっ!」ってびっくりされていました。
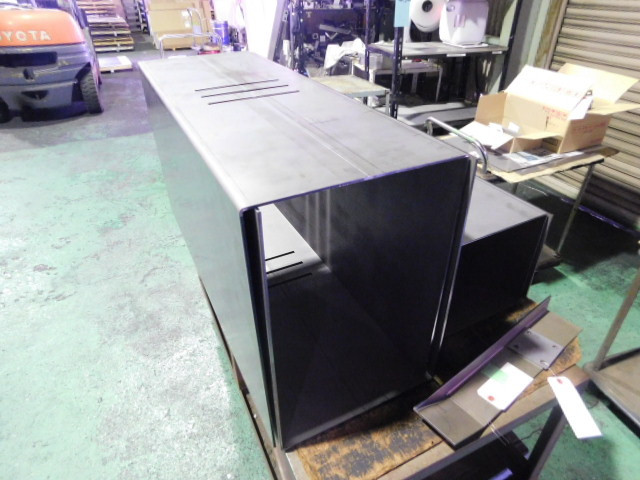
今回は500x350x500のコの字曲げで長さが1000もあったので、曲げ加工時は重たくて大変です。
深曲げ加工なので普通のコの字曲げでは曲げることが出来ないため、一度逆にへの字型に曲げてからの対応になるため、50キロを超える製品を何回もひっくり返しながら作らなければなりません。