メモ(覚え書き)
曲げR
V幅による曲げRの違いを調べてみました。
パンチは直剣の先端R0.2を使い、SUS304 t0.5の板を曲げてています。
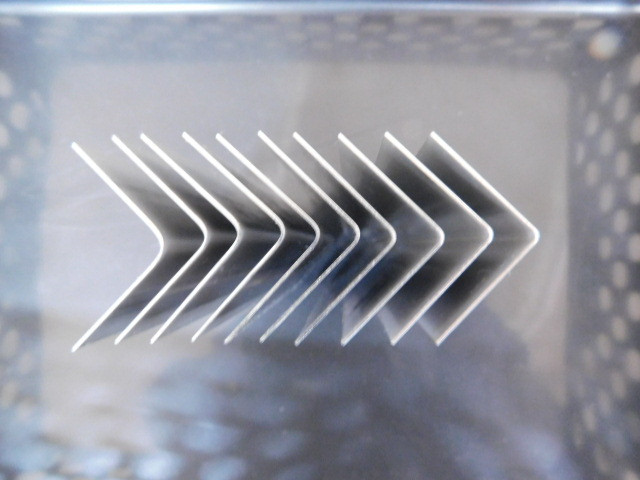
右側からV5、V6、V8、V10、V12、V14、V16、V18、V20、V25を使用したものです。
V幅が大きくなるにつれて曲げRが大きくなっていることがわかります。
今回SUSの板厚が薄かったので、パンチの先端Rが0.2でしたが、食い込みは見られませんでした。
FR曲げ
フラットパンチでのFR曲げを試してみました。
アマダさんのサイトで以前から紹介されていますが、なかなかチャレンジしないままにしていました。
たまたま使用していないままの1Vダイがありましたので、これをパンチにして試してみました。
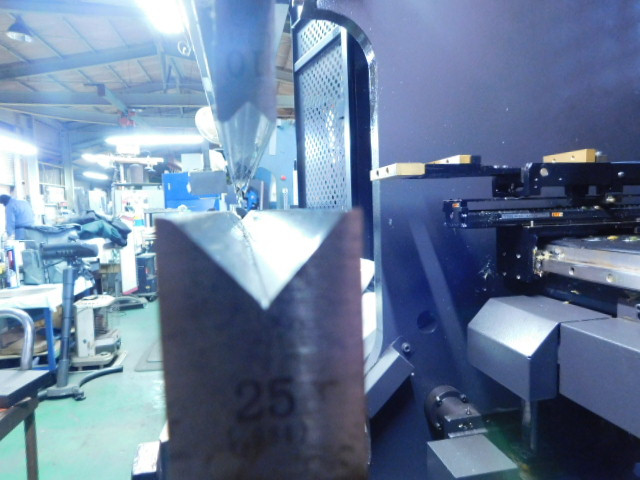
今回使用したのがパンチがV10の1Vダイ、ダイはV25です。
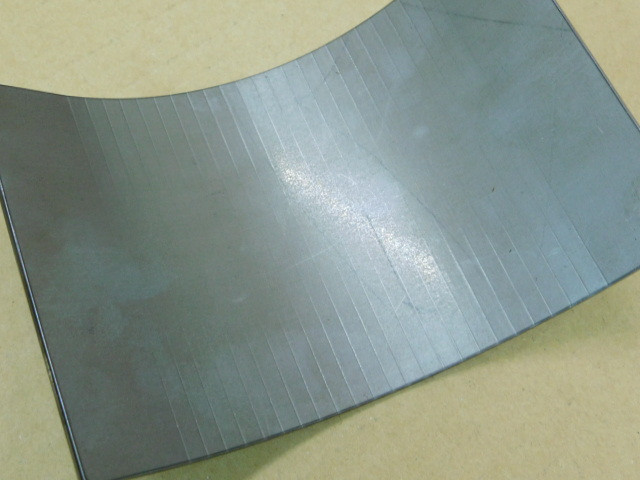
サンプルとしてSPHC t2.3で外R80の曲げを行いました。
いつもの直剣による曲げと比較してみました。
| いつもの直剣による曲げ | |
 |
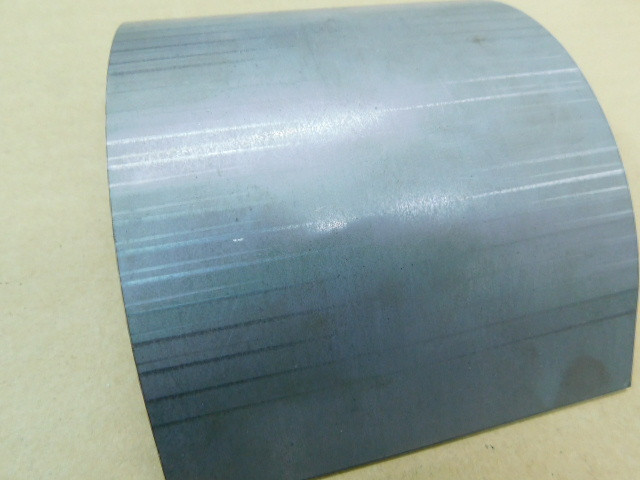 |
| フラットパンチでの曲げ | |
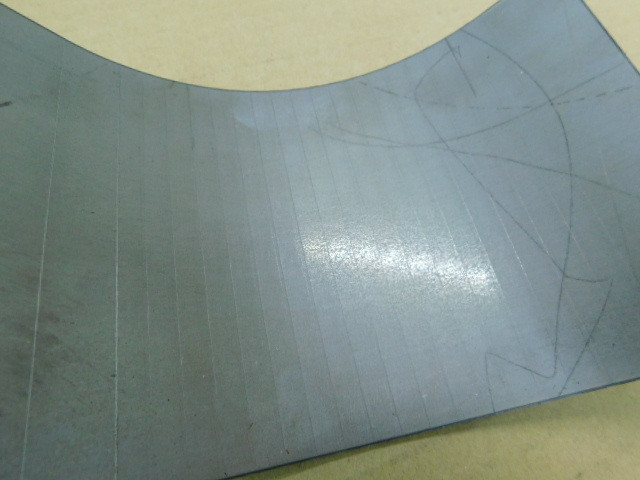 |
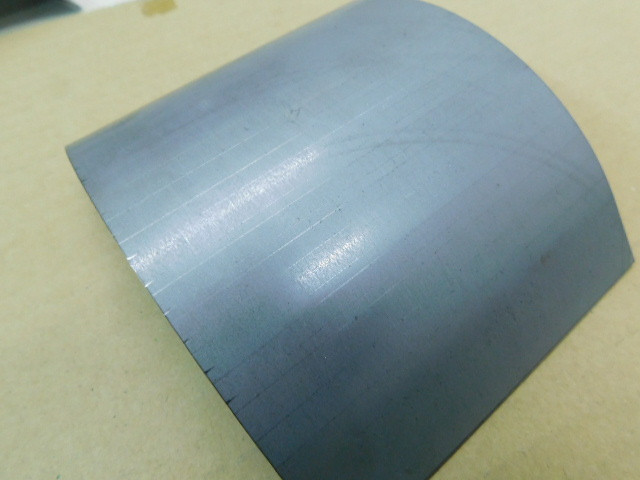 |
確かに外側の傷も少なくなったのと、数枚曲げてみましたがRのばらつきも直剣のものよりも安定していました。
板金屋さん
こういう製品を作ると、板金屋さんって感じがする・・・。
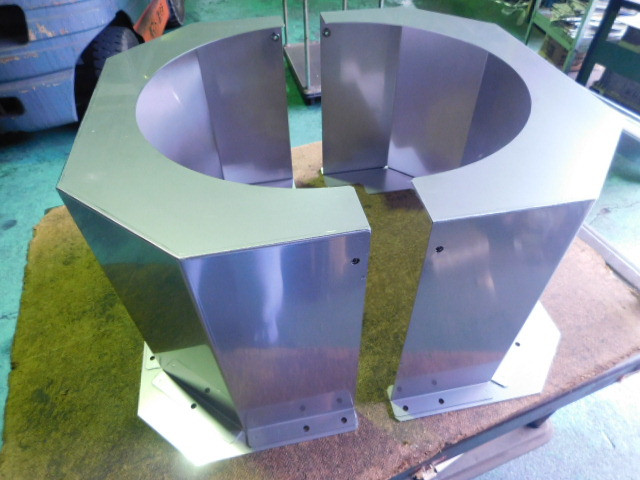
SUSの製品
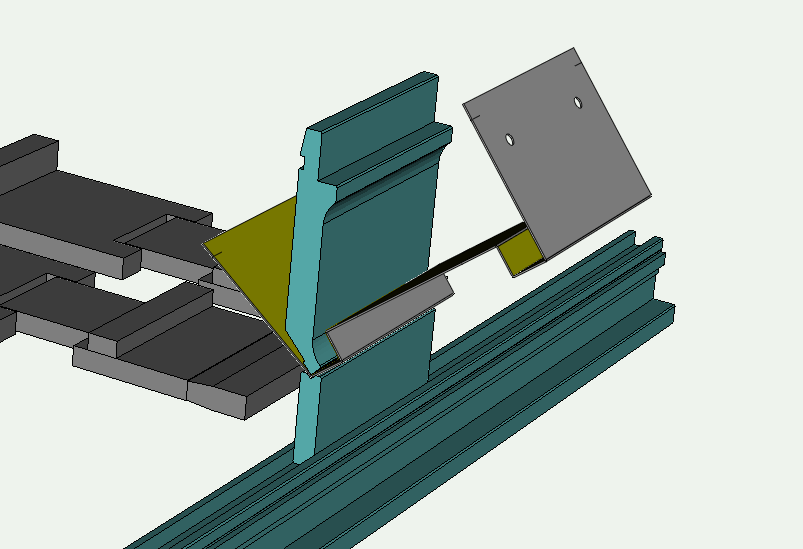
曲げ加工をどうしようかなと、ちょっと考える製品のご注文をいただきました。
アマ曲げを利用して曲げると、問題なく曲げることが可能だということがわかり、対応させていただきました。
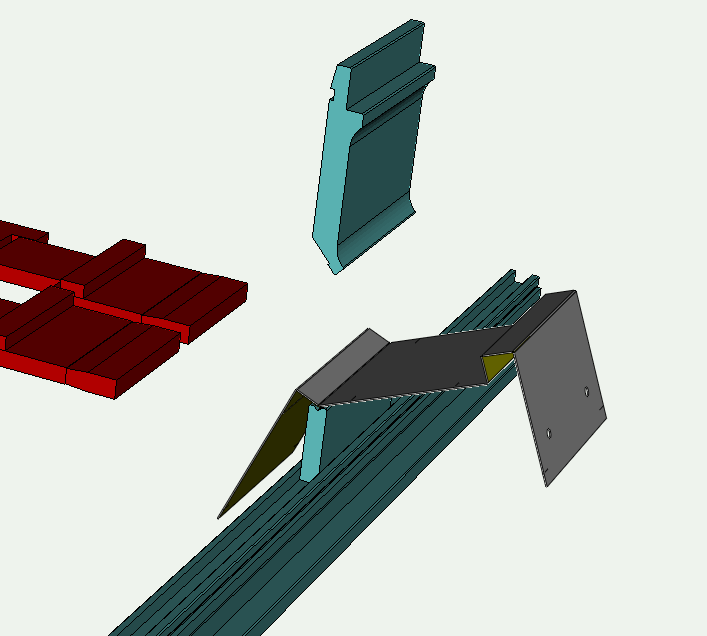 |
 |
完成した製品がこちらです。
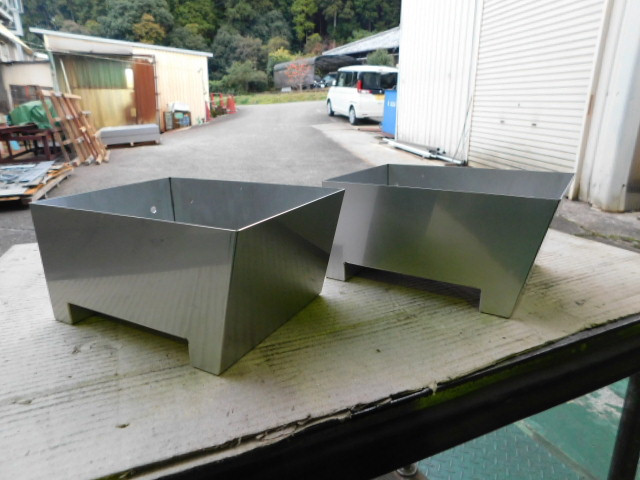
側面は溶接しています。
曲げ順
板金加工の花形でもある曲げ加工では曲げ順が大変重要になります。
順番を間違えると、金型や機械に干渉して曲がらないという形状も多々あります。
単純な箱曲げでも曲げ順には工場によってそれぞれの考え方もあり、一通りではありません。
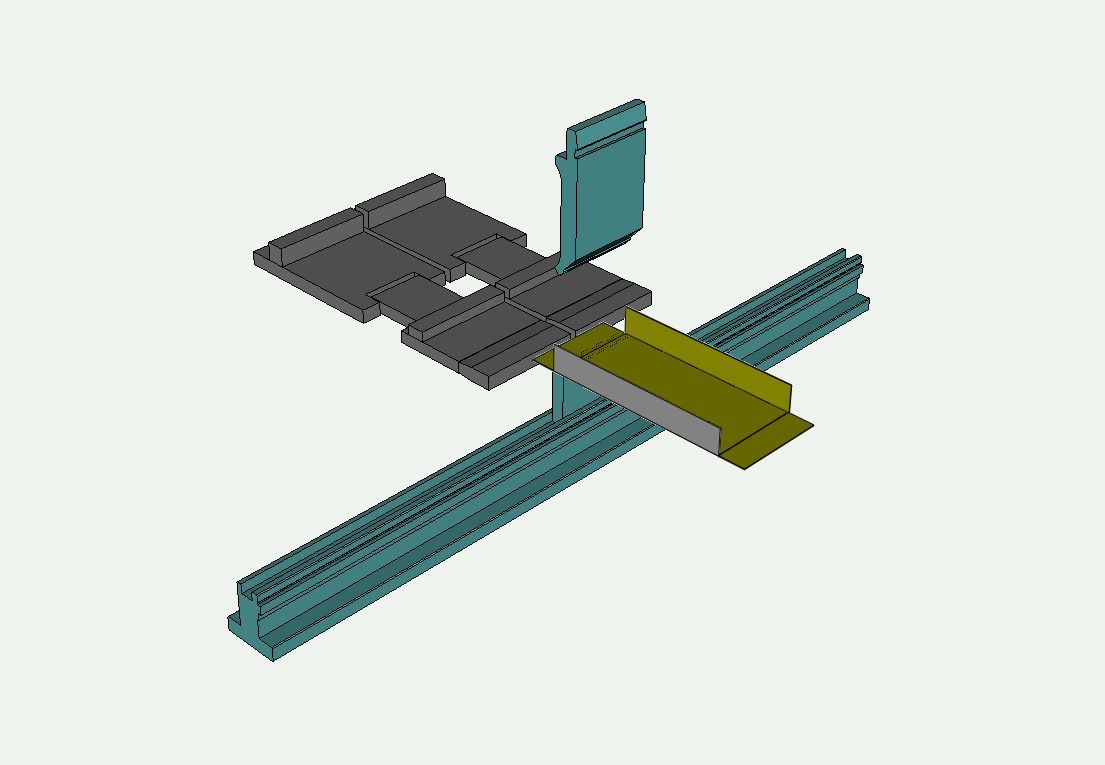
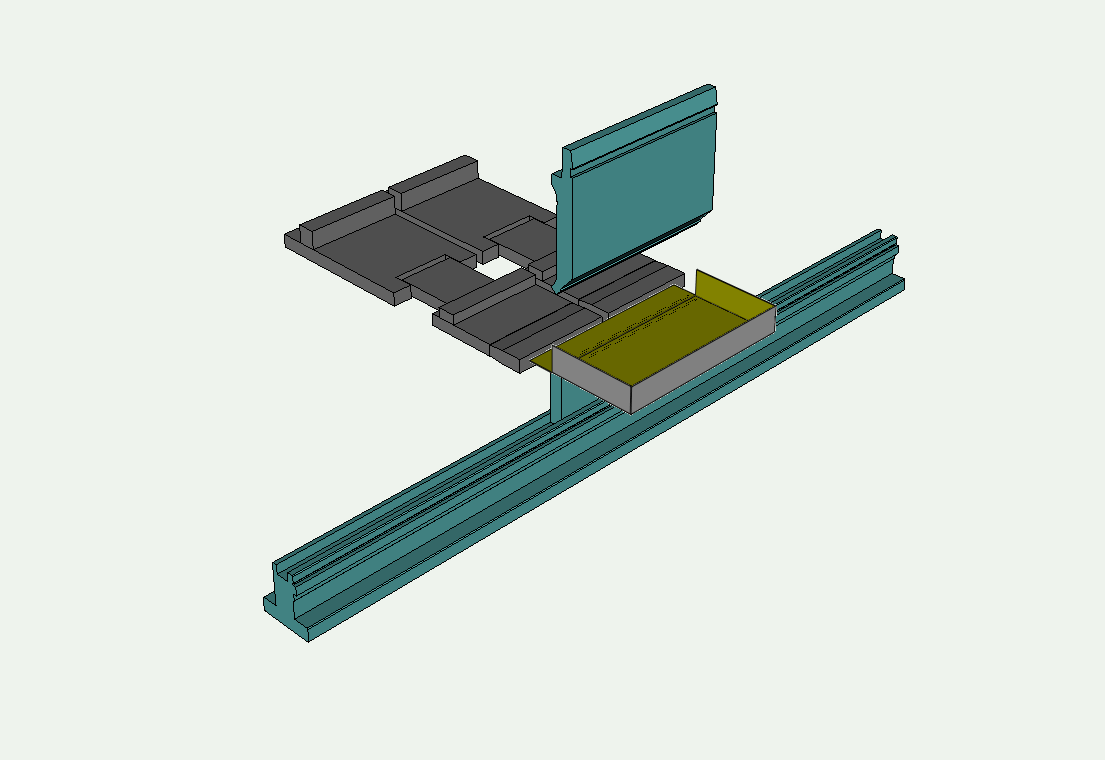
例えば下図のような立ち上がりの寸法も小さな長方形の箱を曲げる場合を考えてみます。
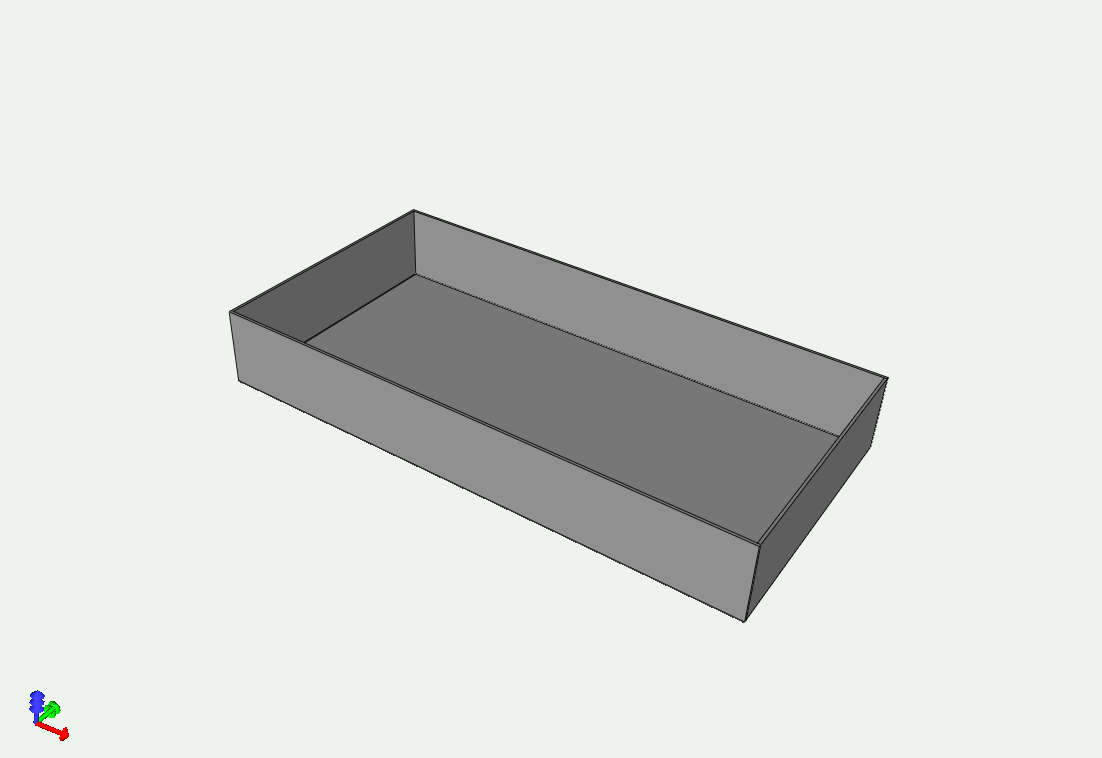
長辺から曲げるか短辺から曲げるかで、段取りが変わります。長辺から曲げる場合は、金型の交換が必要になります。
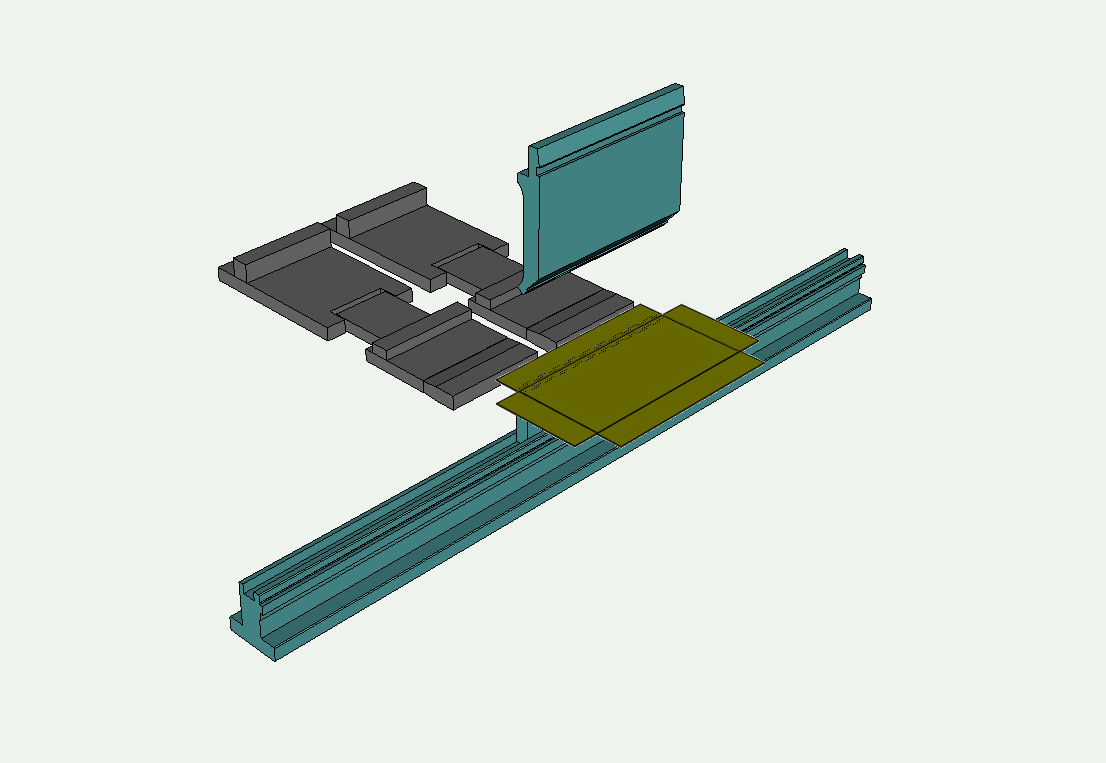
RGなどのようにステップベンドができない場合は、先に長辺を曲げた後金型交換を行ってから残りの短辺を曲げることになります。
 |
 |
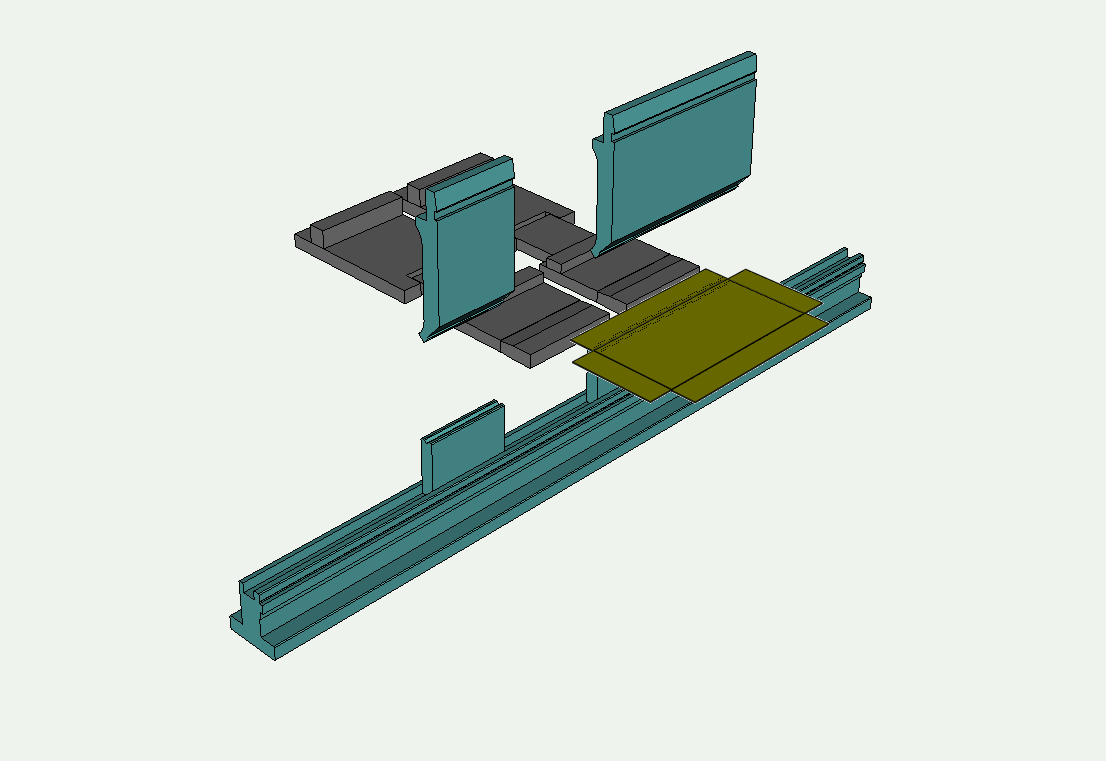
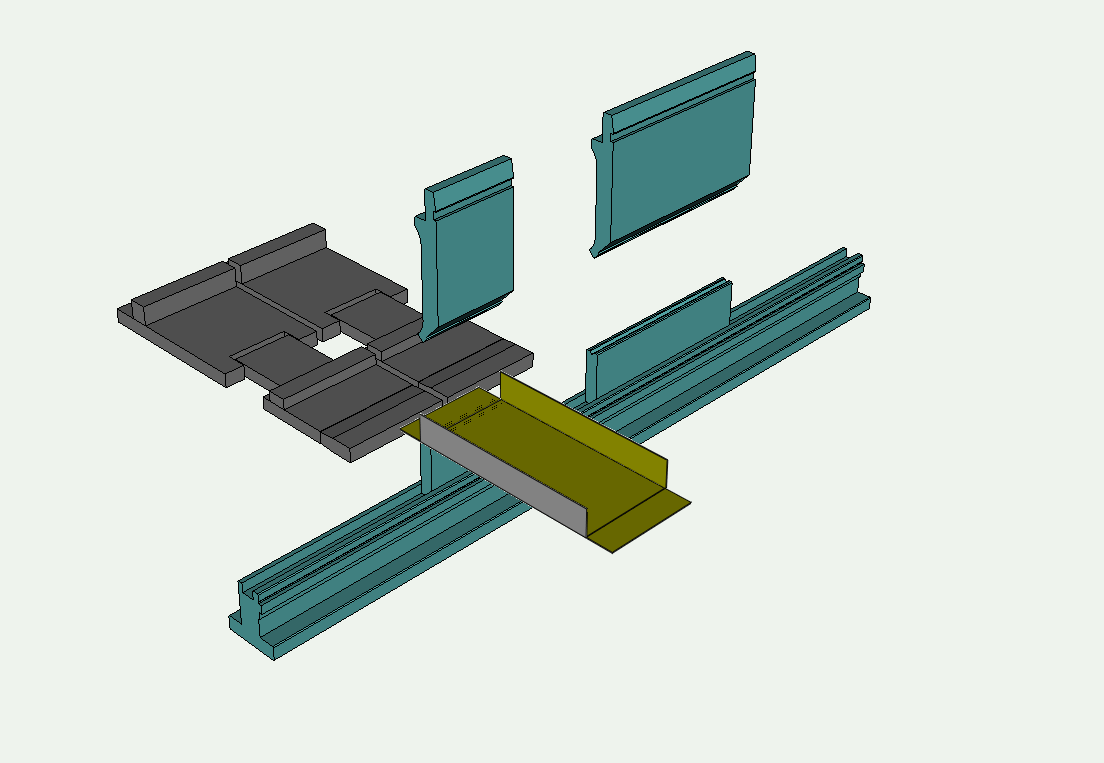
ステップベンドが行える機種で曲げる場合には、あらかじめ二通りの金型をセットする必要があります。
 |
 |
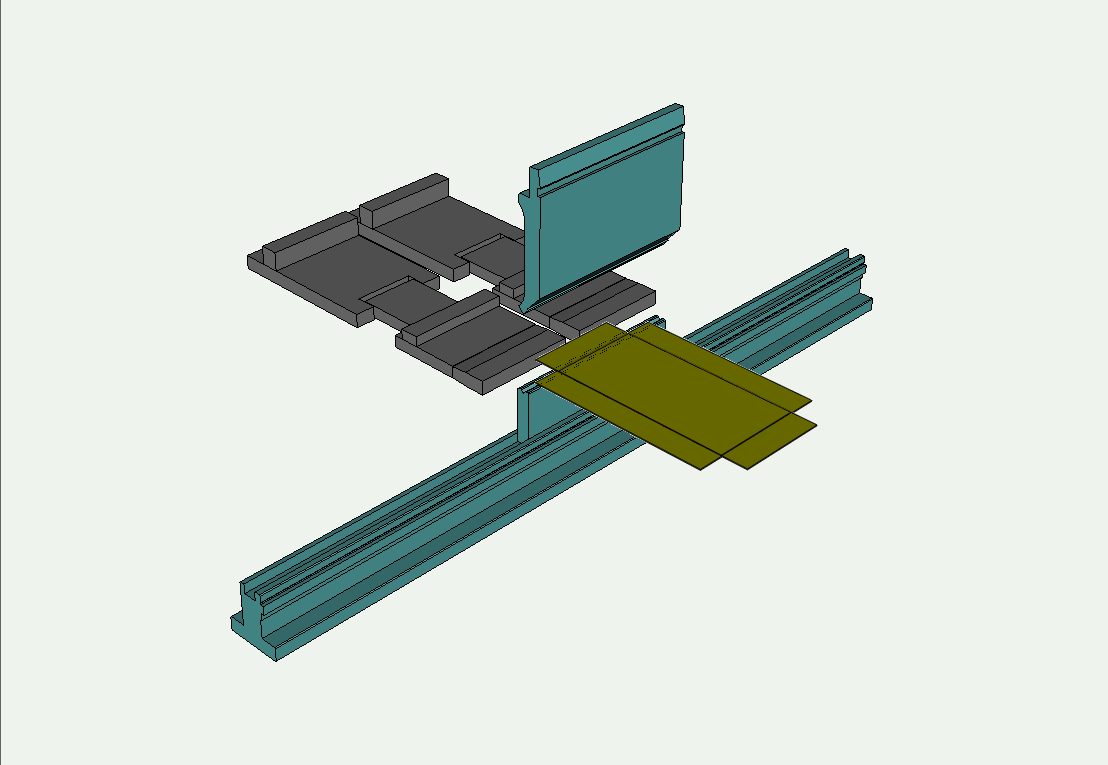
短辺のほうから曲げる場合は、最初に長辺よりも少し短い金型を1度セットするだけで箱曲げを行うことが出来ます。
 |
 |
ただし薄板で長辺が極端に長い場合には、短辺から曲げると別の問題が発生しやすくなります。
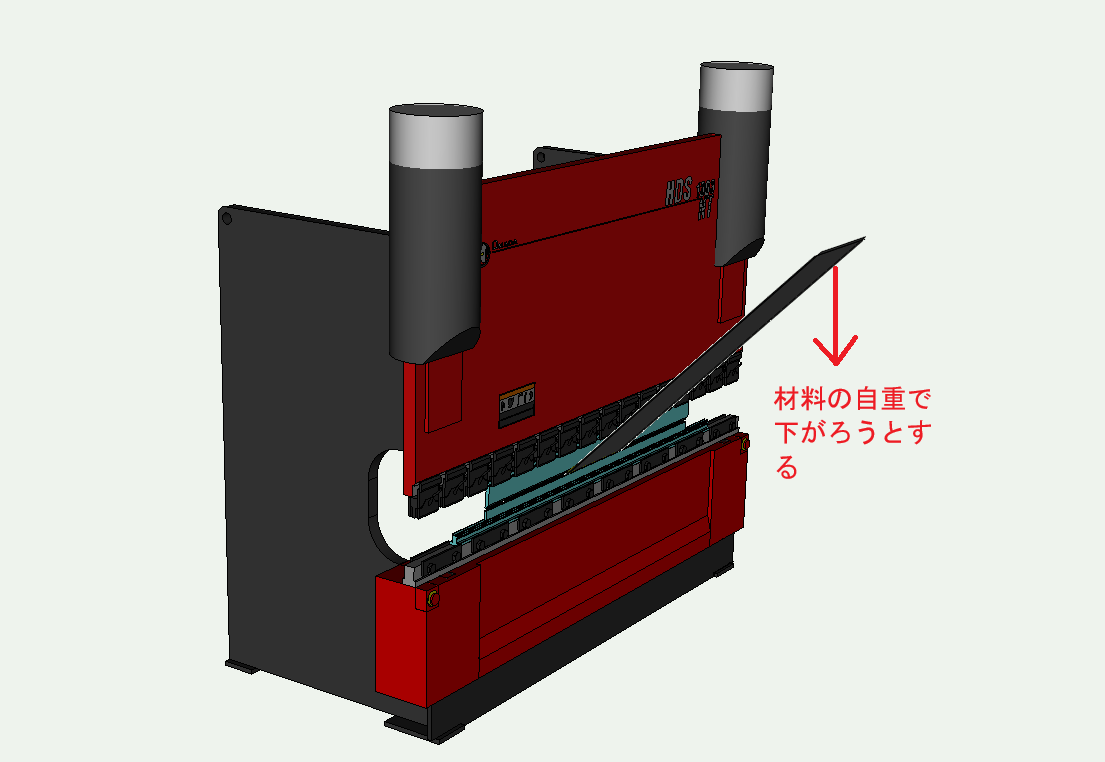
曲げ加工が始まると、材料は跳ね上がりを始めますが曲げと反対側は自重で下がろうとします。
うまく支えながら曲げていかないと、特に平板状態の場合は、「腰折れ」を起こしやすくなります。
「腰折れ」とは、曲げ加工時に部材の根元が金型を支点にして反対側に折れ曲がってしまう不良現象で、修正は結構厄介です。
どういう順番で曲げると品質の良い曲げ加工ができるかが、各工場の腕の見せ所ということになります。
