メモ(覚え書き)
FR曲げ
専用金型がない場合で、大きなR形状を曲げる場合に多段曲げ(FR曲げ)を行う場合があります。
この曲げ加工ではV幅と送りピッチで見栄えや作りやすさが変わります。
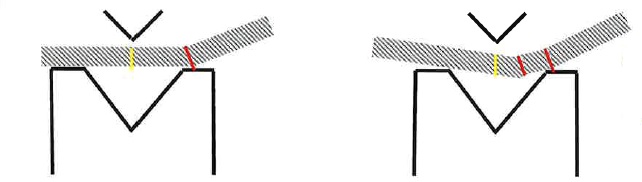
上図はアマダさんの資料の抜粋図ですが、左側のように金型の両肩に材料が載っていると、曲面は荒くなりますが曲げ精度は安定します。
右側の場合は、出来上がりの製品は滑らかになりますが、曲げ精度は安定しません。
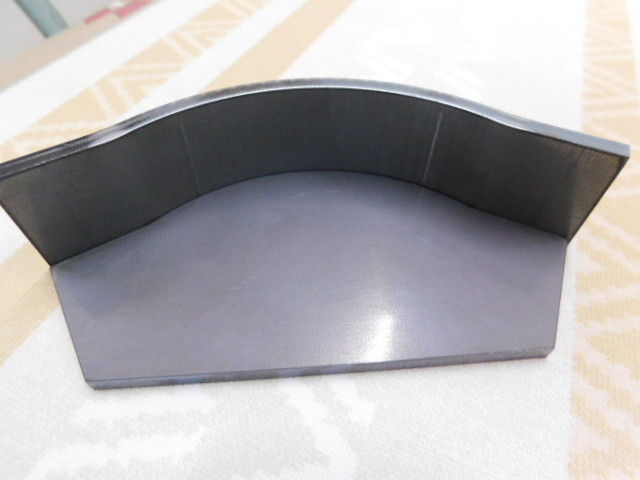
今回、板厚がt4.5でしたので使用するV幅が大きくなるので、送りピッチを短くして対応しました。曲げRをゲージで確認しながら曲げていくのですが、なかなか安定しませんでした。(中央部分の内R57.5部分については、送りピッチを3.61、28回の曲げを行っています。)
一般的に図面通りにならない形状
通常の加工を行うにあたって、図面通りにならないことがあります。
以下のように曲面に12㎜幅のスリットを入れようとしても
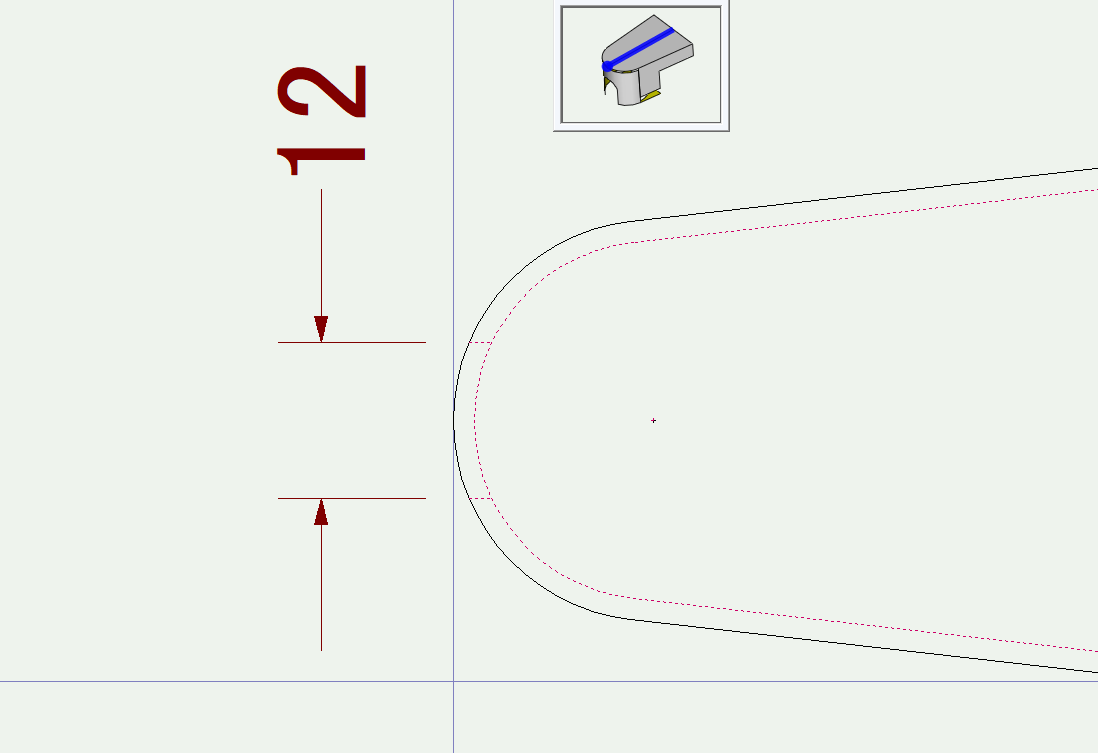
形状を作成後、3Dレーザなどで追加工をしない限りこの形状を作ることが出来ません。
なぜなら、通常の2Dレーザでの切断では面に垂直方向に断面が出来るためです。
MetaCAMでも基本的に12㎜のスリットが出来るように投影してみると

上の図の赤い線で示したように曲面上の12㎜のスリットの端からR中心に向かって切断された形状になります。
スリット幅12㎜がどうしても必要な場合は、その旨をあらかじめお伝えいただき、R面の外側はそれよりも大きくなることをご了承いただく必要があります。
 |
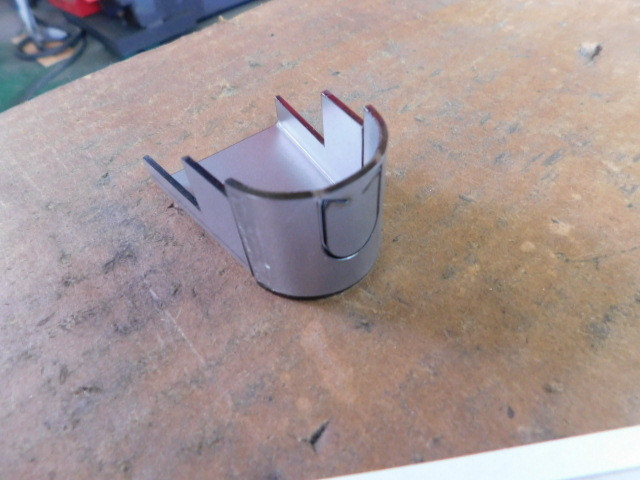 |
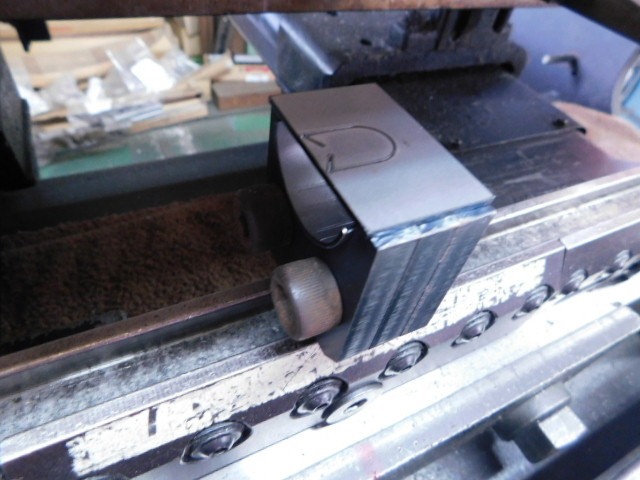
また、スリット部分を切り落としてしまうと、これはこれで曲げる際に厄介なので、写真のような感じの状態で先に曲げてから、該当部分を取り除きます。
曲げ近くの穴③
t3.2の板を曲げの底面から10㎜のところにΦ5.2の穴が開いている・・・。
V18で曲げたサンプル結果が下記の通り。
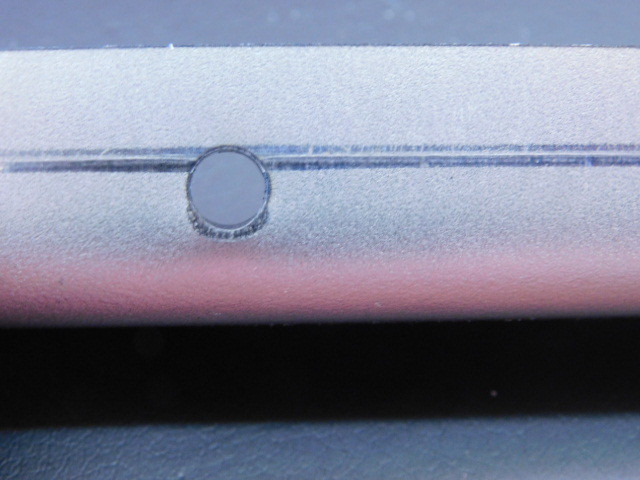 |
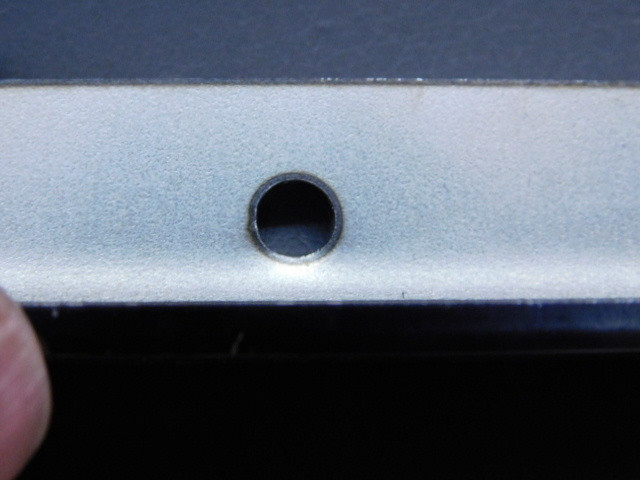 |
| 曲げ外側 | 曲げ内側 |
縦方向については穴は0.1小さくなっていました。
この穴がM5のボルトを通す穴であればこのままでも問題はないと思います。
ちなみに1㎜ずつケガキを入れたものを曲げてみました。
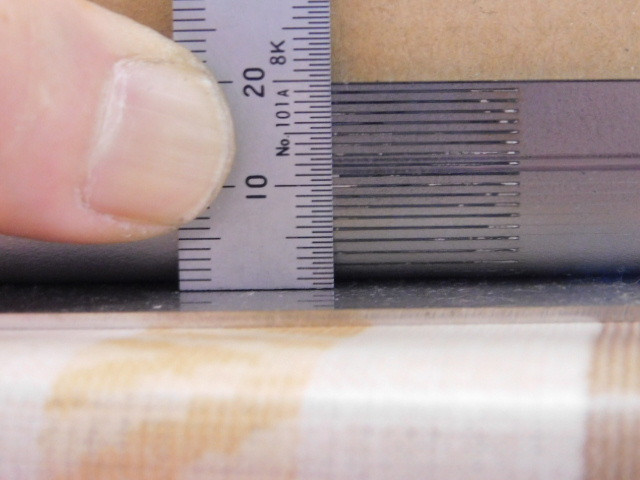
以前にも9㎜くらいから変形が少なくなると記載しましたが、今回も同様の結果です。
円錐
添付図のようなモデルのご依頼がありました。
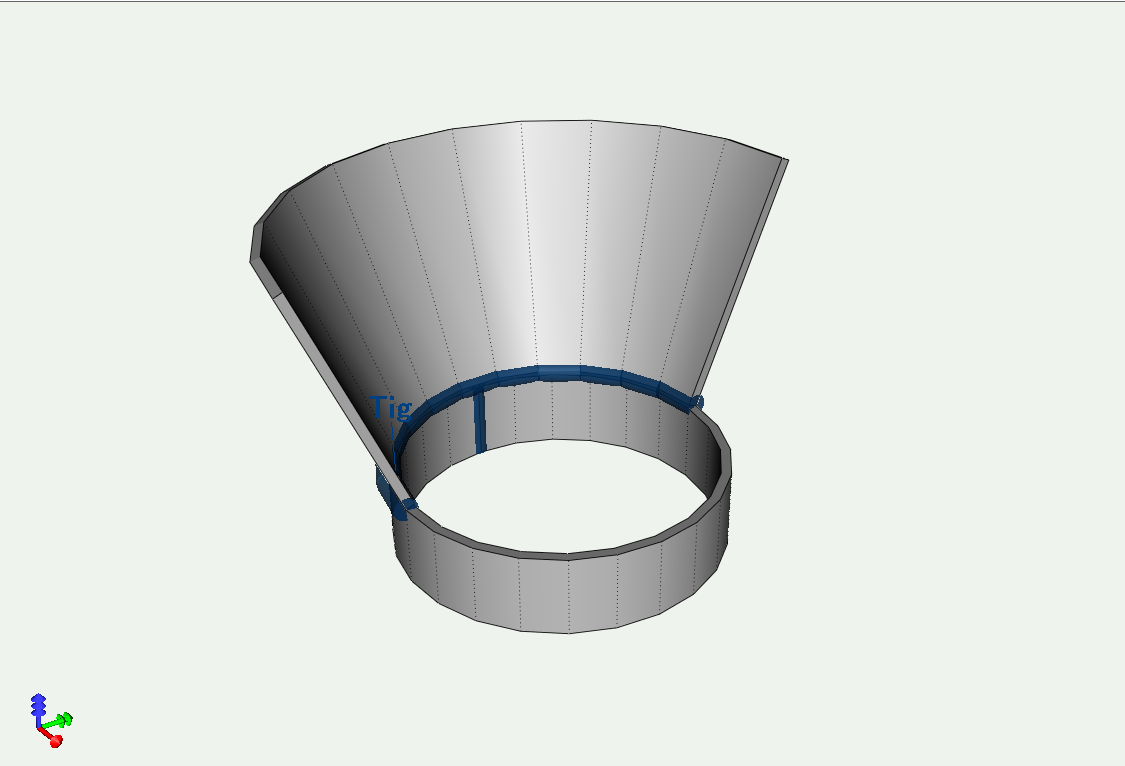
美観より作りやすさ重視の了承を得ているので、V幅の両肩に乗るように分割数を考えて展開しました。
Rゲージを作成し、寸法の確認を行います。
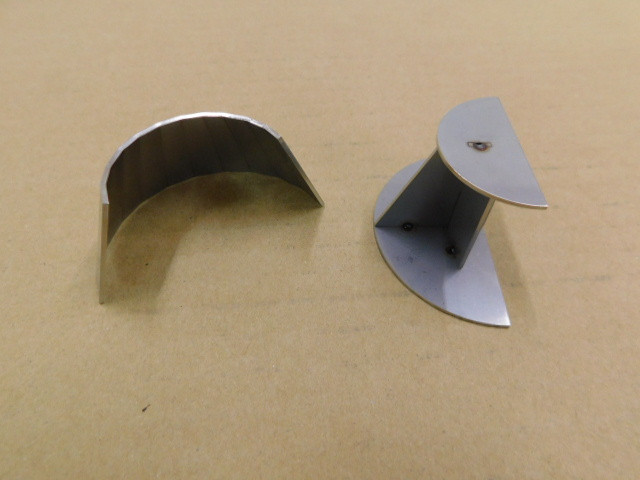 |
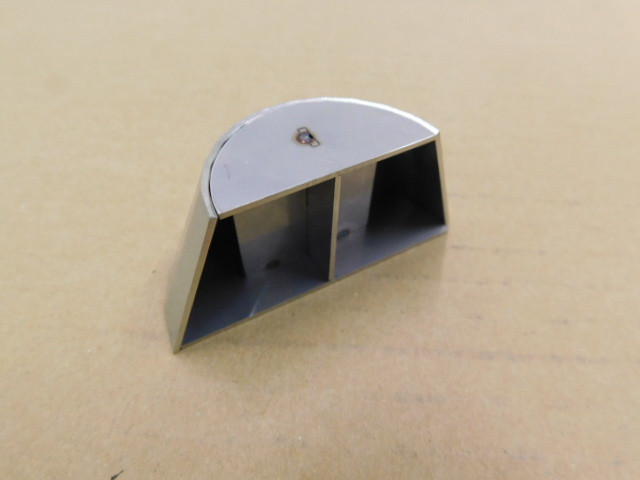 |
曲げ近くの穴②
曲げ近くの穴の続きです。
それでは同じ寸法のところに穴の大きさが異なるようにしたらどうなるのでしょうか?
t4.5の板をV25の金型で曲げた際、穴の端までの距離は11㎜になるように曲げてみました。
結果はご覧の通りです。
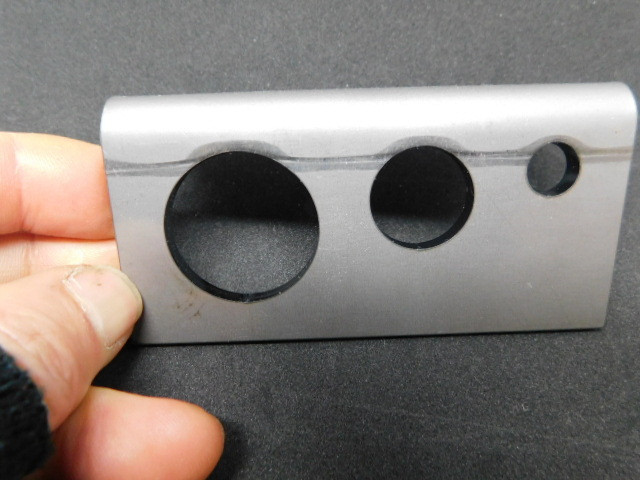
見た目の穴の変形はそんなにもありませんが、曲げ近くの穴の円周部分は、直径が大きくなるにつれて、抑え込まれている影響部分が大きくなっています。
ノギスで寸法を測ってみると、圧縮のかかる曲げ内側の寸法はΦ10で-0.1、Φ20で-0.2、Φ30で-0.3ほど小さくなっていました。
