メモ(覚え書き)
洗浄籠
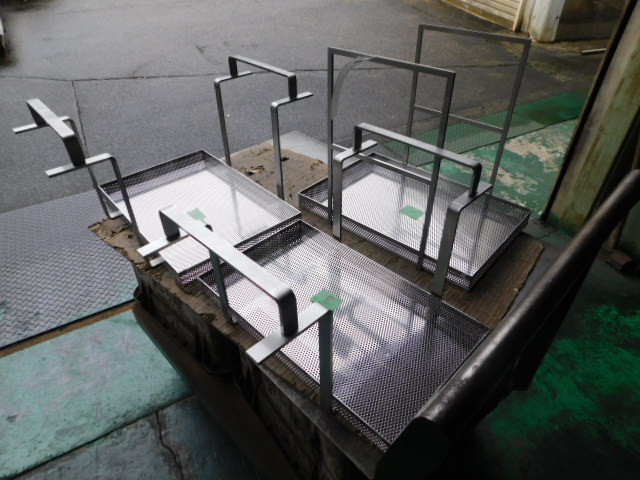
SUSt1.0のパンチングメタルを使用した洗浄籠を製作しました。
パンチングメタルはいつものように目をそろえて切断して、後加工の曲げをやりやすいように対処しています。
また、製品と接触する箱の内側はもちろんダレ側になるようにしています。
ジョイント
ソフトジョイントが使えないSUSt0.8の14x13と言うような小さな製品に対して今までは
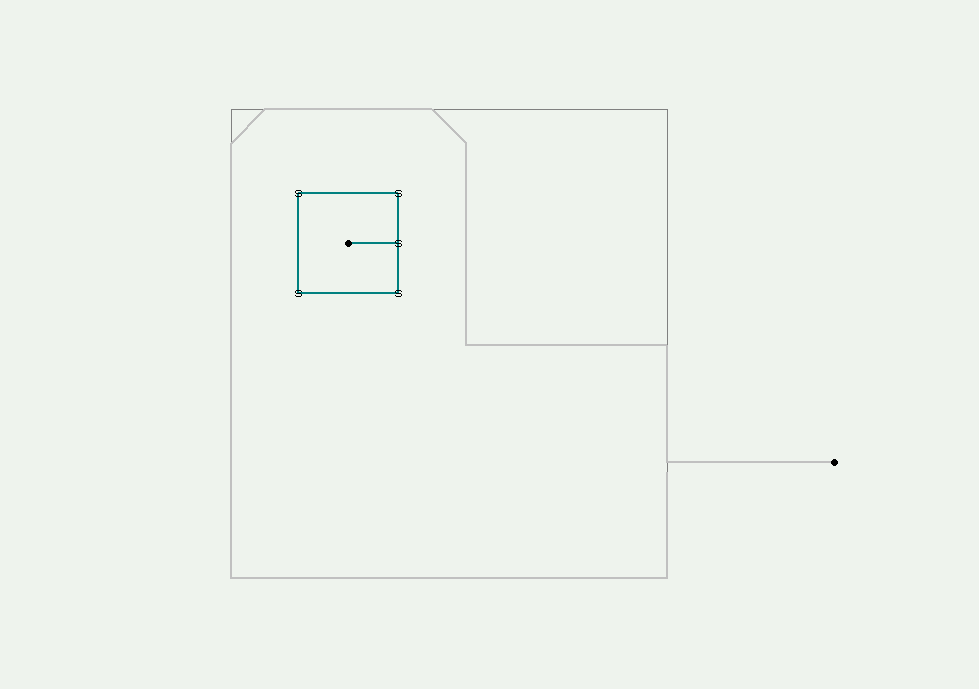
のようなジョイントをつけて対応していました。これだと切断後のジョイント除去の後処理をしないといけないため数量が多いときは、この後処理にかなりの時間をとられていました。
今回ジョイントの位置を変更してみました。
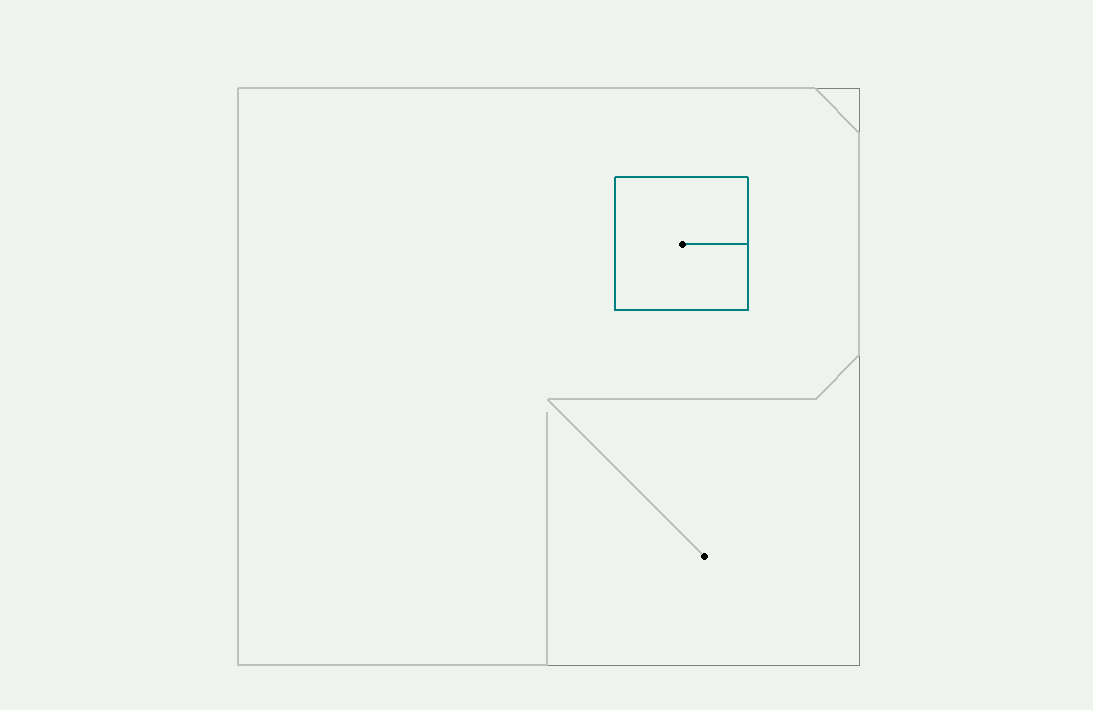
落ちないギリギリの位置をさがしてようやく落ちないようになったと思ったのですが、複数個を加工しようとした場合アシストガスの影響で製品が立ち上がるようになりました。
移動経路を見直し、プログラムの修正をしたところ製品の立ち上がりはかなり減少しました。
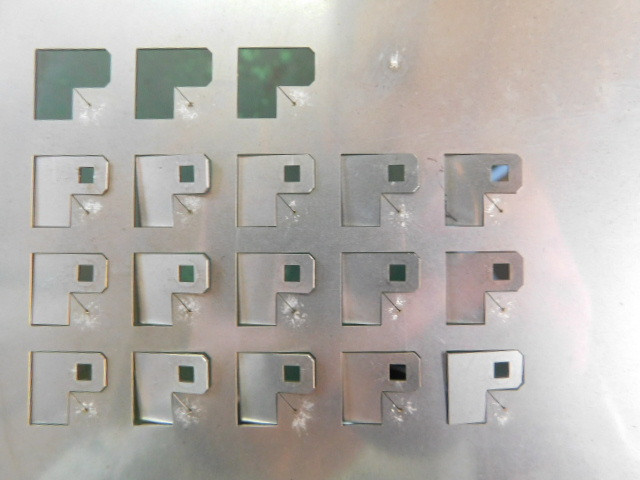
このジョイントだと取りっぱなしの状態でもさほどジョイント痕が気にならないのと、処理をするにしても平やすりで軽くこするだけで対処できるので切断後の時間の節約は出来そうです。
これで本番を試してみます。
SUSの中厚板の切断
5㎜以上のSUSを切断する場合は切りはじめにプラズマが発生して切断不良になるのを防ぐために、ピアス後に小さな穴をあけてから切断するようにしています。(プログラムとしてはΦ1.6の小穴をあけています)
そのため、今回のようなΦ2.5の穴をあける必要がある場合はどうしても熱影響を受けるため、窒素切断を行っても表面に焼けが付いてしまいます。
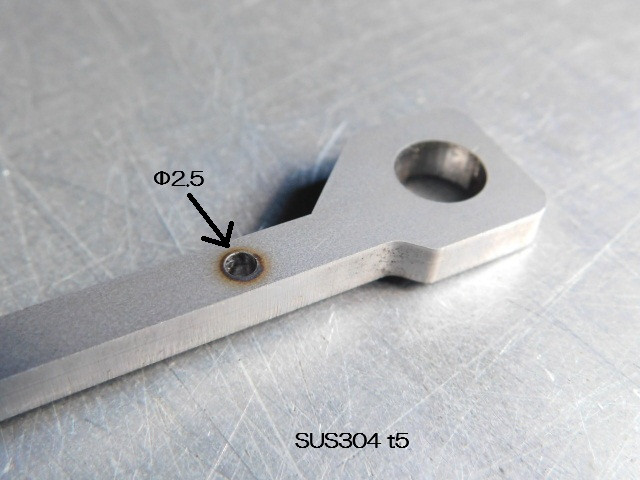
隣のΦ9の穴は問題なく加工できています。
切断面については、ファイバレーザよりも低出力ですが2.5キロのCO2レーザのほうがきれいに切断できています。
小さな製品
SUSのt0.3とt0.5のシムのご依頼。
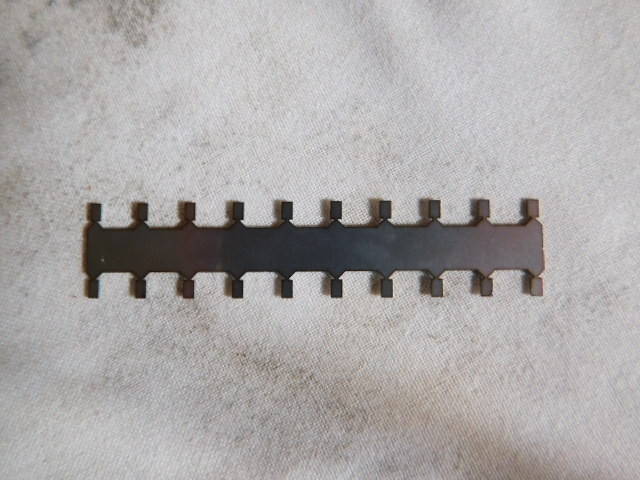
いつものようなジョイントだと材料からの取り外しもできませんし、板厚が薄く、小さすぎるのでソフトジョイントも使えません。
とりあえず写真のような形で切断したあとで、製品部分を取り外します。
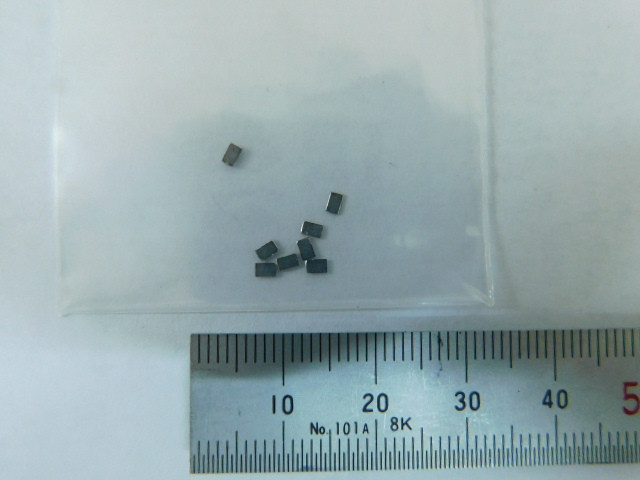
やっぱり小さい・・・。
SPHC t3.2の切断
SPHC t3.2の平板の切断。
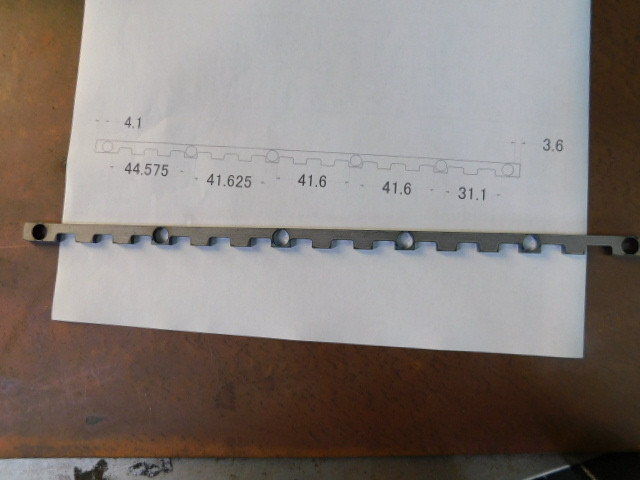
切断後、銅板の上に置いて熱を取り、寸法の計測をしてみたところ一般公差内には入っていたので一安心です。
 |
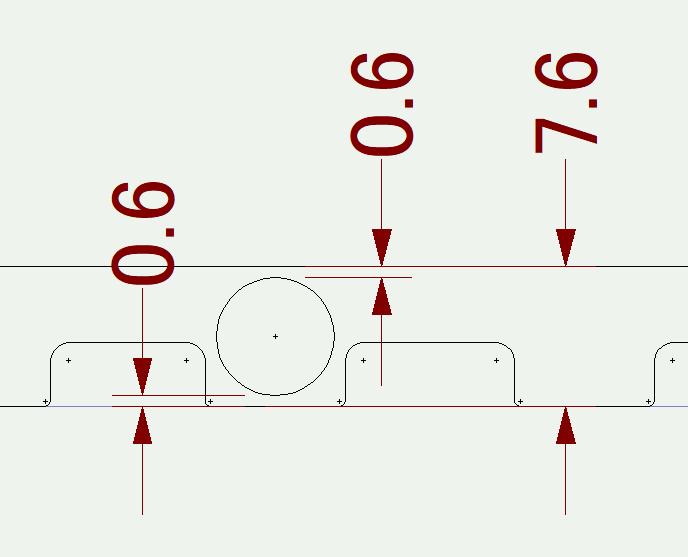 |
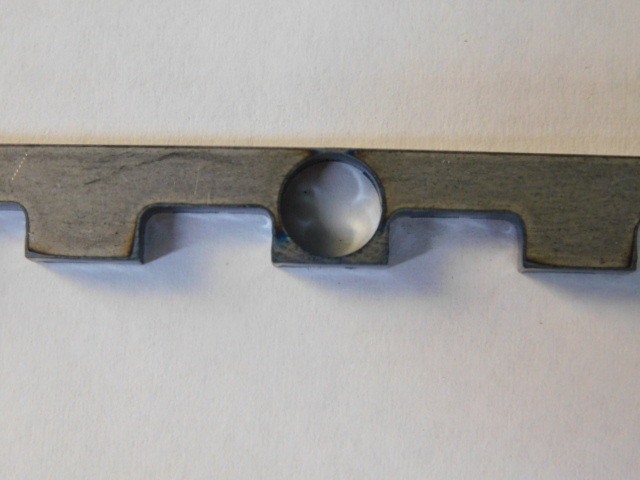
0.6㎜部分も溶け落ちずに済みました。
