メモ(覚え書き)
ジョイント方法
ソフトジョイントとミクロジョイントで比較をしてみました。
肉眼ではミクロジョイントのほうも別にジョイント痕はほとんど目立ちませんでした。
加工時間を考えるとミクロジョイントのほうがいいかな・・・。
写真の上側のソフトジョイントについては以前にもこのブログで無理やり固定したものを紹介しましたが、何もわからずに無理やり割り付けてみましたが、それよりはかなりスマートに固定することが出来ました。
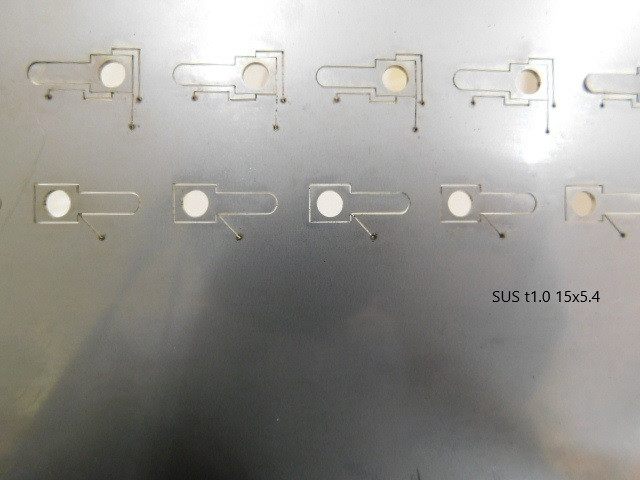
写真上側がソフトジョイント、下側がミクロジョイント
糸面取りに使えるか?
トルンプさんだと面取りや皿加工なども2Dレーザ加工機で行っている動画を配信されていますが、そんなオプション機能もない弊社のレーザで面取りについては試しにやってみました。
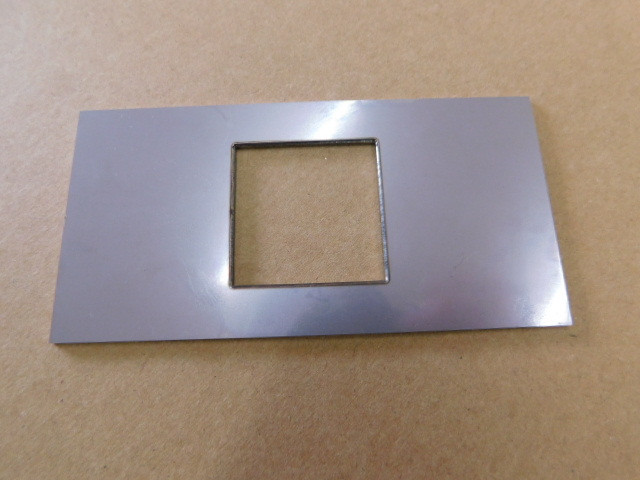 |
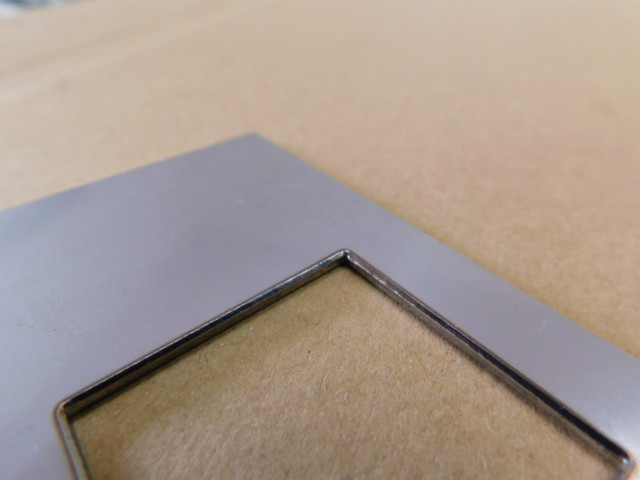 |
中にある角穴について条件も適当にやってみましたが、C0.5程度の糸面取りのような感じにはなりました。ただ、専用のGコードがないので、これを実用的にしようとするとなかなか厄介な気がします。
凹凸のある切断
レーザ切断は面に垂直に切断することが基本です。
凹凸のあるプレス製品をトリミングする3Dレーザについても同じです。
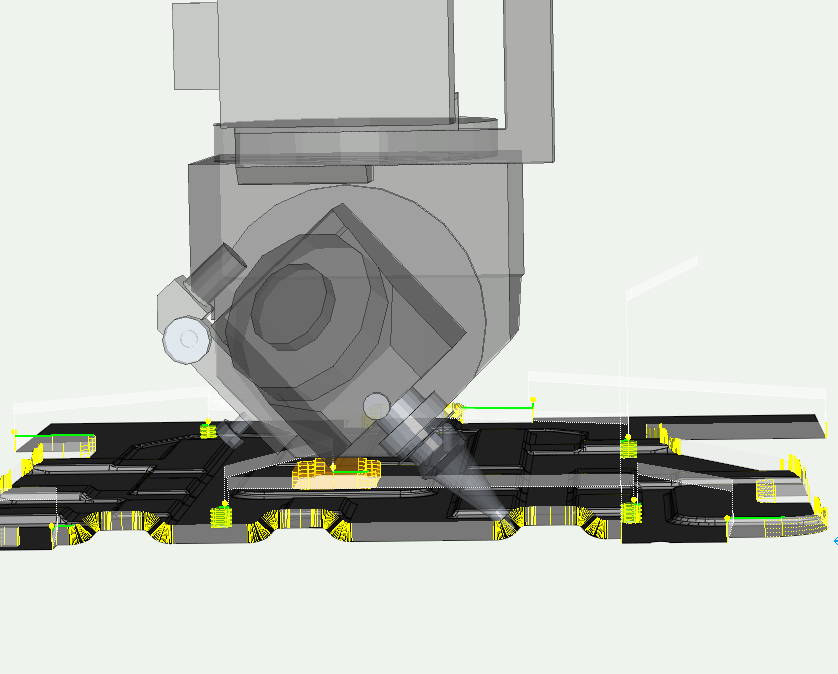 |
 |
それを2Dレーザでどうしても行いたい場合・・・。
凹凸が緩やかであることなどかなり制限はありますが、切断が可能な場合があります。
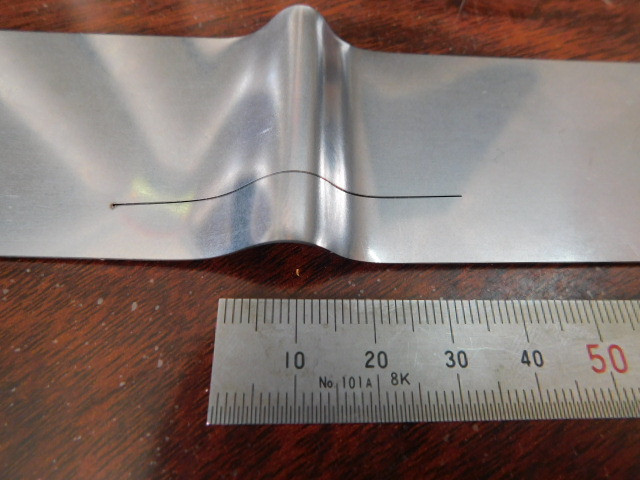
写真はt0.6の端材を手で曲げたものを切断してみました。倣いセンサーの働きとしては進行方向に対して上り部分では、切断速度が速いとノズルと板が接触してしまい切断することが出来ません。また下り方向では切断自体が難しくなります。

特に鉄になると酸素切断が主になりますので、鋭角部分の熱影響で出力を合わせてあげないとうまく切断できません。
2Dレーザはあくまでも平板を切断する機械です。平面でないものについてはできない加工もありますので、あらかじめご了承ください。
炭酸ガスレーザとファイバレーザとの比較
SUSのt3を使った製品で下記のような形状の依頼がありました。

同じ形状を炭酸ガスレーザとファイバレーザとで切断してみたときの比較です。
 |
 |
左側が炭酸ガスレーザで右側がファイバレーザでの切断です。切断方向は反時計回りで行っています。
レーザ切断は熱切断ですのでどうしても先に切断した側へ傾く傾向が出てくるのですが、熱影響の大きい炭酸ガスレーザのほうが、右側へより大きく傾いてしまっています。
次に切断面を見てみると、上側のファイバレーザのほうが面が粗く、下の炭酸ガスレーザのほうが滑らかな面になっています。

ただ、該当するスリット部分を見てみると、上のファイバレーザのほうは熱影響が少ないため、変色はありませんが、炭酸ガスレーザのほうは少し金色に変色しています。
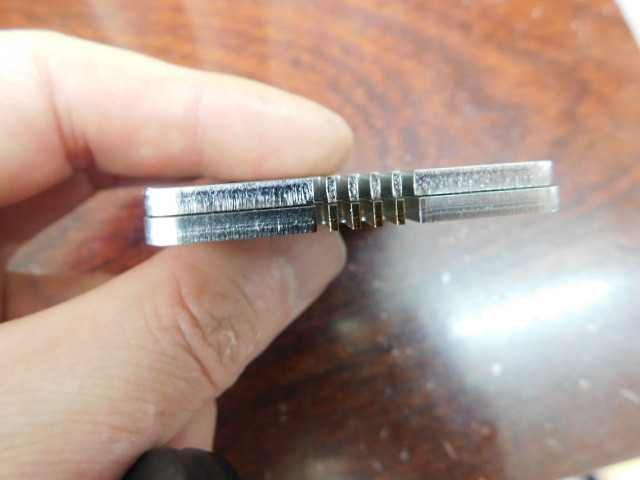
なおドロスについては、炭酸ガスレーザのほうがきれいに切断できていました。
ビニル付きSUSの切断
ケガキをうまく利用すると、溶接個所だけビニルを外すことが出来るみたいです。

下の2枚にはM6のナットをスポットしています。
ビニルをめくっても、ケガキ跡が残らないので助かります。
