メモ(覚え書き)
サンプルの切断
筒状のプレス製品の天井部分を切り抜いてほしいというご依頼がありました。平らなところを出来るだけ大きい範囲でということでした。
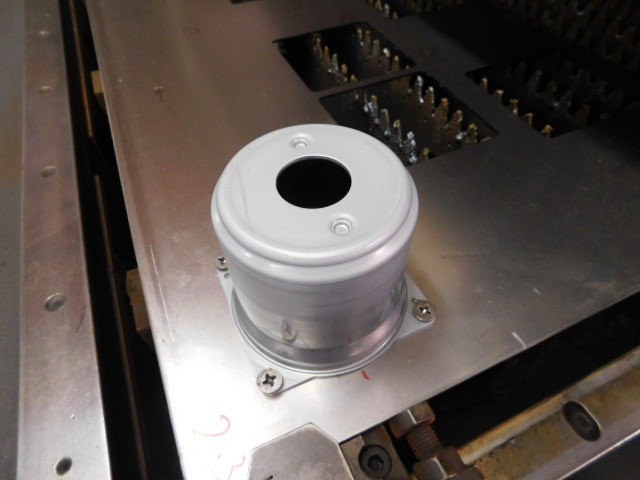
製品をネジで固定し、天井部分に空いてある穴の位置を確認します。(厳密なことを言うと、通常のレーザ加工機に写真ように板を置いて製品を設置した場合、製品はどうしても傾いてしまっています。プログラム自体は製品が水平に置かれていることを前提として作ってあるので、何も考えずにプログラムを実行しようとするとどうしても寸法にずれが発生してしまいます。)
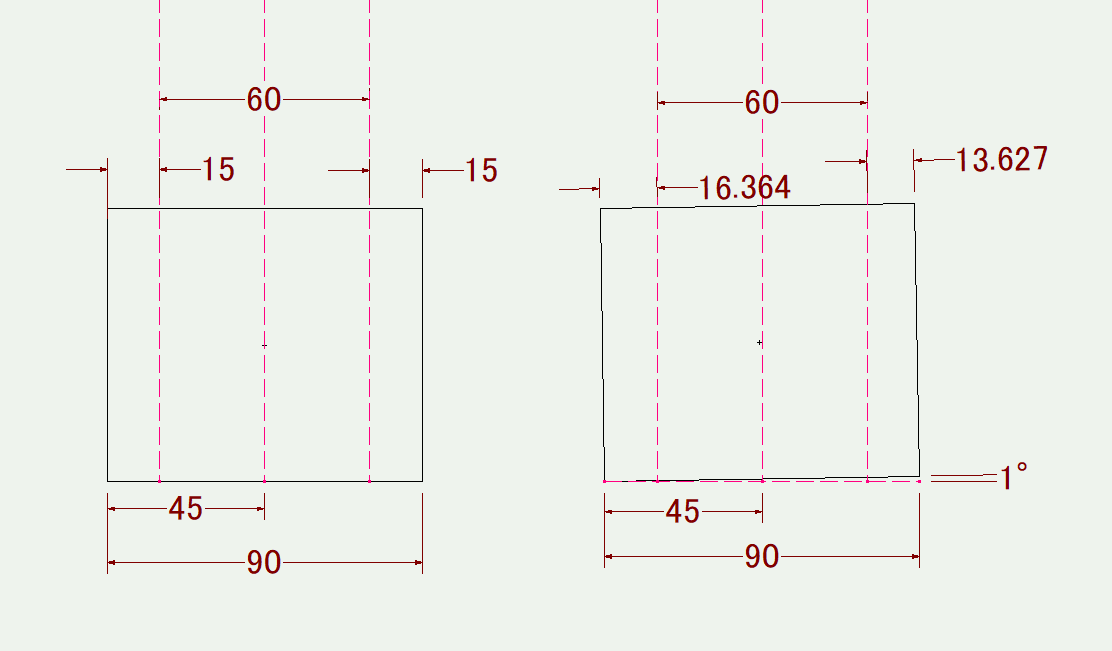
製品高さがかなり影響しますが、上図のように例えば1°傾いたとするとこんな感じでずれてしまいます。
2D加工用のレーザの場合、下の写真を見てお分かりいただけると思いますが、追加工用の穴自体はネジ加工を施した製品の下にある板にあけるプログラムなので、ずれが最小になるように製品とプログラムとのずれを修正する必要があります。
(ただ、切断面は3D加工機用のレーザではないので、面に対して垂直にはなりません。精確に切断しようとすると専用の冶具を作ることになります。)
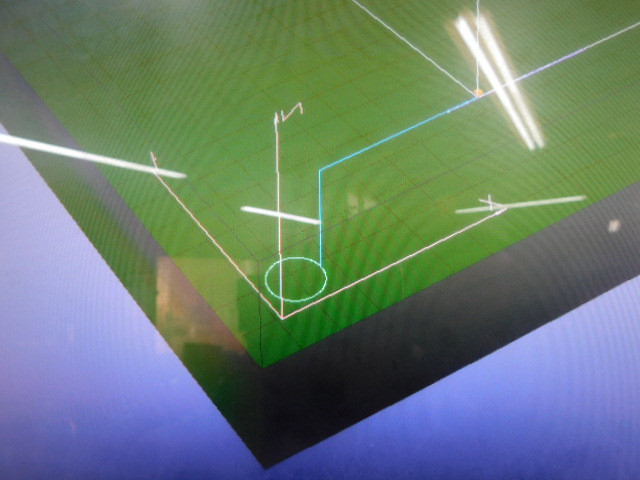
プログラム原点の位置を修正したあとで、いよいよ製品の加工を行います。
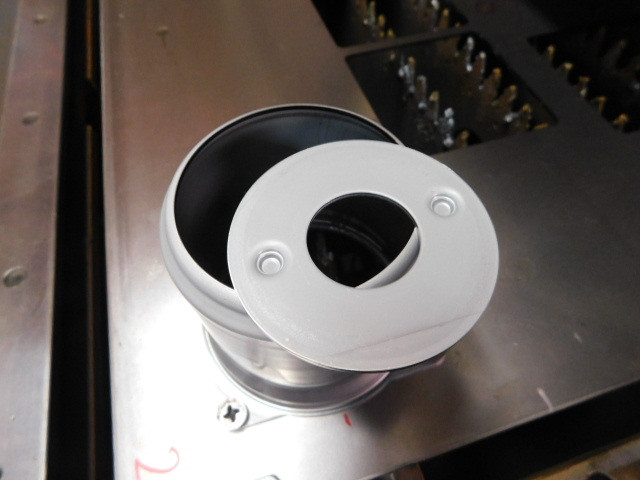
中心の穴と外周との寸法を確認したところ、寸法の振り分けずれはだいたい±0.1程度におさまりました。
今回は強度試験に利用するだけなので寸法自体はおおざっぱでもよいとのことでしたので、これで納品が出来ます。
加工時間の算出が難しい形状
SUSのt2で以下のような形状の加工ができるかどうかの問い合わせを受けました。
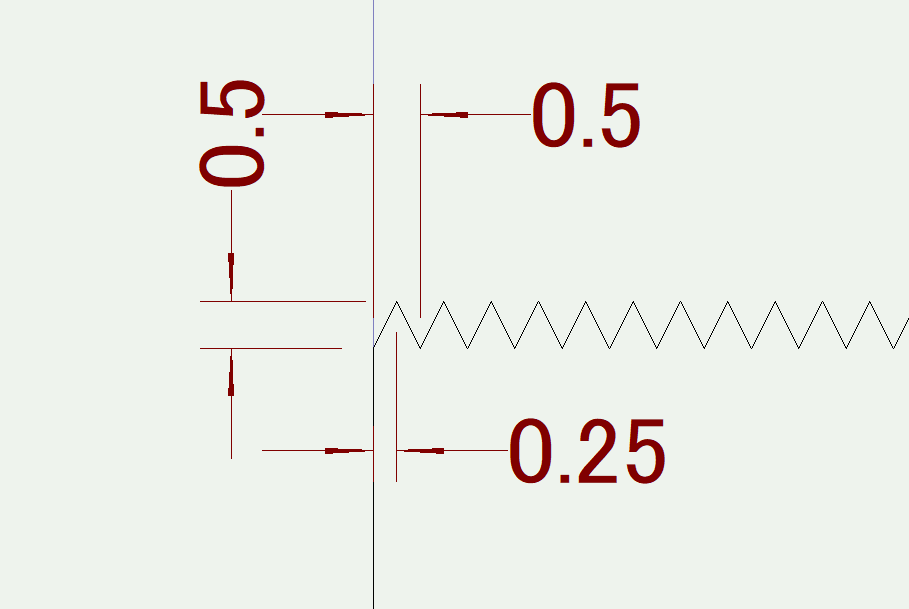
普段こういう細かな形状は加工することがありませんので、一度サンプルを作りお客様にご判断していただくことにしました。サンプル結果が良好だったのかありがたいことにご注文をいただきました。
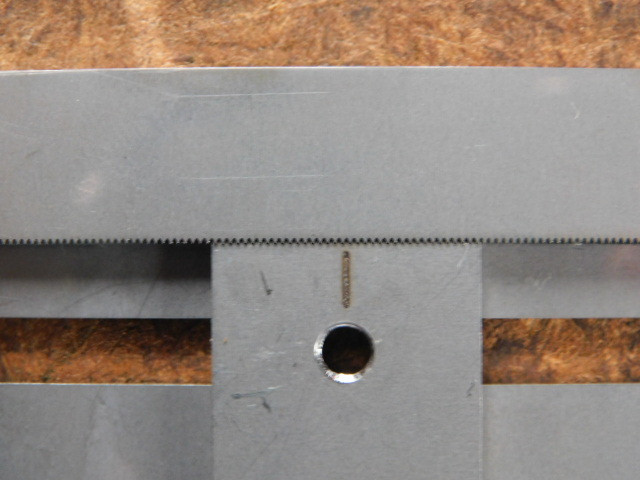
最初懸念していたドロスなどもほとんど付着することもなく切断も良好でした。また子部品のケガキについてはアシストガスに窒素を使用すると見えにくくなると思い、エアーを用いて濃くなるようにしています。
近年の機械はNCが賢くなり、先読みしながらの加工ができるのと、コーナー部分での加減速や切断条件の変更などが速やかに行えるので、こういう細かな形状もいろいろと対策を考えなくてもそのまま加工割り付けをしても大丈夫なことが多くなりました。昔の32ビットのNCの時代のことを考えると・・・。
ただ、こういう形状の加工時間の算出はかなり厄介で、高速切断の条件を用いていても、指定した加工速度に加速する前に曲がることになりますので、実測の速度はF200前後で動いていました。CADCAMの加工割り付け時に算出する加工時間は多少加速や減速の考慮はしてあるとはいえ、精確な時間を算出することはできません。
実際MetaCAMでは10秒ちょっとの時間でしたが、実際は1分ちょっとかかりました。
穴はどこまで端に近づけられるか?
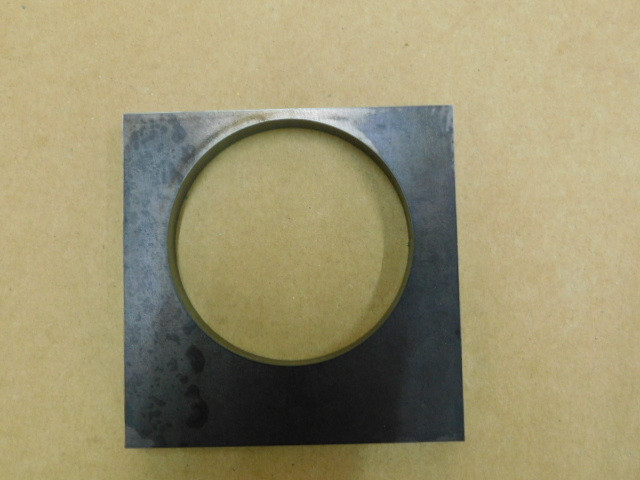
SPHC t9㎜の板に穴をあける場合、端から30㎜のところにΦ55の穴があるのですが、以前頼んだ加工業者さんに5㎜以上は欲しいと言われたとのことで、今回2.5㎜しかないので加工可能かどうかというお話でした。
今回のように穴形状が円の場合は別に問題はありません。
 |
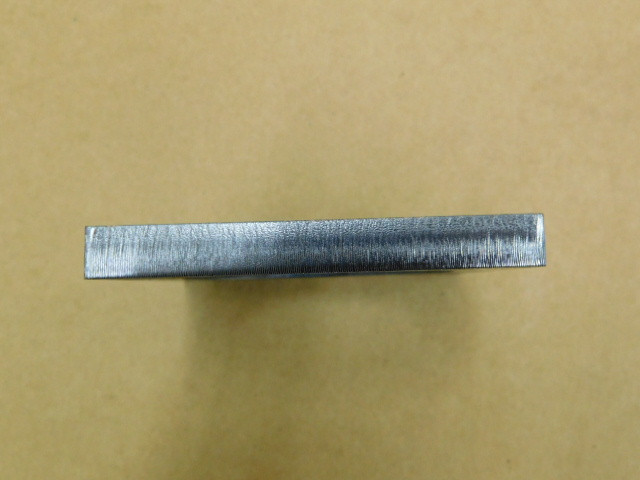 |
定規を当ててみても直線部分に隙間もありません。
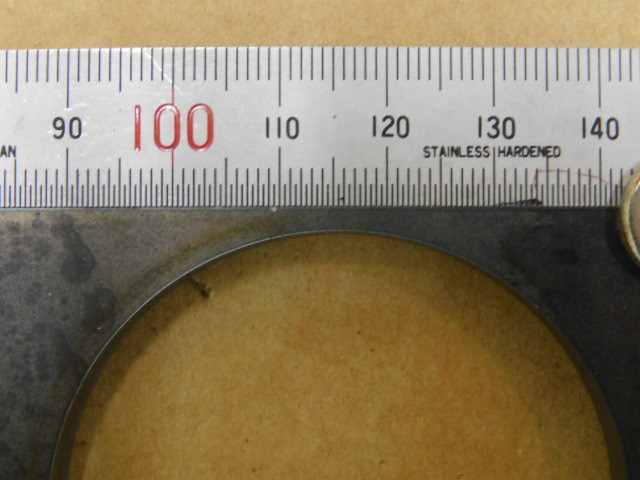
試しに端から1㎜まで近づけてみました。
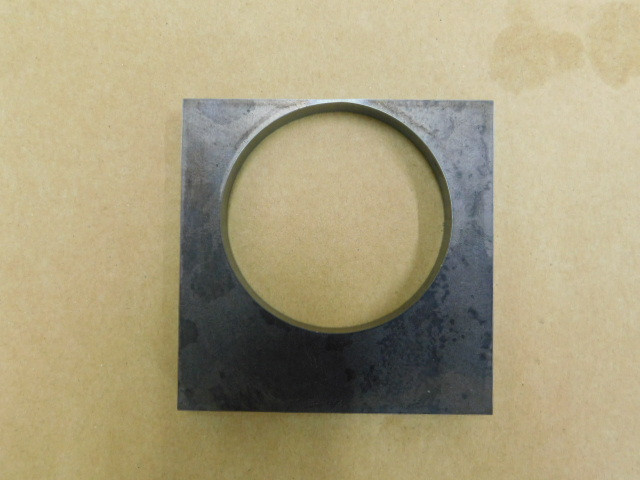 |
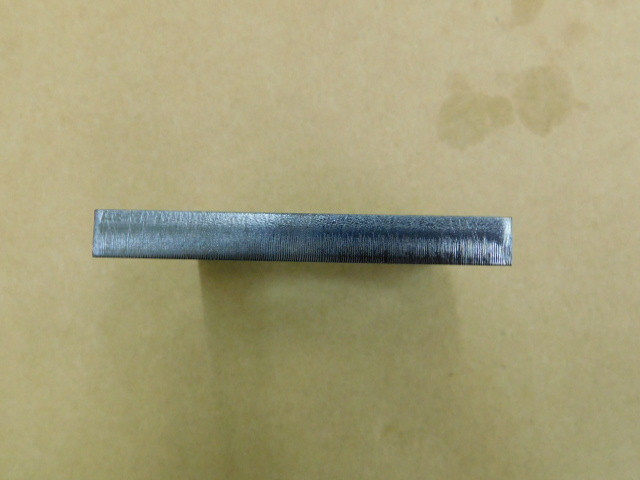 |
一見何の問題もなさそうですが、切断面を触ってみたところ少しふくらみがありました。
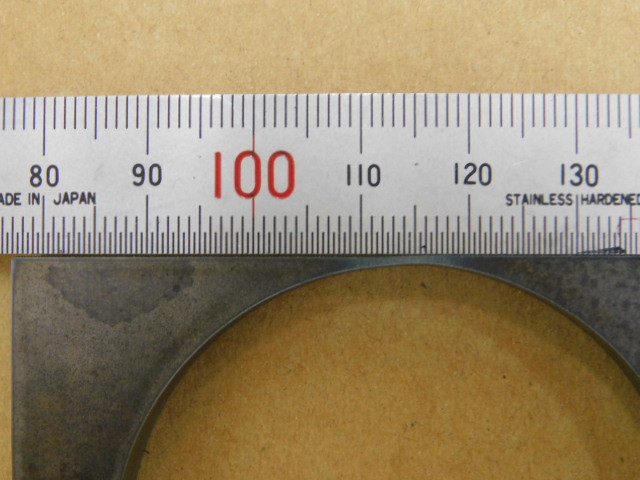
定規をあててみるとこの写真の場合左側に隙間があるのがわかります。
今回丸穴でしたので、形状にはさほど問題はありませんでしたが、角穴などの場合はひずみが大きく出ると思います。過去にお問い合わせされた業者さんはそのことを踏まえてお話されたのではないかと思います。
シム
添付図の形状のシムを板厚0.1㎜から0.5㎜の数種類作ることになりました。
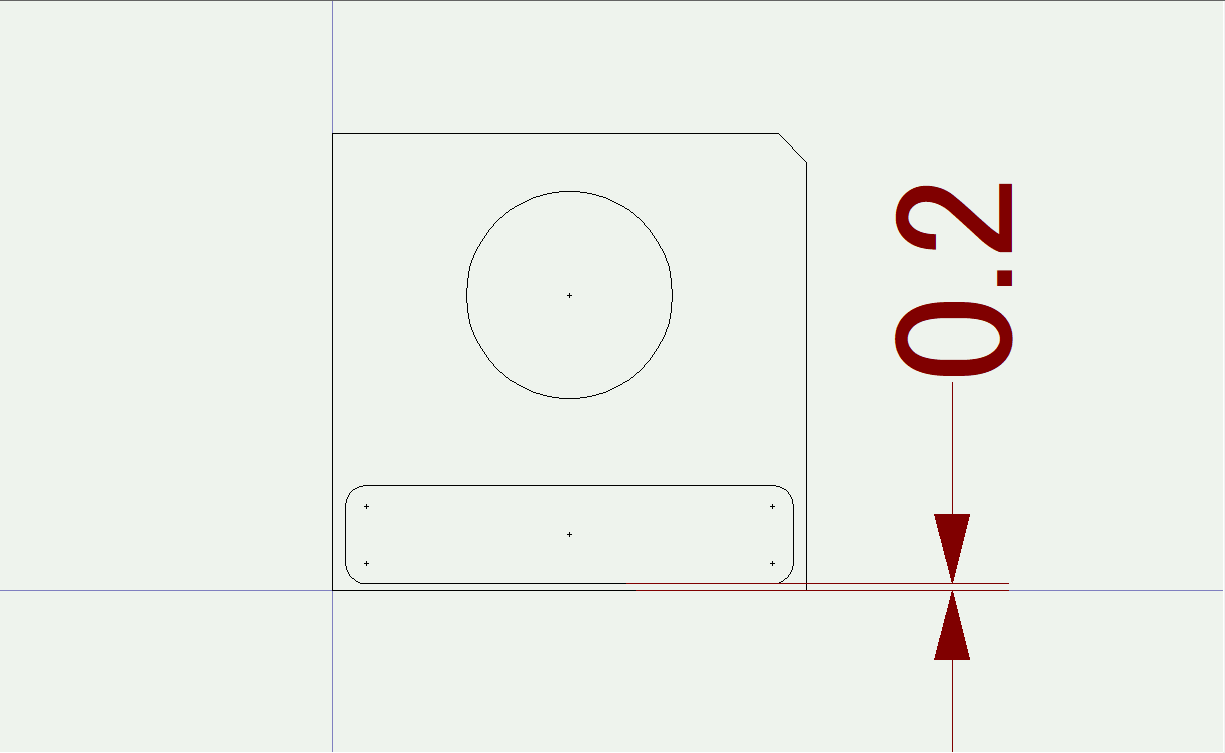
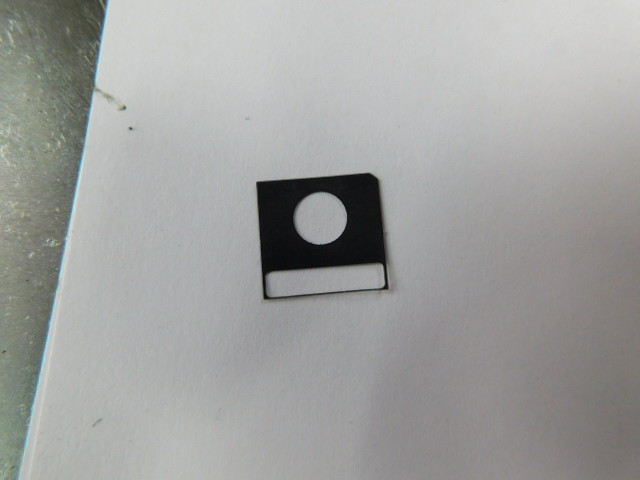
CO2レーザだとどうなるかなと思っていましたが、ちゃんと形になっていてホッとしています。
 |
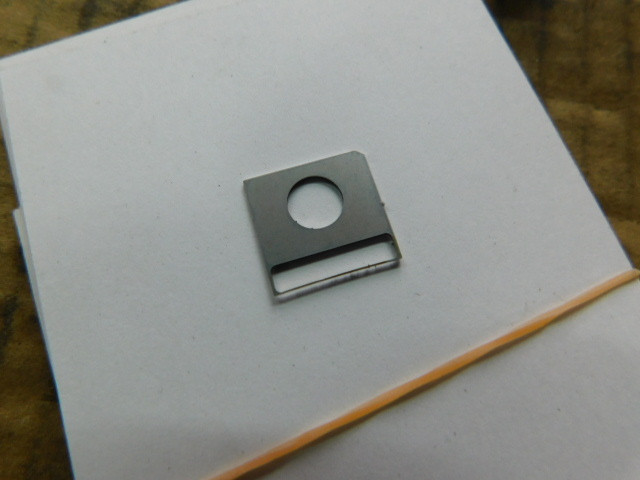 |
左が今回一番薄い0.1㎜、右が一番厚い0.5㎜。
金属以外の切断
最近のレーザ加工機は切断中のノズルと金属材料との距離を一定に保つために、非接触センサーが当たり前になっています。
通常はこれで問題はないのですが、ベニヤ板、段ボール、アクリルなどの金属以外の素材を切断する場合は、この非接触センサーが使えません。非接触の場合倣いオフにして非金属の切断を行うことは可能ですが、大きな製品を加工する場合にはノズルと材料とが接触してしまう危険性があります。こんな時は倣い式の接触センサーが役に立ちます。(金属の切断と違い、少々焦点位置が変わっても切断自体は可能ですので、非接触センサーでも倣いオフの状態で製品とノズルの距離を十分に取っておけば切断は可能です。ただ焦点位置が変動すると切断幅は変化するはずですので材料は水平になるように設置する必要があります。)
 |
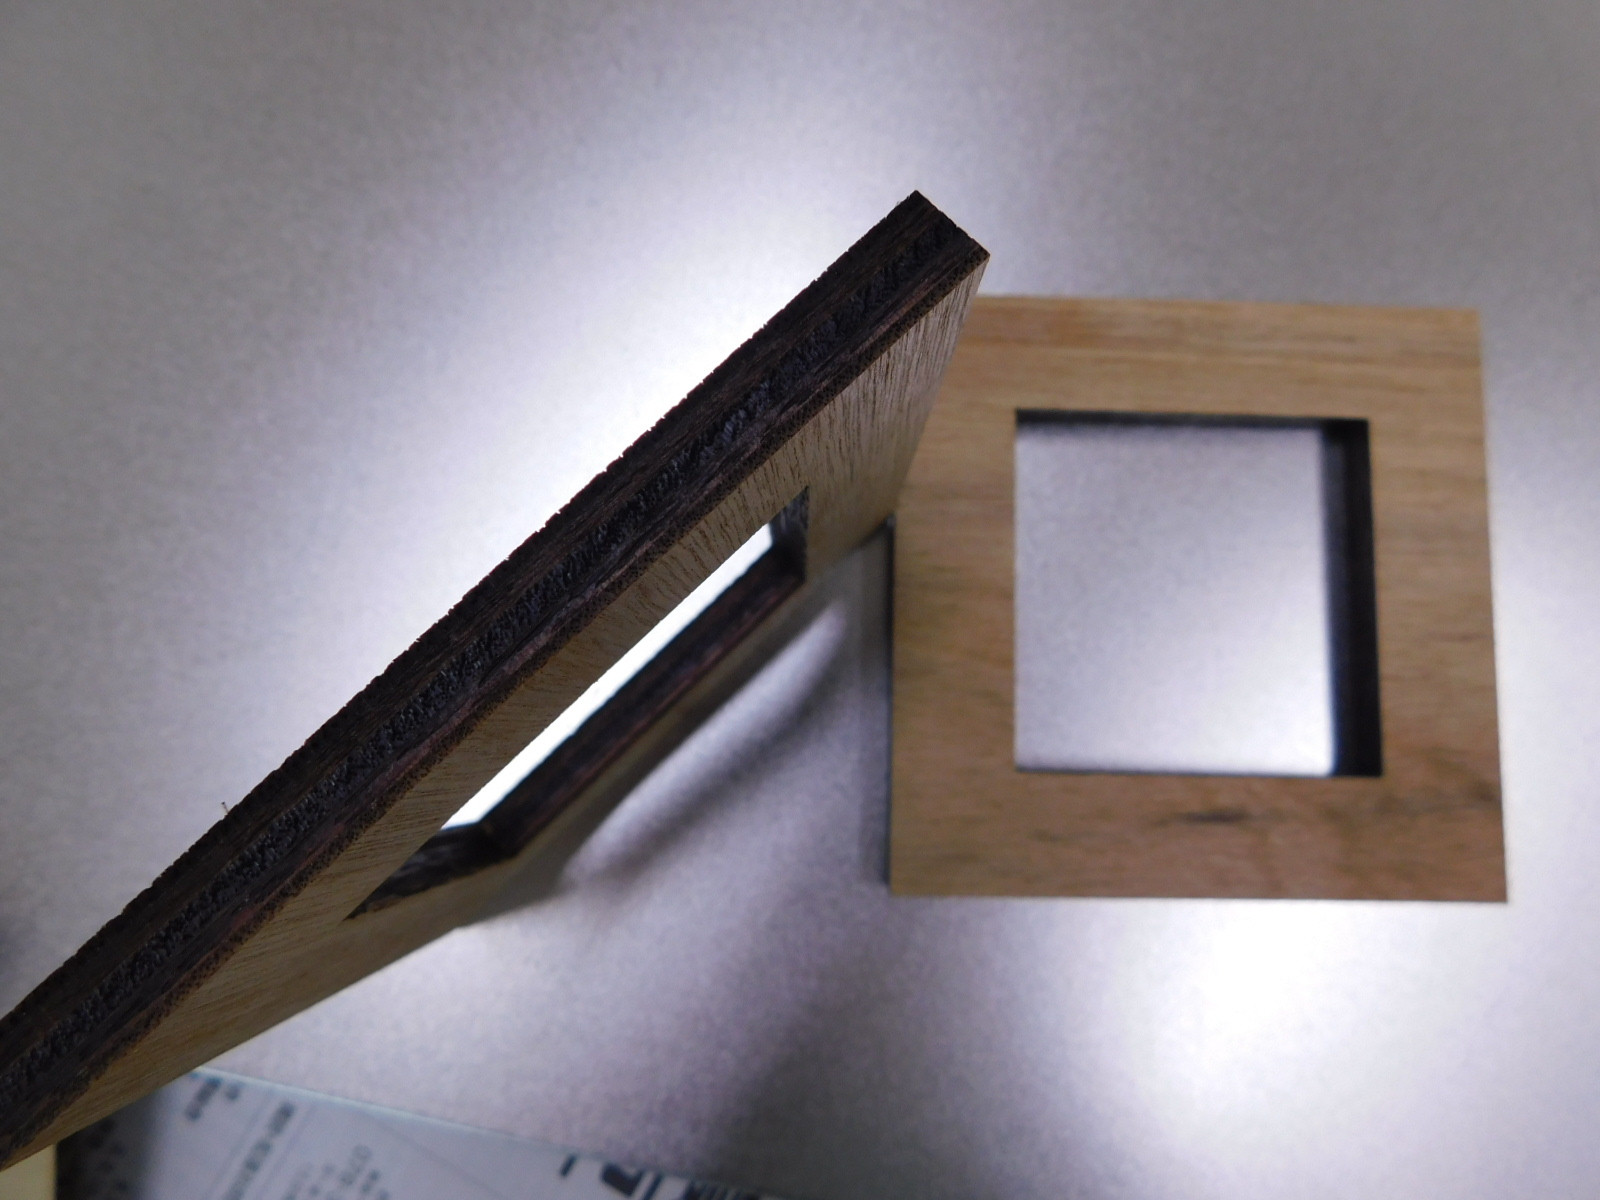 |
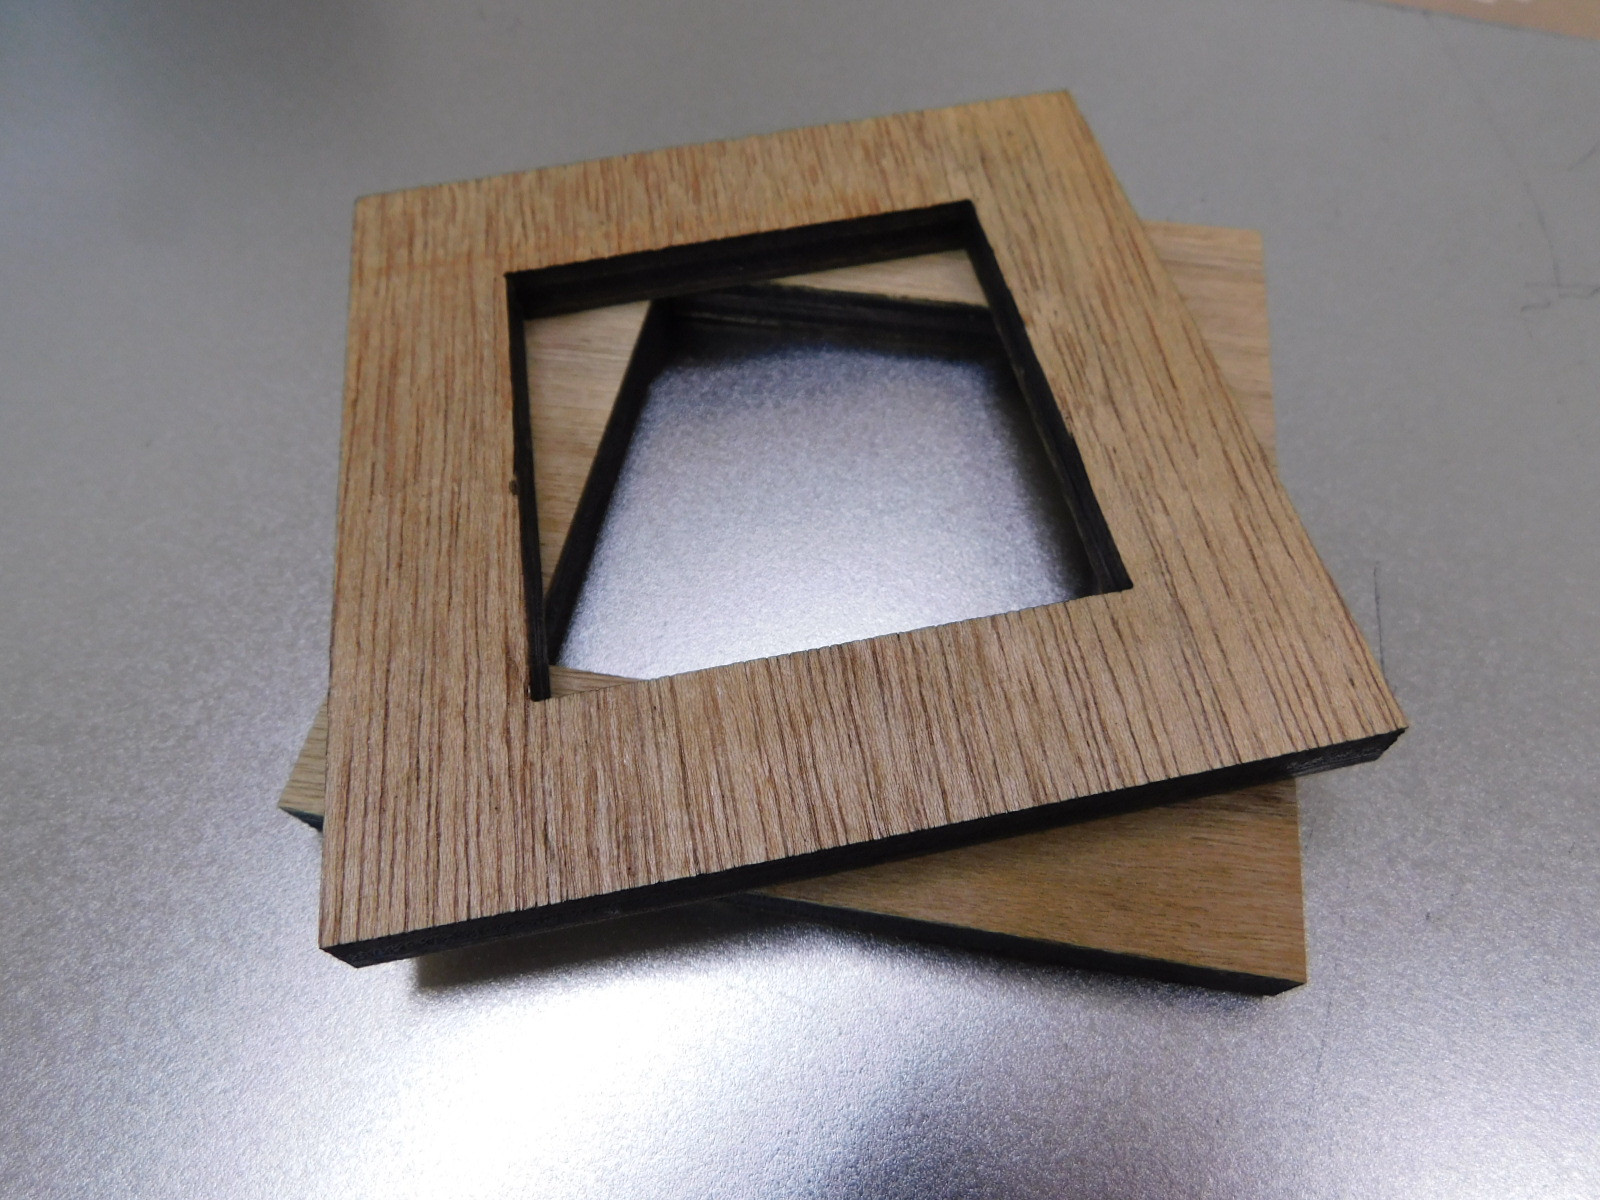
ベニヤ板を加工するとこんな感じでの切断になります。切断面は黒く焦げています。
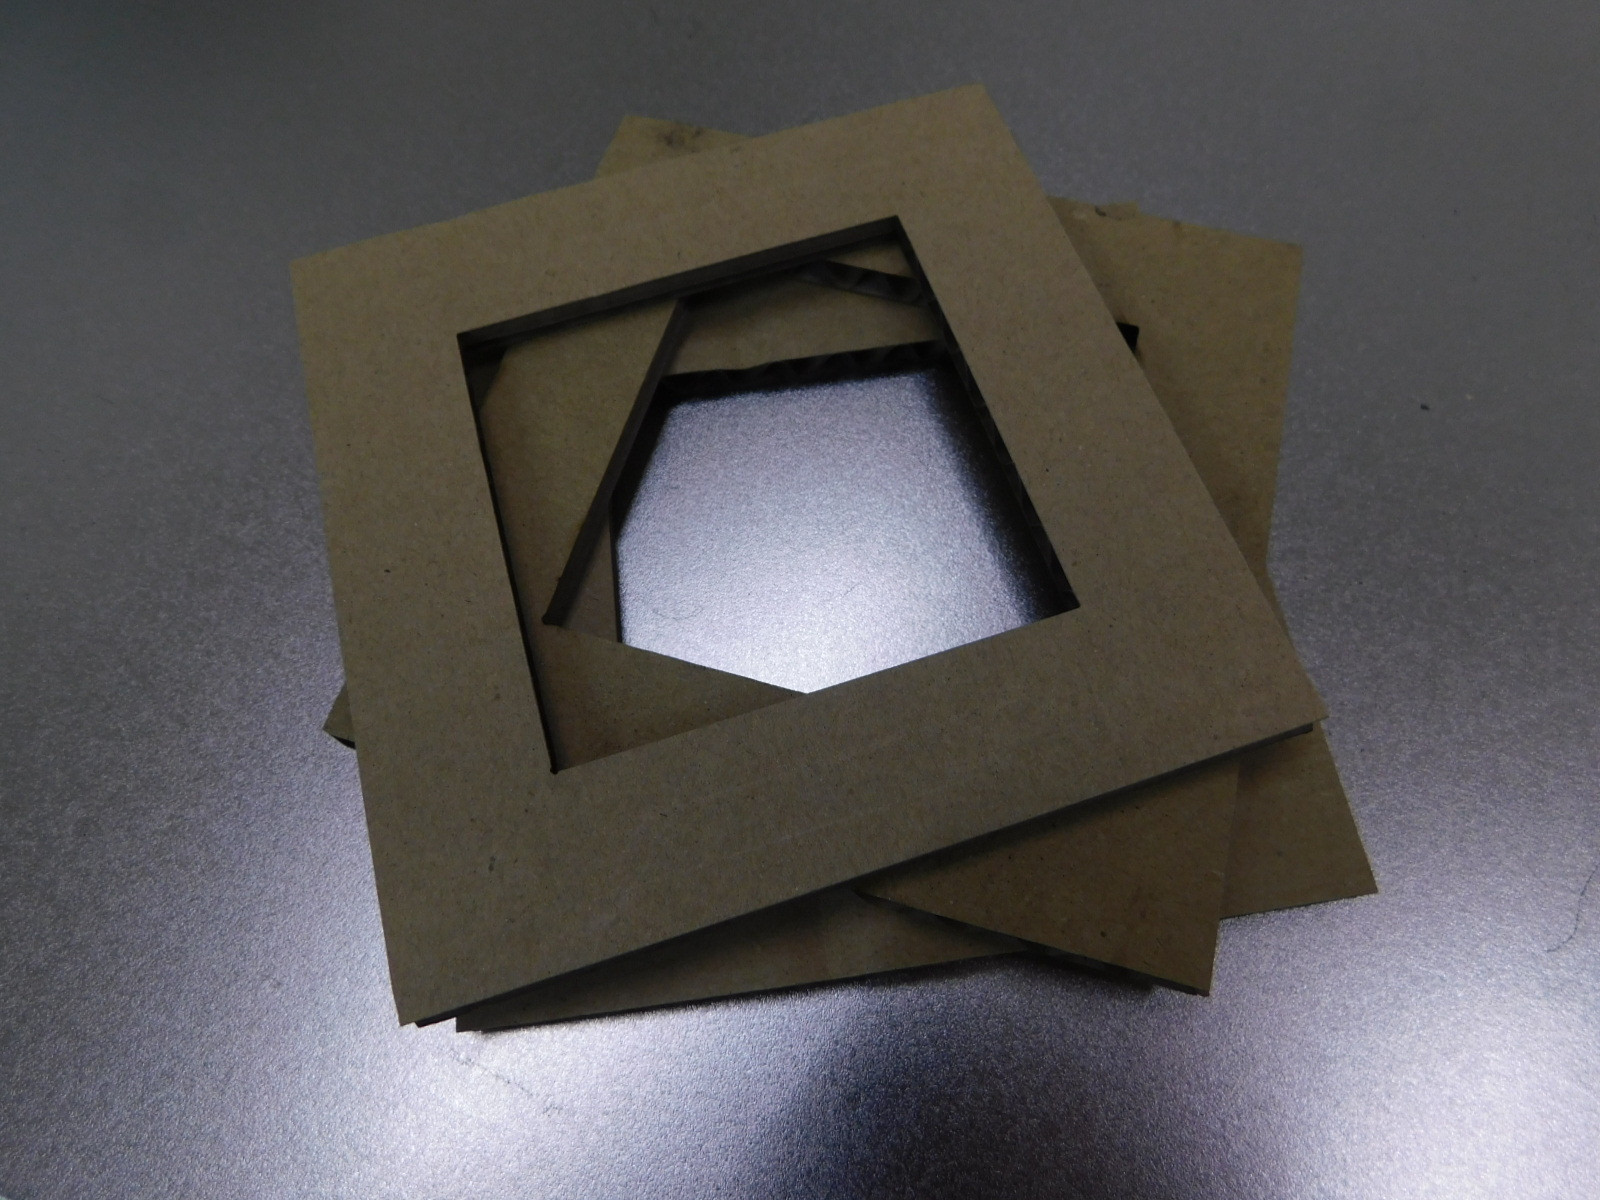
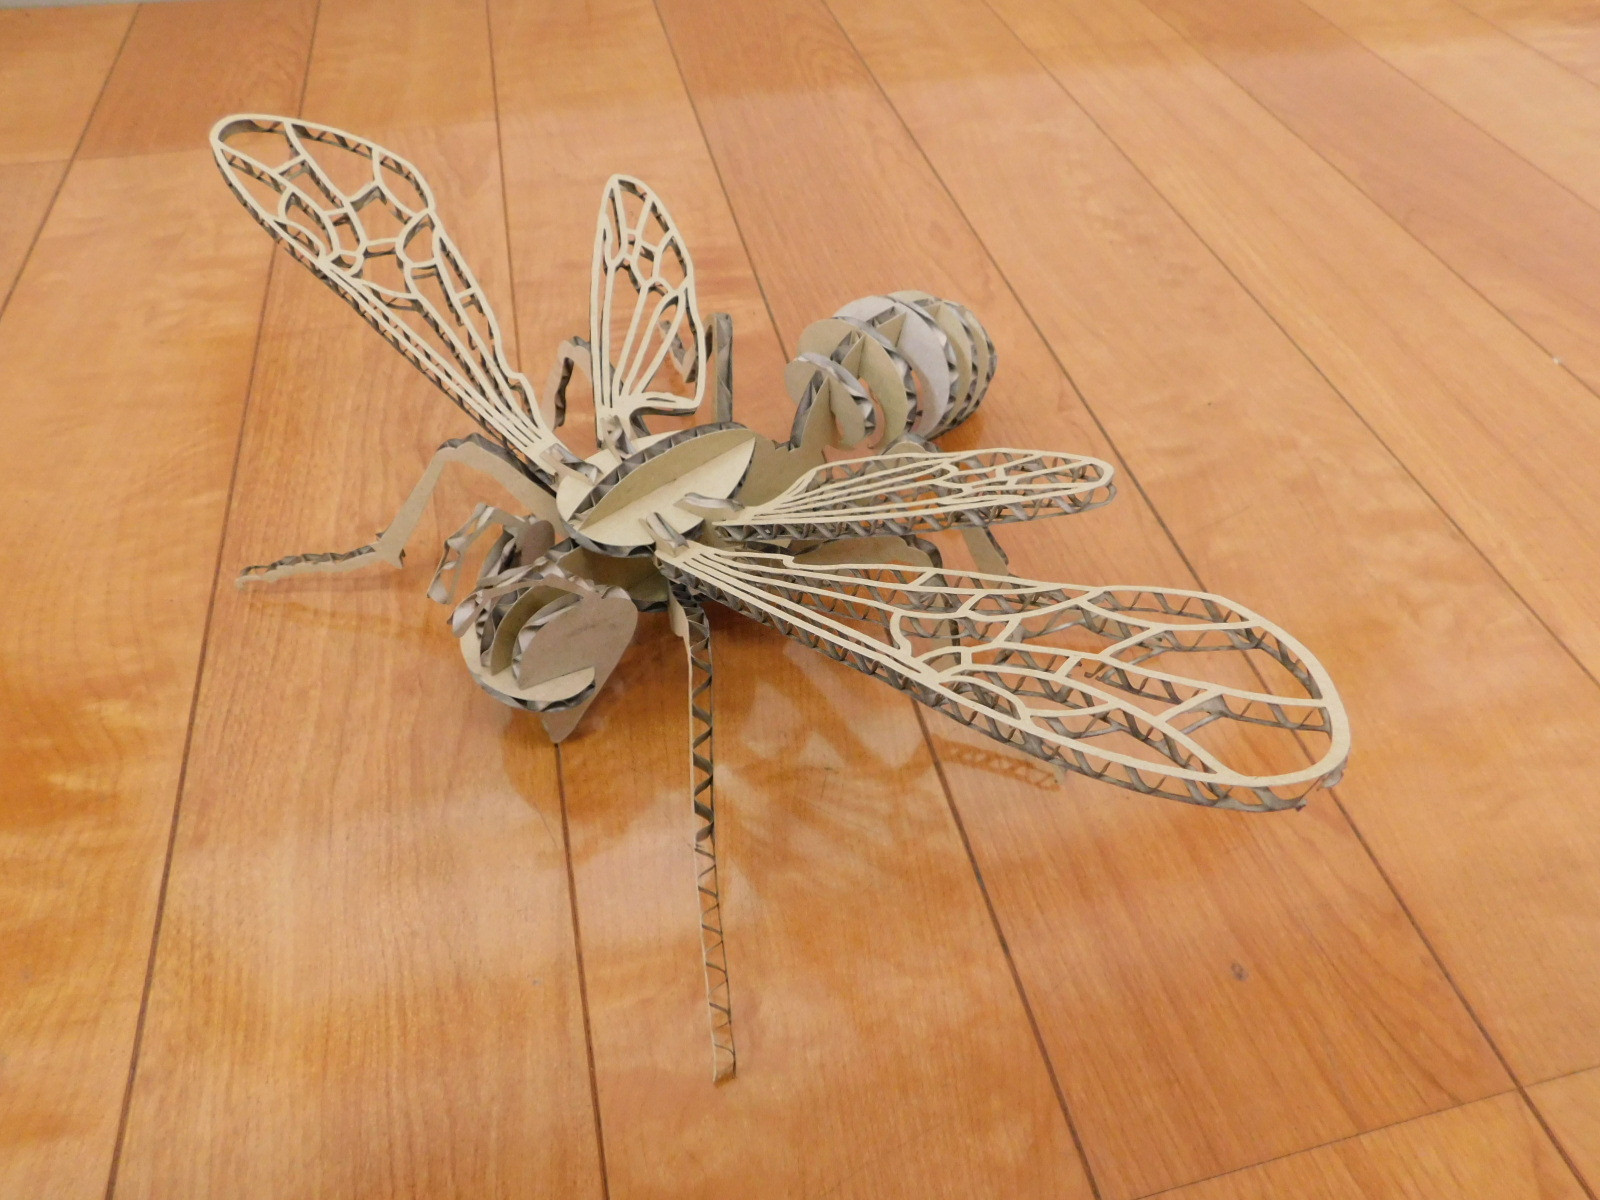
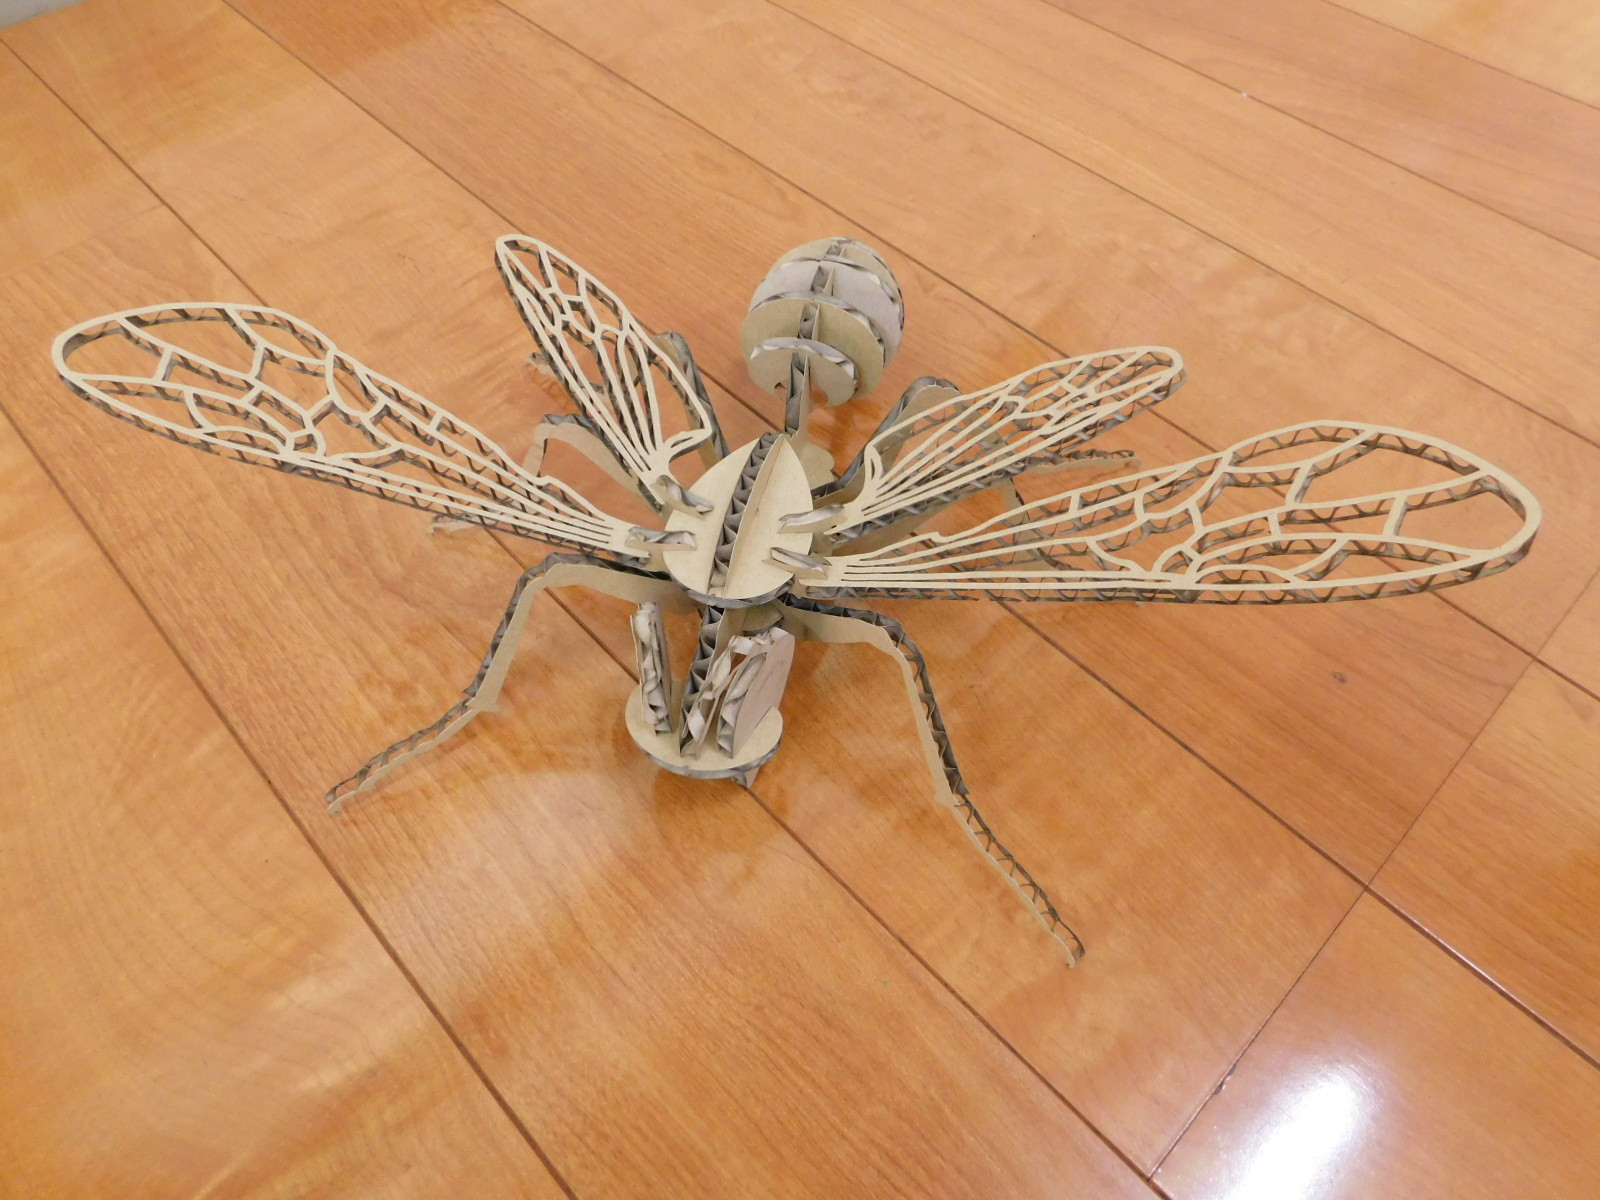
段ボールも加工できます。切断面自体はきれいに切れています。
弱点としては、剣山の上を光が通るとどうしても剣山からの反射で裏面が焦げてしまいます。
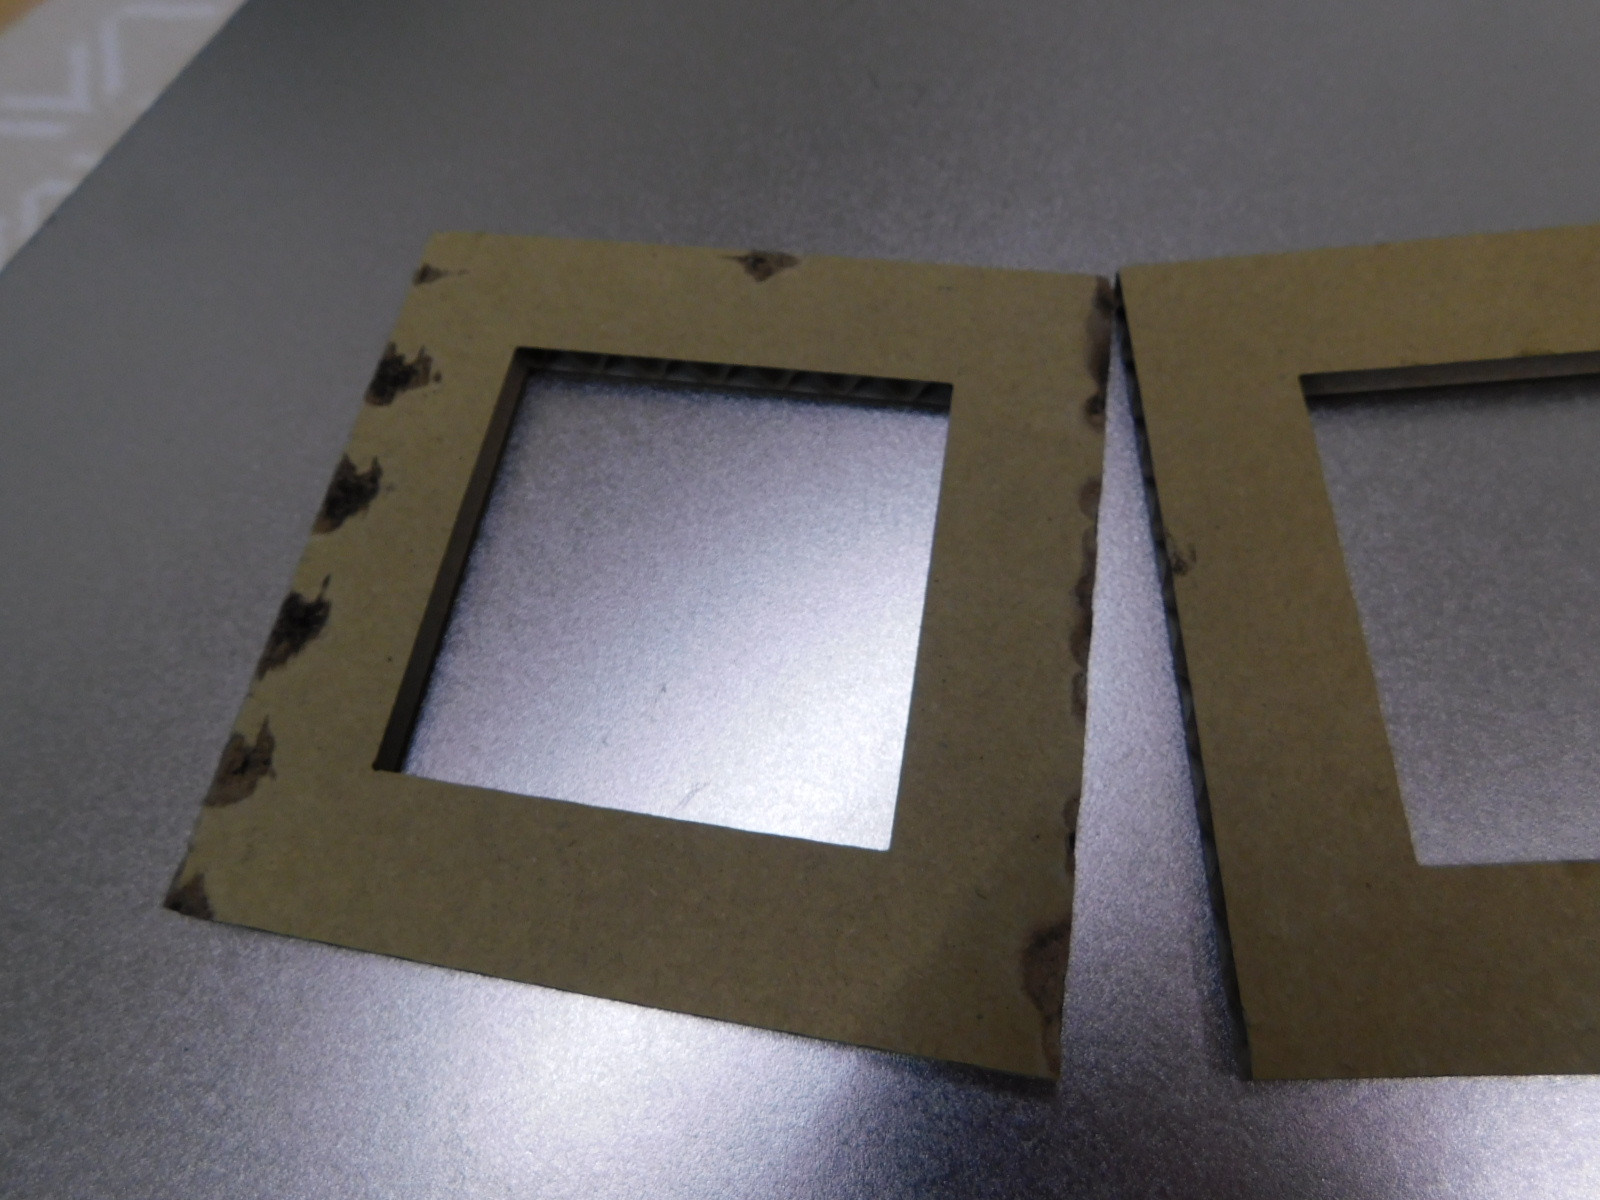
対策としては裏面にマスキングテープを貼っておくと低減はできるのですが、完全ではないので加工時にはその点をわかっていただく必要があります。段ボールなどでは一旦焦げてしまうとその後の対処は困難ですが、ベニヤ板の場合だと、紙やすりなどで仕上げると見栄えは向上すると思います。
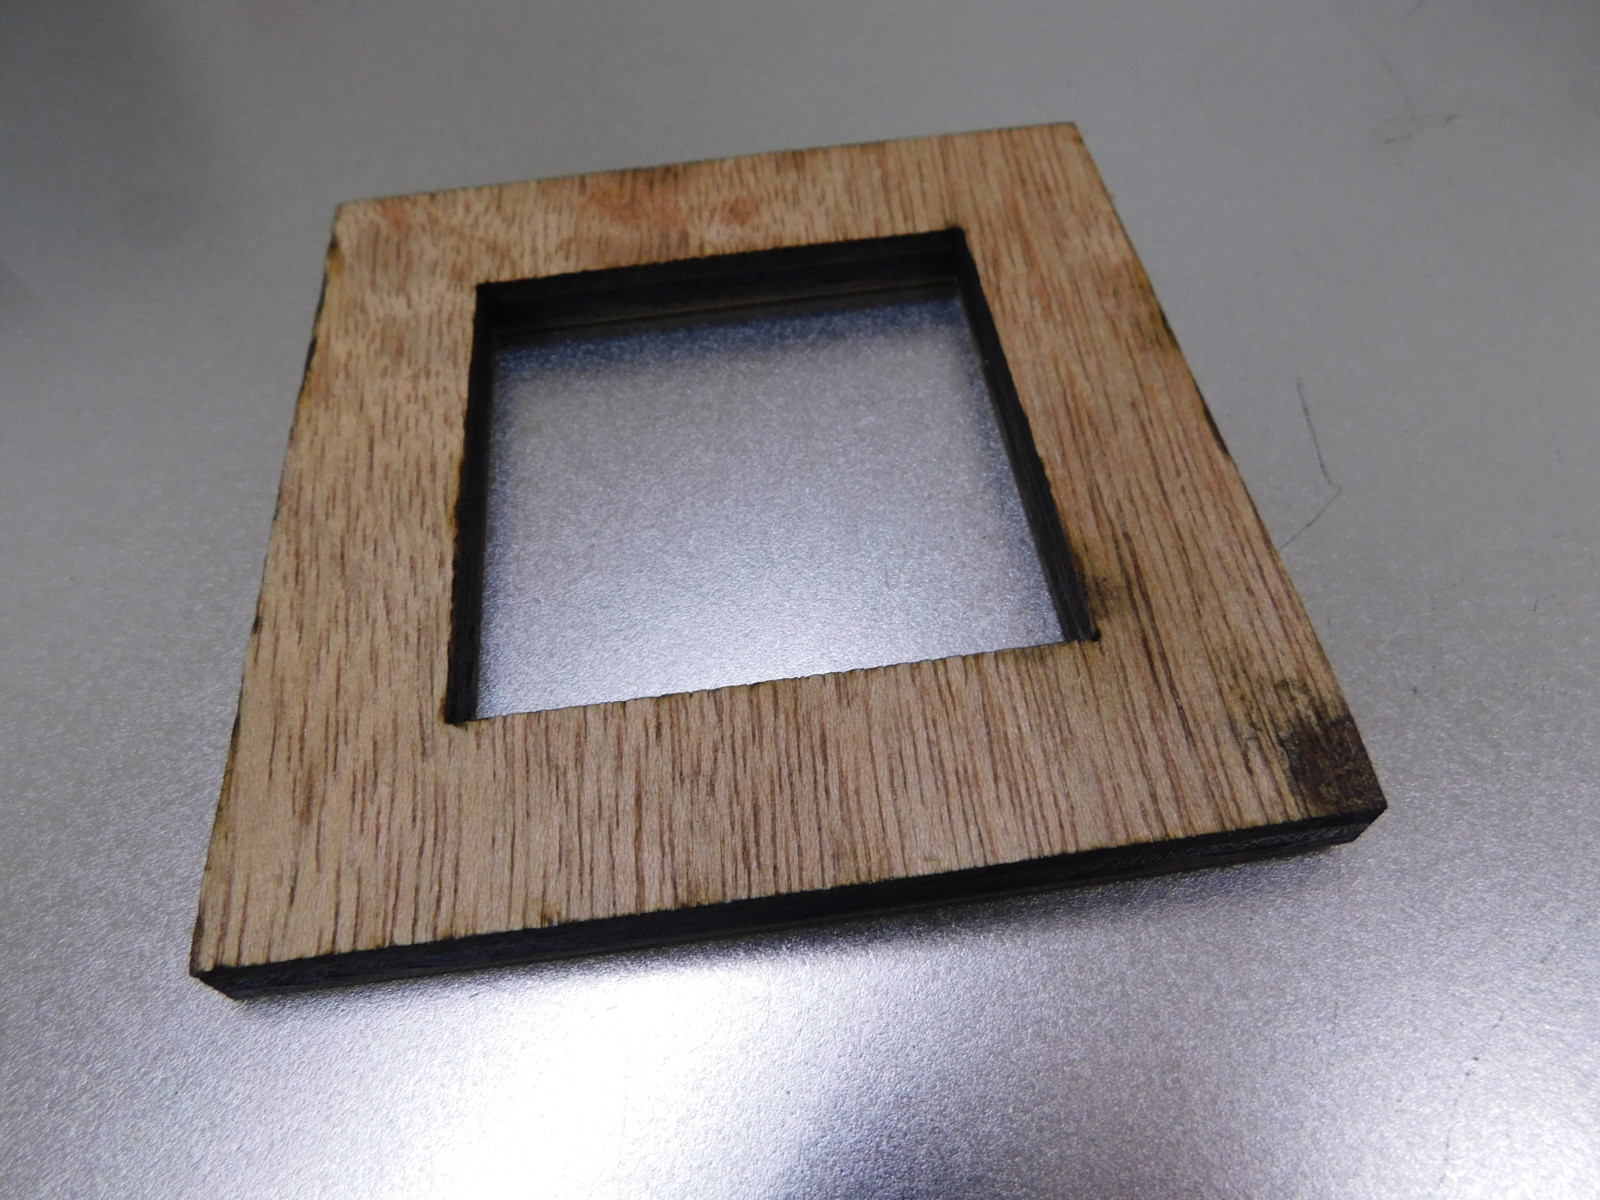
上の写真はマスキングテープをしてベニヤ板を切断しています。写真の右下部分が少し焦げていますが、マスキングテープをしていないともっと黒くなっています。
おまけ・・・
 |
 |
