メモ(覚え書き)
ケガキについて
材料に目印や文字を入れることは可能かどうかのお問い合わせをいただくことがあります。
ステンレスにケガキを入れる場合はこんな感じになります。
| 通常のケガキ | 濃くしたケガキ |
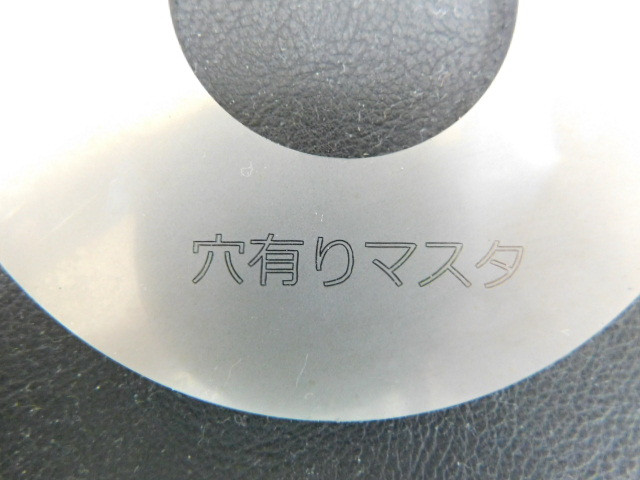 |
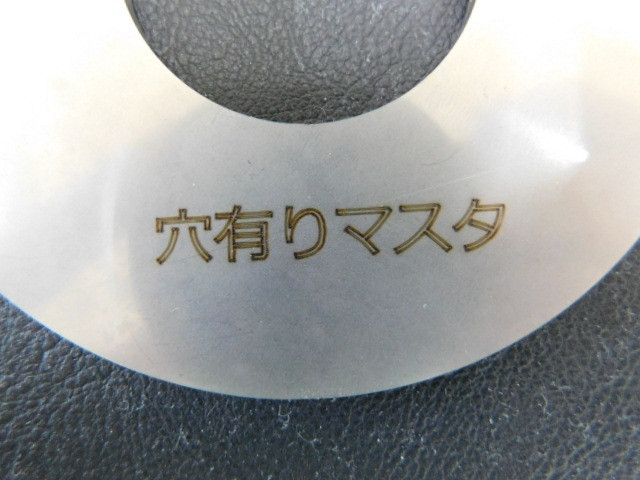 |
鉄の場合は少し彫れたようなケガキも対応は可能です。
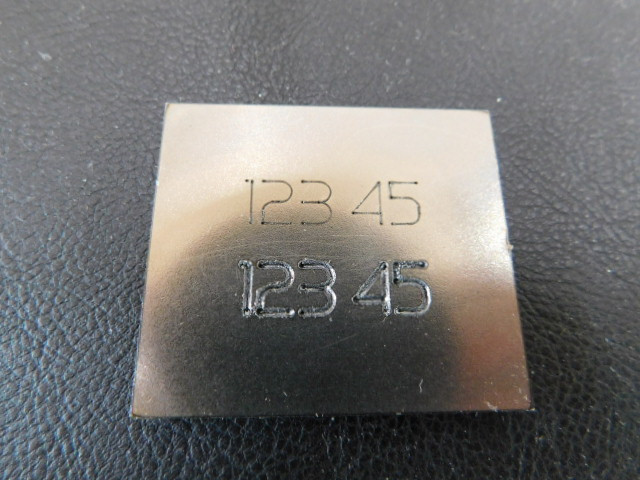
上は通常のケガキ、下は刻印代わりのケガキです。
ただし刻印代わりの場合はどうしても荒れたような状態になりますので、あらかじめご了承ください。
アルミなどの高反射材についてはケガキは行っていません。
SPHC t9 小穴
SPHC t9の小さな製品にΦ3.3、Φ4.5、Φ5などの小穴を加工しました。
| 表側 | 裏側 |
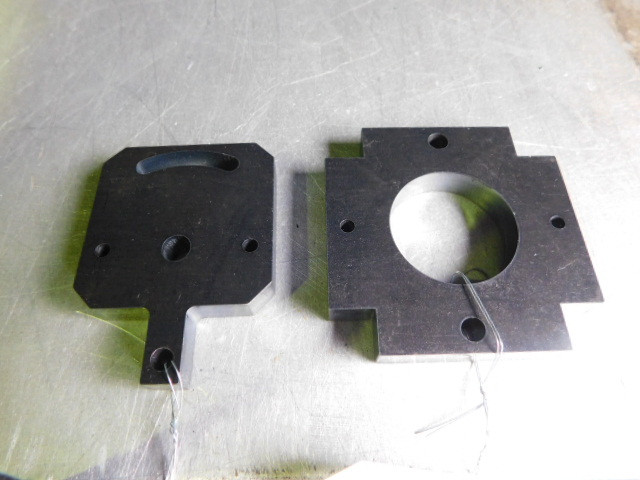 |
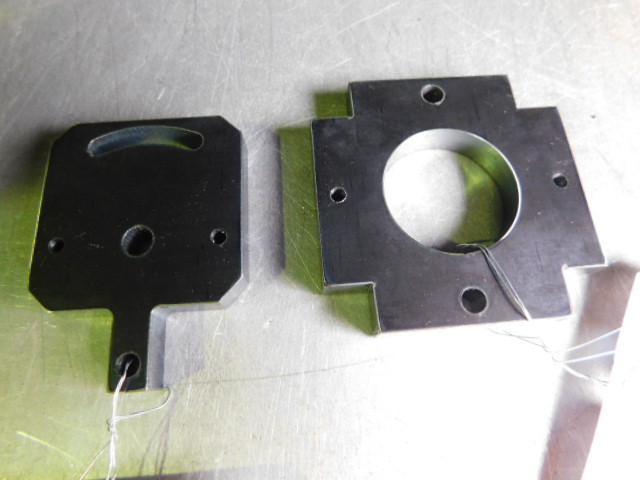 |
このあと、お客様のほうで切削加工に入ります。
塗装後の製品の追加工
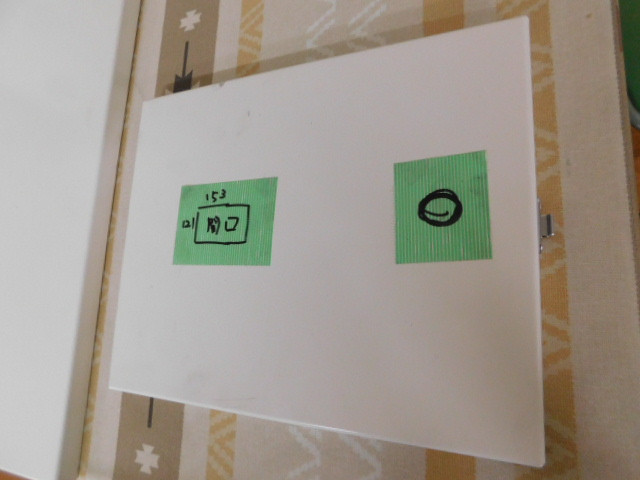
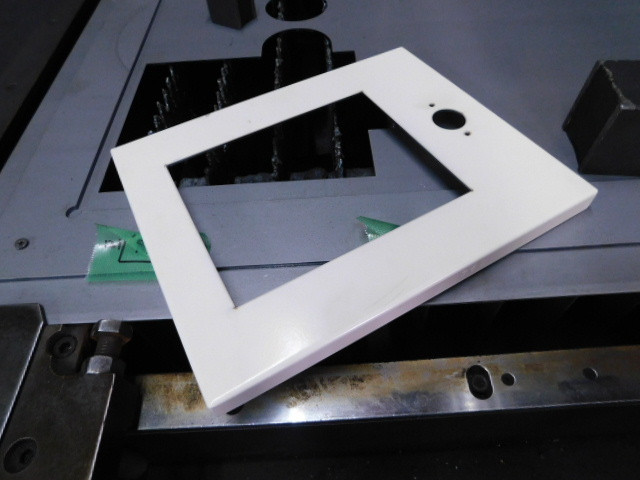
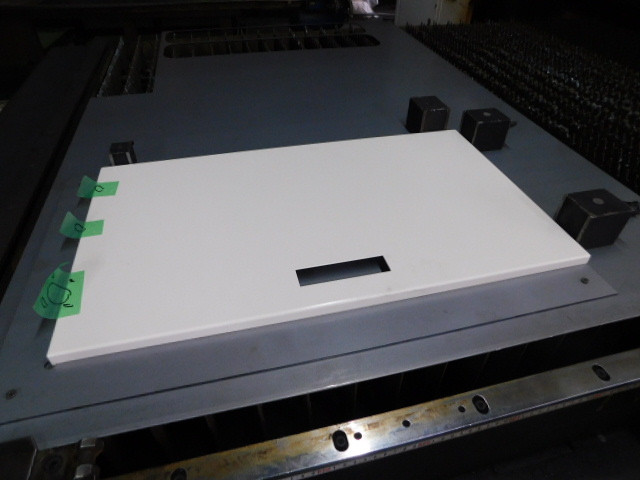
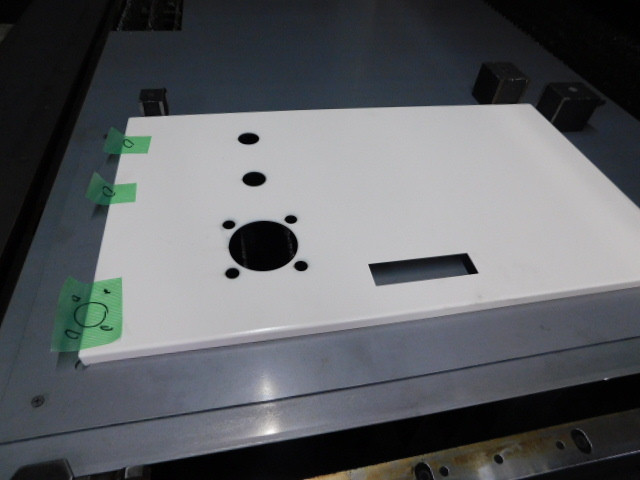
塗装された製品の追加工のご依頼を受けました。
たいていの場合、持ち込み製品には塗装の厚み等の情報は一切ありませんので、毎回この手の追加工は悩みます。
一旦ケガキで同じ形状を加工し、塗装部分を焼いてから切断します。今回はケガキ加工も1回でそこそこきれいに切断することが出来てほっとしています。
| 加工前 | 加工後 |
 |
 |
 |
 |
ビニル付き切断
SUSの研磨材の加工で、弊社のCO2レーザでt1.5まではそんなにはがれることもなく切断できていたのですが、t2になると切断速度が遅いためか切断中にビニルがめくれ上がることが多く、うまく切断できませんでした。そのためここ何年もt2以上の切断は行っていませんでした。
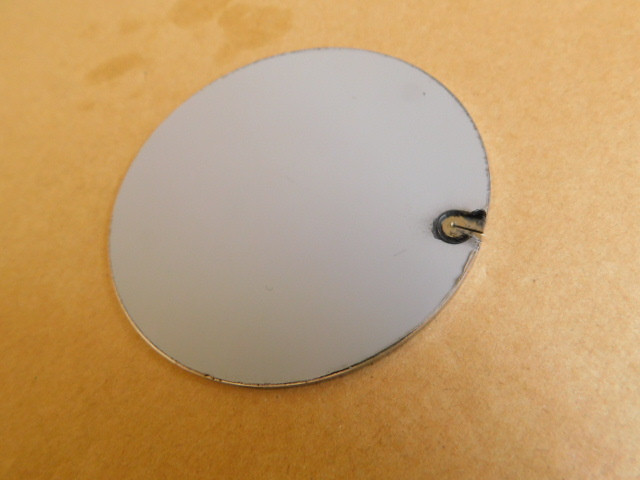
今回どうしても切断しなければならない仕事が入りましたので、久しぶりにトライをしてみると従来のものとビニルが変わったからか、写真のようにきれいに切断することが出来ました。
 |
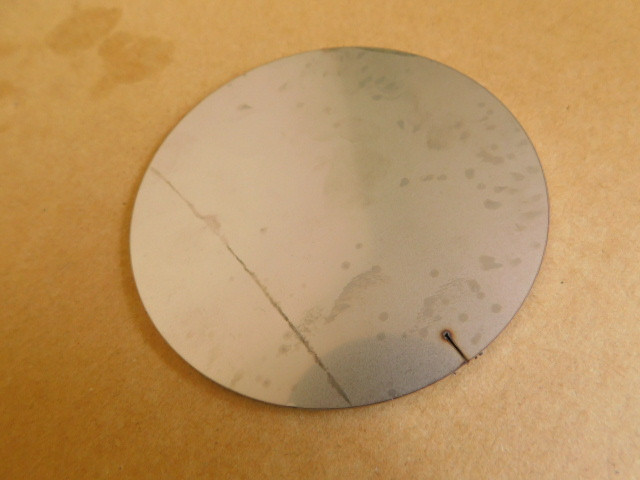 |
| 表側 | 裏側 |
「羹に懲りて膾を吹く」とは昔から言いますが、いろいろと試してみないとダメですね。反省しました。
集めた日光
引き続き太陽の光の性質について・・・。
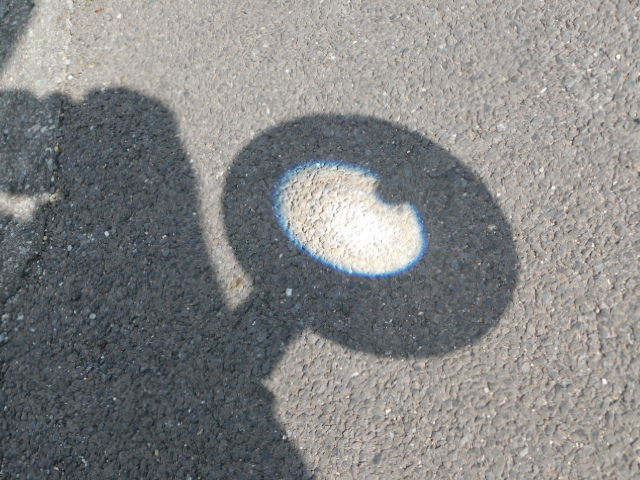
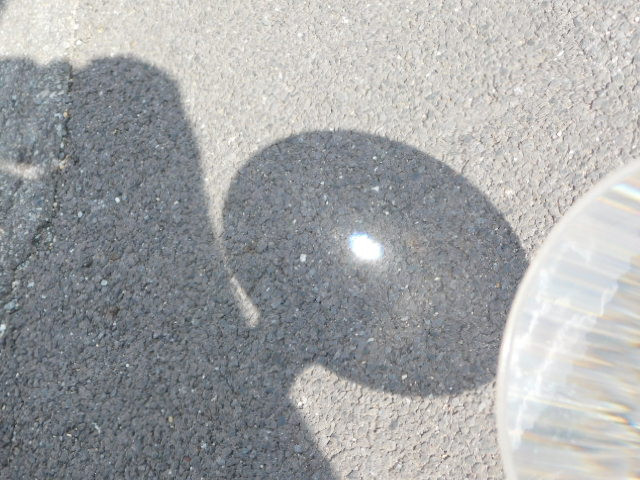
太陽の光をレンズで集めると小さく集まるところがあります。下の写真では左からレンズを遠いところから近づけていく様子を示しています。
 |
 |
|
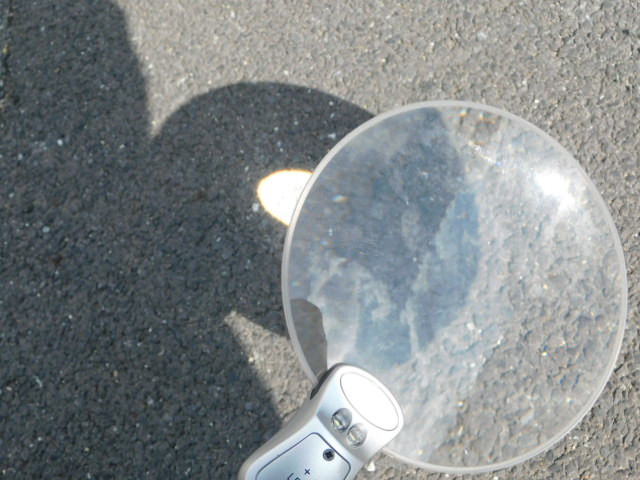
この一番小さく集まったところが焦点とよばれ、集めた光の温度が一番高くなります。
レーザ切断ではこの焦点の位置を材料に対してどのような位置にするかが、高品質での切断のための重要な要素の一つになります。
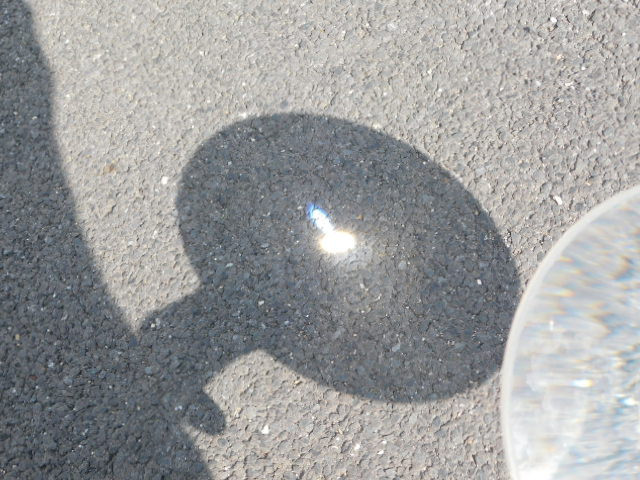
また、レンズの傾きについても調べてみました。
 |
|
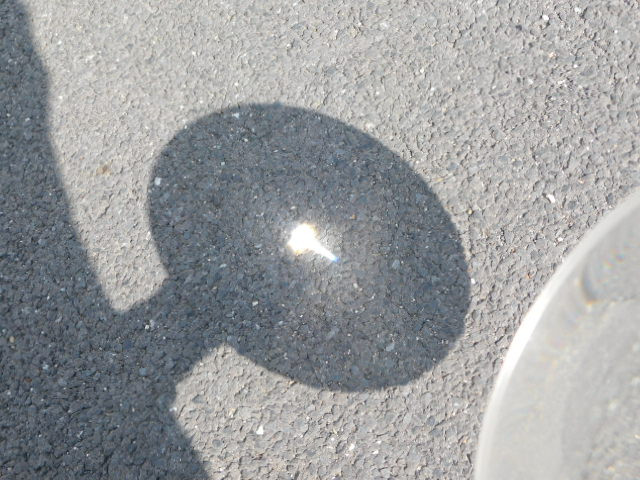 |
光の進行方向に対してレンズが垂直の場合円形の焦点になり、傾くと集められた光がいびつな形になっているのがわかります。
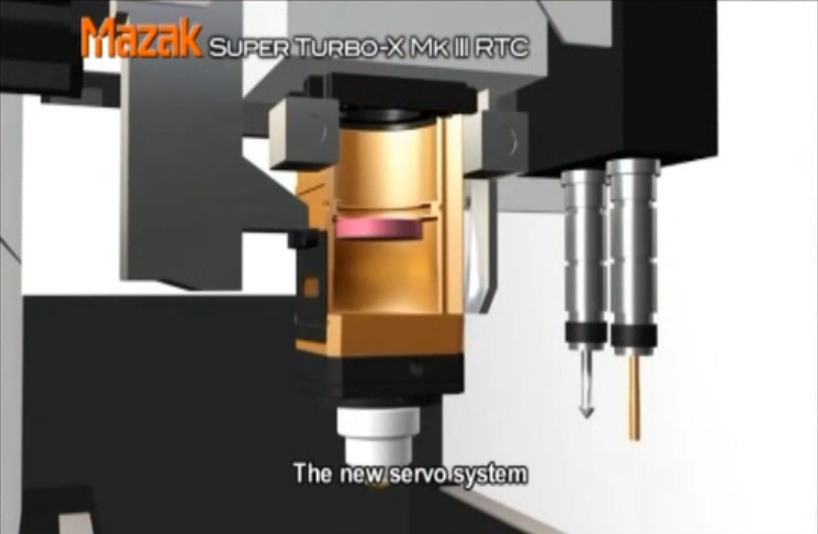
レーザ加工機の場合、レンズを正しい状態で専用のホルダーに設置しないとうまく切断することが出来ません。特に最近のレーザの場合レンズの焦点をリアルタイムに変化させることが可能になるため、傾けた状態で設置してしまうと特にSUSのの中厚板などは切断不良が起きてしまいます。(以下の写真はマザックさんの炭酸ガスレーザの紹介動画からの抜粋です)
 |
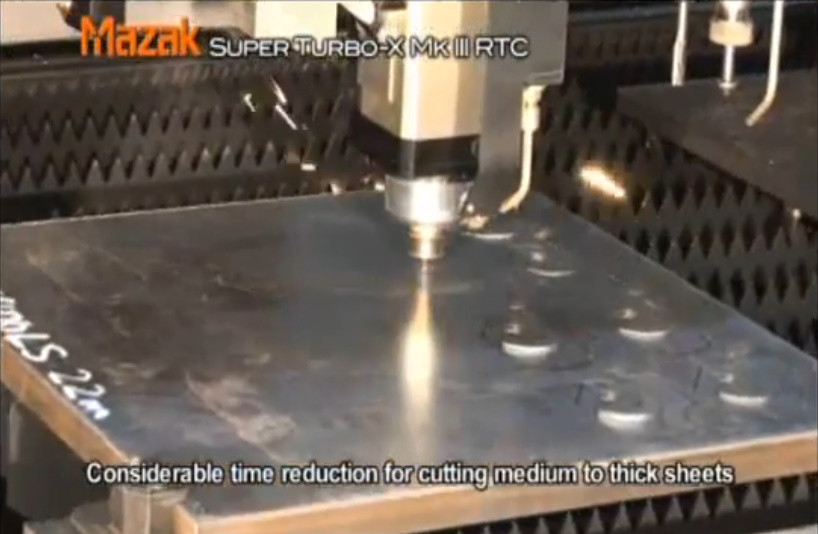 |
マザックさんの場合、この炭酸ガスレーザ用の専用レンズは高精度の加工を行ったものを標準レンズとして対応していて、専用ホルダーにより傾きがない状態でセットできるようにしています。
弊社HPの関連ページ
https://r.goope.jp/matobaseisakusyo/info/2021-05
https://r.goope.jp/matobaseisakusyo/info/2023-04
