メモ(覚え書き)
ショートフランジ
板厚が薄い場合のショートフランジは以前にもご紹介した方法で加工できる場合があるのですが、中厚板になると曲げた後に追加工で切断する方法を採用しています。
個数が知れているので、固定と位置決めを兼ねて皿ねじで製品を固定しています。
3Dレーザではないので、あくまでも平面部分での加工になります。
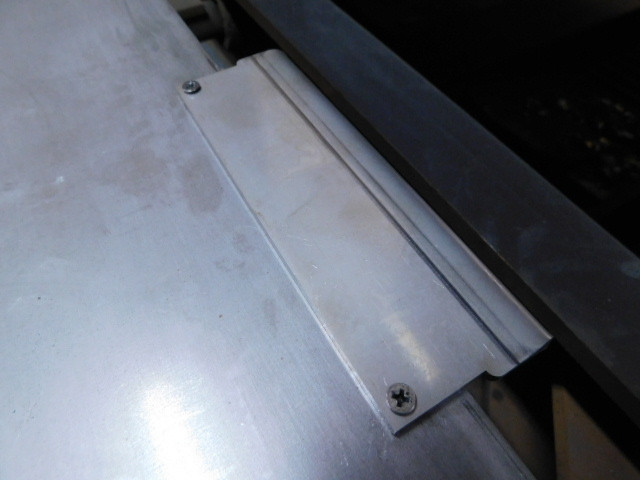
製品がSUSなので追加工時に飛び散るスパッタが曲げた面にこびりつかないように前準備をしてから、所定の位置にセットします。
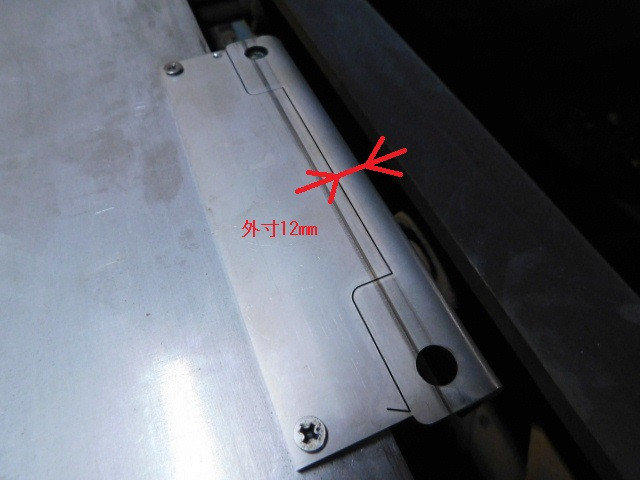
外寸12㎜部分と丸穴を加工しました。
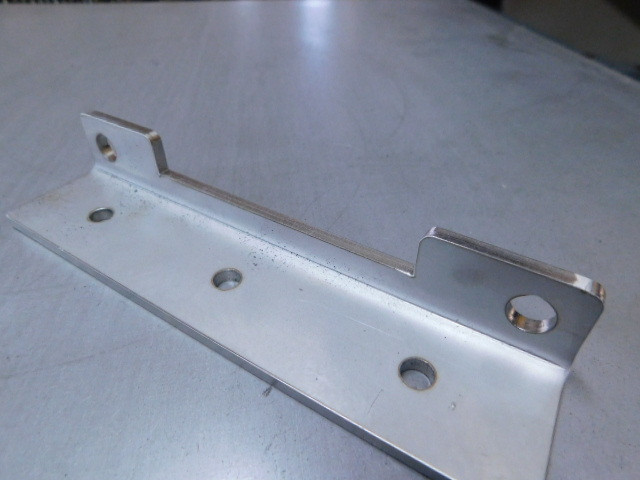
ジョイント部分の処理とバリ取りをして出来上がりです。
パンチングメタルの切断
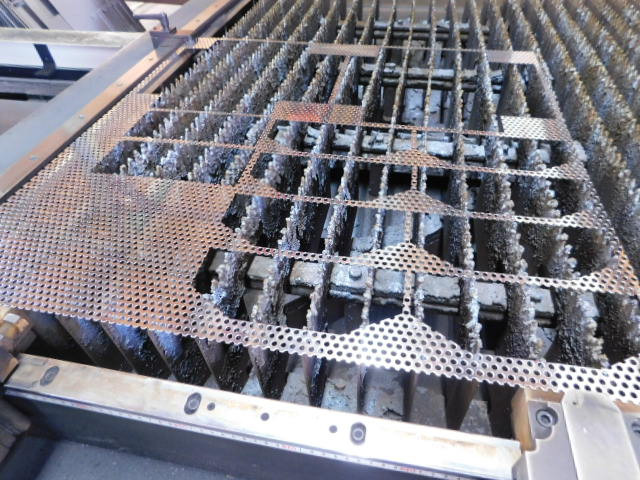
パンチングメタルの切断では、Φ5くらいの穴まででしたら通常の板を切断するときと同じように非接触ノズルを使用することが出来ます。
ただ、切断後に曲げ加工があるとその曲げ線位置が穴のどの部分にかかるのかによっては、曲げ時の材料滑り方が異なりますので、寸法精度は悪くなります。
そのためなるべく対称形になるように工夫をしながら切断をしています。
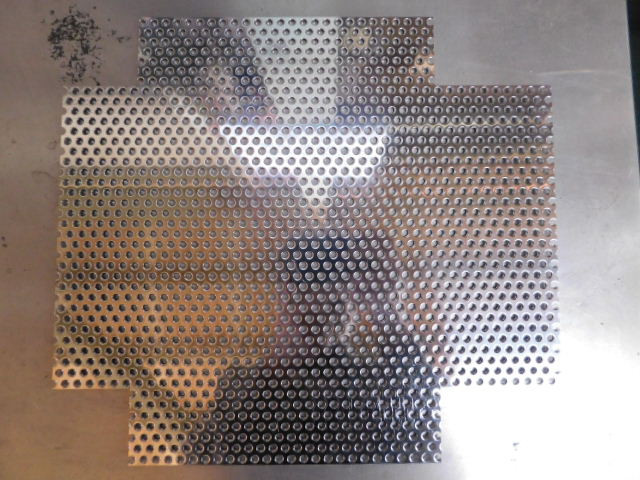
今回の製品は曲げ高さが左右で異なりますが、曲げ位置については左右、上下が対称形になるようにしています。
また、この箱の中に仕切り板を配置するので、人の手が当たる部分には凸凹がないようにも工夫しています。
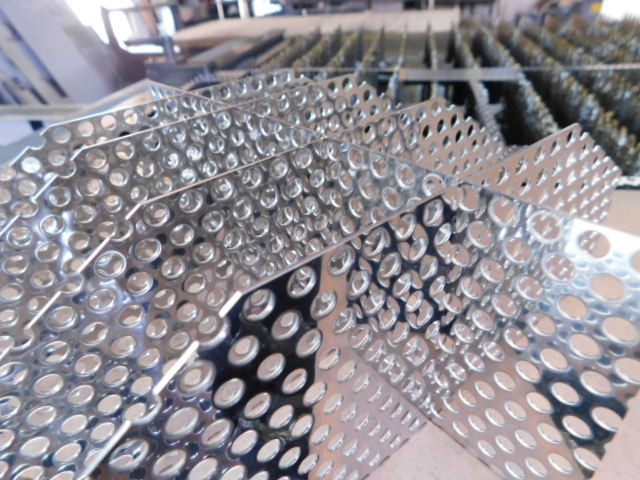
昔は切断したブランクの目をそろえるために治具を作成していたのですが、大きな製品になると、パンチングメタルの穴ピッチも歪の関係で計算通りにはならないことが多いので、今はそれに代わる工夫をしながら切断をしています。
炭酸ガスレーザでの切断
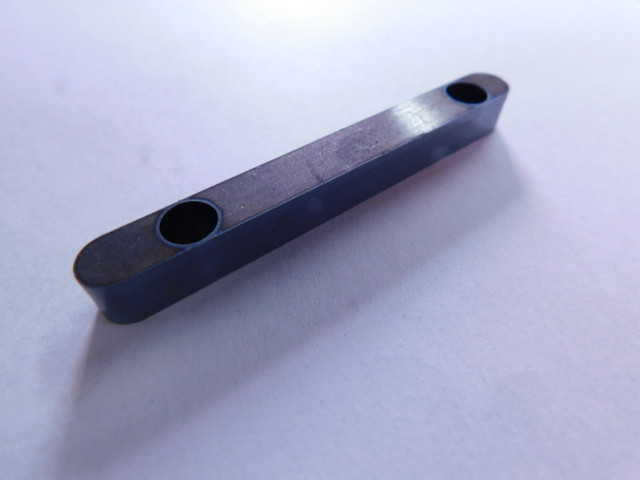
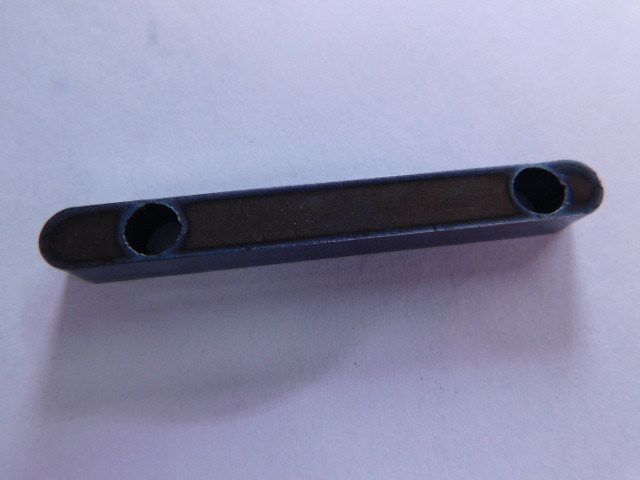
炭酸ガスレーザでSPHC-P t6.0の加工を行いました。
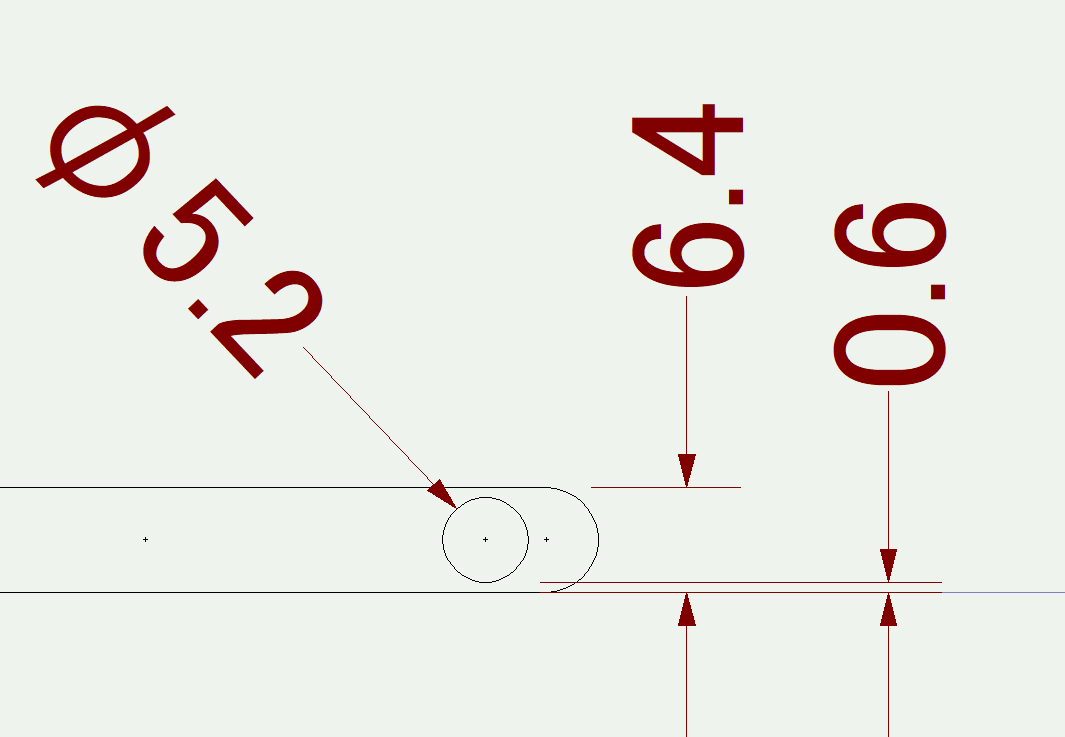
幅6.4㎜にΦ5.2の穴をあけるというものです。
炭酸ガスレーザについては、2000年頃から酸素切断での高速切断が当たり前になってきましたので、こういう加工も可能になりました。
 |
 |
| 表側 | 裏側 |
ソフトジョイント
以前に加工した製品の切り欠き寸法違いのものにソフトジョイントをつけました。
前回は製品の左下部分のスリットのひずみ代が少なかったので、その分も考慮して
ジョイントを配置しました。
今回は保持のバランスがよかったのか、製品のジョイント痕もさほど気にならない
程度で済みました。
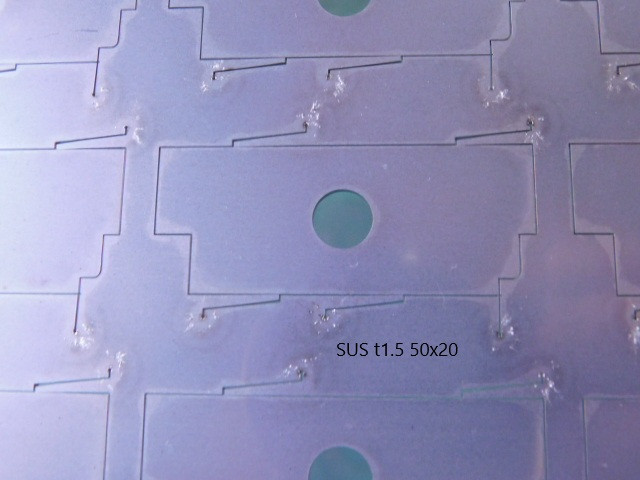
ソフトジョイント
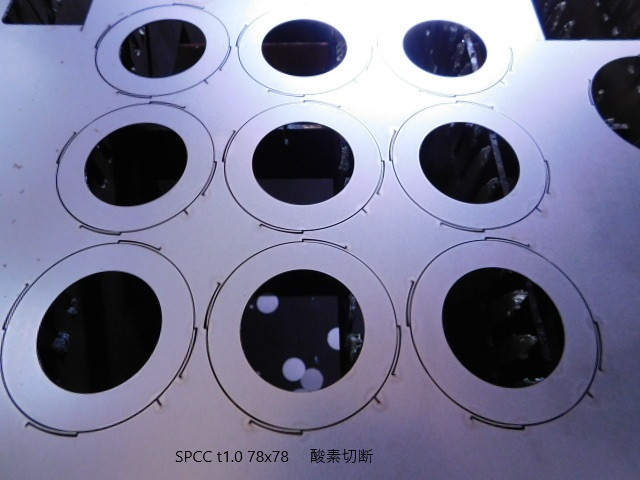
アマダさんが提案されているソフトジョイントは、無酸化切断(窒素、エア、
イージー)のみ対象、酸素加工は対象外ということですが、SPCCのt1の製品に
酸素切断でやってみました。
予めスリット長さは20㎜、幅を1.5㎜にして加工したところ、外周の速度に
よっては落ちてしまいました。
とりあえず外周の速度が速ければ、一応保持はしました。
ただ、製品に指が少し触れただけで、すぐに外れて下に落ちてしまいました。
また切断面については、ジョイント痕が少し気になります。