メモ(覚え書き)
続 反る!
SUS304 t2.0の製品で角穴の加工条件を低速、中速で変えてみて様子を調べてみました。
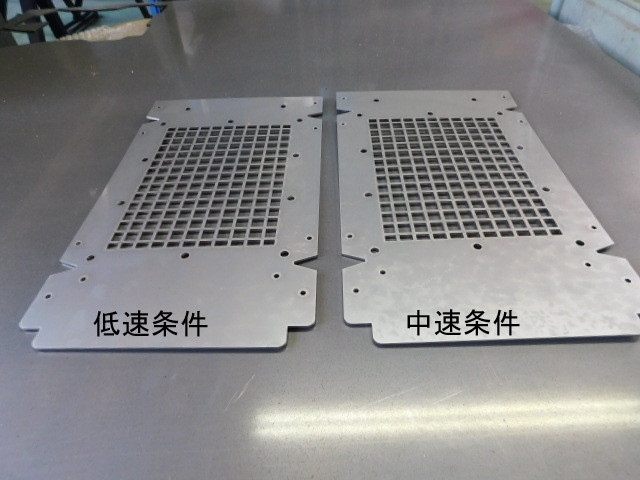
反りの感じそのものは、ぱっと見では同じように思います。
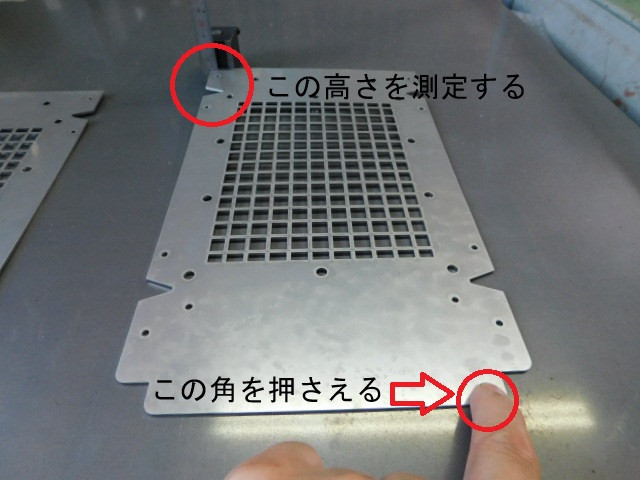
ひとまず上の写真のように二つの製品で同じ位置を押してみて、対角の位置がどれくらい浮き上がるか比較をしてみました。
 |
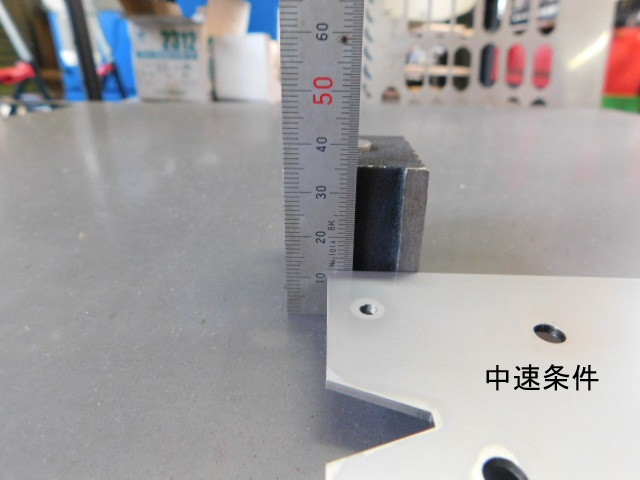 |
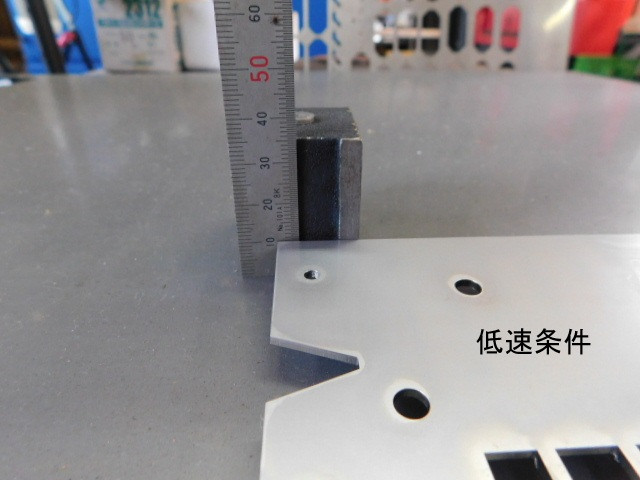
低速条件のほうが2㎜ほど低くなっているので、低速条件のほうがひずみは少なくなると考えてもいいと思います。
ただ、今回の製品は曲げ加工でひずみ部分はかなり吸収できましたので、加工時間の短縮に中速条件を利用してもよいのかも知れません。
反る!
SUS304 t3.0 194x148の大きさの板に、3.5x2.75の角穴42個、3.5x3.5の角穴567個をあけてみました。
反り具合はこんな感じです。
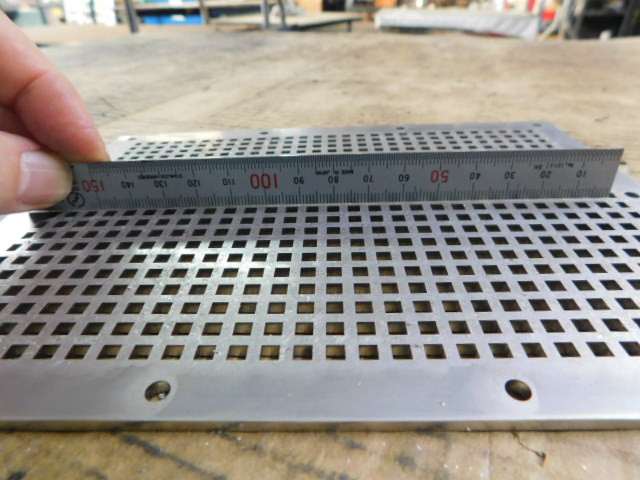
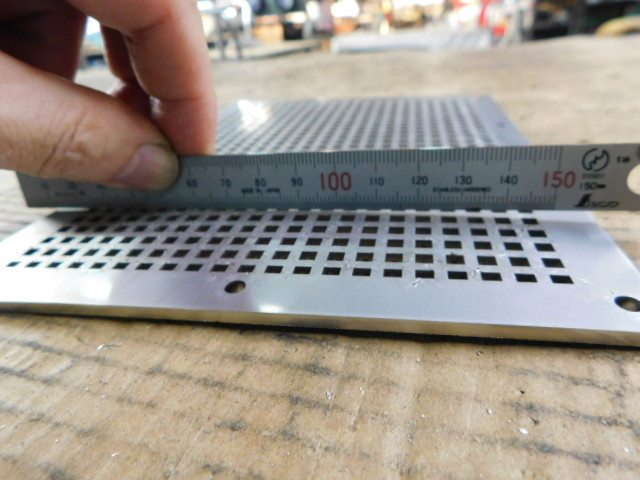
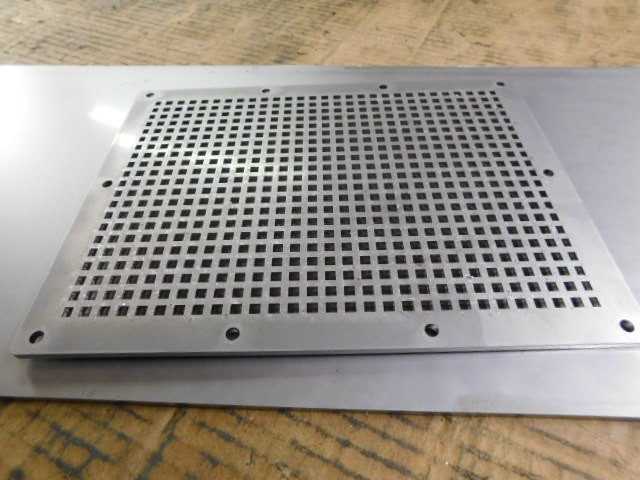
長手方向の反りは少なかったのですが、148側は反ってしまいました。
加工条件を見直せば、もう少し反りは少なくなるとは思います。
ちなみにレーザ加工での反りについては
反り(大) CO2高速条件>CO2低速条件>ファイバレーザ・高速条件>ファイバレーザ低速条件 反り(小)
となります。ファイバレーザと言えども熱加工ですので、板厚、穴形状、穴個数などの条件によっては熱がかなりこもることもあり、反りが発生します。
最近多いファイバレーザでの溶接でも、ひずみはTIGよりかは少ないというだけで、ひずみが無くなるわけではないので、ご注意ください。
ファイバレーザ関連については、けっこう誇大広告的な宣伝がされていると個人的には思います。
ソフトジョイント
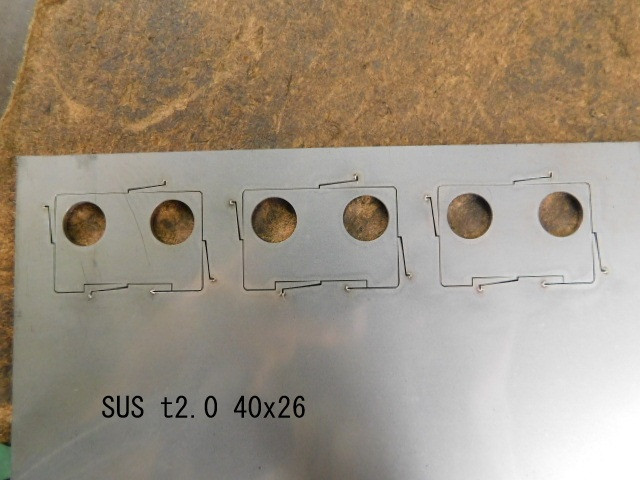
2点での保持ですが、今回はしっかりと挟み込んでいました。
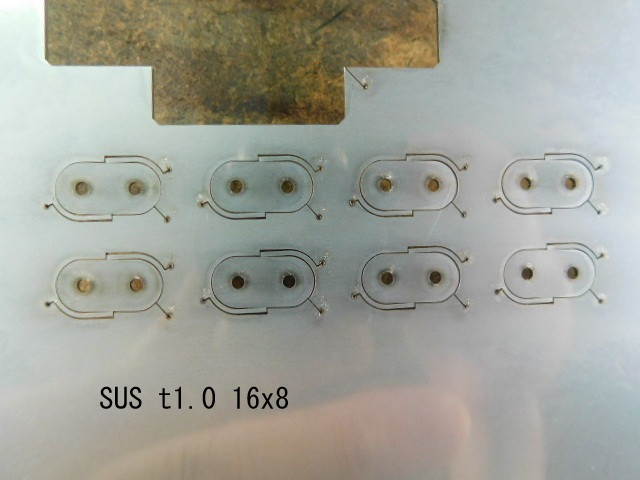
一部凹部がある製品も今回はその幅が広かったので、小手先の形状をしなくても大丈夫でした。
ビニル付きの切断
SUSの片面研磨の材料の場合、レーザ切断対応の保護ビニルを貼ってあると、一緒に切断することは可能です。(裏面にもビニルが貼ってある場合は固いドロスが付き除去が困難になります)
また、出力を弱くすることで表面のビニルのみを焼き、溶接時に邪魔になる部分のビニルを容易に取り除くこともできます。(添付写真の場合ですと、四角の角部分や円の始点部分などで一旦停止が行われる部分では微妙にレーザの痕が残る場合があります)
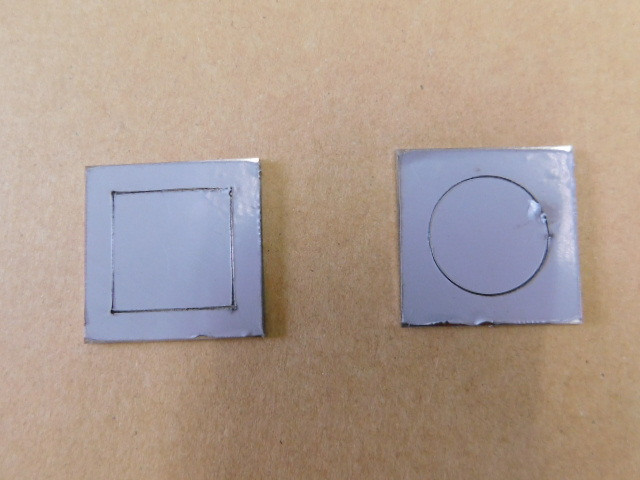
内側のビニルのみ外す
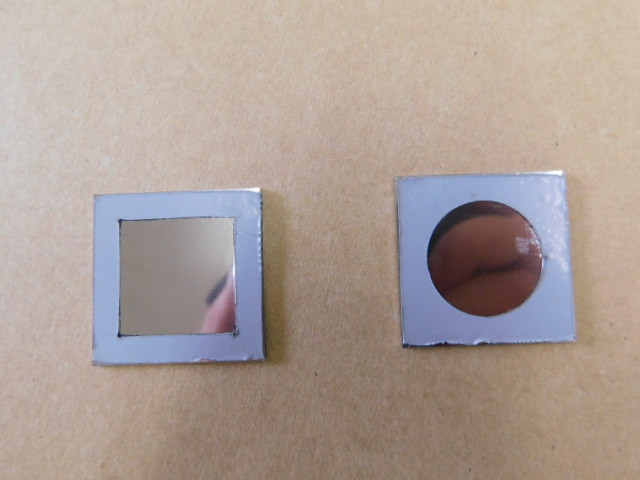
残りのビニルも外す
パンチングメタル
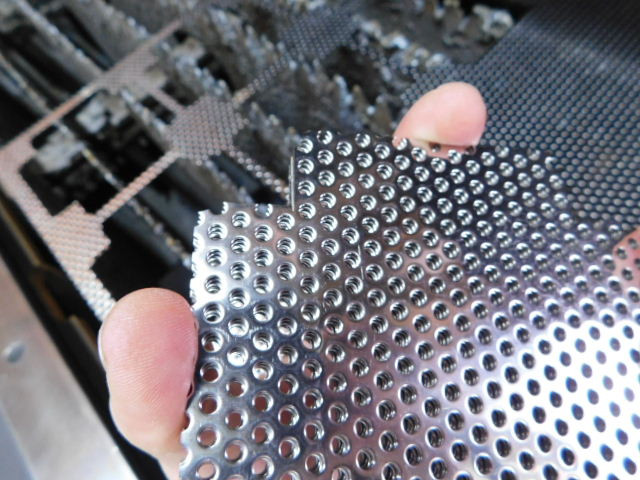
板厚1㎜、穴径Φ3のパンチングメタルで箱曲げのご注文をいただきました。
寸法を出しにくい材料なので、曲げ加工が少しでも楽になるようになるべく穴位置をそろえるように注意して切断しました。
 |
|