メモ(覚え書き)
加工条件の調整
先月末にレーザ担当者が、YとXとを間違えたことで、ノズルがクランプにあたり、トーチの先端部分が破損しました。
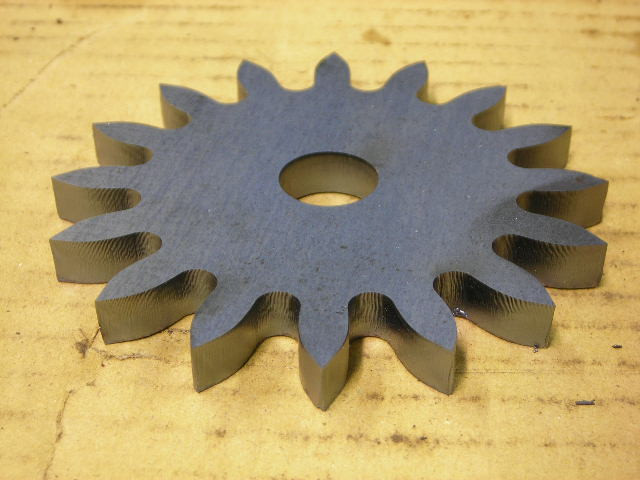
その後修理はしてもらって、何とか元には戻ったと思ったら、急に5インチレンズで製品を切っても、7.5インチレンズで切っても、今までの条件では外周(一番速い速度)がうまく切断できなくなりました。
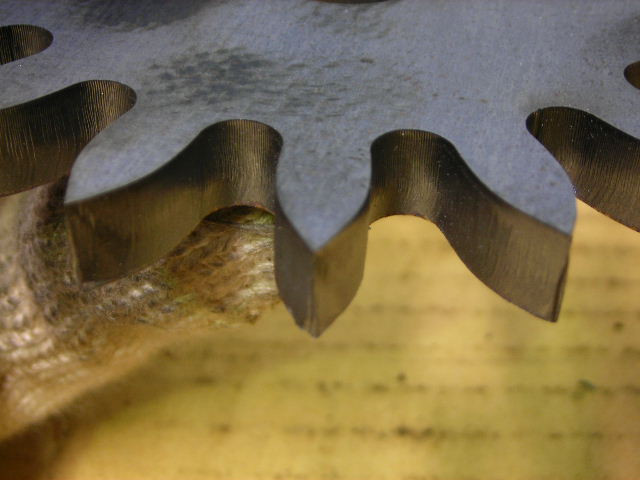
加工条件を見直し、ようやく切断できるようになったと思うと、切断面が今までと比べてかなり粗くなってしまいました。ノズルも変えてみたり、レンズも清掃してみたり・・・。
レンズをどちらを変えてもうまく切断できなくなったということは・・・。レーザガスを交換したら、何事もなかったかのように今までのように元の条件で加工することが出来ました。
レーザガスについては、もうそろそろ交換時期というときだったので、ガスの組成が少し変わっていたのかも知れません。今回のようなレーザガスのトラブルは初めてだったのと、トーチの破損などのタイミングも重なっていたので、原因にたどり着くまでに少々時間がかかってしまいました。
何はともあれやれやれです。
ソフトジョイント
レーザ担当者が間違って作ってしまった端材がもったいなかったので、その端材を利用してネスティングをしました。
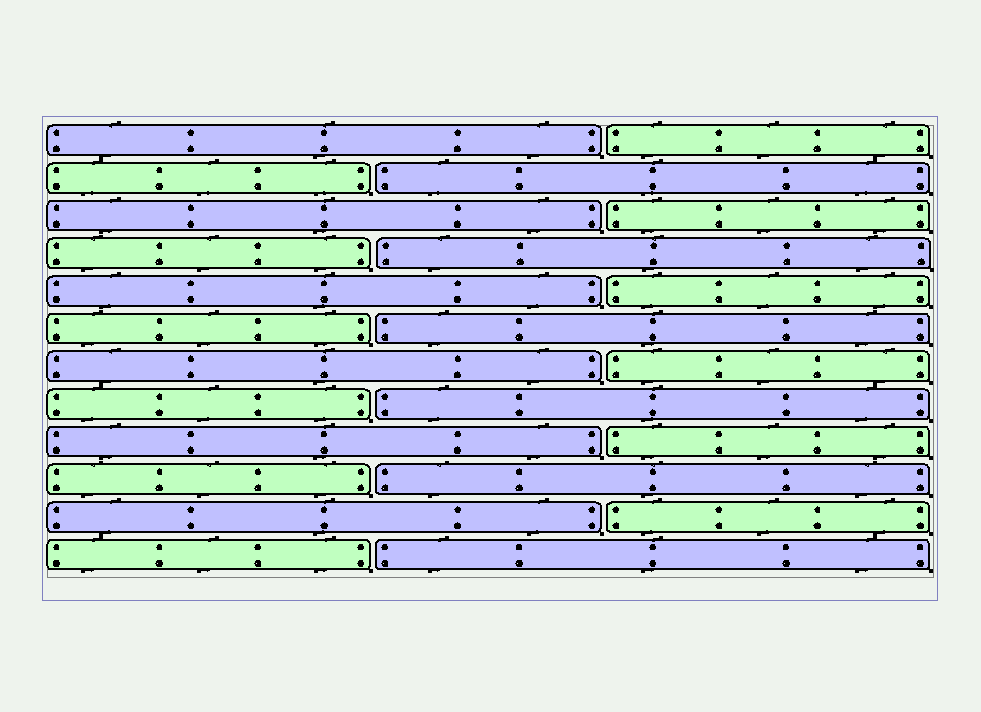
今回は横長の製品でしたので、上下にソフトジョイントを作成して様子を見ました。
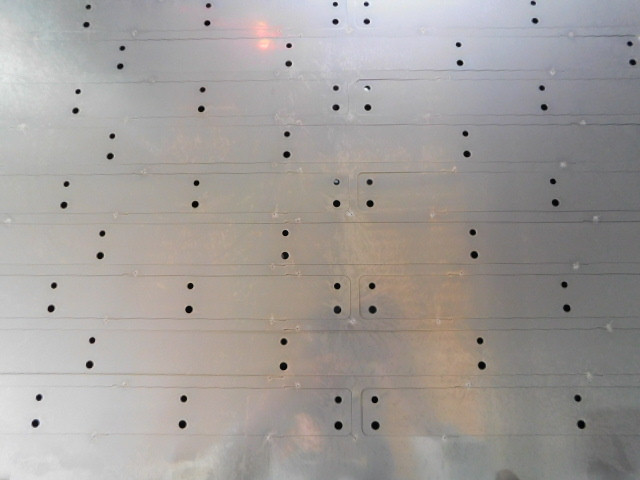
一番右下の最後の製品は少し外れていましたが、基本的には材料の反りも少なくうまく行きました。
ただ、弊社のレーザ加工機は単体機なので、この材料のまま持ち上げようとすると材料自体がたわみ、製品が外れてしまいました。
極薄板の切断
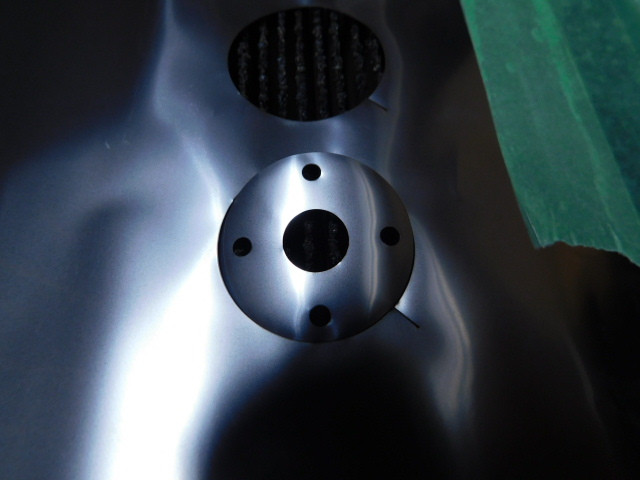
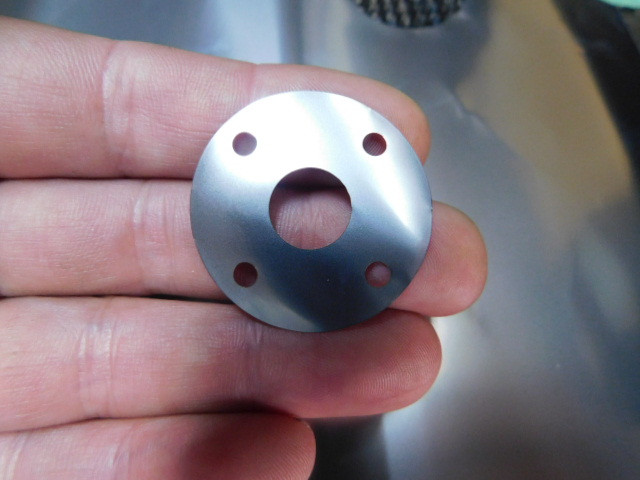
外径がΦ33の小さな製品ですが、板厚t0.03の製品を切断しました。
t0.05までは今まで何度も加工はしていますが、t0.03は初めてでしたのでどれくらいそるのか?と思っていましたが、2.5キロのCO2レーザでも、ひとまずうまく切断することが出来ました。
それにしても澁谷さんのレーザのようにはピタッと平らにうまく切断するのはなかなか難しいですね。
 |
 |
新技術
今は国内のメーカーさんでもカメラで材料を撮影し、その画像に加工する形状を配置する加工方法をトルンプさんの動画で初めて見たときは衝撃でした。
ドロップ&カット
https://www.youtube.com/watch?v=uVRZ4-4MCYk
それとこのエッジラインカット。中国メーカーの機械でも動画がありますが、「何これ!!!」ってびっくりしました。3Dレーザじゃないのに開先加工や皿加工が出来るなんて最初にどうやって気が付いたんでしょうね。
https://www.youtube.com/watch?v=6CzVtr0PwV4
最新のものではAIを利用してテスト切断からベストな条件を提案してくれる機能が出てきたみたいです。
https://www.youtube.com/watch?v=o1MlP6caIrk
こういう斬新なことはトルンプさんが一番最初に始めているような気がします。
こんな機能は欲しいとは思いますが、お高いんでしょ・・・って思ってしまいます。
SPHC t9の切断
現在対応されている製品について応援をしてもらえないかとお取引先からご依頼がありました。
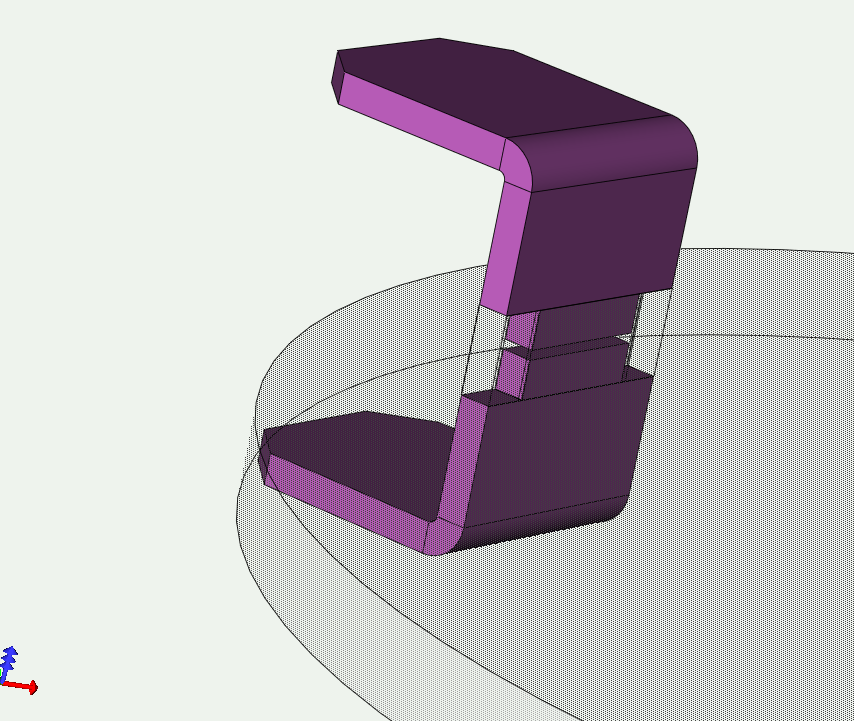
SPHC t9.0にボスとt3.2のL曲げ部品が取り付く製品ですが、現行品については板厚より小さいΦ6.5の穴についてはポンチ代わりにピアスで対応し、後からドリルにて穴をあけられているとのこと。またL曲げ部品については表側にはケガキでの位置決めで対応し、裏側は治具にて位置を決められていたようです。
弊社としては、Φ6.5の穴についてはレーザ加工、またL曲げ部品については差し込みにしてはどうかとご提案し、サンプルを製作、ご承認をいただきました。
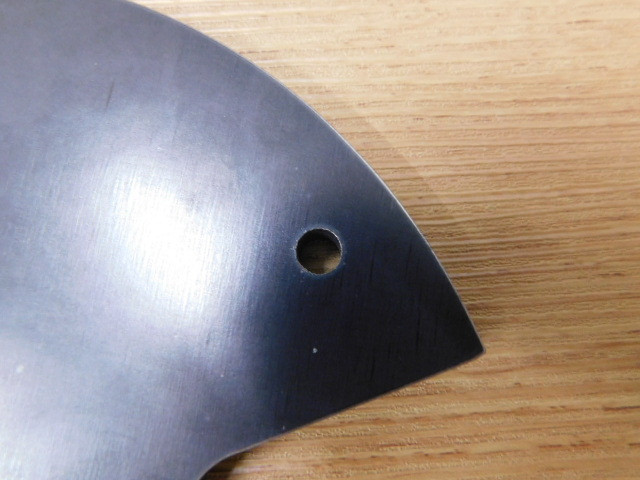
今は何かと毛嫌いされている炭酸ガスレーザですが、使い方次第で十分品質の高い切断は可能です。
昔、1.5kwの小さい出力のレーザ加工機を使用していましたが、コーナー冷却やコーナーループなどの技法を用いなくても、鋭角の角の溶け落ちがない切断も対応していました。