メモ(覚え書き)
2025-09-04 17:01:00
ソフトジョイント
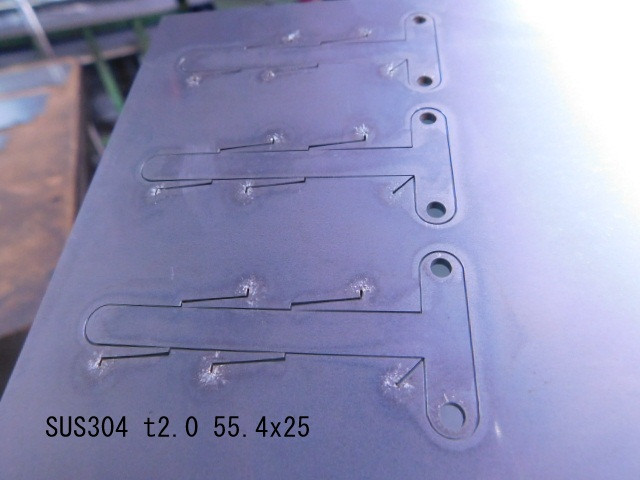
SUS304 t2.0のT字型の小さな製品
2025-08-26 11:57:00
ソフトジョイント
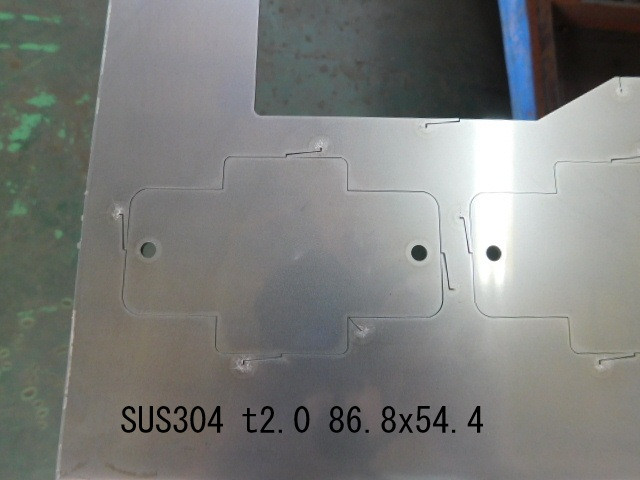
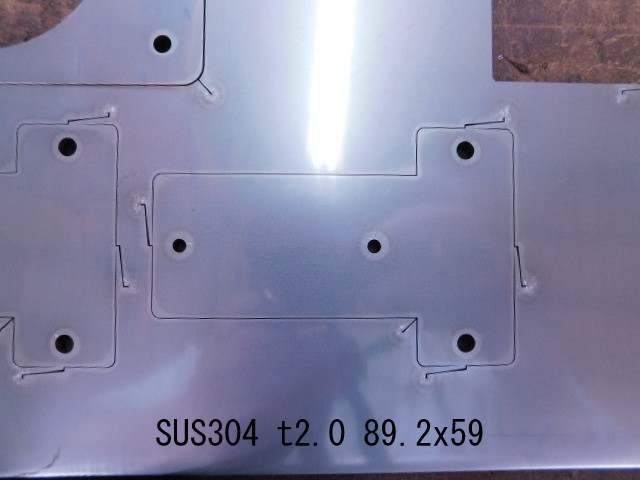
SUS t2.0の小物のソフトジョイント
 |
 |
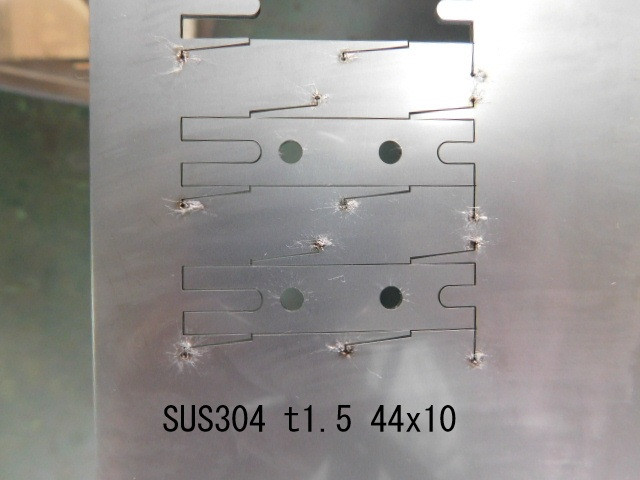
SUS t1.5の小物のソフトジョイント
2025-08-01 13:33:00
ソフトジョイント
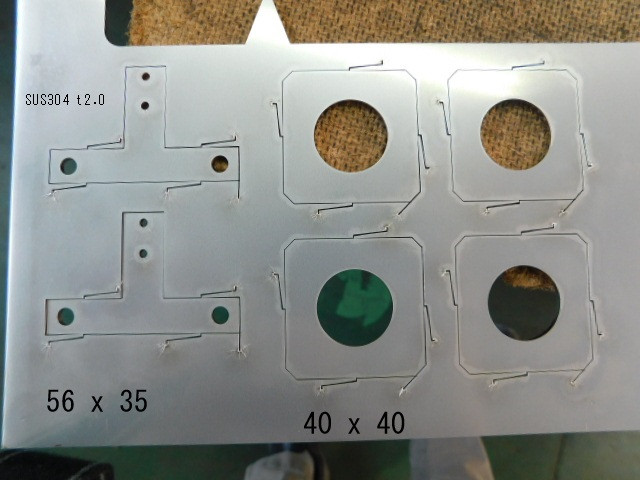
SUS304の板厚2㎜の小物のソフトジョイント
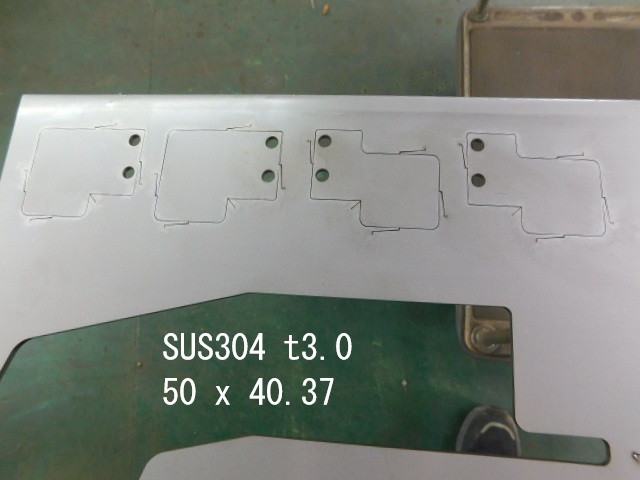
SUS304の板厚3㎜の小物のソフトジョイント
2025-08-01 13:18:00
続続 反る!
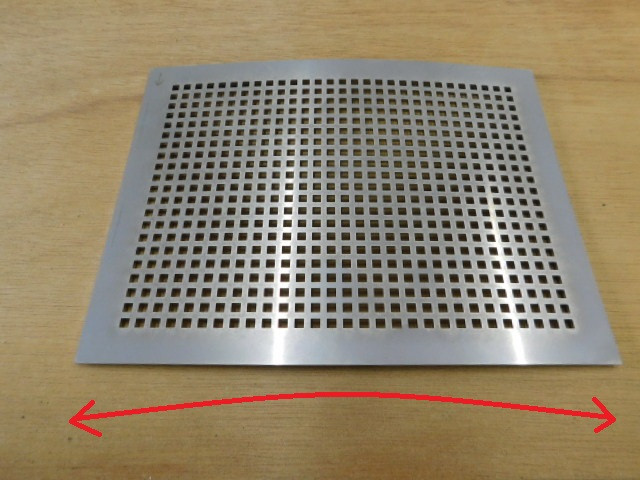
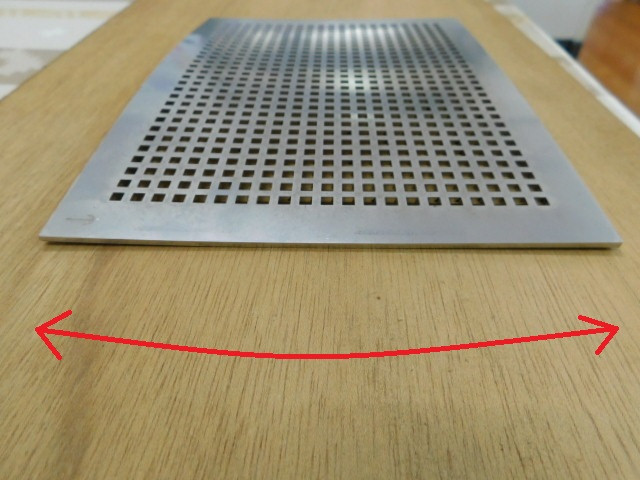
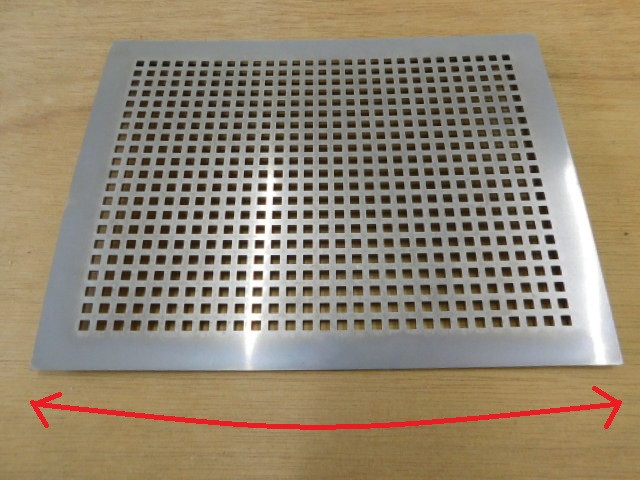
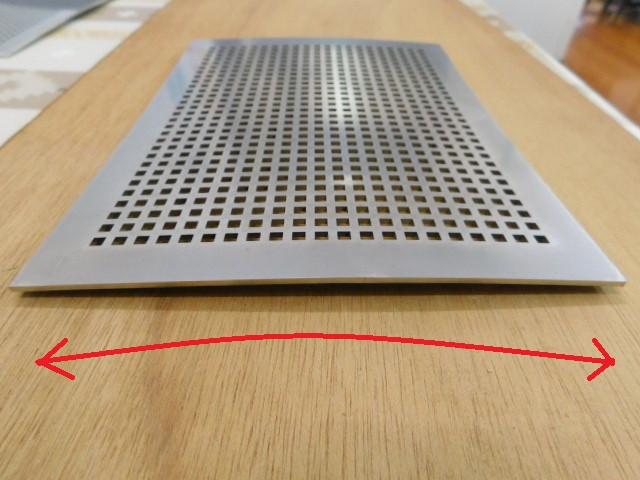
切断する加工順でどのように反り方が変わるか調べてみました。
テスト形状はSUS304、板厚2㎜で寸法は以下の通りです。
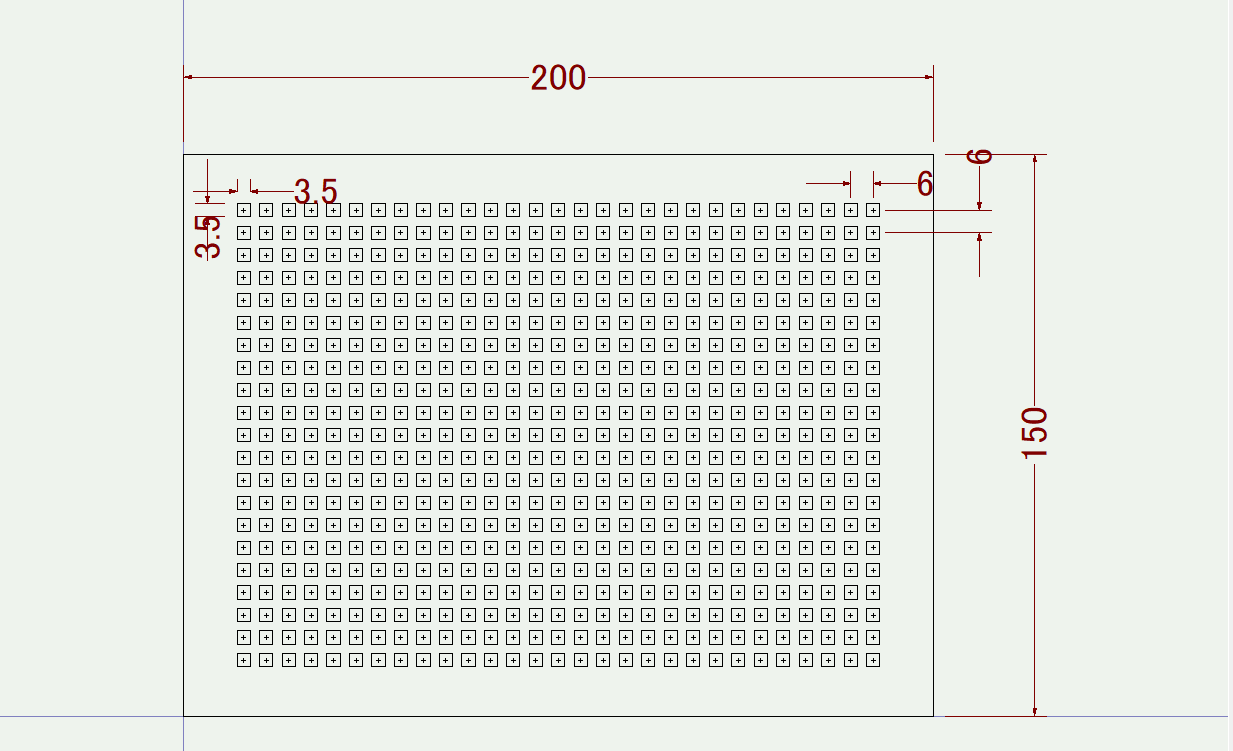
切断順は左上の穴からスタートし、右下の穴が最後になるように一定方向に切断していますが、経路については3通りで行いました。
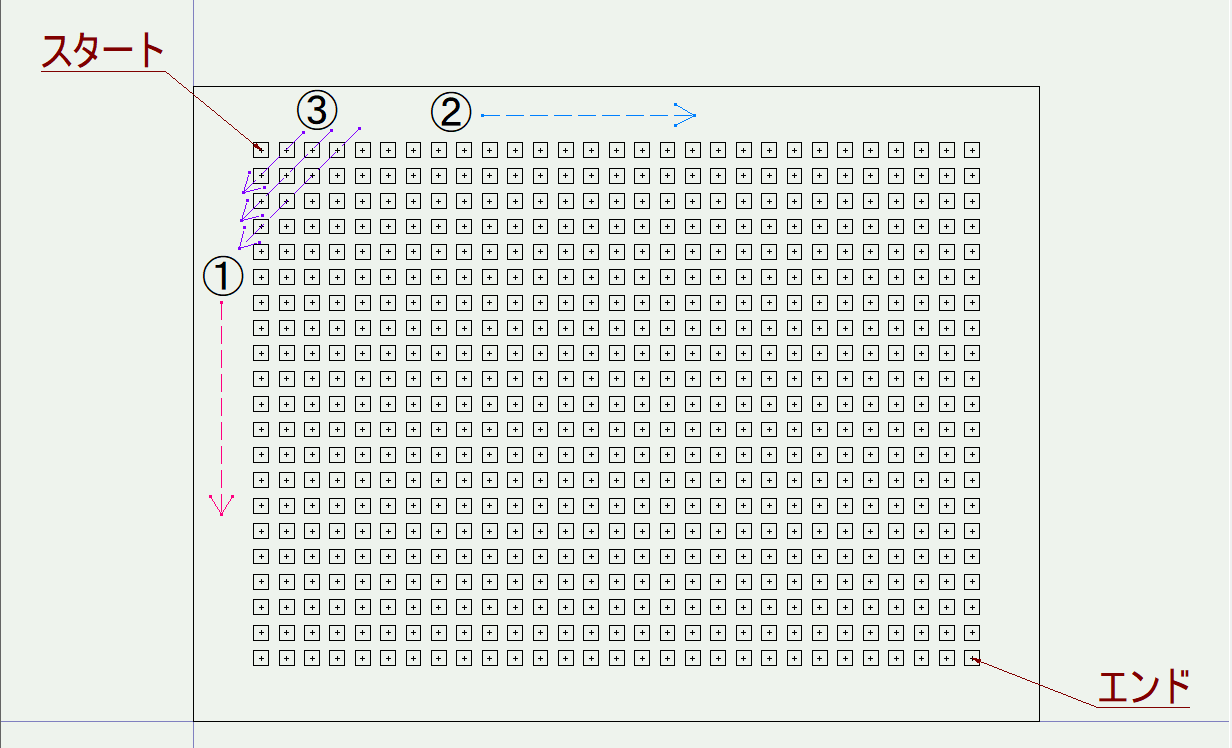
①上から下へ切断し、1列切断したら右へずれる
②左から右へ切断し、1列切断したら下へずれる。
③斜めに上から下方向へ切断していき、1列切断したら右へずれる。
それでは切断順による反りの違いです。
①縦方向の切断
 |
 |
②横方向の切断
 |
 |
③斜めの切断
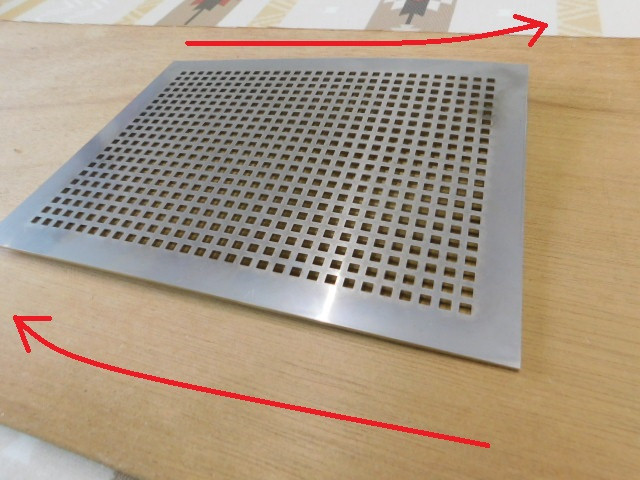 |
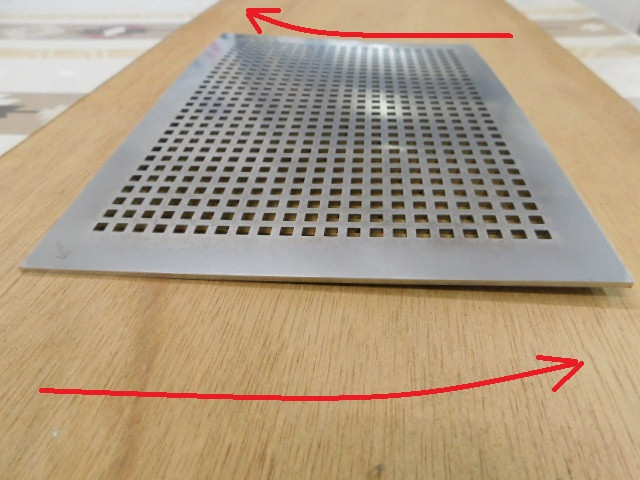 |
製品の反りについては、加工順に大きく影響を受けるみたいです。
2025-07-31 18:45:00
続 反る!
SUS304 t2.0の製品で角穴の加工条件を低速、中速で変えてみて様子を調べてみました。
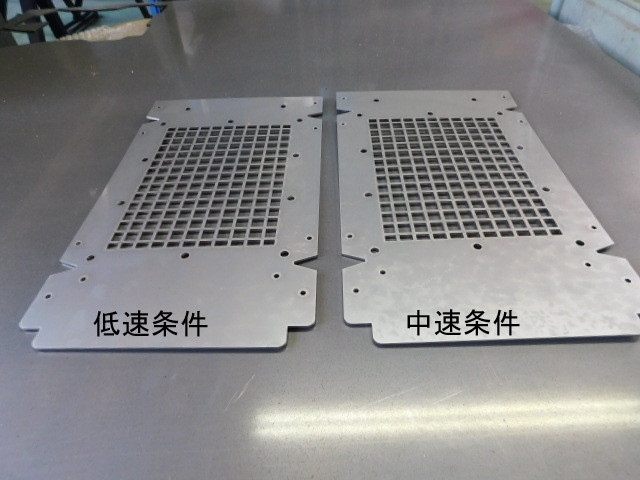
反りの感じそのものは、ぱっと見では同じように思います。
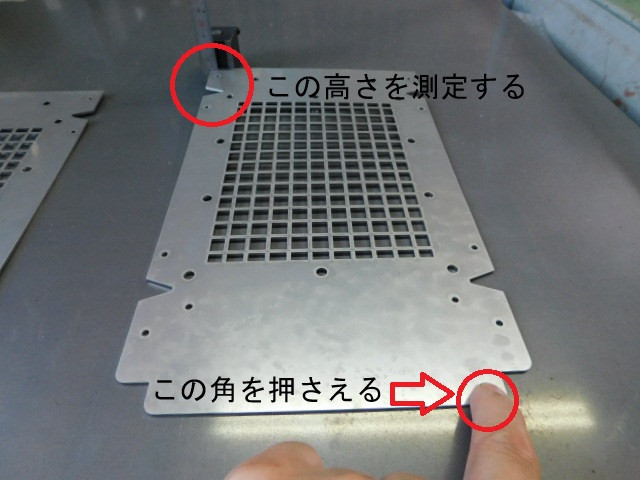
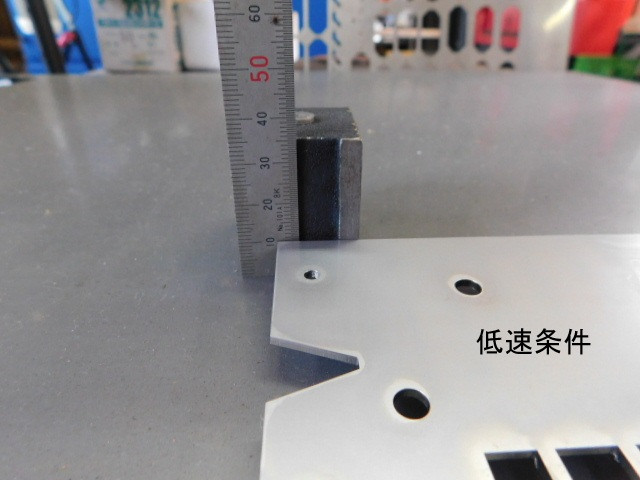
ひとまず上の写真のように二つの製品で同じ位置を押してみて、対角の位置がどれくらい浮き上がるか比較をしてみました。
 |
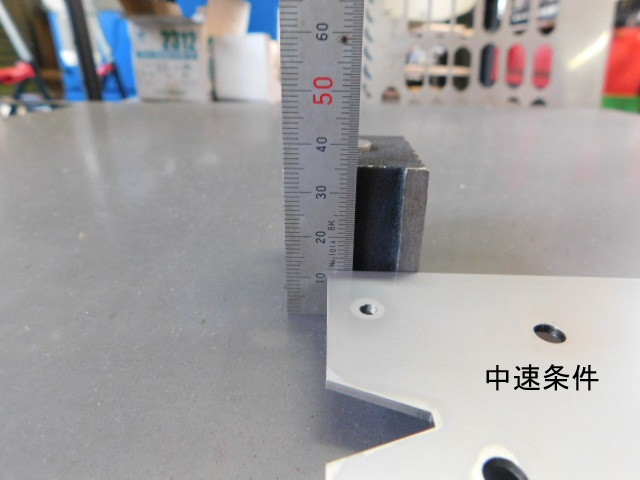 |
低速条件のほうが2㎜ほど低くなっているので、低速条件のほうがひずみは少なくなると考えてもいいと思います。
ただ、今回の製品は曲げ加工でひずみ部分はかなり吸収できましたので、加工時間の短縮に中速条件を利用してもよいのかも知れません。
