メモ(覚え書き)
曲げが困難な簡単な形状
板金加工は板から様々な形状を作る加工ですが、困難な形状もあります。
幅に対して高さのある深曲げのコの字曲げの形状もその形状の一つですが、意外と盲点なのが、断面形状が正方形になる形状です。

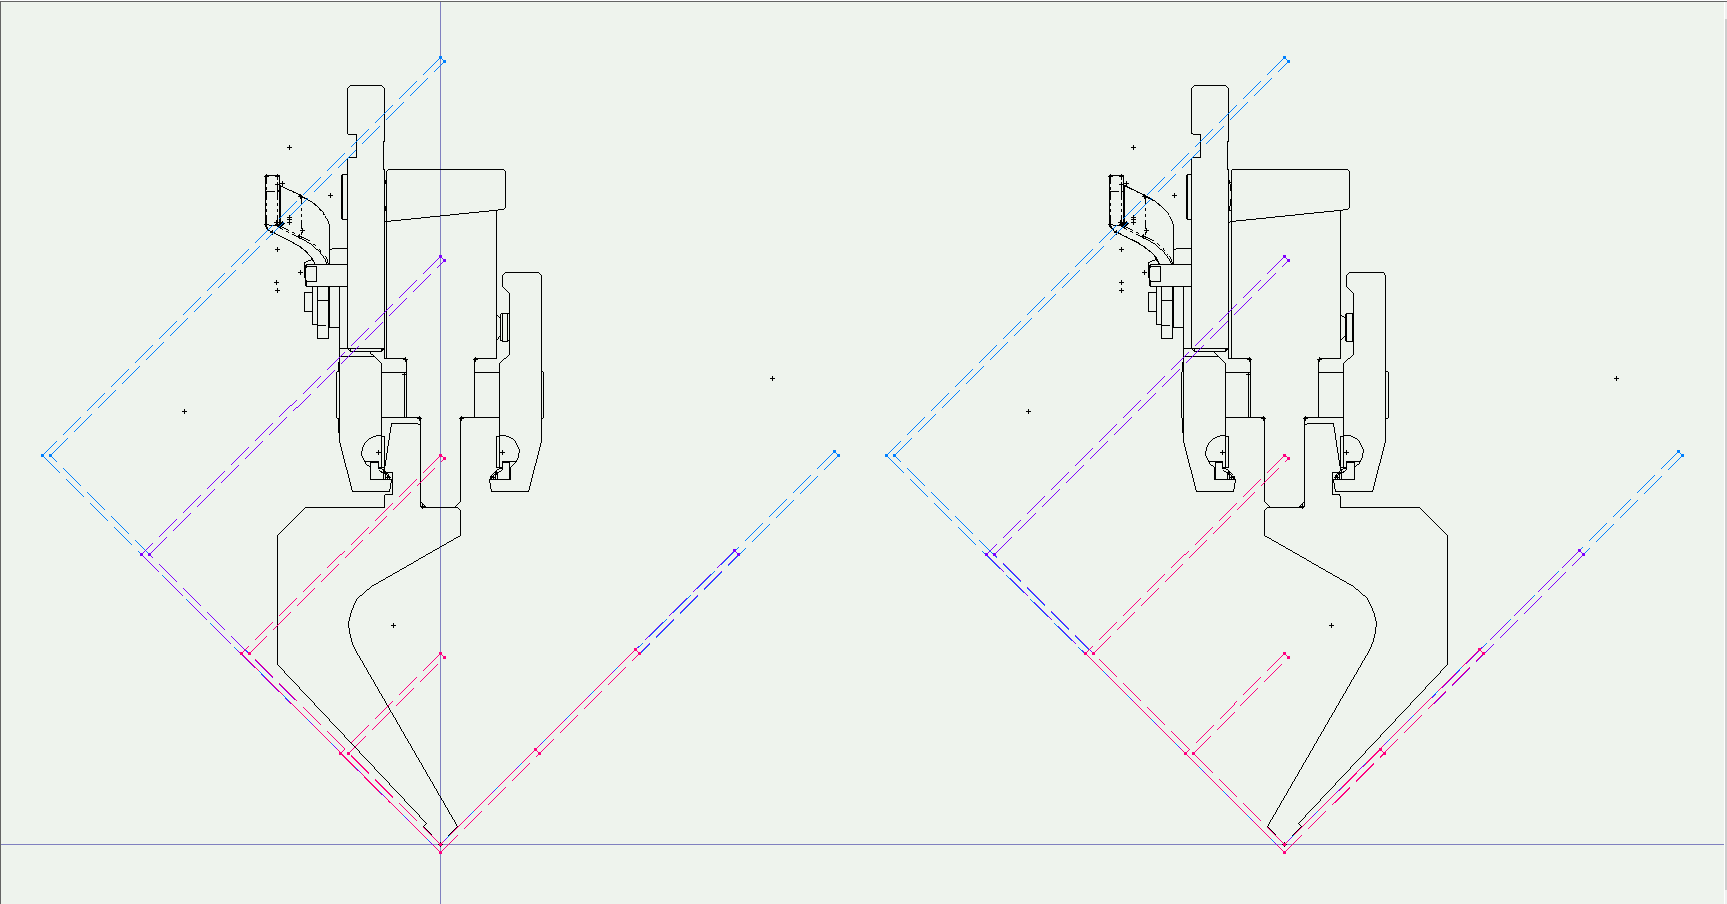
ちなみに上のような形状で高さ120の金型で曲げようとするとどうなるか・・・。
左側が金型を普通に取り付けた場合、右側が裏付けした場合を示しています。

(標準金型)

(サッシ型)
(グースネック金型)

(直剣金型)
50x50、100x100の場合は金型に干渉します。(50x50の場合、サッシ金型とグースネック金型の場合は金型が逃げていますのでクリアできています。)
150x150の場合には中間板に干渉しています。200x200になると機械のラム部分(機械本体)に干渉します。
ラムに干渉するものはどうしようもありませんが、中間板に干渉するものまでについては幅が小さい場合には形状にもよりますが、耳付き金型を用いたり、中間板をずらし足りすることで曲げることは可能な場合もあります。ただこの場合も中間板のクサビが横にはみ出ているものについては、この部分に干渉することがあります。
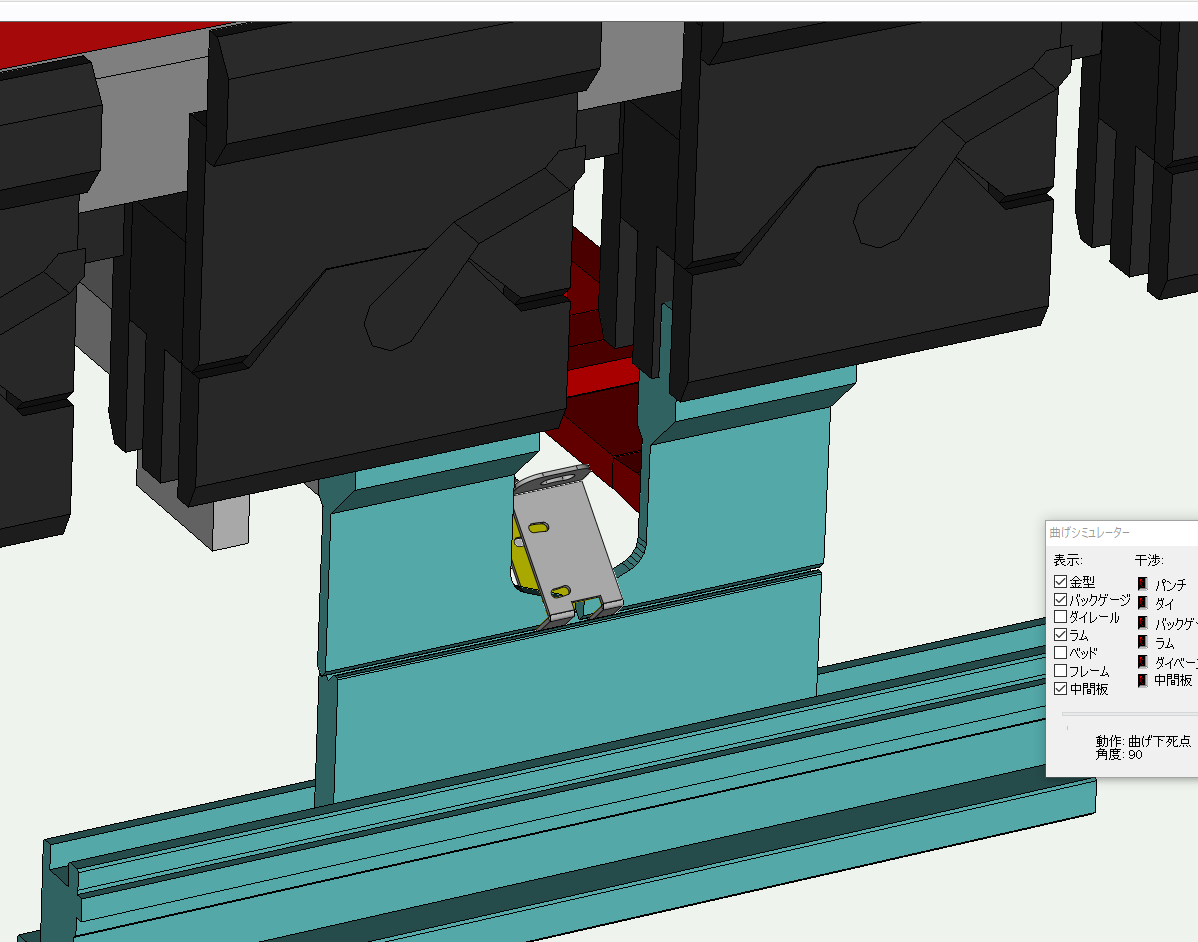
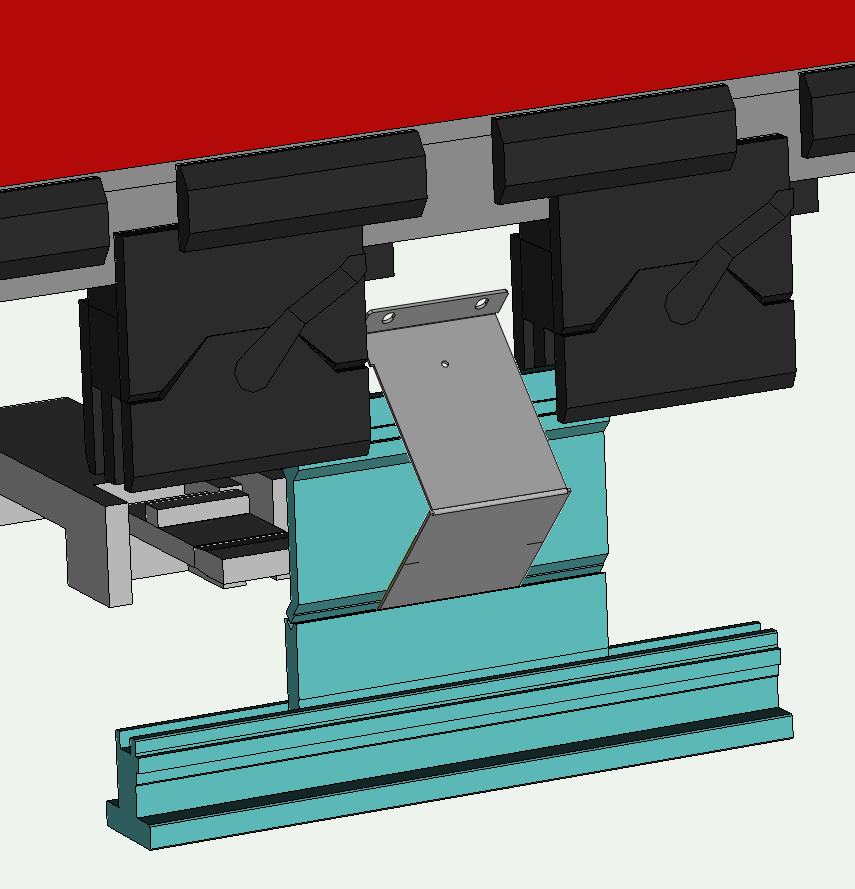
(耳付き金型を使う場合 ) (中間板を逃がす場合)
またこのような逃がして加工する場合でも、金型の負担が大きくなりますので板厚の厚い製品については不向きになります。
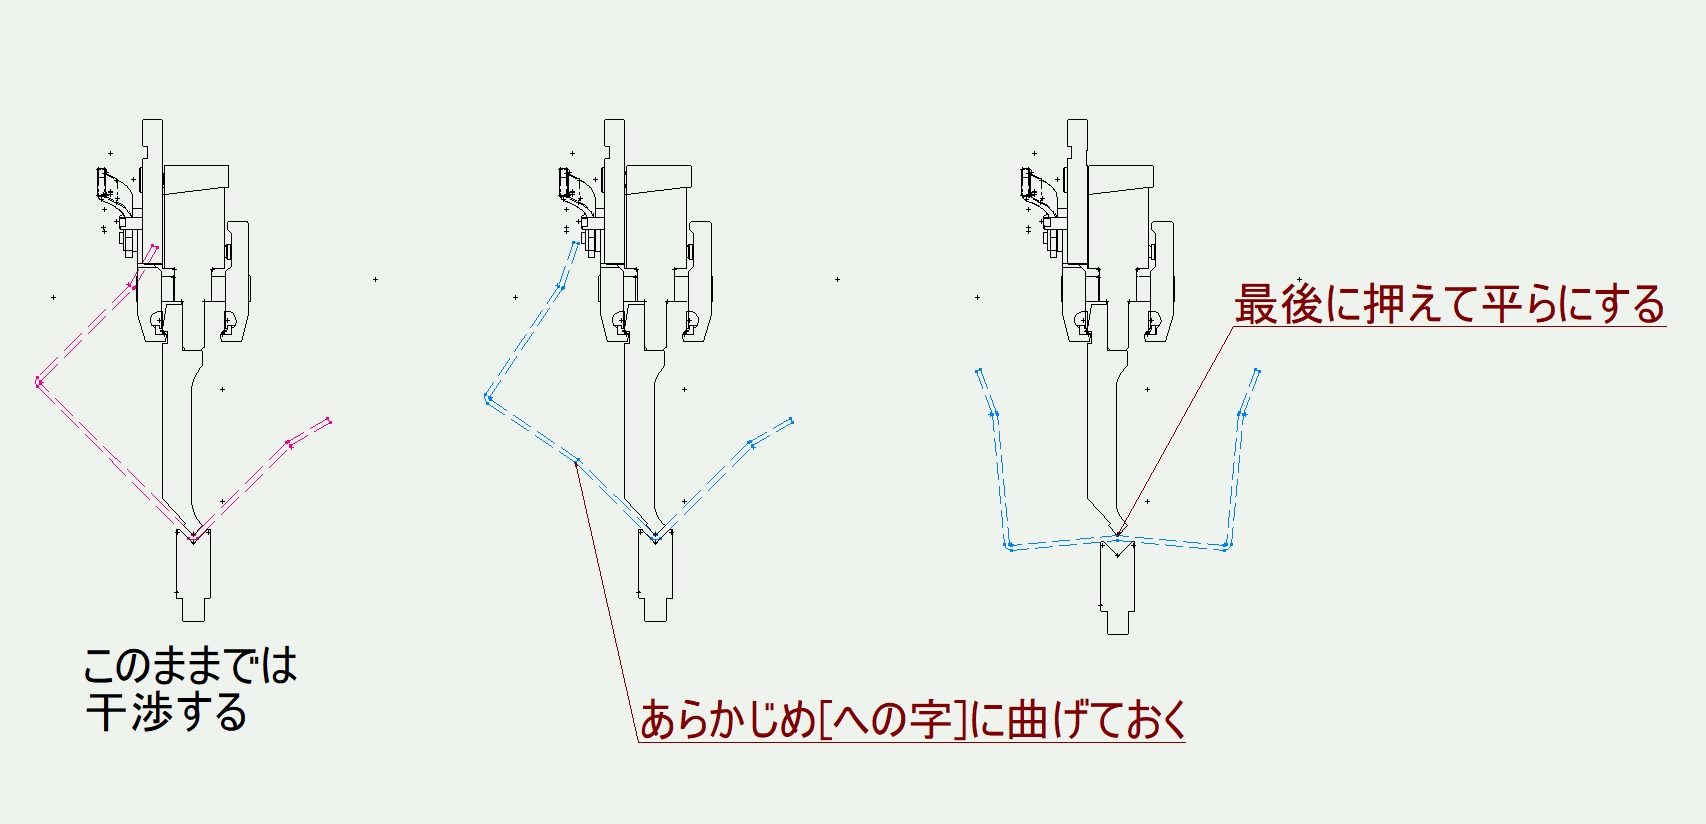
正方形の形状では、一般的には溶接構造にするか下記のようにW型に曲げてからの加工を行うことになります。
大きなR形状の作成
大きなR形状のものを作成する場合、専用の金型を作ると時間もお金もかかりますので、板金加工では汎用金型を使って小さな直線を集めたR形状に仕上げ
ていきます。
当然、分割数が多く直線の長さが小さいほうがより求める形状に近くなります。
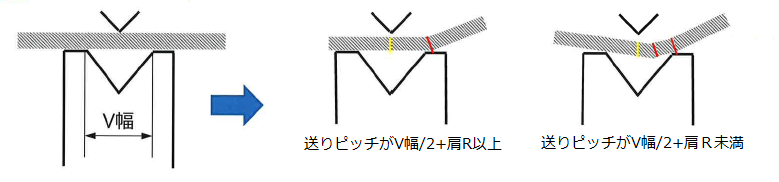
ただし、この線分長さを小さくすると精度を出すのがかなり厄介なことになります。
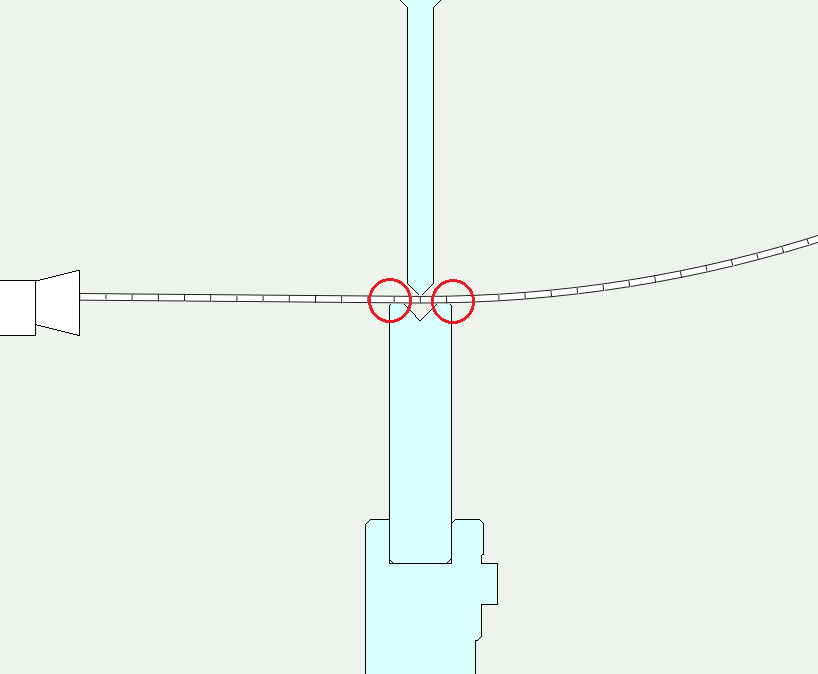
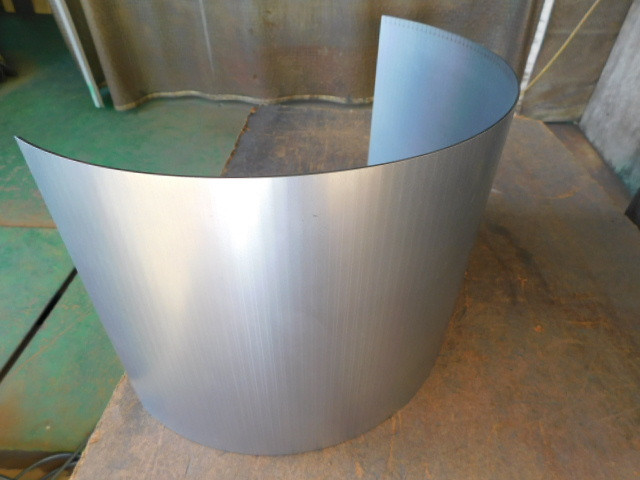
大きな製品では、上の図のように曲げ角度が安定しやすい方法での対応を主として行っています。
 |
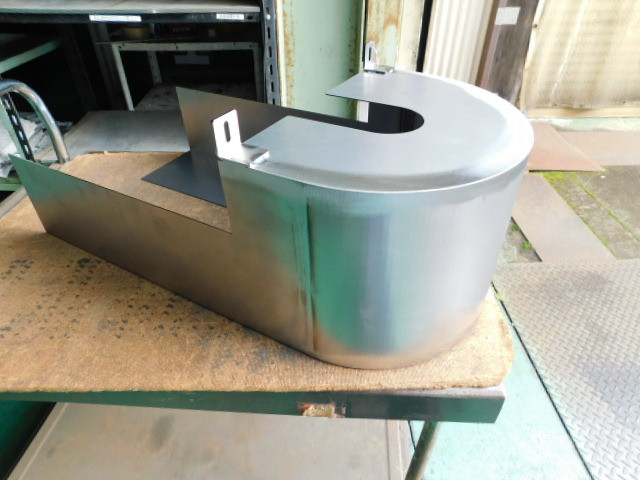 |
左が前工程品で、右側が完成品です。(これでも100回近い曲げを行います。)
小さな製品では送りピッチが小さな曲げ加工(機械の自動計算)で行います。
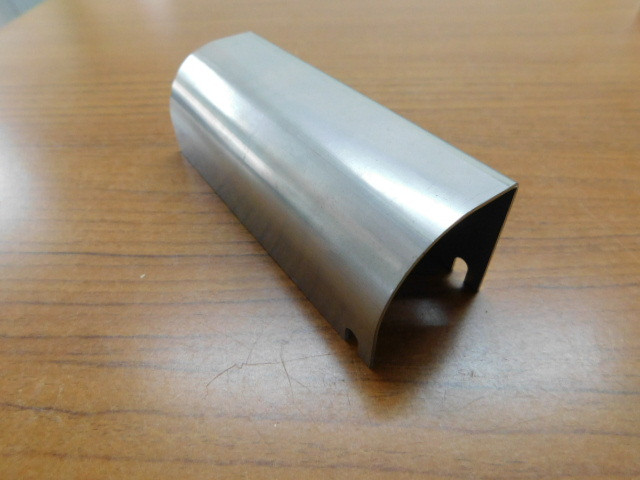
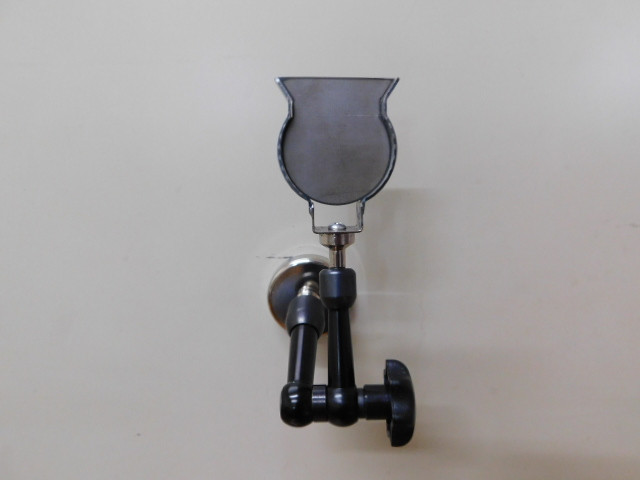
小さな製品でも途中でRが変わるような場合には、粗目の送りピッチで対応することもありますが、一応ゲージにもピッタリと合致しています。
手曲げ
パイプ加工用のレーザが登場してから、新しいアイデアによる工法がいろいろと提案されています。
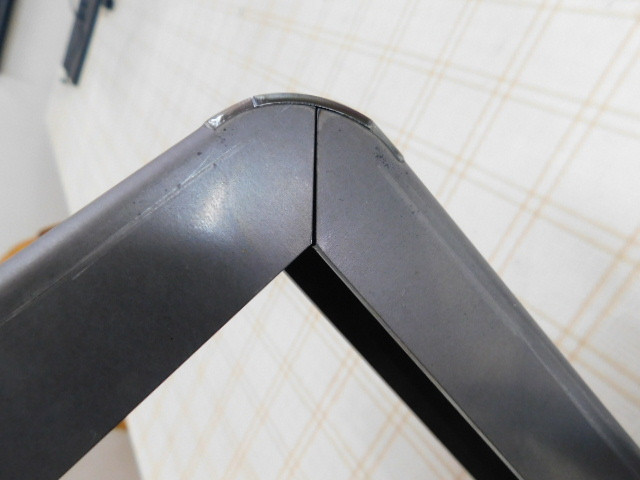
そのアイデアの一つにR部分は手曲げで行うというものがあります。
 |
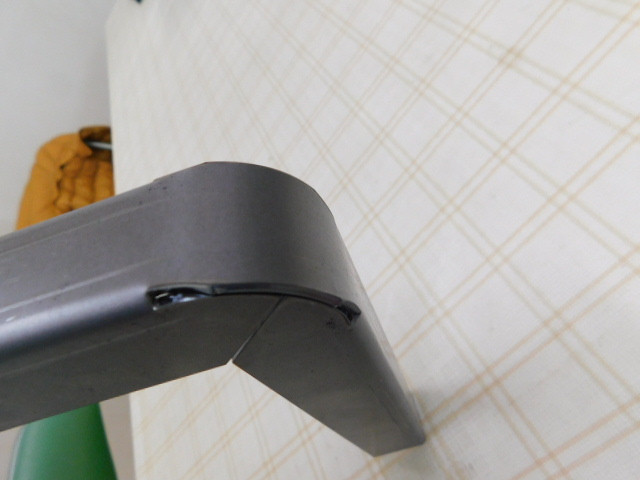 |
板金加工では写真のようなコの字曲げの製品に対して行うことが出来ます。
穴位置とひずみ
穴位置と曲げ位置との関係を調べてみました。
穴はΦ10で一番左から円の中心が曲げ線、右に行くにつれ1㎜ずつ上にあげています。
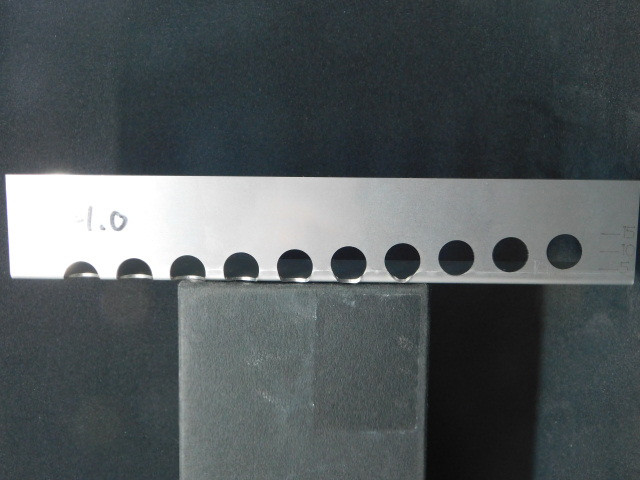
SUS t=1.0 V=6

SUS t=1.5 V8

SUS t=2.0 V10
それぞれの写真の右端の数字は外寸で下からの距離を示しています。
設計のお役に立てば幸いです。
