メモ(覚え書き)
曲げR
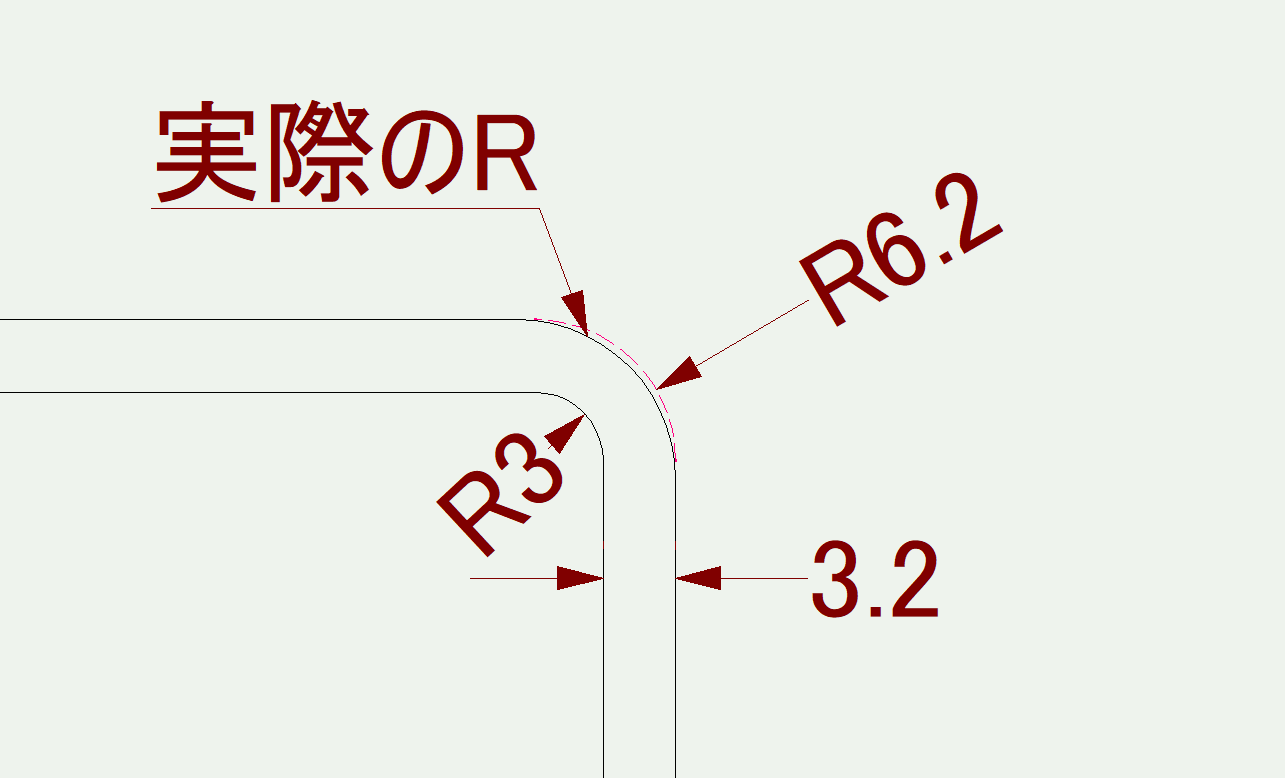
いただく図面に下図のように曲げの内Rを記載されていることがあります。
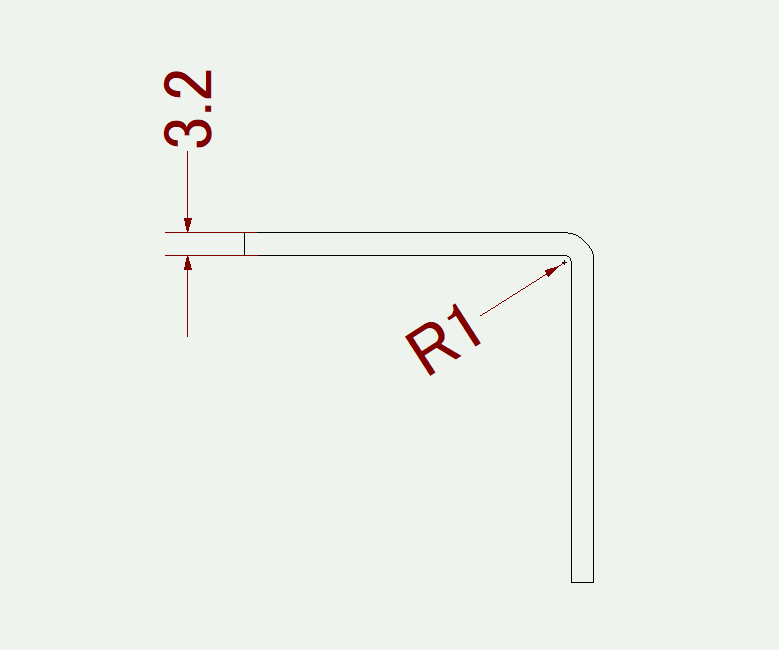
この図面通りに行おうとすると、専用の金型を作る必要が出てきます。
板金加工で行う曲げ加工では、内Rは基本的に使用するV幅に影響を受けます。
SUSの2㎜の板を直角に曲げた例ですが、V幅は同じ18㎜のものを使用しています。
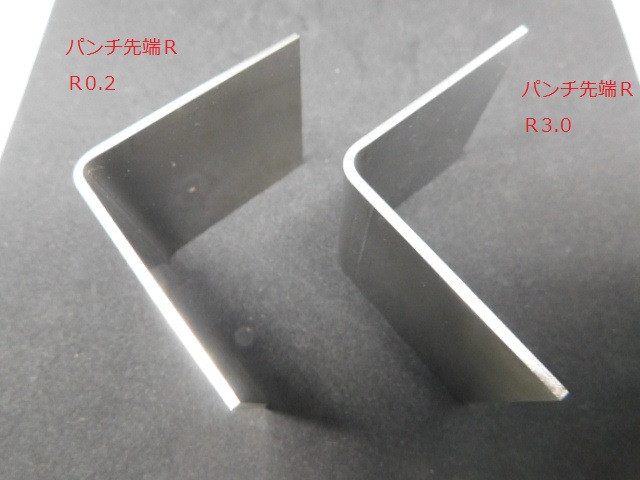
左側がパンチの先端RがR0.2、左側がR3.0のものです。横から見るとさほど違いはないことがわかります。だいたい使用するV幅の1/6が製品の内Rになるようです。
今回V18を使用していますので、内Rは1/6の約R3になっています。
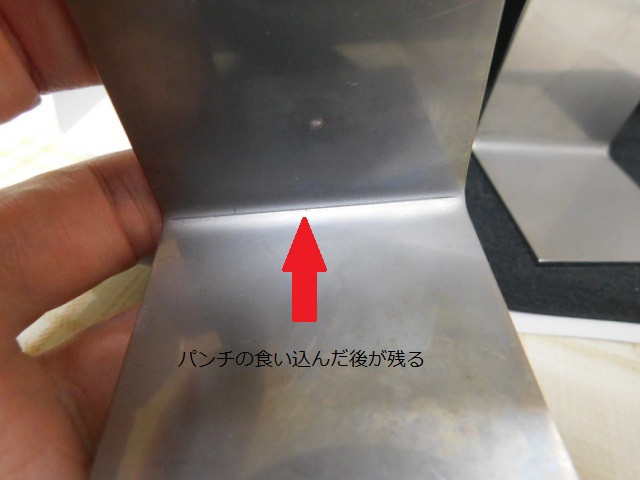
ただし、ここに製品を比べてみると少し違いが出てきます。
 |
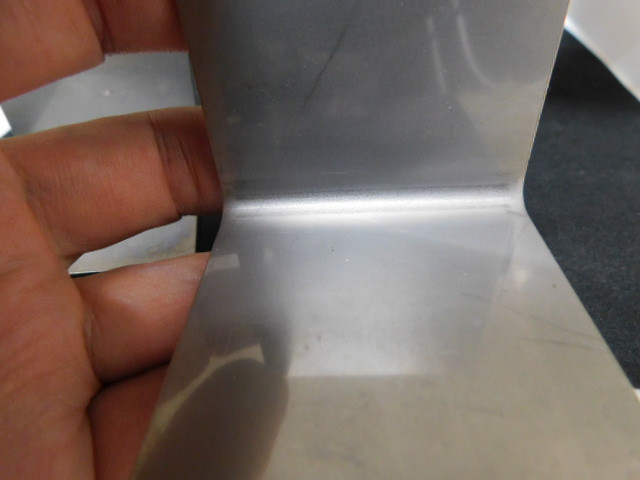 |
R0.2のほうはパンチの食い込んだ後が見られます。この食い込みは通常は問題ないと思いますが、振動などに耐えるための部品を作る場合には、この食い込み部分で金属疲労が起こり、破損する可能性がありますので、その場合は同じV幅で曲げるにしても大きめのRで曲げることが必要になります。
それから、一般的に90度の曲げもボトミングと言われる曲げ方で行いますので、パンチの先端Rよりも実際の製品の内Rは少し大きくなります。
そのため、図面通りに内Rを出そうとすると、先に記述しましたが専用の金型を作る必要があり、短納期、低価格での加工は不可能になります。
ちなみにt3.2を曲げるのにV18を使うことが多いのですが、内Rが1だとその場合はV幅が6㎜ということになりますので、

90度に曲げるだけの押込み量を得ることが出来ません。
また曲げの外Rについてですが、曲げの外側には引っ張りの力がかかるために板厚が薄くなります。そのため板厚t3.2で内RをR3で作ったとしても、外RはR6.2にはなりません。
支障がないのであれば、加工業者さんに最小Rで製品を製作したもらうほうが無駄なコストがかからなくなります。
