メモ(覚え書き)
曲げ近くの穴①
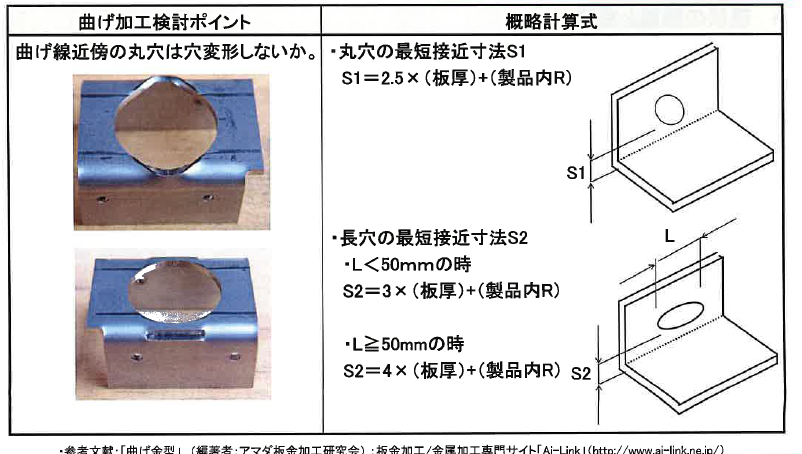
アマダさんのホームページや配布されている資料では、曲げ近くの穴の変形を防ぐための寸法として以下のような計算式が紹介されています。
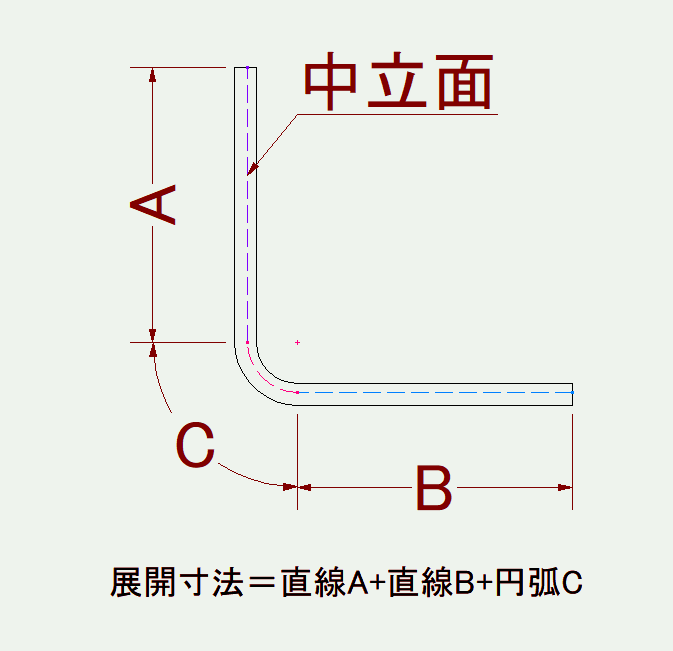
でも、展開寸法を求める際はした図のように中立面の長さで求めますが、直線部分は変形しないと考えています。
板厚t3.2の板をV18で曲げたとすると、計算上内RはR3となるので、アマダさんの計算式では
S1=2.5x3.2+3=8.7
展開の時の考え方では直線部分までの距離は図のように考えると
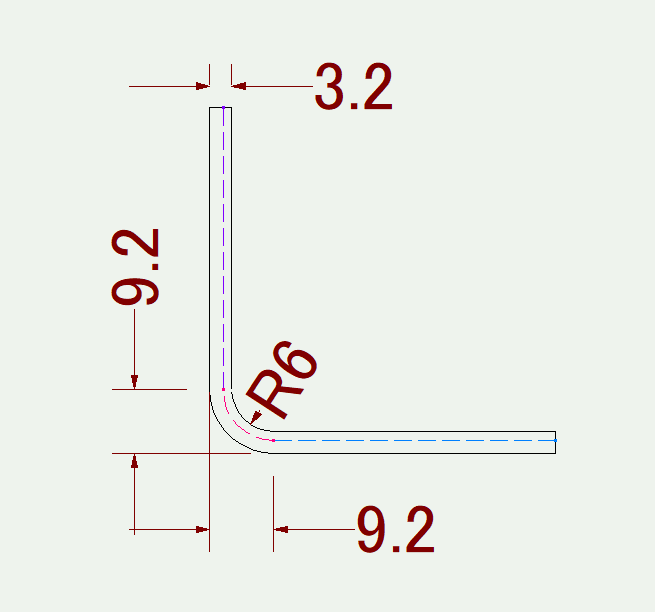
S1=3.2+6=9.2
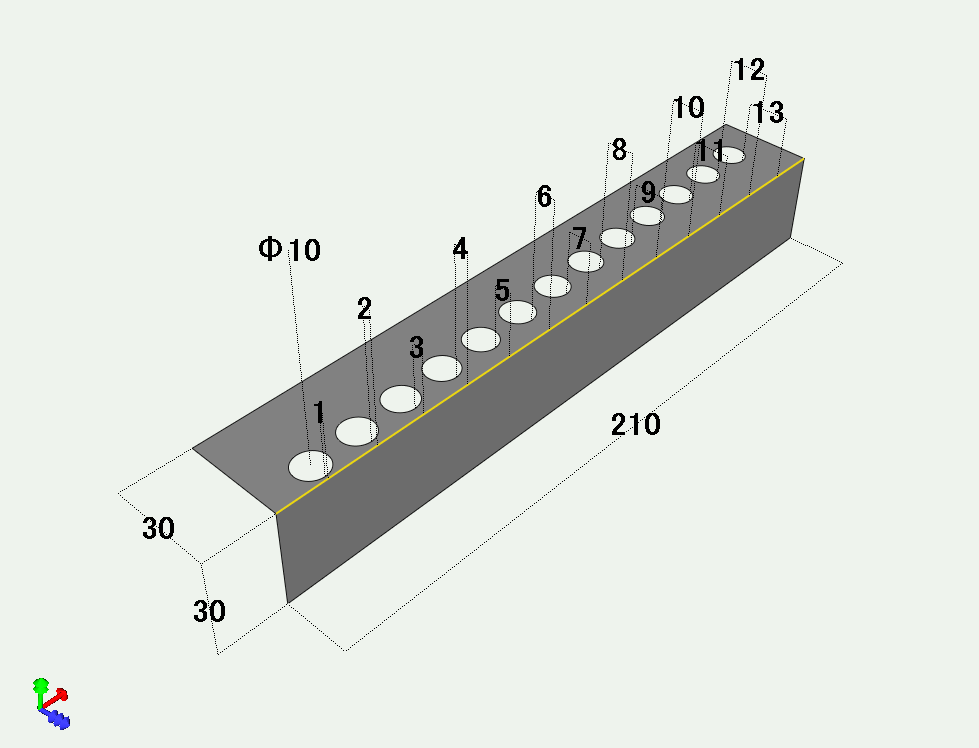
というので以下のようなモデルを作り、結果を見てみました。
 |
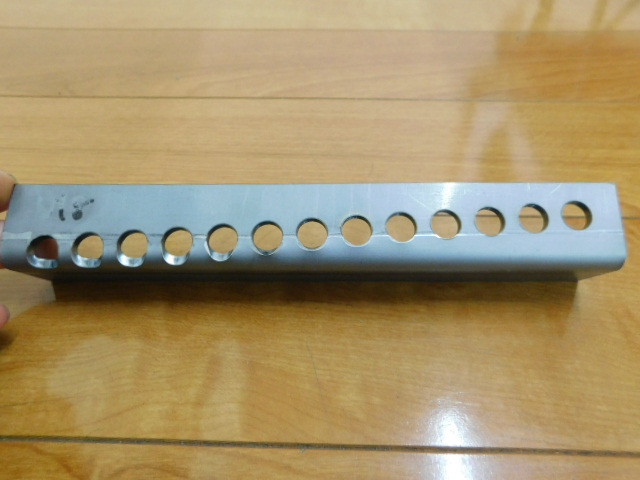 |
右の写真がその結果です。やはり9㎜くらいから穴寸法の変形は少なくなっているようです。
このようなモデルは実際に作ることはないでしょうが、曲げ加工をするときに注意が必要になります。
 |
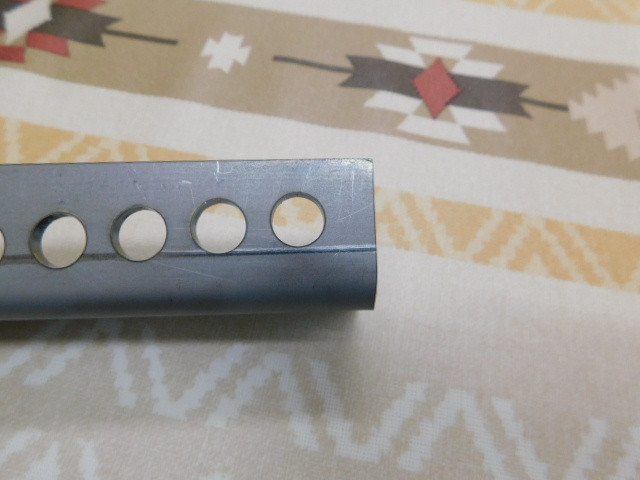 |
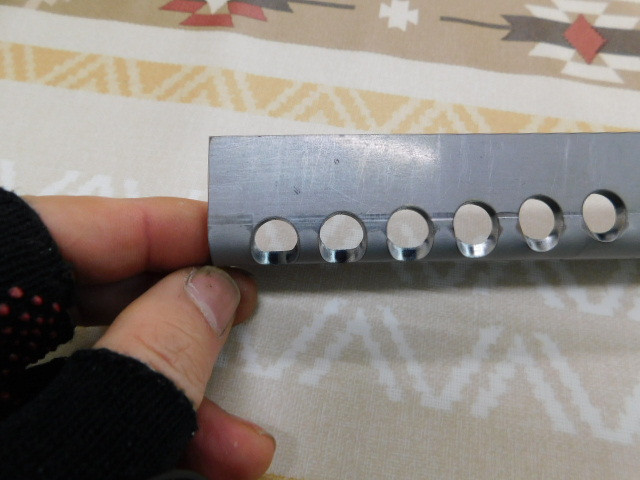
写真の左側の曲げ傷の幅と右側の傷をご覧ください。左側の傷の幅のほうが大きいことがお分かりいただけると思います。これは左側は穴が金型の肩に乗っているため、左側のほうが金型に接している部分が少ないために、摩擦の力が右側に比べると小さくなり、曲げ加工の最中にずれていることを示しています。立ち上がり寸法をそろえるためにバックゲージにはその分のずれを考慮して、材料を当てる必要があります。
ショートフランジ
SUSt1.5の製品で立ち上がりが4㎜の製品のご依頼を受けました。
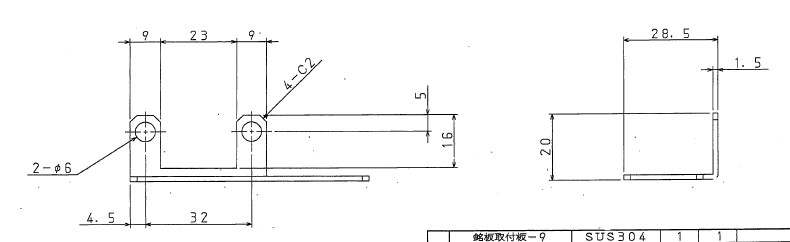
曲がるかどうかわかりませんでしたので、写真のような裏技でテスト加工した結果、曲げが可能とわかりましたので、何とか製品を作ることが出来ました。
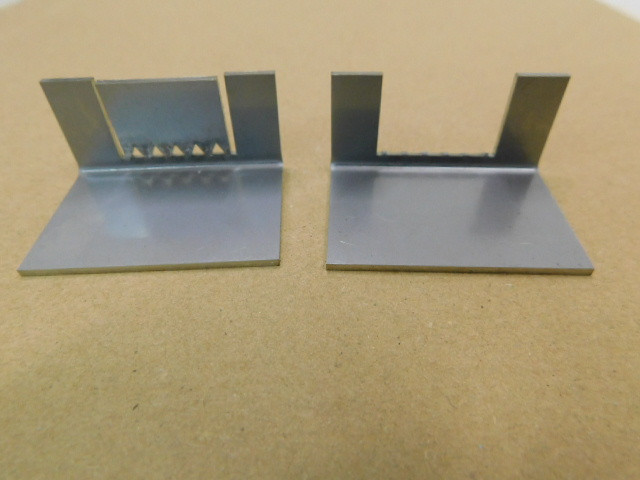
曲げてみた
レーザ加工機で、遊んでみました。
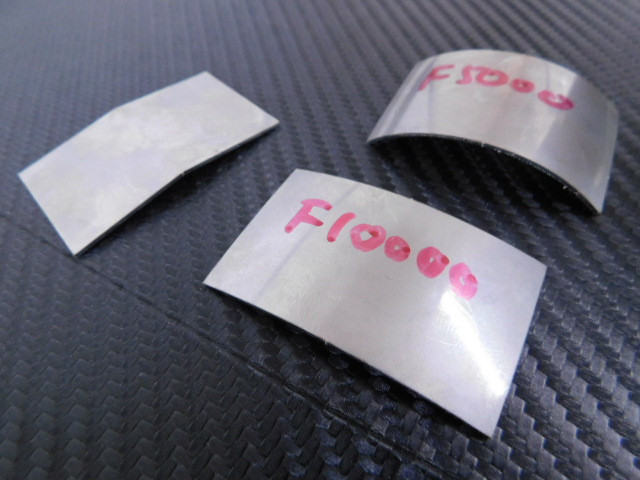
ブレーキでの曲げでやりにくい微妙な鈍角曲げには使えるかも・・・。
 |
 |
とりあえず今はただ遊んでみただけです。
力がかかると
板金加工は力を加えて材料を変形させる塑性加工です。
図のようなL曲げを行う場合、曲げの内側には圧縮、外側には引っ張りの力がかかります。
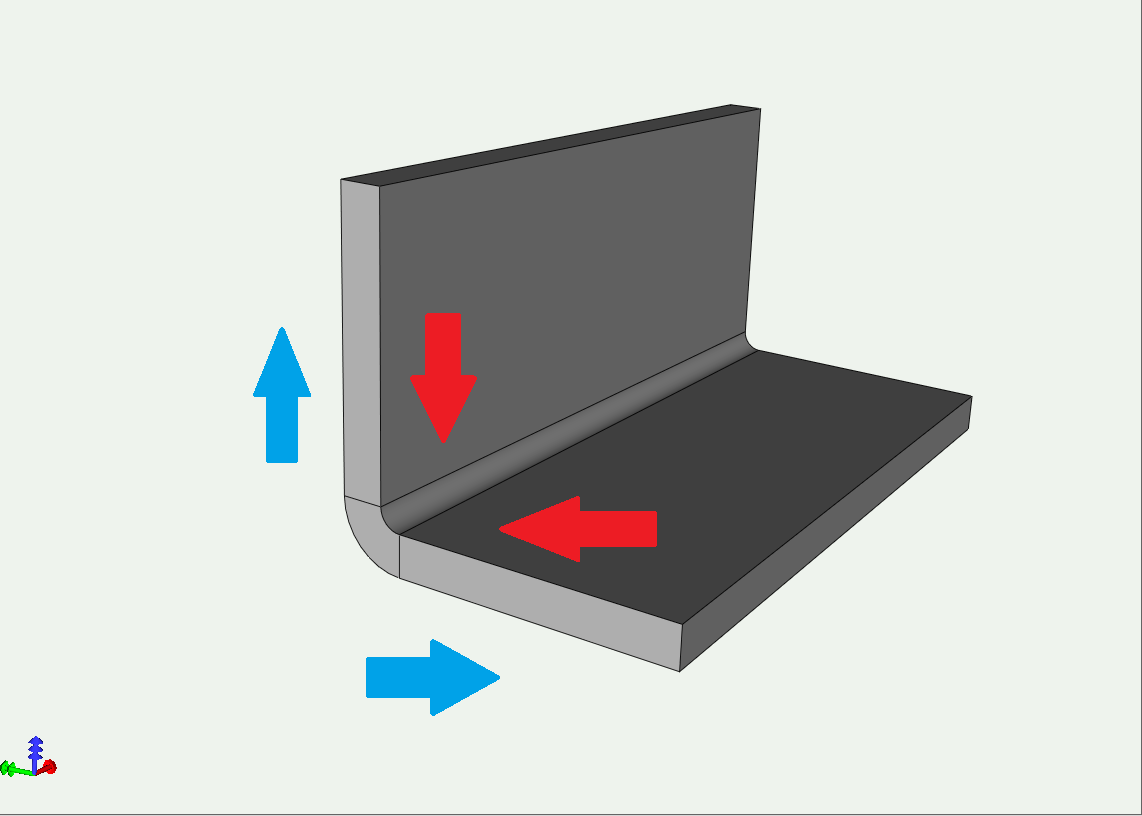
消しゴムを両端から圧縮していくと中央部分が膨らみ、焼いたお餅を引っ張ると薄くなります。
それと同じように金属もかかった力に応じて変化します。
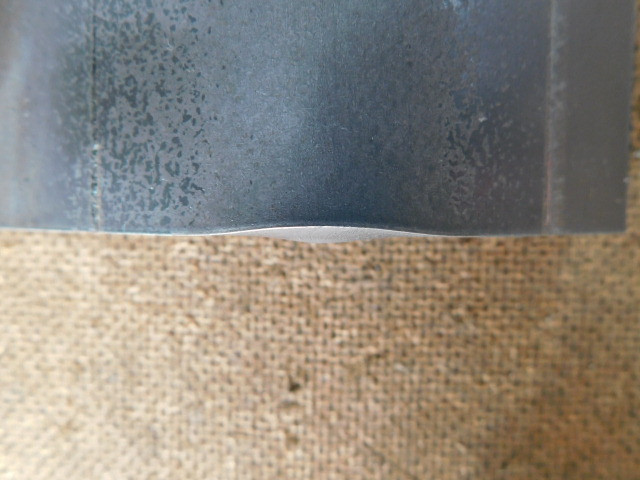 |
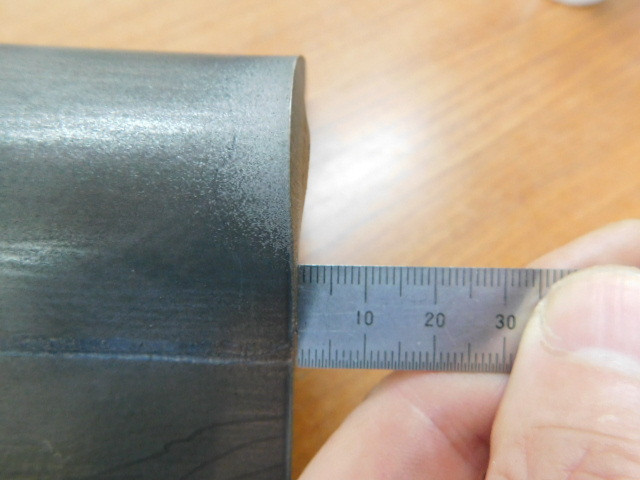 |
上の写真を見ていただくと、曲げの内側は外に張り出すように膨らみ、曲げの内側は中に引っ込むようになっていることがお分かりいただけると思います。
この曲げの際にできる内側のふくらみが、製品の用途や次の工程で厄介になる場合があります。
そんな時は、曲げた後に該当する部分を削り取るか、あらかじめ膨らむ分を見越して、へこましておく必要があります。
1個だけつくるなら別に都度削ってもいいのですが、数が多くなると結構手間になるのでそういう場合は最初からへこました形状をレーザ加工機で作成しておきます。
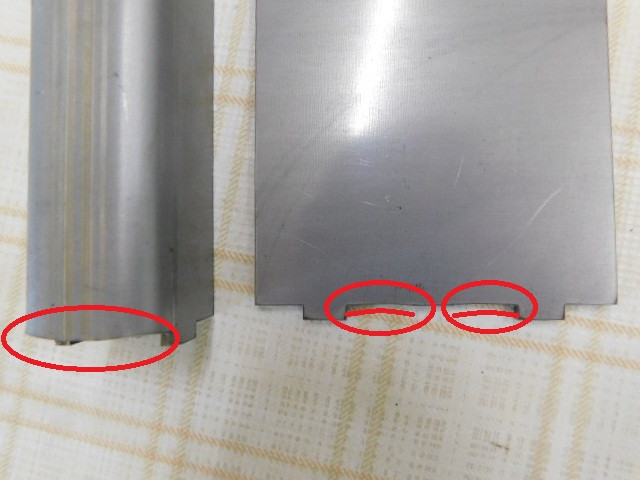
ただ、アマダさんのCADCAMだとワンクリックで該当部分をへこましてくれるのですが、そんな機能がないCADCAMだと、展開後必要な部分に修正形状を作るので、それはそれで大変です。
ただ、現場でいちいち削る作業をするよりかは効率がいいので、頑張っています。
曲げR
いただく図面に下図のように曲げの内Rを記載されていることがあります。
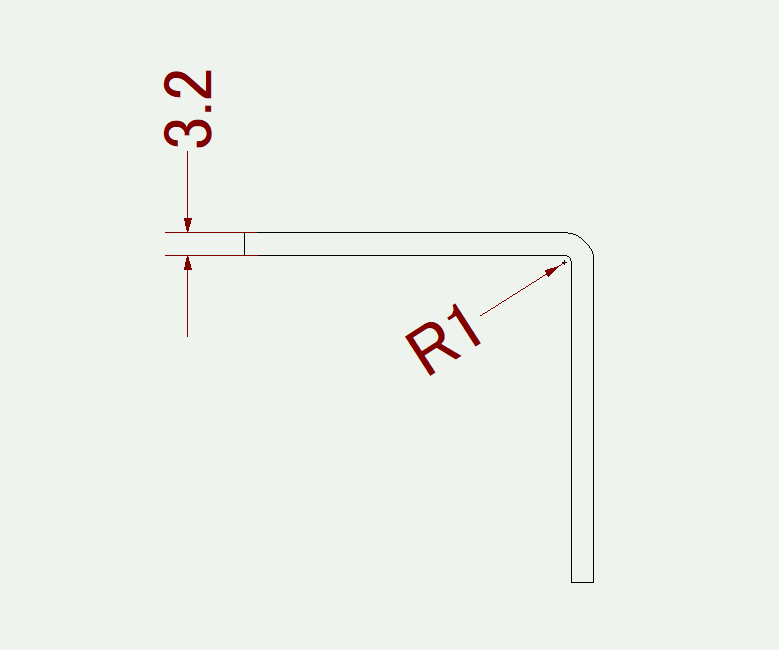
この図面通りに行おうとすると、専用の金型を作る必要が出てきます。
板金加工で行う曲げ加工では、内Rは基本的に使用するV幅に影響を受けます。
SUSの2㎜の板を直角に曲げた例ですが、V幅は同じ18㎜のものを使用しています。
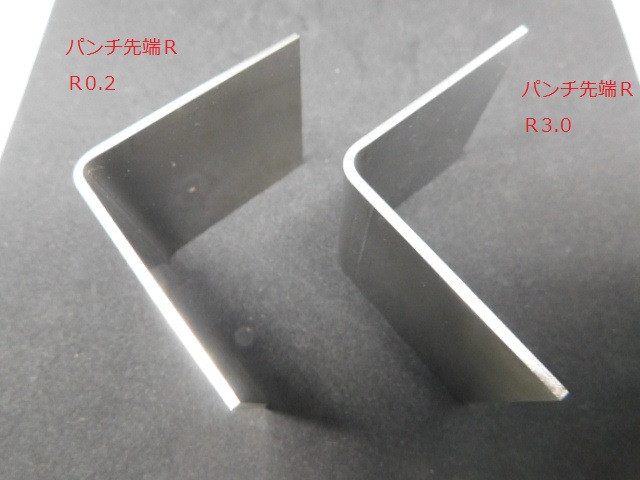
左側がパンチの先端RがR0.2、左側がR3.0のものです。横から見るとさほど違いはないことがわかります。だいたい使用するV幅の1/6が製品の内Rになるようです。
今回V18を使用していますので、内Rは1/6の約R3になっています。
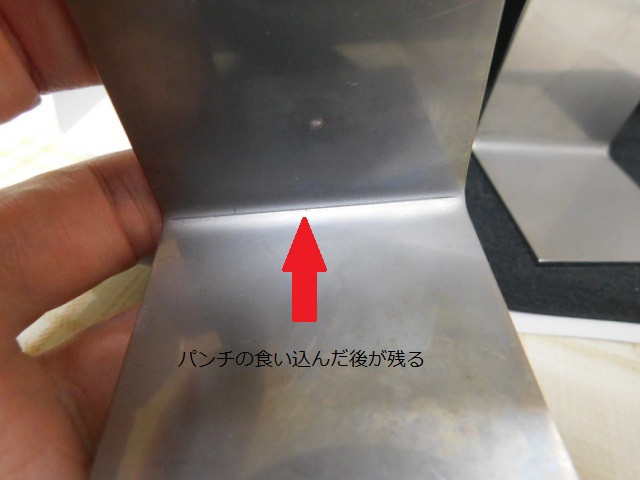
ただし、ここに製品を比べてみると少し違いが出てきます。
 |
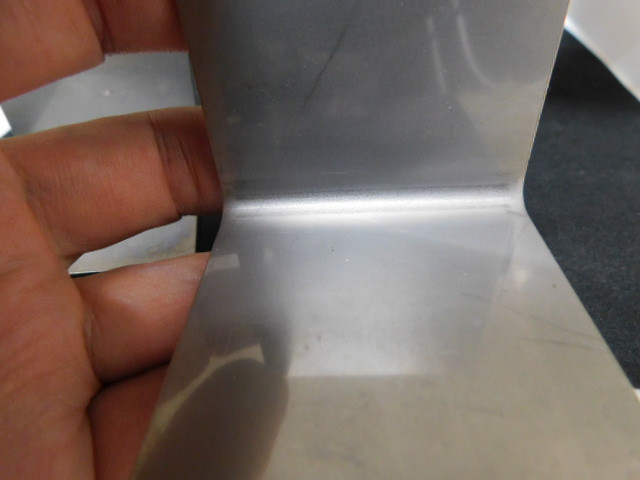 |
R0.2のほうはパンチの食い込んだ後が見られます。この食い込みは通常は問題ないと思いますが、振動などに耐えるための部品を作る場合には、この食い込み部分で金属疲労が起こり、破損する可能性がありますので、その場合は同じV幅で曲げるにしても大きめのRで曲げることが必要になります。
それから、一般的に90度の曲げもボトミングと言われる曲げ方で行いますので、パンチの先端Rよりも実際の製品の内Rは少し大きくなります。
そのため、図面通りに内Rを出そうとすると、先に記述しましたが専用の金型を作る必要があり、短納期、低価格での加工は不可能になります。
ちなみにt3.2を曲げるのにV18を使うことが多いのですが、内Rが1だとその場合はV幅が6㎜ということになりますので、

90度に曲げるだけの押込み量を得ることが出来ません。
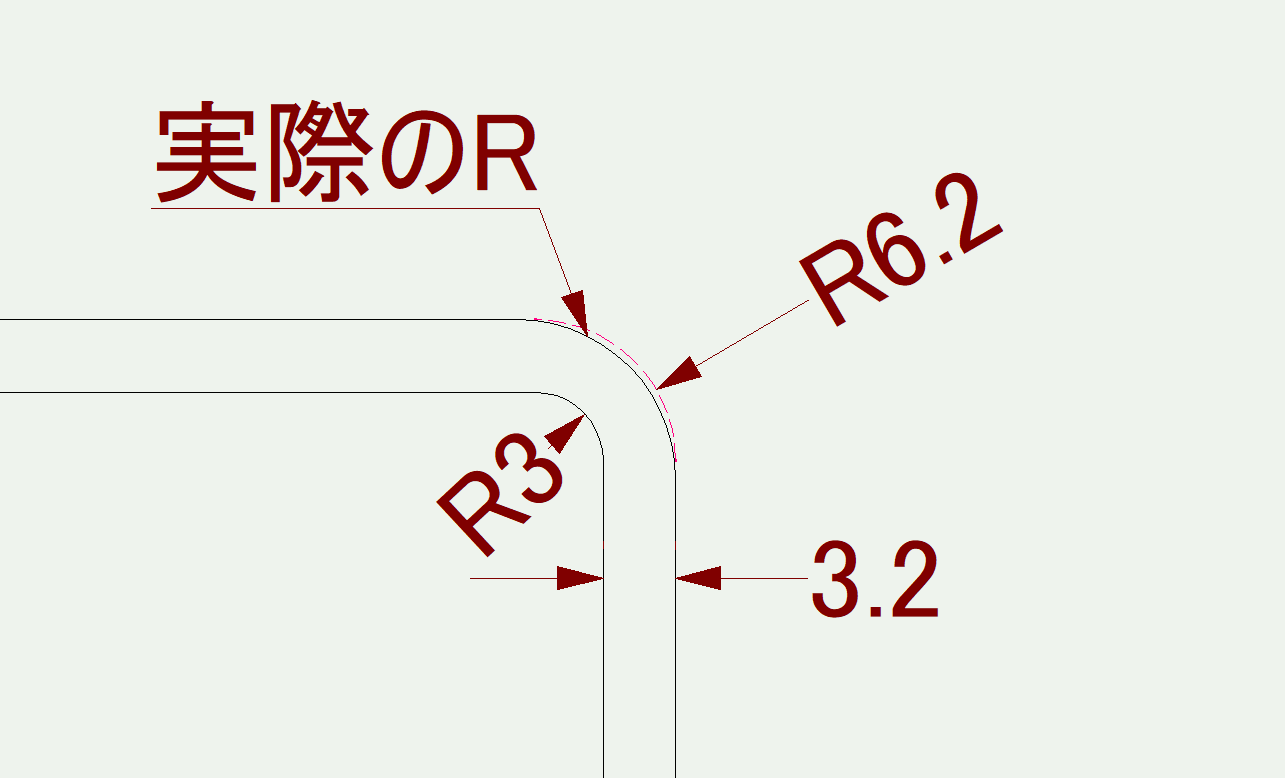
また曲げの外Rについてですが、曲げの外側には引っ張りの力がかかるために板厚が薄くなります。そのため板厚t3.2で内RをR3で作ったとしても、外RはR6.2にはなりません。
支障がないのであれば、加工業者さんに最小Rで製品を製作したもらうほうが無駄なコストがかからなくなります。
