メモ(覚え書き)
段押しのある曲げ加工
今回段押しがあり、その段押しの辺に対して垂直に135度に曲げる加工のご依頼がありました。
ひとまずMetaCAMでモデル作成をするとこんな感じです。
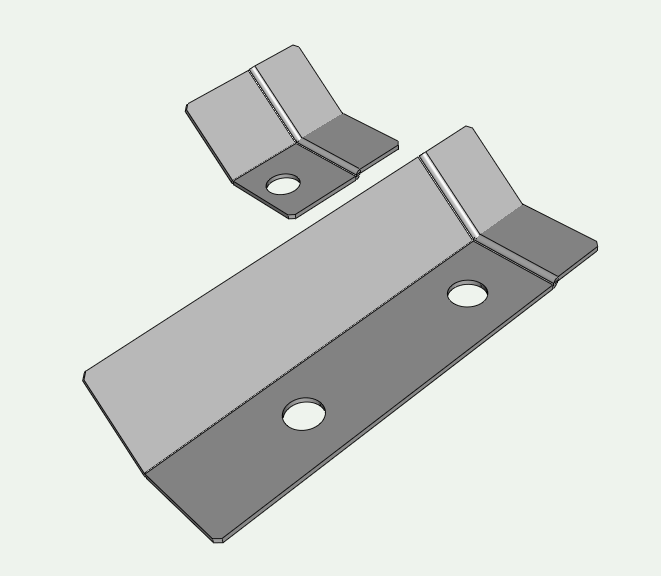
一見うまく作成しているようですが、実際この形状は板金加工としては矛盾している部分があります。
板厚表示を外してみるとこんな感じです。
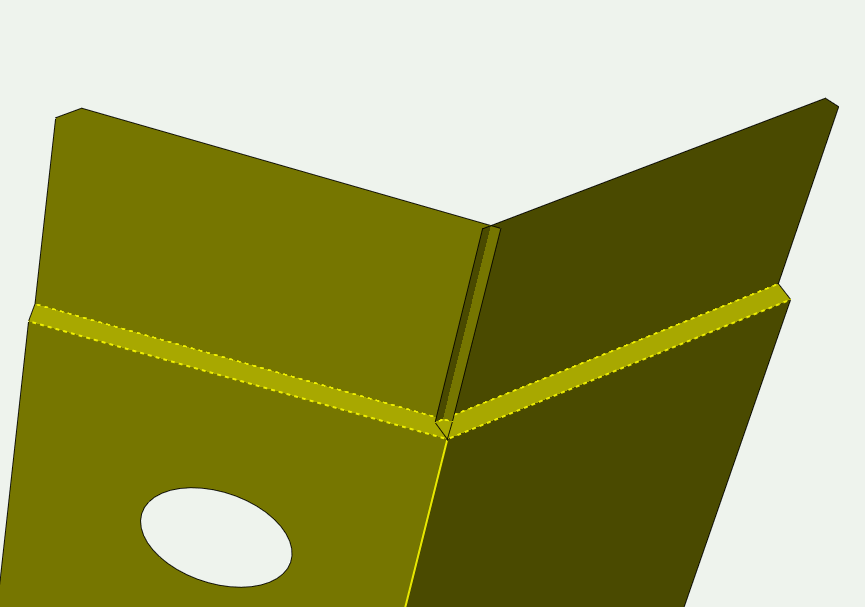
板が重なっているのがお分かりいただけると思います。
このまま展開してみると、隙間のあいた図形になります。
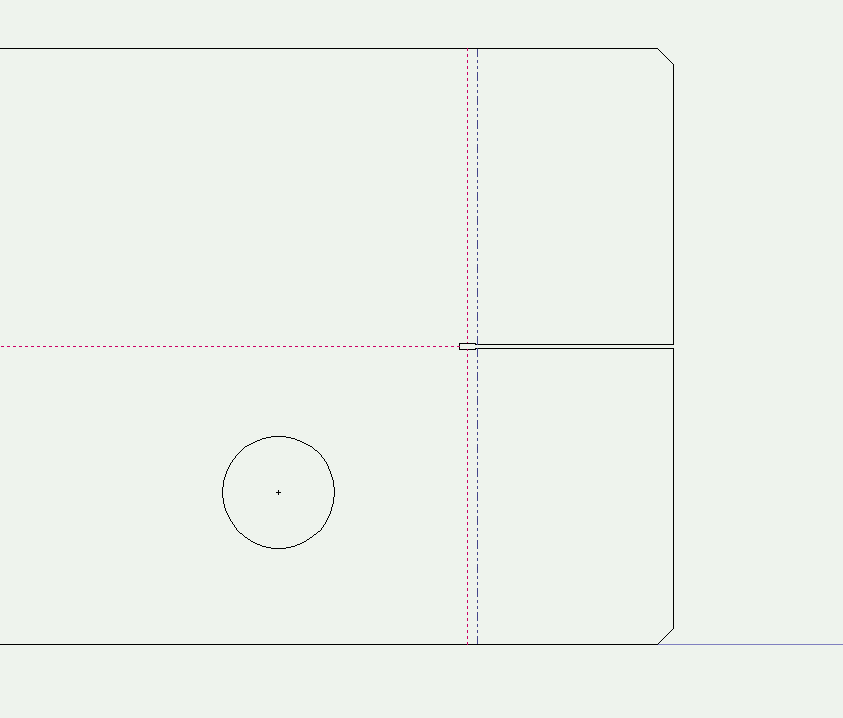
この隙間部分を削除して、曲げ線を修正してひとまずブランク形状の完成です。
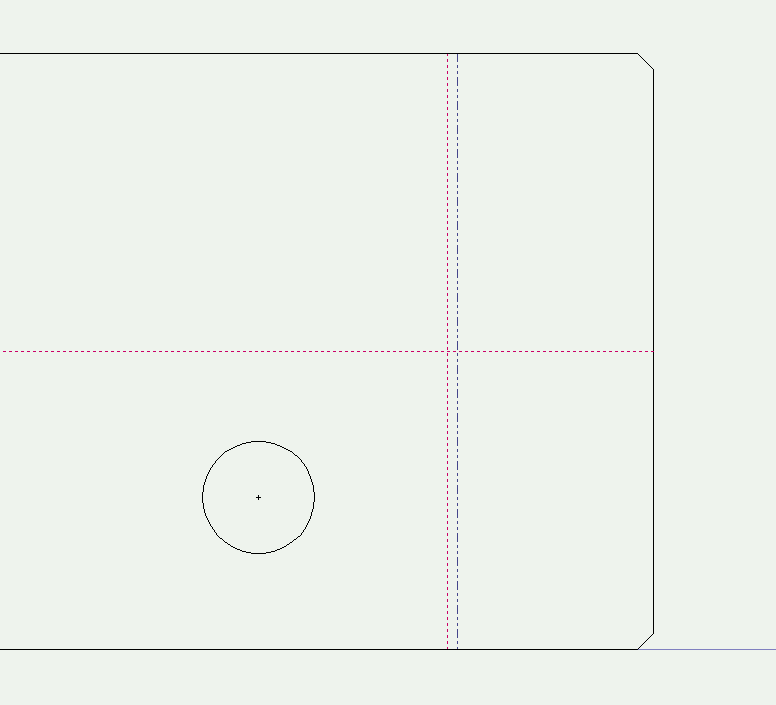
ブランクはいつものようにソフトジョイントを使って加工。
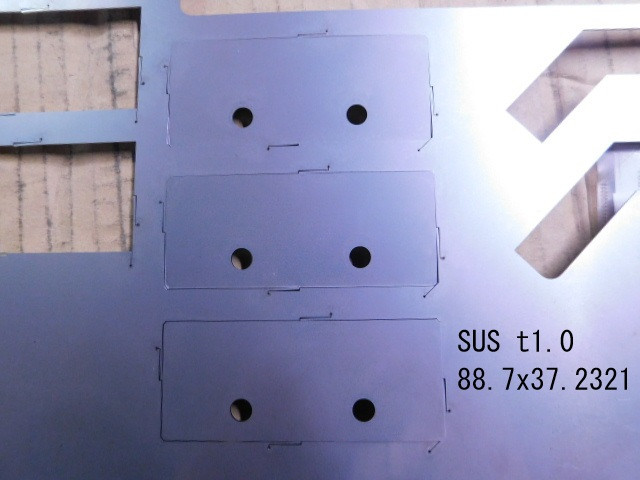 |
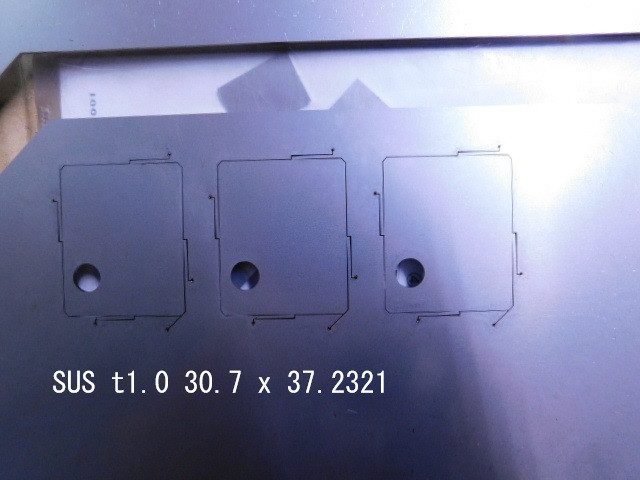 |
完成の製品はこんな感じです。
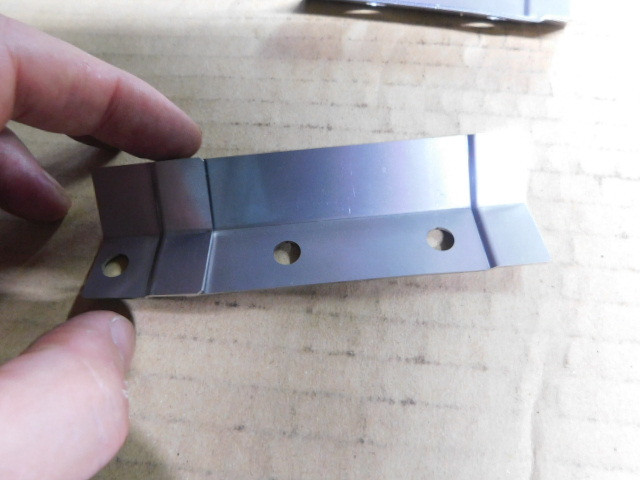
135度の部分は段押しした部分とそうでない部分とで曲がり方が違うので、今回のサンプル品は曲げ後に角度を修正しましたが、100個を超える製品なので本番はどうしようか思案中です。
ショートフランジ
SPHC t6.0で外寸16㎜の曲げ加工のご依頼を受けました。
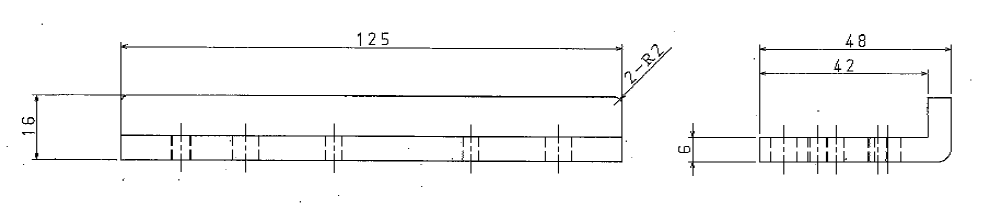
t6.0を曲げるのに適した汎用金型ではこの16㎜という寸法で曲げることが出来ません。
また以前にご紹介したタブをつける方法は薄板しか使えないので、今回は曲げた後でレーザ加工での追加工という方法をとりました。(客先にもその旨をお知らせし、了承を得ています。)
タブをつける場合と同様に長めの寸法でブランクを切断し、曲げ加工を行います。
位置決め用の穴をあらかじめ作っていますので、そこに皿ねじをつかって製品を固定し、レーザで切断します。
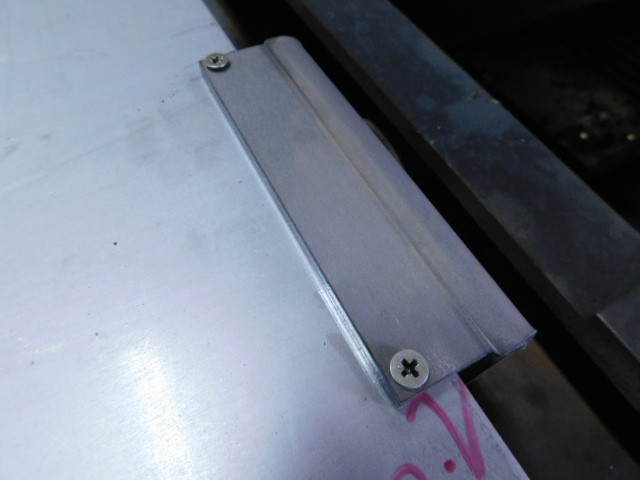
皿ねじで固定
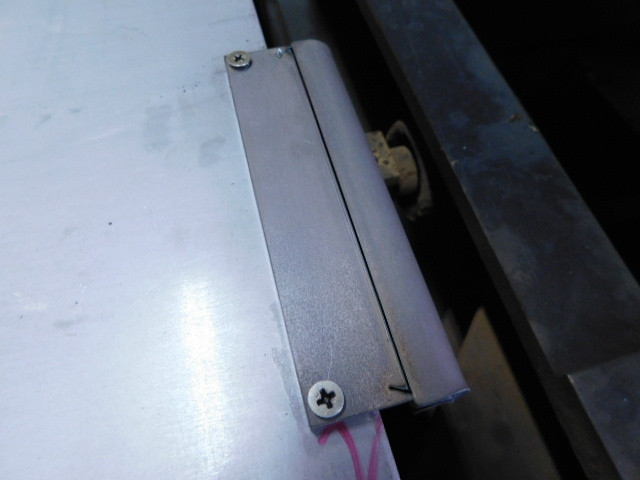
レーザ切断
ジョイント部分をグラインダーで仕上げて出来上がりです。
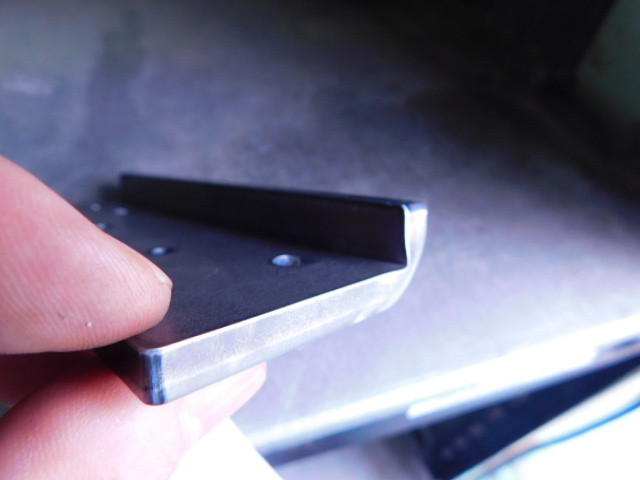
今回は追加工でと要望されましたが、2分割にして溶接という方法をとる場合もあります。
今回の製品についてはどうしてもこの寸法が必要なのだとは思いますが、通常のL曲げとは異なり、工数が増えてしまいますので、単価はどうしても高くなってしまいます。
1から設計される場合は、曲げの最小寸法などをよく理解していただいたうえで、設計していただくとコストダウンにつながると思います。
鋭角の曲げのある製品について
鋭角の曲げ加工がある製品について寸法を記載される場合、添付図のように直線の交点を基準に描いていただくと穴位置などの関係が適切になります。
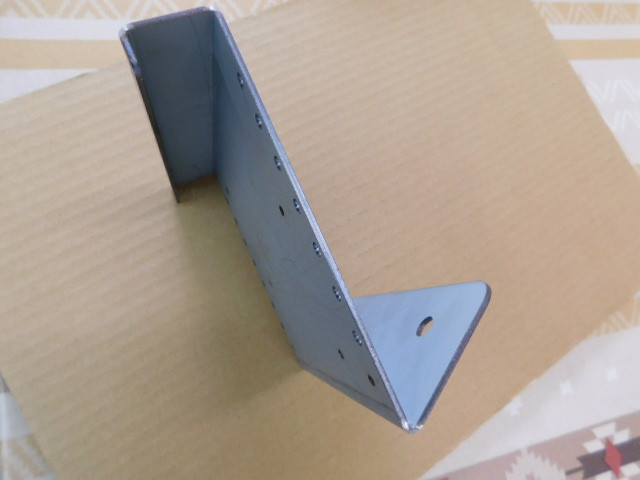 |
 |
いただく図面で左図と同じように右図の様な寸法記載をされる場合があります。
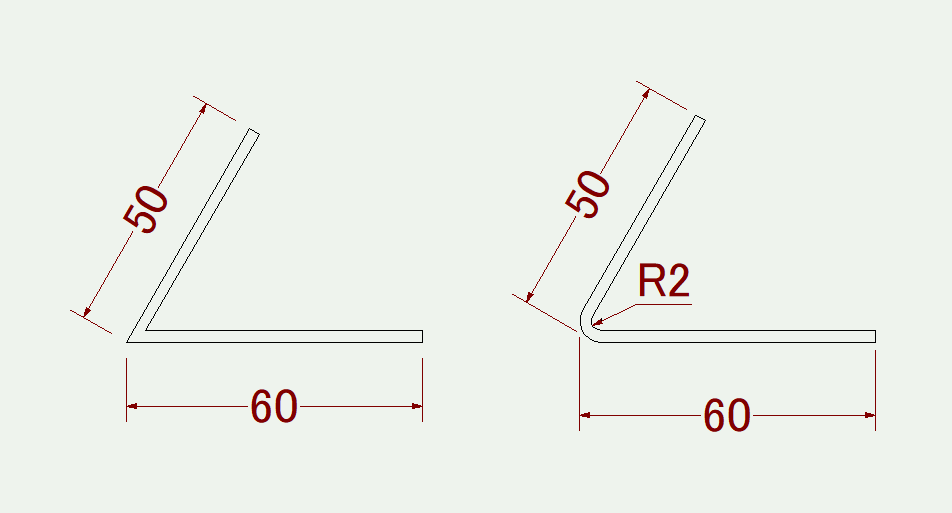
右図の場合、内Rが決められていて、Rの外側から寸法がとられています。図形としては問題ないのですが、製作となると汎用金型を用いてのV曲げを行うとこの寸法通りの製品をつくるのはほぼ不可能に近いんです。まず指定された内Rにすることが困難なんです。例えば右図のように内RをR2にしようとして金型のパンチをR2にしても、出来上がった製品はR2にはなりません。どうしてもR2にする場合は、パンチ側、ダイ側も専用の金型を作る必要があります。また外側のRにしても実際はR(2+板厚)とはなりません。
特に内Rにこだわる必要がないのであれば、交点までの寸法を記載していただくほうが、穴などがある場合、逆に取付けに矛盾が発生しなくなります。
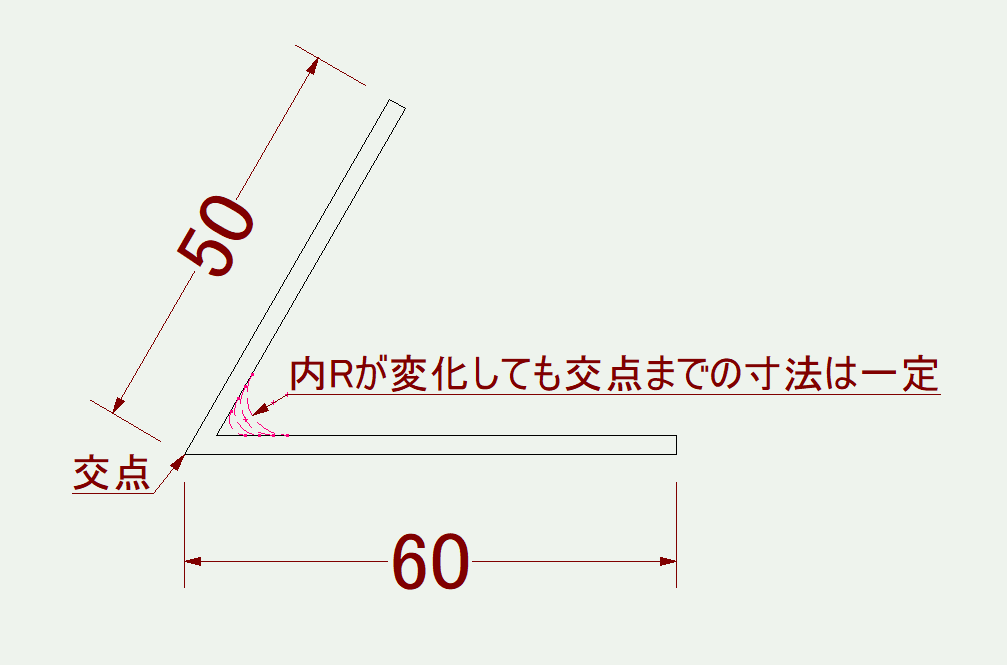
詳しくはアマダさんのサイトで詳細が説明されていますので、ご参照ください。
1.問題定義
https://www.ai-link.ne.jp/free/technical/main/7_main1.htm
2.問題検証
https://www.ai-link.ne.jp/free/technical/main/7_main2.htm
鋭角や鈍角の場合の寸法を測定する場合、長さの制約はありますが、ケンメジャーという専用のノギスがあります。
3.問題解決ツール
https://www.ai-link.ne.jp/free/technical/main/7_main3.htm
ケンメジャーは弊社でも所有しております。
ショートフランジの曲げ
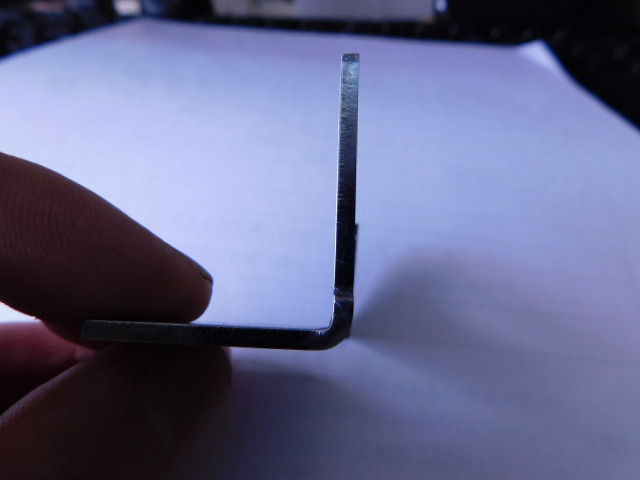
板厚t2.3で外寸6㎜の製品のご依頼を受けました。
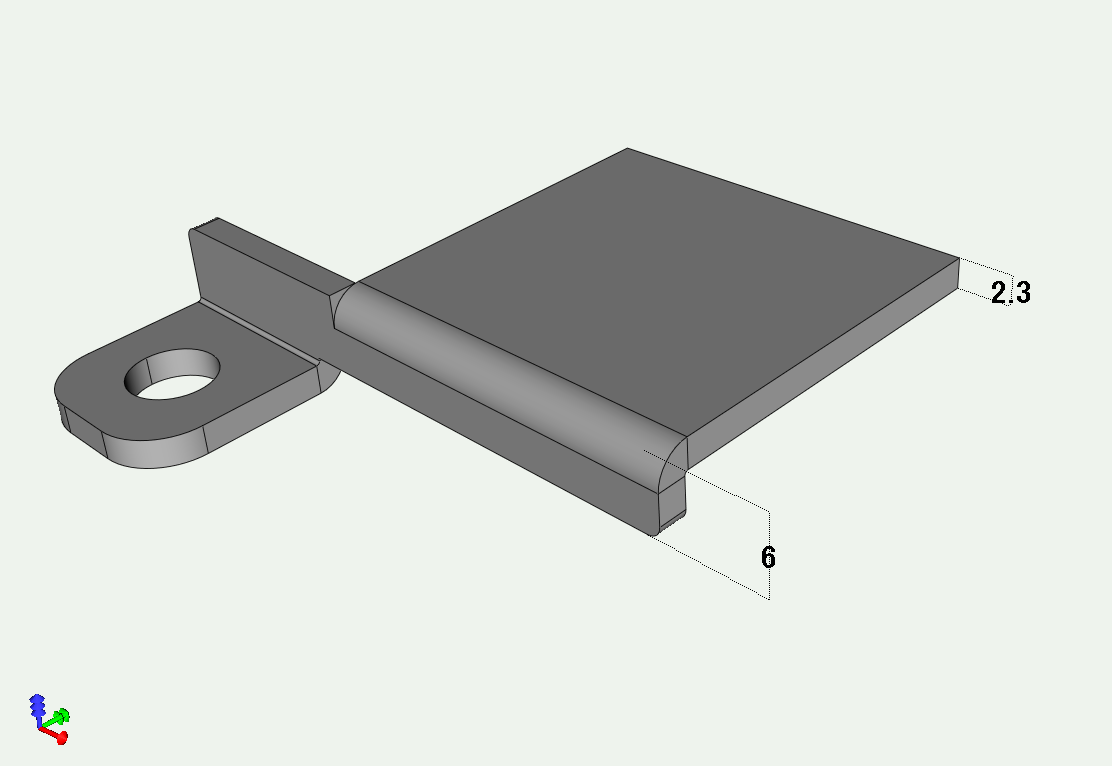
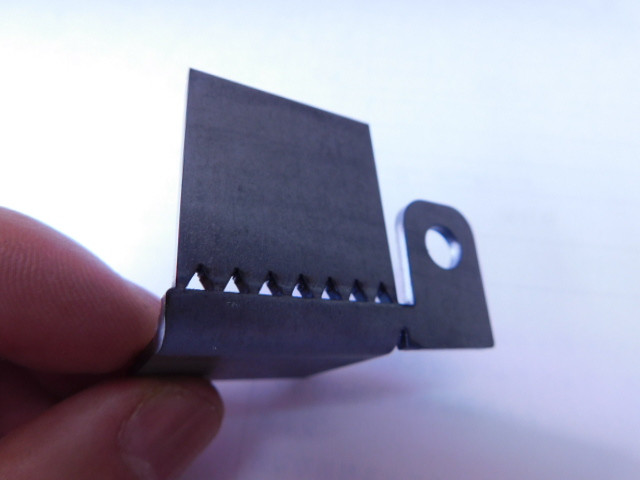
コーナーシャーで不要部分を切る方法も考えたのですが、小さい製品なので危ないかなとも思い、タブを作る方法で行うことにしました。ただ、t1.6までは実績がありましたが、t2.3ではできるかどうかわかりませんでしたので、これが駄目だったらコーナーシャーでの加工を行おうと思っていました。(ずっと以前、タブを使う方法を教えていただき、すぐにt6の板で試してみたところ見事に△部分から折れてしまい、後からあの方法は薄板だけですとご指摘を受けました。)
やってみた結果、何とかうまく公差内に加工することが出来ました。
 |
 |
ただ、タブを外すのに苦労しましたが・・・。
曲がるのは曲がりますが・・・
なんとか一枚物の加工として出来たのですが、金型に偏荷重がかかるような曲げは出来ればしたくはないかなぁ。

