メモ(覚え書き)
ショートフランジ
SPHC t6.0で外寸16㎜の曲げ加工のご依頼を受けました。
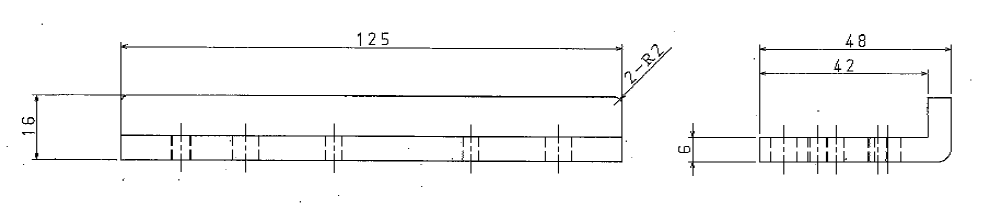
t6.0を曲げるのに適した汎用金型ではこの16㎜という寸法で曲げることが出来ません。
また以前にご紹介したタブをつける方法は薄板しか使えないので、今回は曲げた後でレーザ加工での追加工という方法をとりました。(客先にもその旨をお知らせし、了承を得ています。)
タブをつける場合と同様に長めの寸法でブランクを切断し、曲げ加工を行います。
位置決め用の穴をあらかじめ作っていますので、そこに皿ねじをつかって製品を固定し、レーザで切断します。
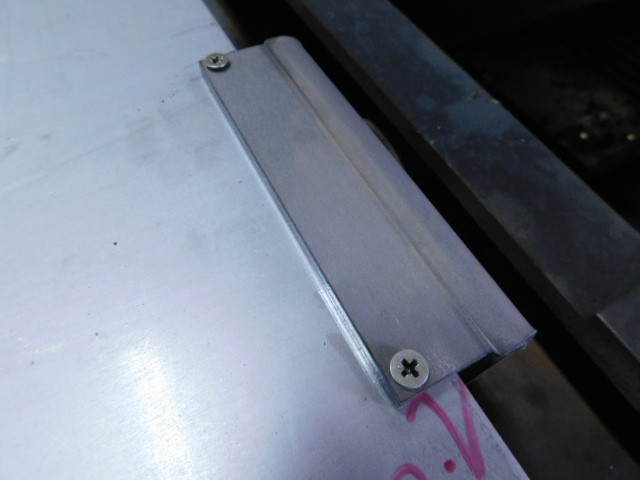
皿ねじで固定
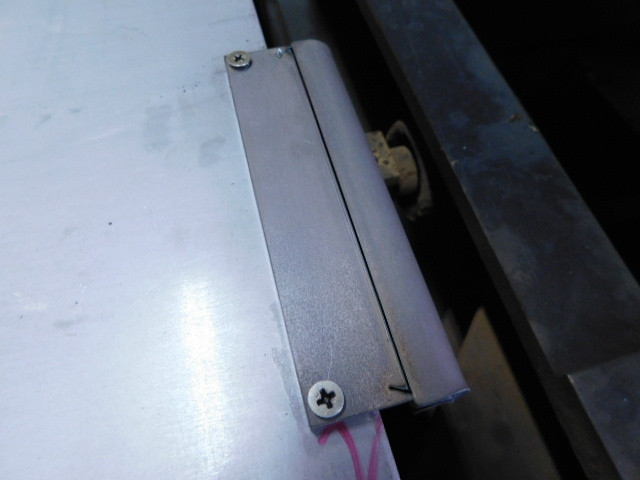
レーザ切断
ジョイント部分をグラインダーで仕上げて出来上がりです。
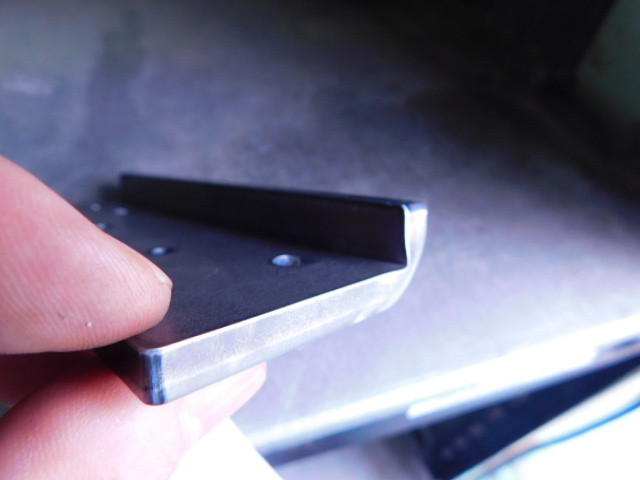
今回は追加工でと要望されましたが、2分割にして溶接という方法をとる場合もあります。
今回の製品についてはどうしてもこの寸法が必要なのだとは思いますが、通常のL曲げとは異なり、工数が増えてしまいますので、単価はどうしても高くなってしまいます。
1から設計される場合は、曲げの最小寸法などをよく理解していただいたうえで、設計していただくとコストダウンにつながると思います。
鋭角の曲げのある製品について
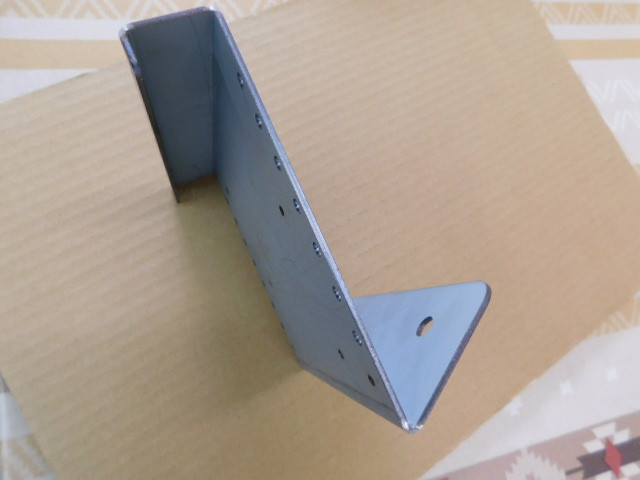
鋭角の曲げ加工がある製品について寸法を記載される場合、添付図のように直線の交点を基準に描いていただくと穴位置などの関係が適切になります。
 |
 |
いただく図面で左図と同じように右図の様な寸法記載をされる場合があります。
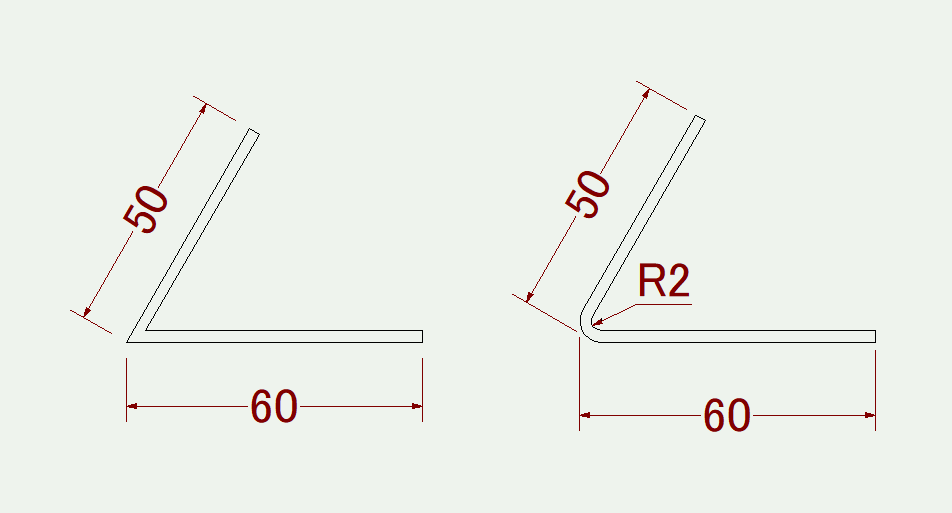
右図の場合、内Rが決められていて、Rの外側から寸法がとられています。図形としては問題ないのですが、製作となると汎用金型を用いてのV曲げを行うとこの寸法通りの製品をつくるのはほぼ不可能に近いんです。まず指定された内Rにすることが困難なんです。例えば右図のように内RをR2にしようとして金型のパンチをR2にしても、出来上がった製品はR2にはなりません。どうしてもR2にする場合は、パンチ側、ダイ側も専用の金型を作る必要があります。また外側のRにしても実際はR(2+板厚)とはなりません。
特に内Rにこだわる必要がないのであれば、交点までの寸法を記載していただくほうが、穴などがある場合、逆に取付けに矛盾が発生しなくなります。
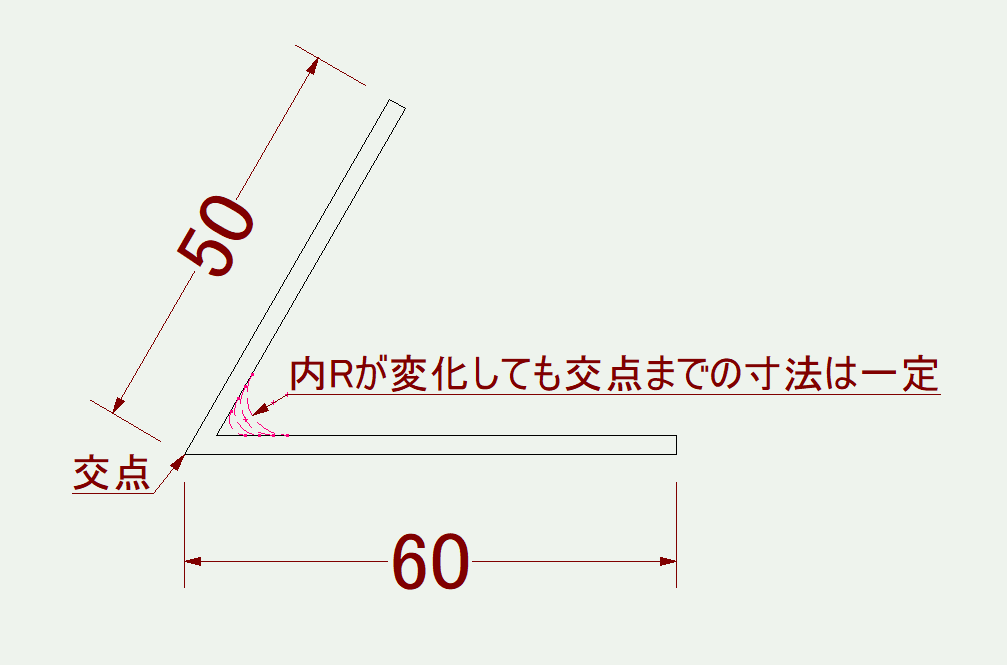
詳しくはアマダさんのサイトで詳細が説明されていますので、ご参照ください。
1.問題定義
https://www.ai-link.ne.jp/free/technical/main/7_main1.htm
2.問題検証
https://www.ai-link.ne.jp/free/technical/main/7_main2.htm
鋭角や鈍角の場合の寸法を測定する場合、長さの制約はありますが、ケンメジャーという専用のノギスがあります。
3.問題解決ツール
https://www.ai-link.ne.jp/free/technical/main/7_main3.htm
ケンメジャーは弊社でも所有しております。
寸法の取り方
いただく図面で、設計者の意図が伝わりにくいものがあります。
例えばこの図面はどう思われるでしょうか?
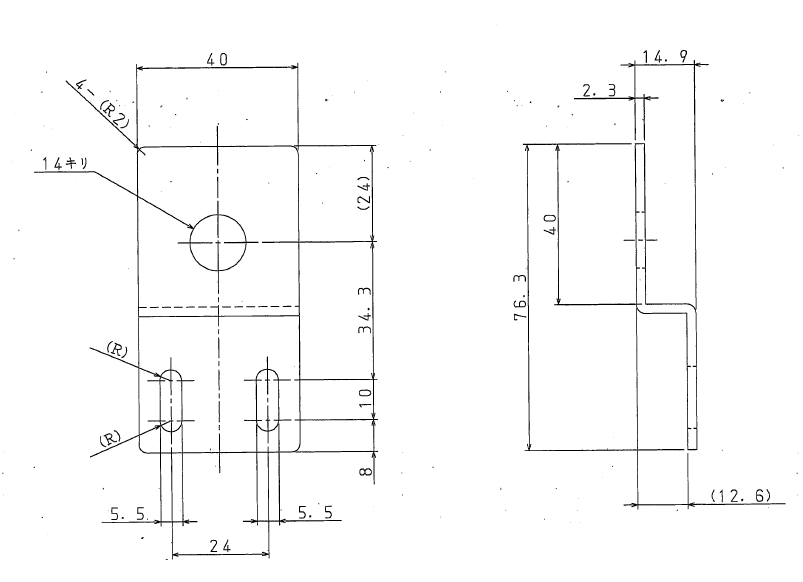
製品を作成するにあたっては必要な寸法は記載されているので問題はありません。
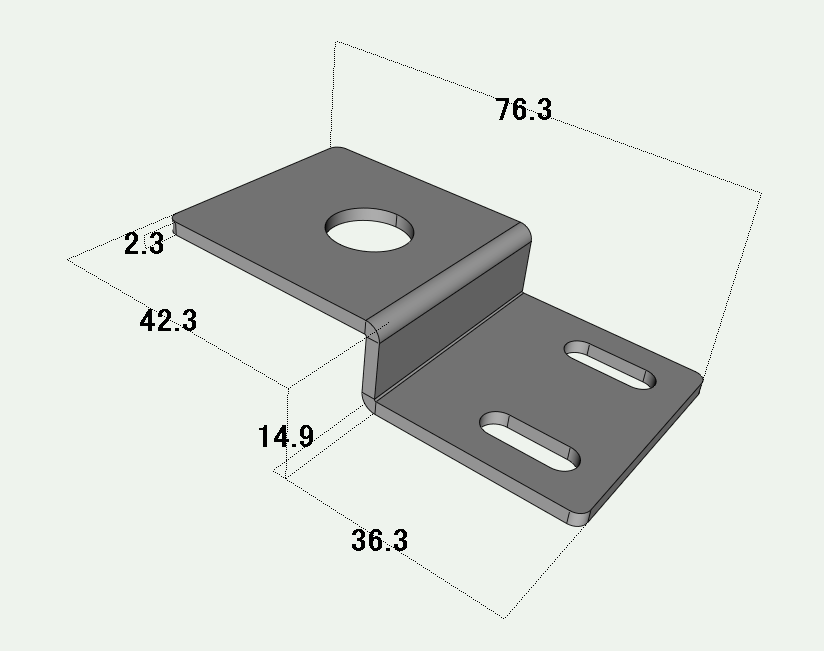
でも私としてはどうしても引っかかるんです。それはどこだと思われるでしょうか?
少し考えてみていただけないでしょうか?
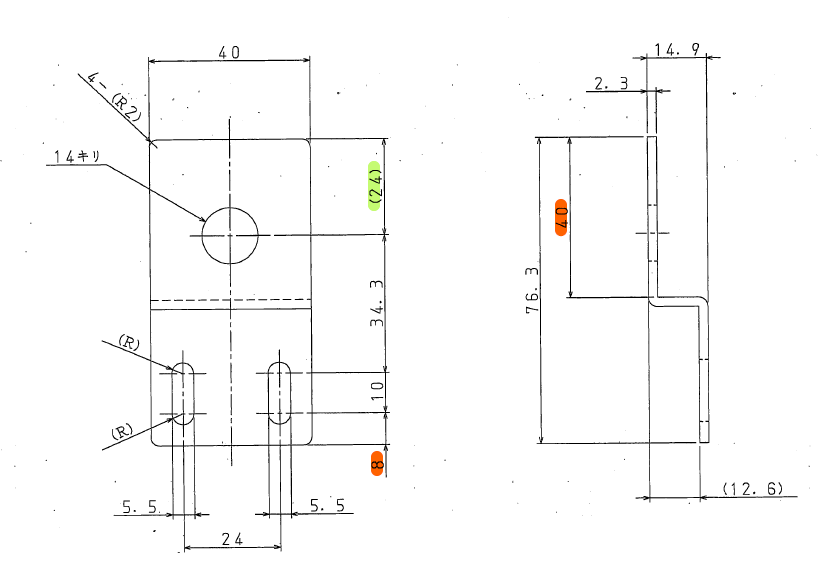
それは基準点の位置なんです。この図面の寸法表示をみると左側の正面図は下を基準に寸法がとってあり、右側の側面図は基準が上になっていると判断されます。そうなると正面図にある14キリの位置の( )寸法は???と矛盾を感じます。
下側にある小判穴なんですが、そもそも小判穴は調整用の穴なので、今回の図面で寸法を記載するとすれば、正面図も上が基準で20は( )を外し、下側の8を( )寸法にしたほうが、この製品を使う場合の必要な寸法の意図が明確になると私は考えます。また捨て寸をこの小判穴側にするほうが穴位置の寸法公差も守れます。
基準もあいまいな図面を描かれると、この設計者さんは頼りにならないと加工業者さんに判断され、適当に作っても差しさわりのない部品であると判断される可能性が高くなります。
これくらいならいいだろうと適当に寸法を記載されていると、いずれ大きな損失を伴う失敗を引き起こす可能性が高くなりますのでご注意ください。
ビニル付きの切断
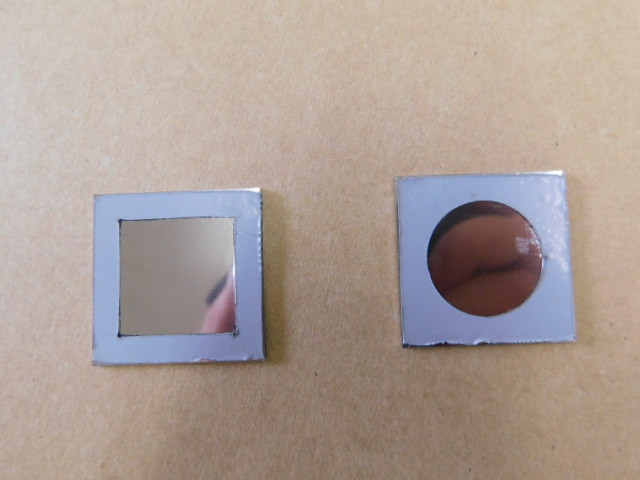
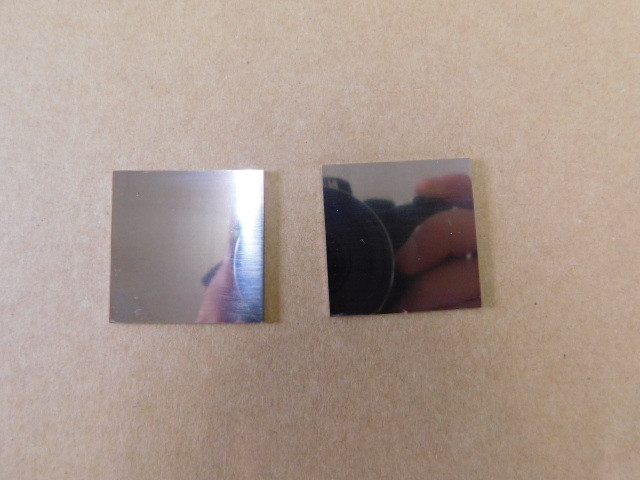
SUSの片面研磨の材料の場合、レーザ切断対応の保護ビニルを貼ってあると、一緒に切断することは可能です。(裏面にもビニルが貼ってある場合は固いドロスが付き除去が困難になります)
また、出力を弱くすることで表面のビニルのみを焼き、溶接時に邪魔になる部分のビニルを容易に取り除くこともできます。(添付写真の場合ですと、四角の角部分や円の始点部分などで一旦停止が行われる部分では微妙にレーザの痕が残る場合があります)
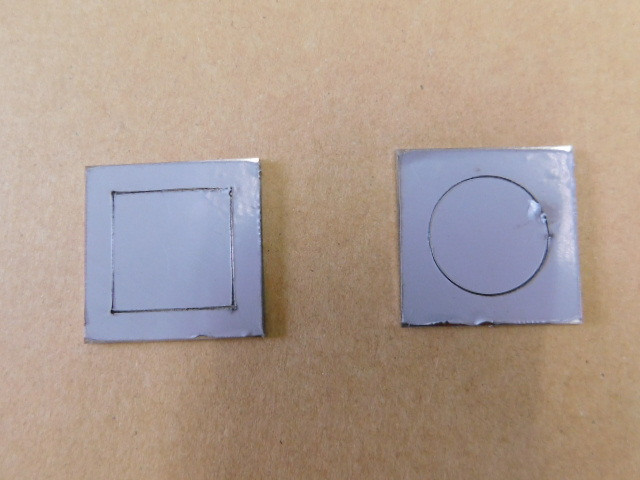
内側のビニルのみ外す
残りのビニルも外す
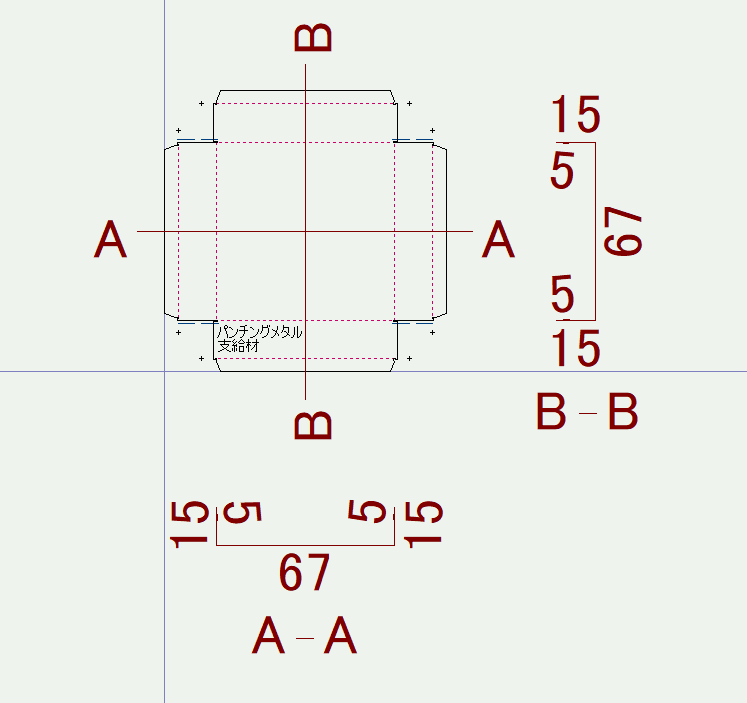
パンチングメタル
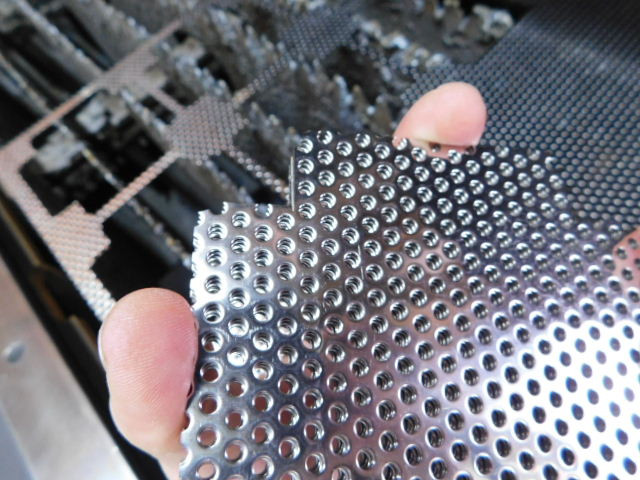
板厚1㎜、穴径Φ3のパンチングメタルで箱曲げのご注文をいただきました。
寸法を出しにくい材料なので、曲げ加工が少しでも楽になるようになるべく穴位置をそろえるように注意して切断しました。
 |
|