メモ(覚え書き)
ソフトジョイント
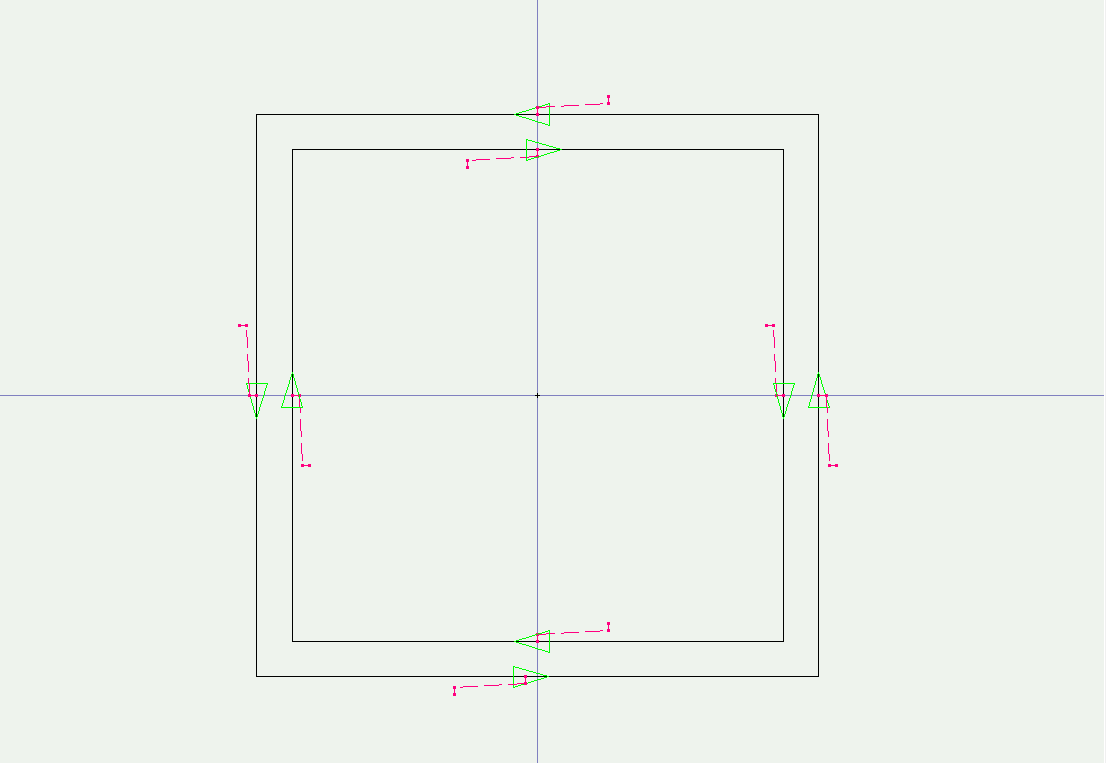
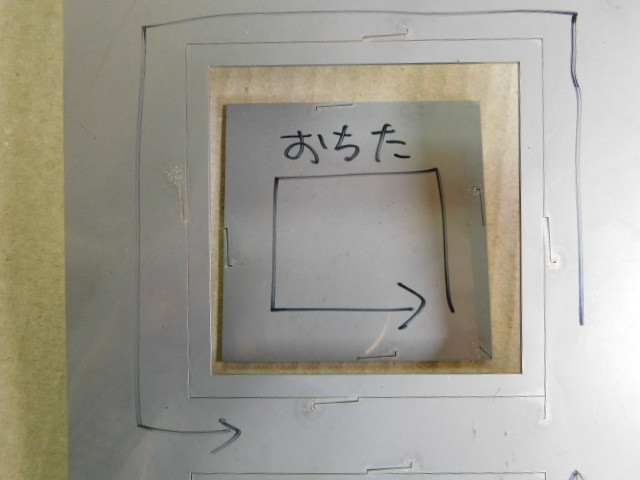
今までソフトジョイントは製品の外形にのみ行っていたのですが、下手をしたらノズルにあたるだろうなと思う穴があいている製品がありましたので、いつものように穴側にもつけて加工してみました。ところが外形は保持しているのですが、穴は見事に落ちました。幸いノズルにあたることもなく済みましたが・・・。
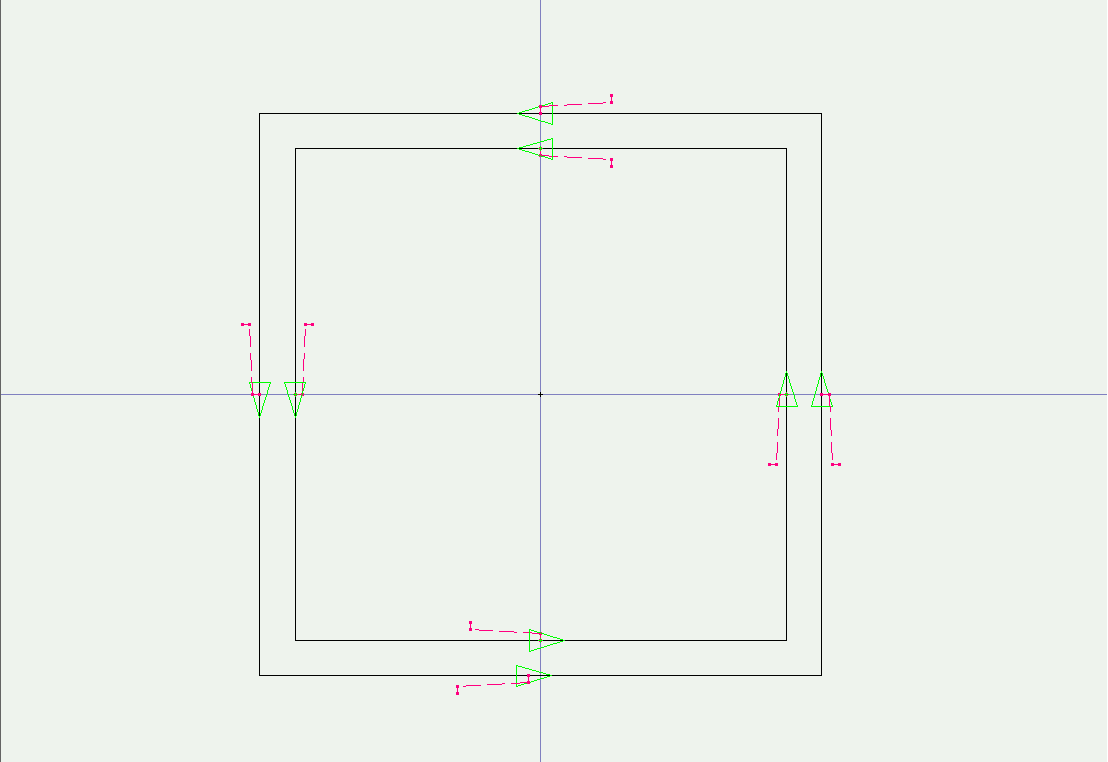
本日改めてテストカットで試してわかりました。ソフトジョイントのスリットの先端と切断方向とは一致していないとダメなんです。私は基本、穴も外形も反時計回りに切断しているのですが、ソフトジョイントの形状を外形用に描いていたパターン図形を、そのまま穴側に適用していたために思うほどひずむことがなく、穴部分を保持することが出来なかったようです。
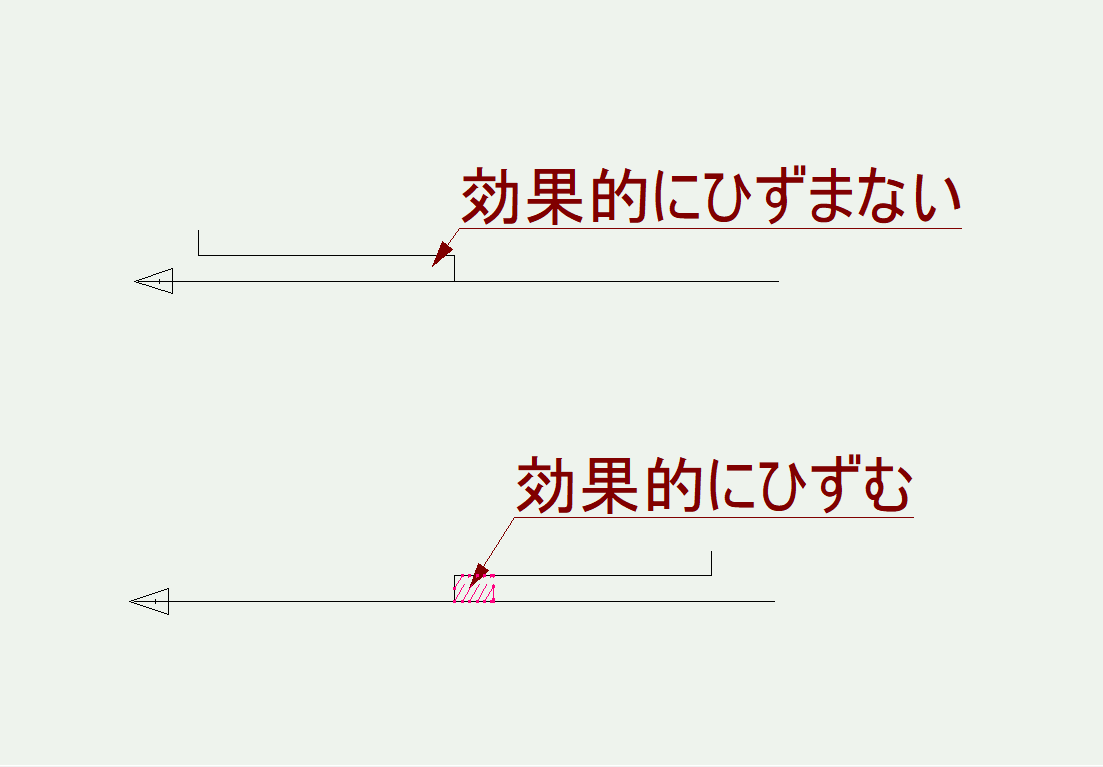
失敗例
 |
 |
成功例
 |
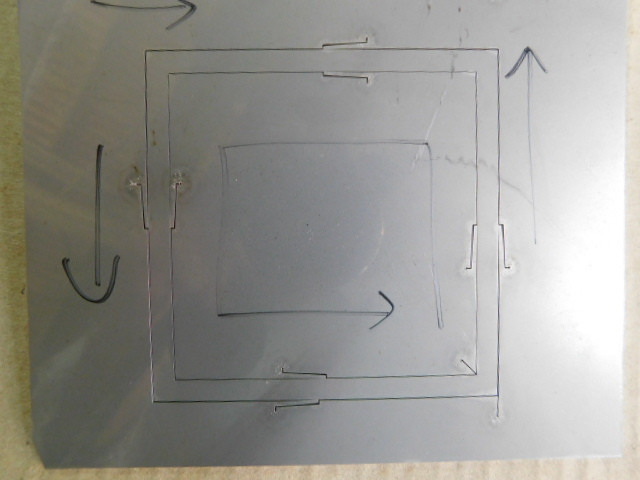 |
アマダさんのVPSS 4ie BLANKだと外形用と穴用で対応されているんでしょうね。
とりあえず、一つ賢くなりました。
ソフトジョイント
レーザ担当者が間違って作ってしまった端材がもったいなかったので、その端材を利用してネスティングをしました。
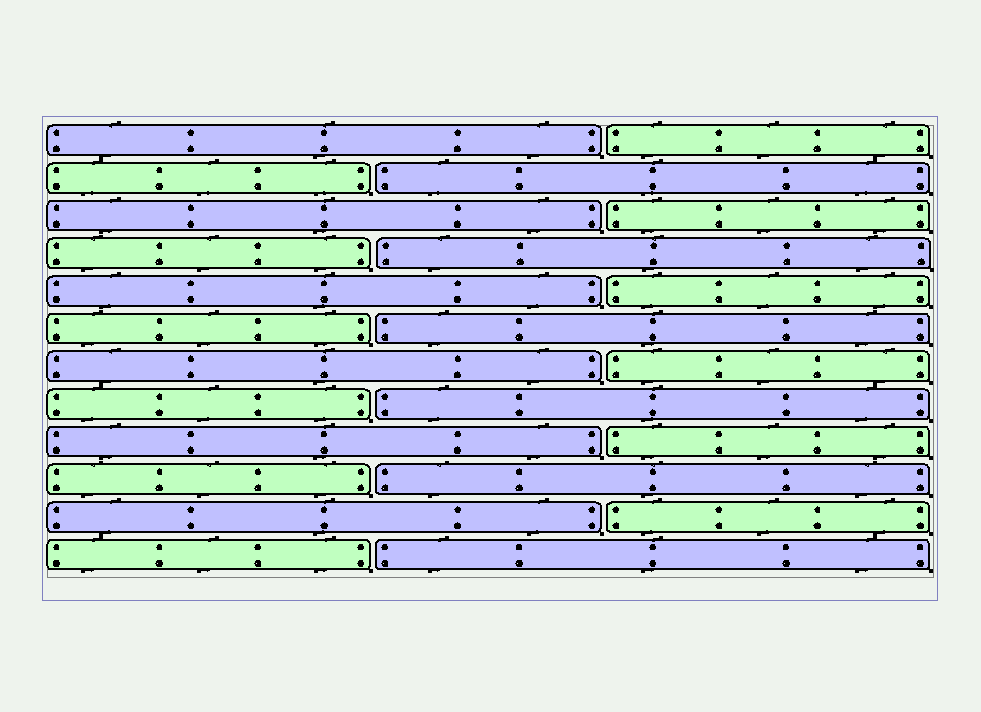
今回は横長の製品でしたので、上下にソフトジョイントを作成して様子を見ました。
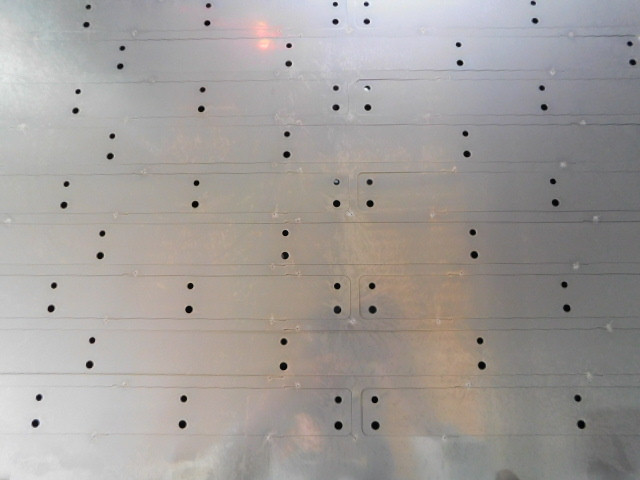
一番右下の最後の製品は少し外れていましたが、基本的には材料の反りも少なくうまく行きました。
ただ、弊社のレーザ加工機は単体機なので、この材料のまま持ち上げようとすると材料自体がたわみ、製品が外れてしまいました。
ショートフランジの曲げ
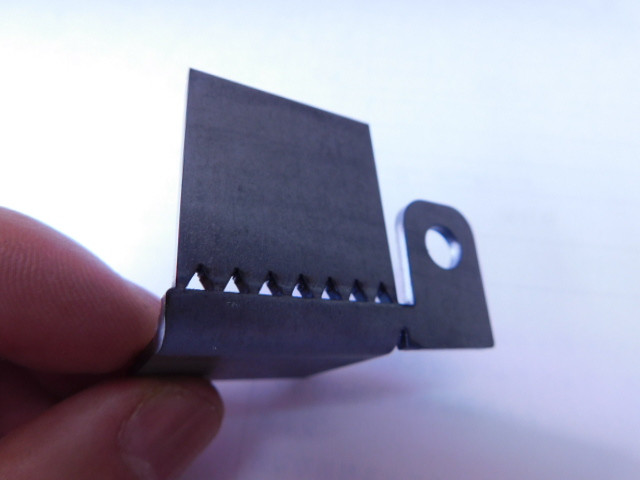
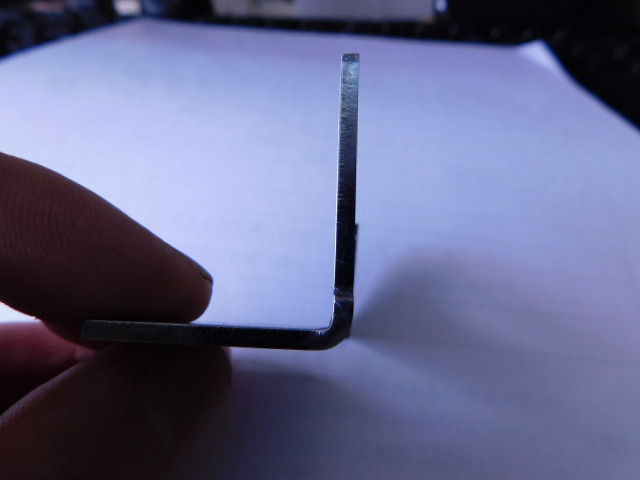
板厚t2.3で外寸6㎜の製品のご依頼を受けました。
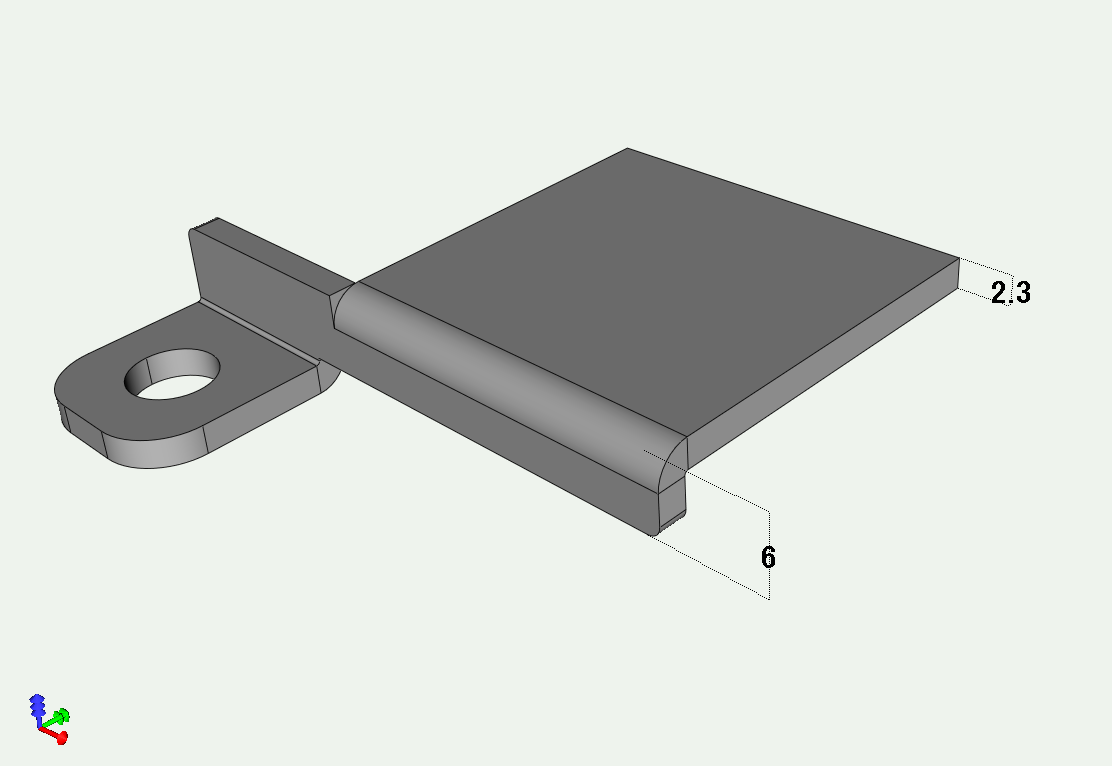
コーナーシャーで不要部分を切る方法も考えたのですが、小さい製品なので危ないかなとも思い、タブを作る方法で行うことにしました。ただ、t1.6までは実績がありましたが、t2.3ではできるかどうかわかりませんでしたので、これが駄目だったらコーナーシャーでの加工を行おうと思っていました。(ずっと以前、タブを使う方法を教えていただき、すぐにt6の板で試してみたところ見事に△部分から折れてしまい、後からあの方法は薄板だけですとご指摘を受けました。)
やってみた結果、何とかうまく公差内に加工することが出来ました。
 |
 |
ただ、タブを外すのに苦労しましたが・・・。
極薄板の切断
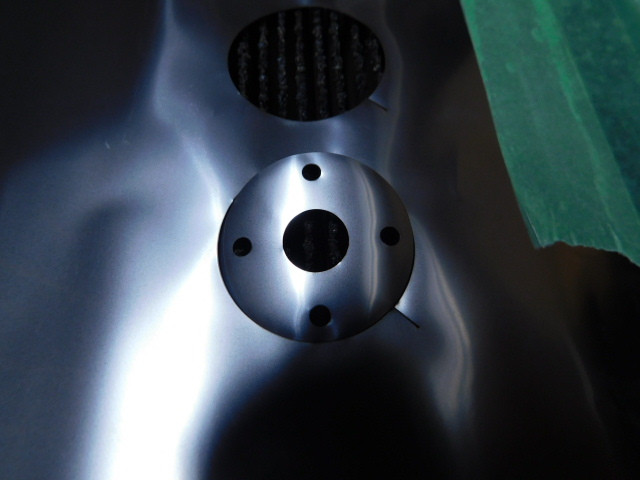
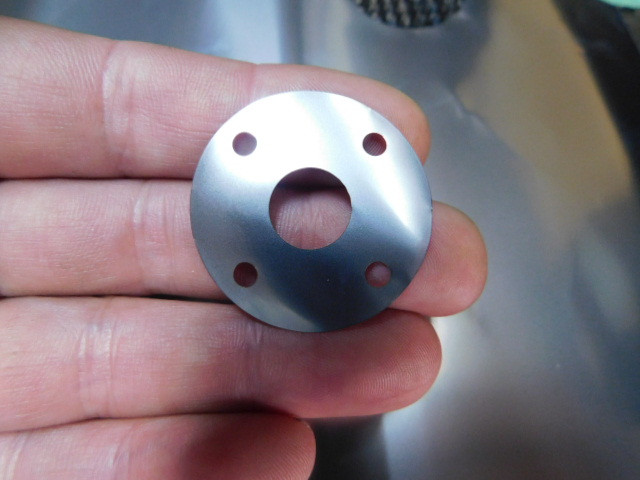
外径がΦ33の小さな製品ですが、板厚t0.03の製品を切断しました。
t0.05までは今まで何度も加工はしていますが、t0.03は初めてでしたのでどれくらいそるのか?と思っていましたが、2.5キロのCO2レーザでも、ひとまずうまく切断することが出来ました。
それにしても澁谷さんのレーザのようにはピタッと平らにうまく切断するのはなかなか難しいですね。
 |
 |
ソフトジョイント
今回試してみた形状は以下の通り
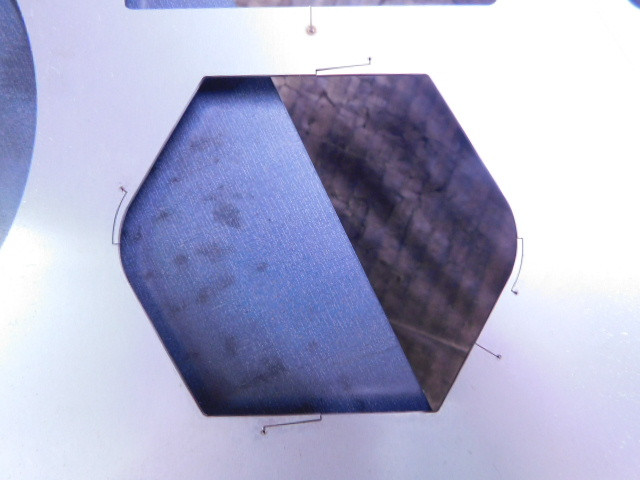 |
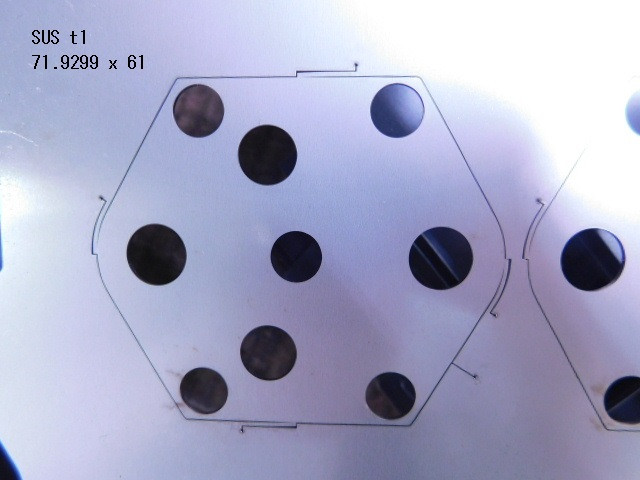 |
| これだと落ちた | こちらはうまくいった |
落ちたほうはスリットの長さを長くすれば止まったのかも知れません。
うまくいった方は逆にスリット長さを長くすると製品の重さを支えきれないのかも・・・。
