メモ(覚え書き)
太陽の光の進み方
小学3年の理科で太陽の光について学習します。
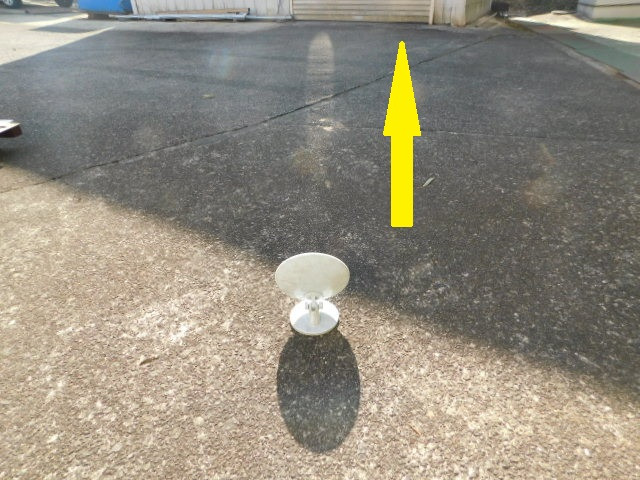
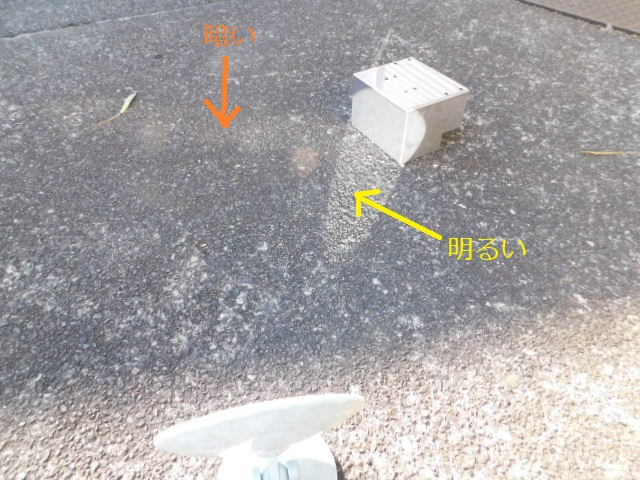
写真のように太陽の光を鏡で反射させてみるとその光はまっすぐに進むことがわかります。
 |
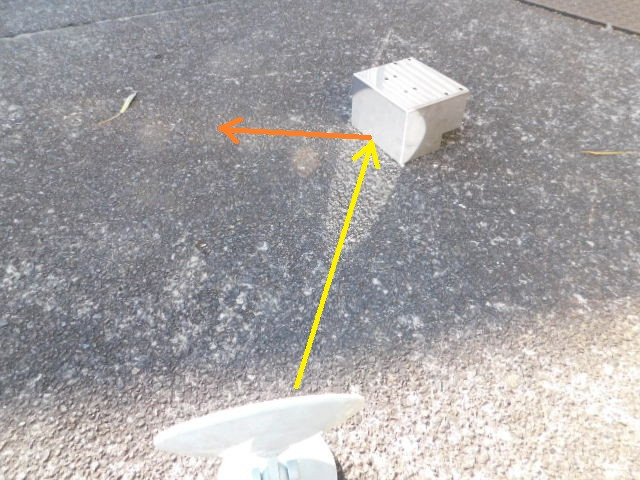 |
反射した光も同様に直進します。
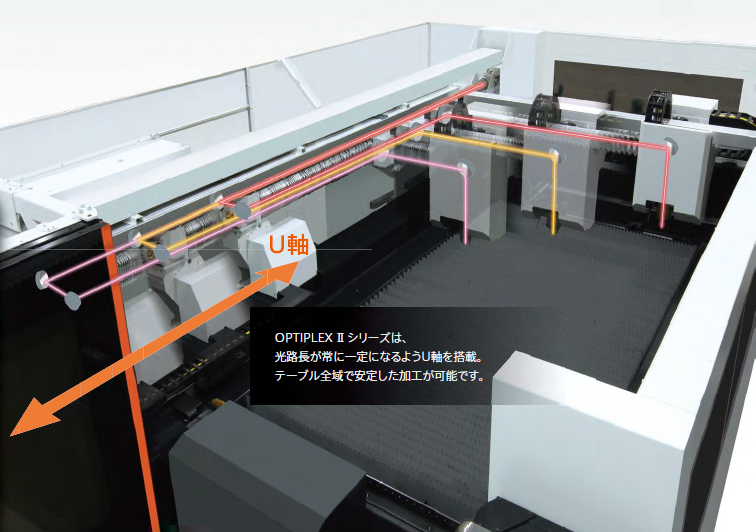
炭酸ガスレーザも同じ仕組みで数枚の鏡にレーザ光線を反射させて任意の位置にその光を伝えていきます。写真はマザックさんのカタログより抜粋しています。
また今回光を反射させるにあたって鏡がなかったのでステンレスの製品を代用して行いました。反射率は鏡より悪くなっているので反射した光は弱くなっていることがわかります。
炭酸ガスレーザの場合もミラーに反射する際にごくわずかですが吸収されたりするので、パワーは反射するたびに少し低下します。またミラーが汚れているとさらに反射された光はエネルギーをロスしています。そのため年に1から2回ミラークリーニングをする必要があります。
同様の内容を以前、弊社HPでも記載していますので、ご参照ください。
https://r.goope.jp/matobaseisakusyo/info/2021-05
https://r.goope.jp/matobaseisakusyo/info/2023-04
FR曲げ
フラットパンチでのFR曲げを試してみました。
アマダさんのサイトで以前から紹介されていますが、なかなかチャレンジしないままにしていました。
たまたま使用していないままの1Vダイがありましたので、これをパンチにして試してみました。
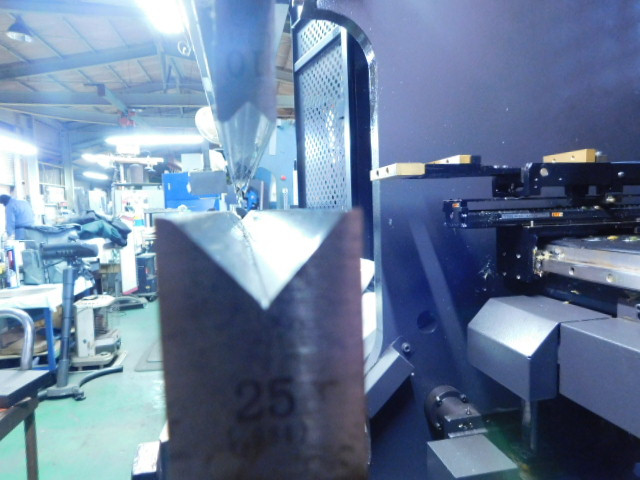
今回使用したのがパンチがV10の1Vダイ、ダイはV25です。
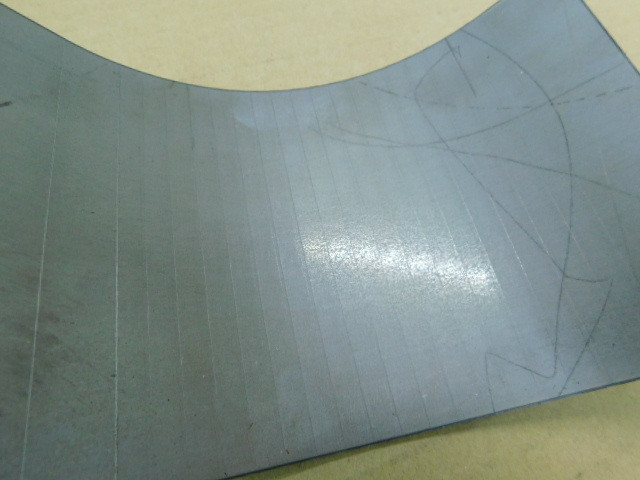
サンプルとしてSPHC t2.3で外R80の曲げを行いました。
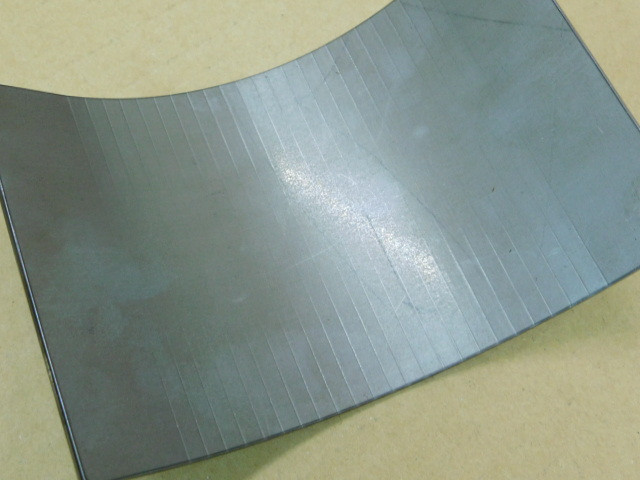
いつもの直剣による曲げと比較してみました。
| いつもの直剣による曲げ | |
 |
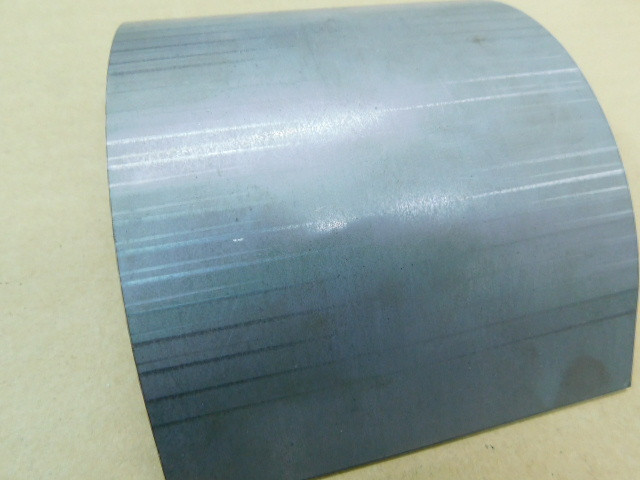 |
| フラットパンチでの曲げ | |
 |
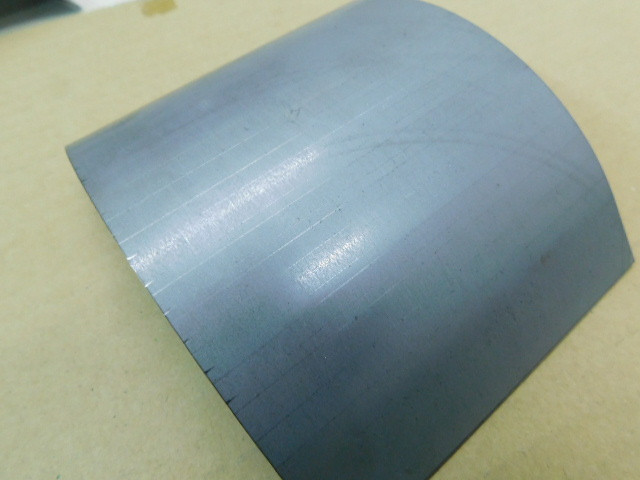 |
確かに外側の傷も少なくなったのと、数枚曲げてみましたがRのばらつきも直剣のものよりも安定していました。
サンプルの切断
筒状のプレス製品の天井部分を切り抜いてほしいというご依頼がありました。平らなところを出来るだけ大きい範囲でということでした。
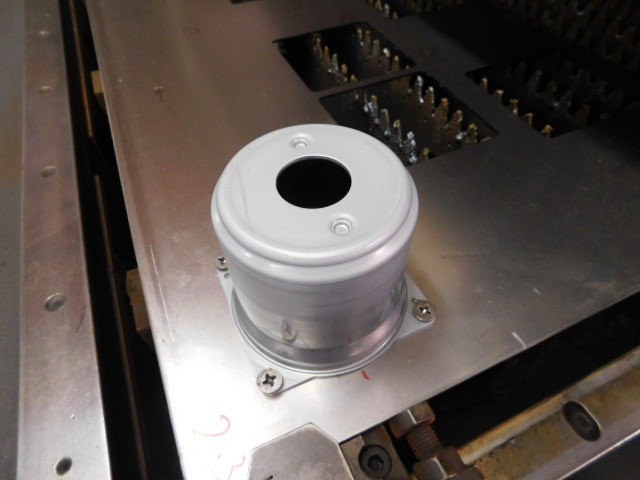
製品をネジで固定し、天井部分に空いてある穴の位置を確認します。(厳密なことを言うと、通常のレーザ加工機に写真ように板を置いて製品を設置した場合、製品はどうしても傾いてしまっています。プログラム自体は製品が水平に置かれていることを前提として作ってあるので、何も考えずにプログラムを実行しようとするとどうしても寸法にずれが発生してしまいます。)
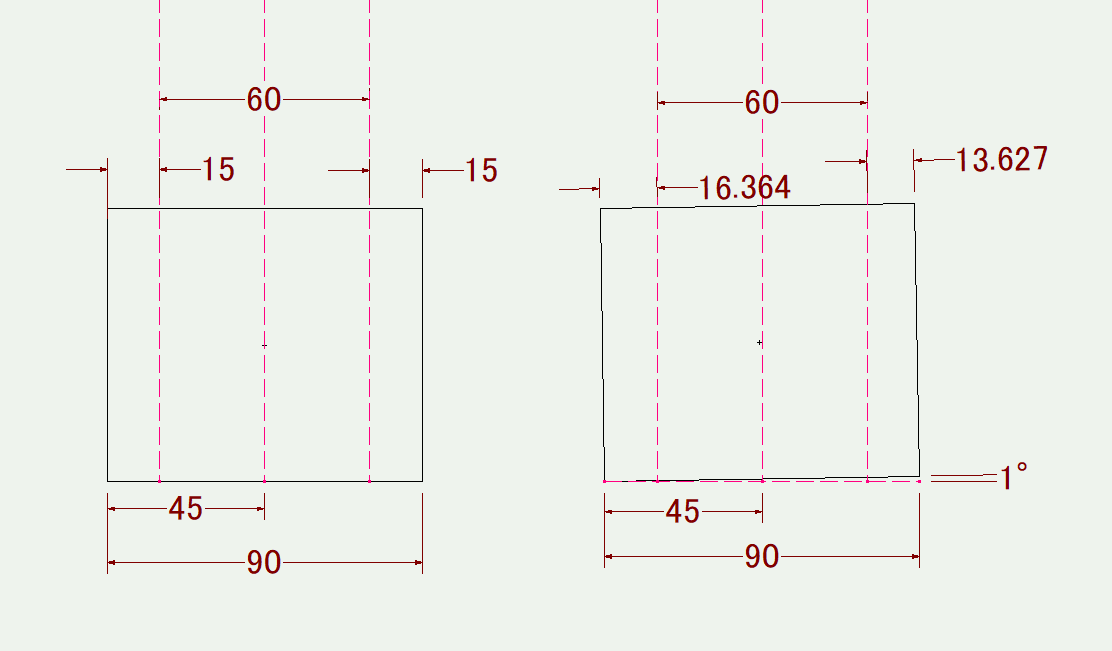
製品高さがかなり影響しますが、上図のように例えば1°傾いたとするとこんな感じでずれてしまいます。
2D加工用のレーザの場合、下の写真を見てお分かりいただけると思いますが、追加工用の穴自体はネジ加工を施した製品の下にある板にあけるプログラムなので、ずれが最小になるように製品とプログラムとのずれを修正する必要があります。
(ただ、切断面は3D加工機用のレーザではないので、面に対して垂直にはなりません。精確に切断しようとすると専用の冶具を作ることになります。)
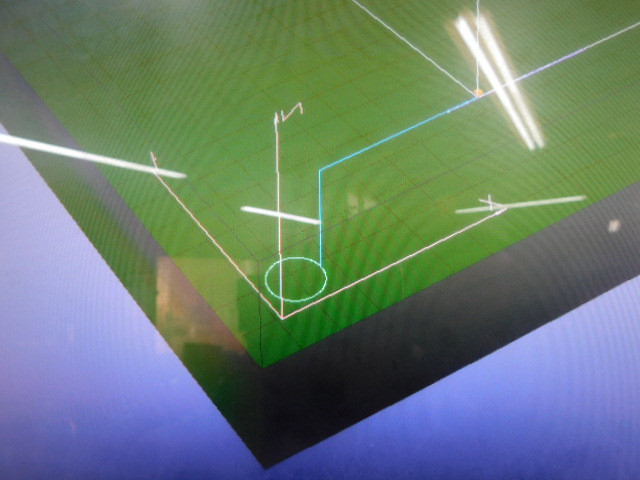
プログラム原点の位置を修正したあとで、いよいよ製品の加工を行います。
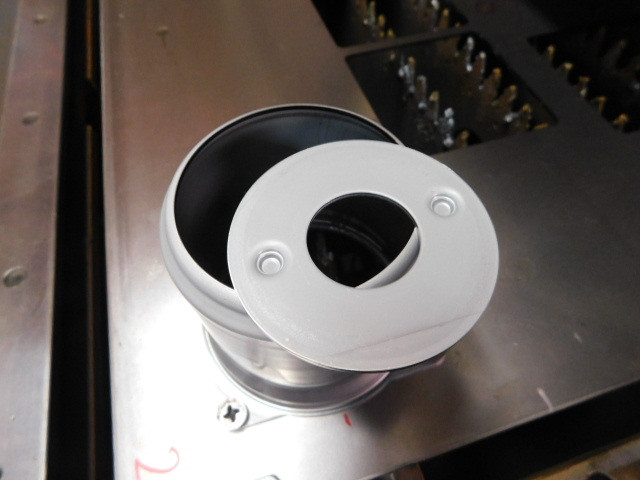
中心の穴と外周との寸法を確認したところ、寸法の振り分けずれはだいたい±0.1程度におさまりました。
今回は強度試験に利用するだけなので寸法自体はおおざっぱでもよいとのことでしたので、これで納品が出来ます。
SPCC t0.5
SPCC t0.5の角を溶接しました。
本日は、溶接専任担当者が不在でしたが、お急ぎの製品ということで・・・。
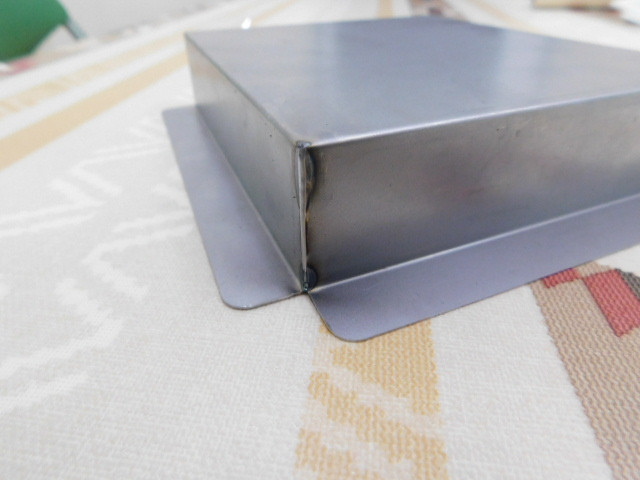
穴も開かずにホッとしています。
板金屋さん
こういう製品を作ると、板金屋さんって感じがする・・・。