メモ(覚え書き)
厄介な加工
小さい製品をレーザ切断することはよくあるのですが、穴の開いていない数ミリ程度の製品は結構厄介なんです。
大きな製品の場合はミクロジョイントをつけなくても困らないのですが、小さすぎる製品の場合はどうしても必要なジョイントをつけると、切断後に材料から製品をなかなか取り出せなくなるので、工夫が必要になります。
特急品で作ってほしいと言われ、図面を見てみると下図のように小さな部品を溶接するという内容のものでした。
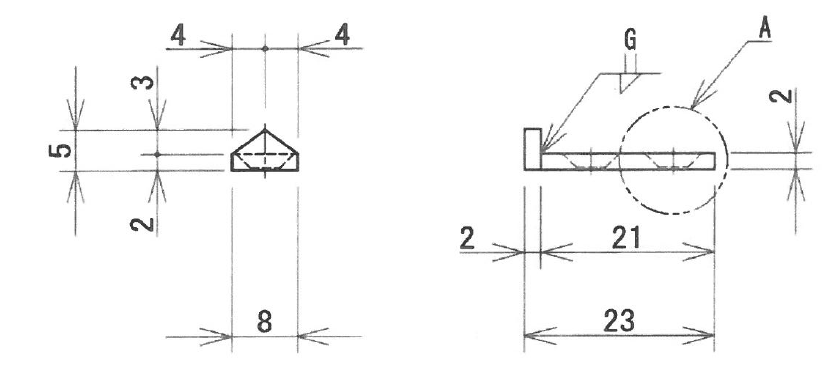
簡単にCAD上では描けますが、この設計の人たちは物を作る現場をどの程度までご存じなのか?と思います。
一応頑張って製作しました。
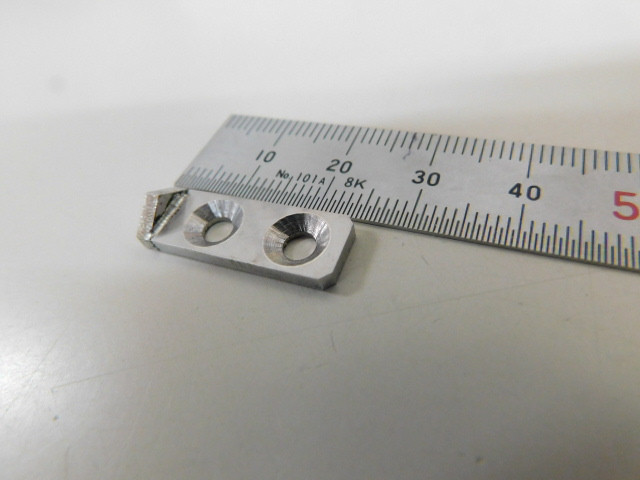
加工時間の算出が難しい形状
SUSのt2で以下のような形状の加工ができるかどうかの問い合わせを受けました。
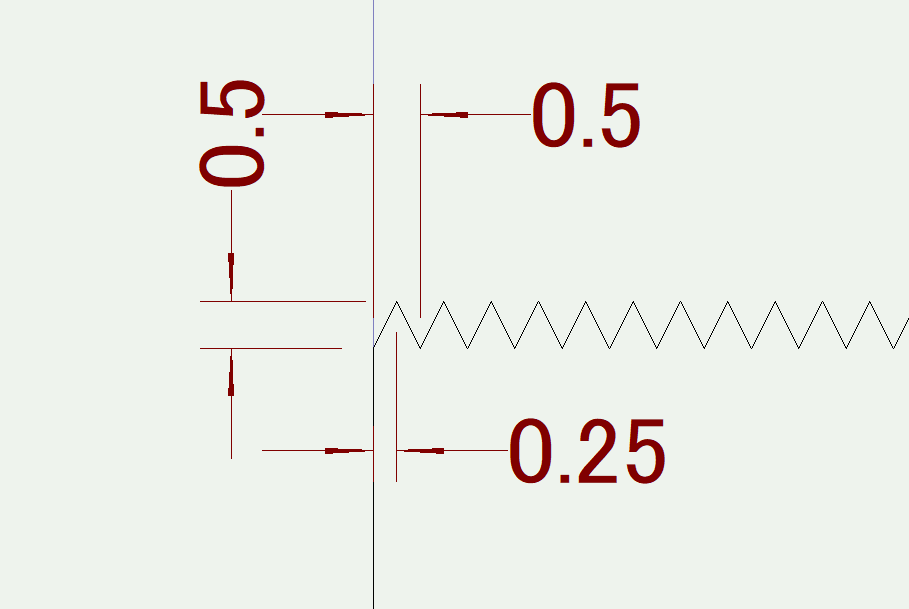
普段こういう細かな形状は加工することがありませんので、一度サンプルを作りお客様にご判断していただくことにしました。サンプル結果が良好だったのかありがたいことにご注文をいただきました。
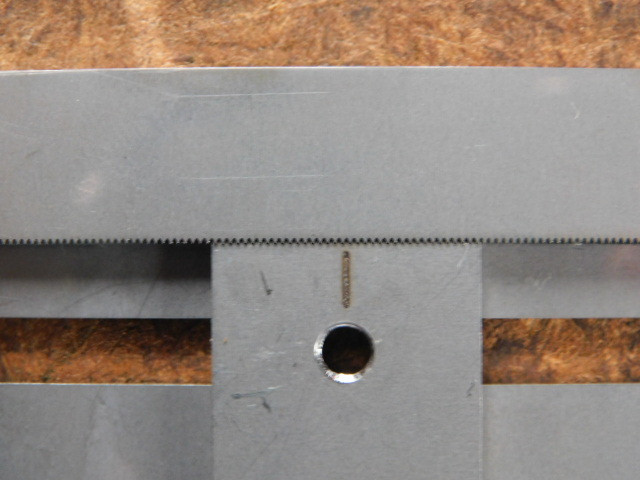
最初懸念していたドロスなどもほとんど付着することもなく切断も良好でした。また子部品のケガキについてはアシストガスに窒素を使用すると見えにくくなると思い、エアーを用いて濃くなるようにしています。
近年の機械はNCが賢くなり、先読みしながらの加工ができるのと、コーナー部分での加減速や切断条件の変更などが速やかに行えるので、こういう細かな形状もいろいろと対策を考えなくてもそのまま加工割り付けをしても大丈夫なことが多くなりました。昔の32ビットのNCの時代のことを考えると・・・。
ただ、こういう形状の加工時間の算出はかなり厄介で、高速切断の条件を用いていても、指定した加工速度に加速する前に曲がることになりますので、実測の速度はF200前後で動いていました。CADCAMの加工割り付け時に算出する加工時間は多少加速や減速の考慮はしてあるとはいえ、精確な時間を算出することはできません。
実際MetaCAMでは10秒ちょっとの時間でしたが、実際は1分ちょっとかかりました。
穴はどこまで端に近づけられるか?
SPHC t9㎜の板に穴をあける場合、端から30㎜のところにΦ55の穴があるのですが、以前頼んだ加工業者さんに5㎜以上は欲しいと言われたとのことで、今回2.5㎜しかないので加工可能かどうかというお話でした。
今回のように穴形状が円の場合は別に問題はありません。
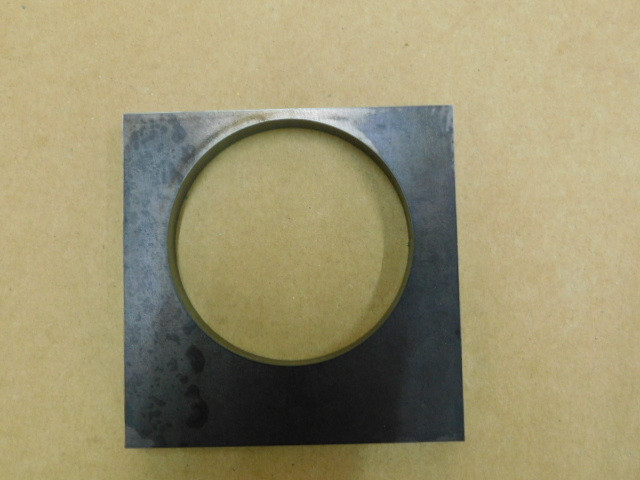 |
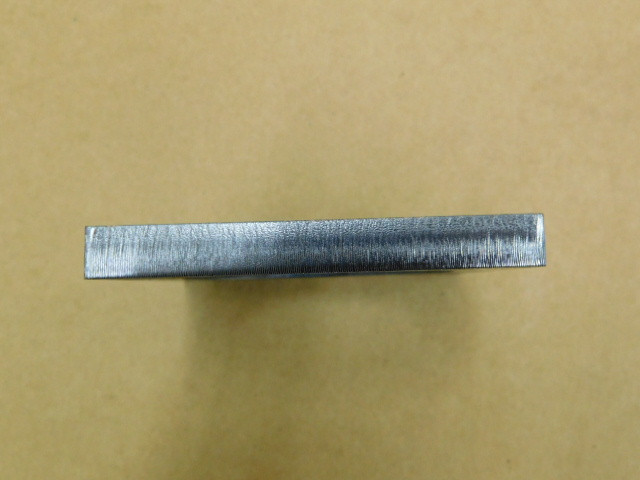 |
定規を当ててみても直線部分に隙間もありません。
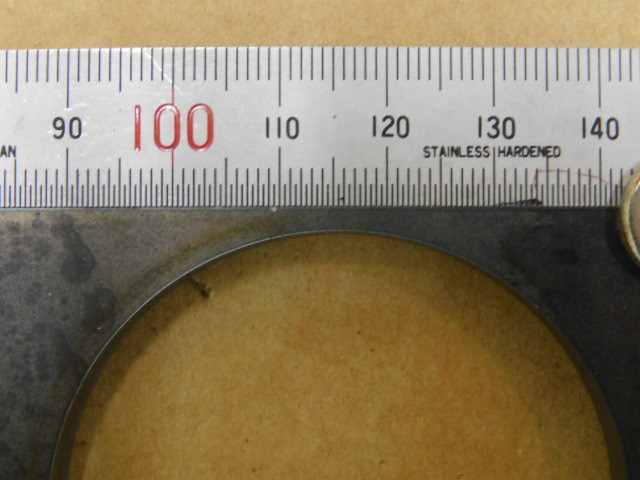
試しに端から1㎜まで近づけてみました。
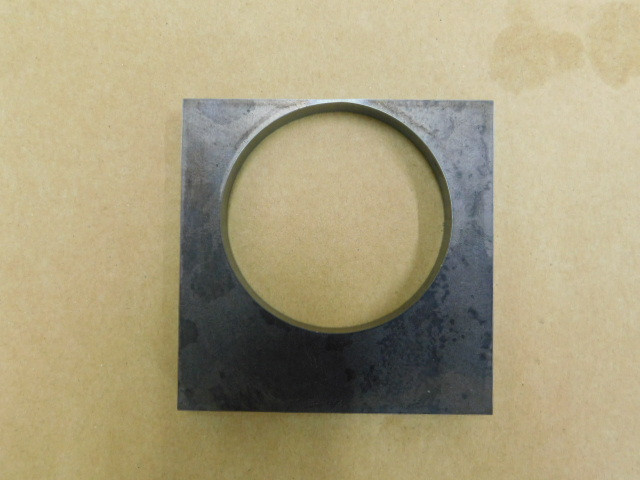 |
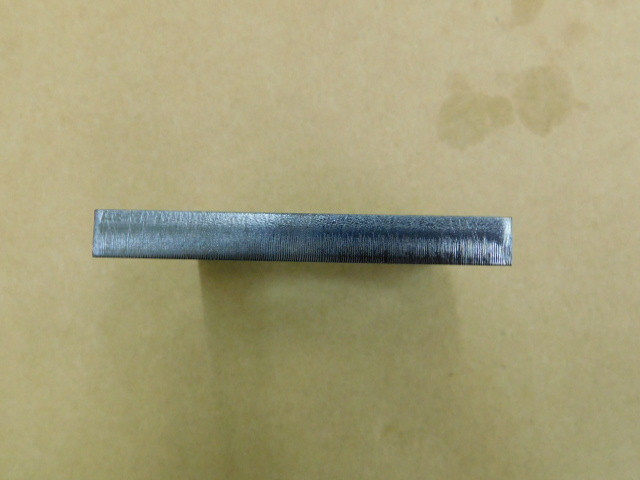 |
一見何の問題もなさそうですが、切断面を触ってみたところ少しふくらみがありました。
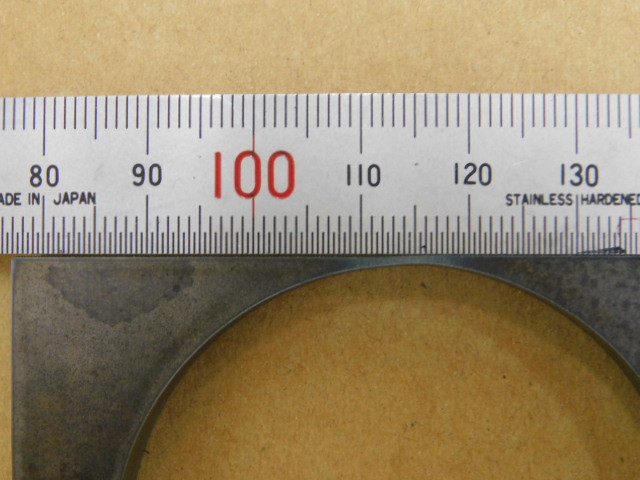
定規をあててみるとこの写真の場合左側に隙間があるのがわかります。
今回丸穴でしたので、形状にはさほど問題はありませんでしたが、角穴などの場合はひずみが大きく出ると思います。過去にお問い合わせされた業者さんはそのことを踏まえてお話されたのではないかと思います。
なぜ???
2D用のCADデータをいただいて、モデルを作図をして展開してみると、なぜか微妙な数値に。
元図を確認してみると、
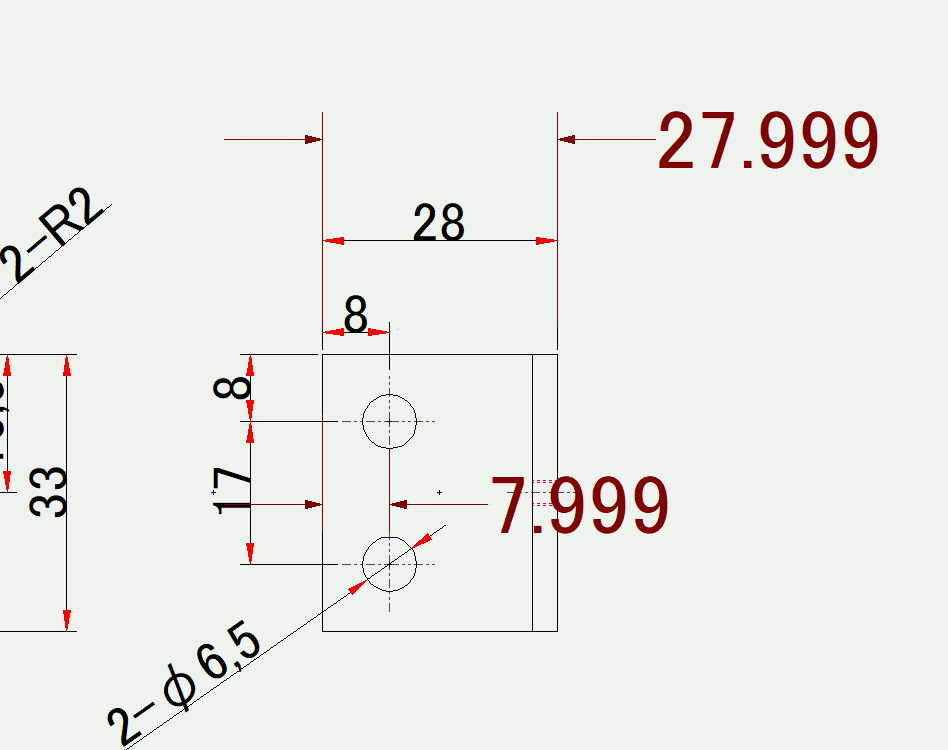
記載寸法は整数ですが、CAD上で測定してみると0.001小さくなっていました。
1:1の縮尺で描かれているんですが、原因はなんでしょう???
シム
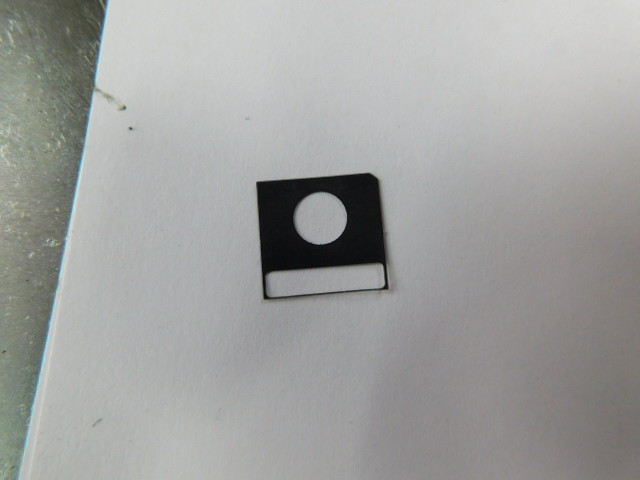
添付図の形状のシムを板厚0.1㎜から0.5㎜の数種類作ることになりました。
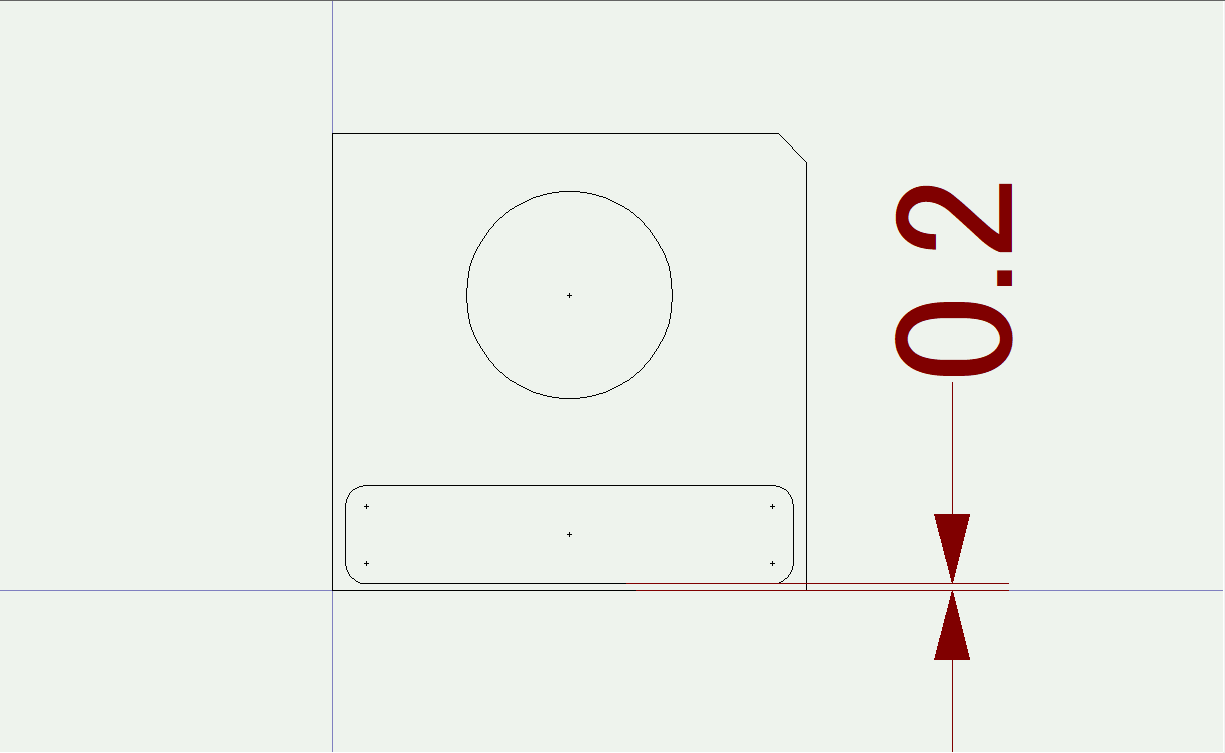
CO2レーザだとどうなるかなと思っていましたが、ちゃんと形になっていてホッとしています。
 |
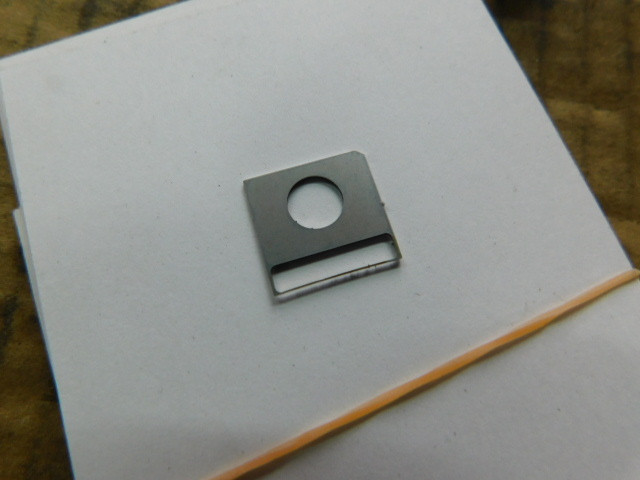 |
左が今回一番薄い0.1㎜、右が一番厚い0.5㎜。
