メモ(覚え書き)
曲がるのは曲がりますが・・・
なんとか一枚物の加工として出来たのですが、金型に偏荷重がかかるような曲げは出来ればしたくはないかなぁ。

SPHC t9の切断
現在対応されている製品について応援をしてもらえないかとお取引先からご依頼がありました。
SPHC t9.0にボスとt3.2のL曲げ部品が取り付く製品ですが、現行品については板厚より小さいΦ6.5の穴についてはポンチ代わりにピアスで対応し、後からドリルにて穴をあけられているとのこと。またL曲げ部品については表側にはケガキでの位置決めで対応し、裏側は治具にて位置を決められていたようです。
弊社としては、Φ6.5の穴についてはレーザ加工、またL曲げ部品については差し込みにしてはどうかとご提案し、サンプルを製作、ご承認をいただきました。
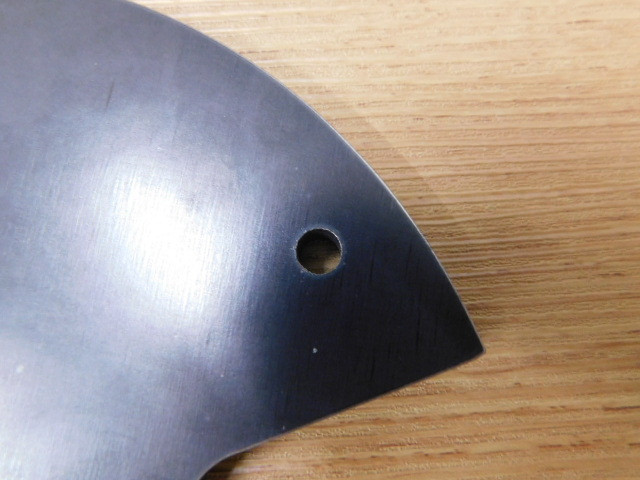
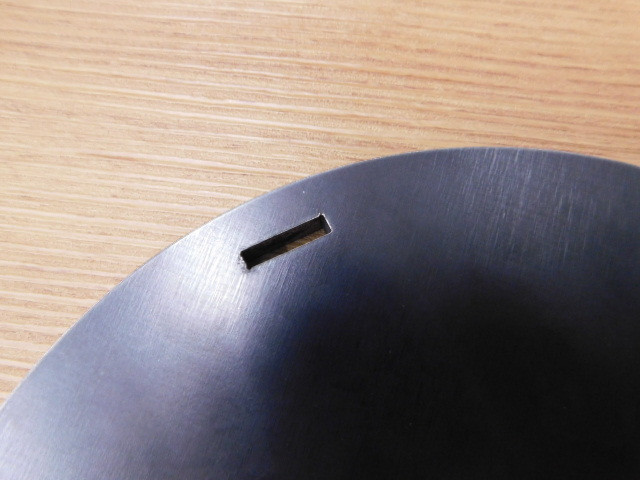
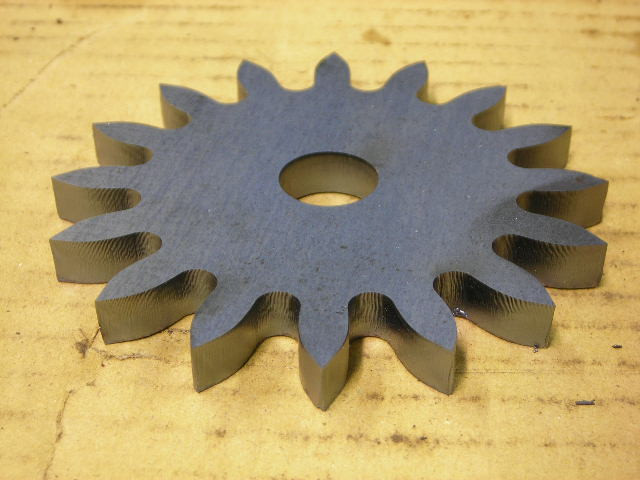
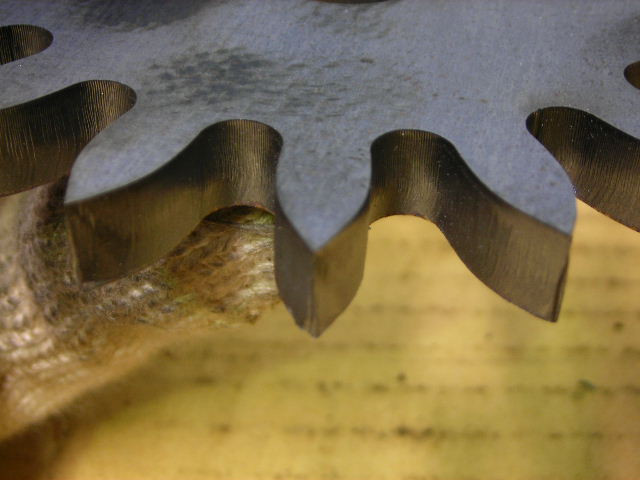
今は何かと毛嫌いされている炭酸ガスレーザですが、使い方次第で十分品質の高い切断は可能です。
昔、1.5kwの小さい出力のレーザ加工機を使用していましたが、コーナー冷却やコーナーループなどの技法を用いなくても、鋭角の角の溶け落ちがない切断も対応していました。
3DCADデータがあると・・・
もう10数年以上前になりますが、尼崎で開催されいた展示会でCADCAMメーカーの営業さんに「これからは3Dモデルでのデータのやり取りが主流になります。」といろいろと機能を紹介されました。MetaCAMでも3Dデータは標準でIGESとSTEPは取り込めるのですが、令和になった今でも弊社の場合はいまだに大部分がfaxによる紙図面かメールで送られてくるPDFです。PDFで送られてくる場合にはDXFやDWGの2Dデータをあわせて送ってくださることがようやく増えてきたように思います。
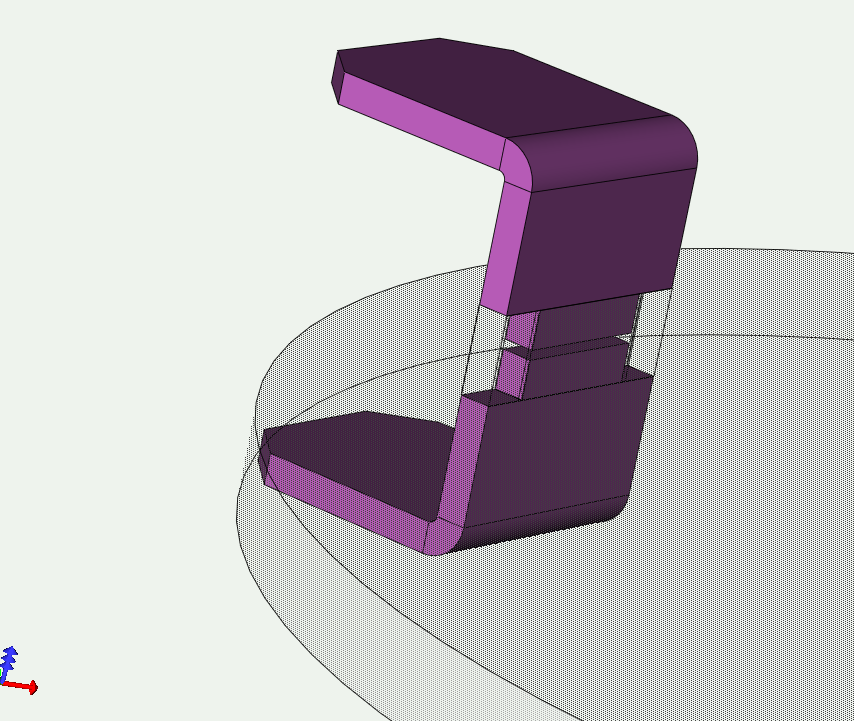
今回はPDFと一緒にDXFデータを合わせて送っていただいたのですが、コの字曲げの製品ですが、正面図以外は各方向からみた矢視図で描かれていたので、モデルを作成したあと確認のためにMetaCAMで三面図に落とすと・・・
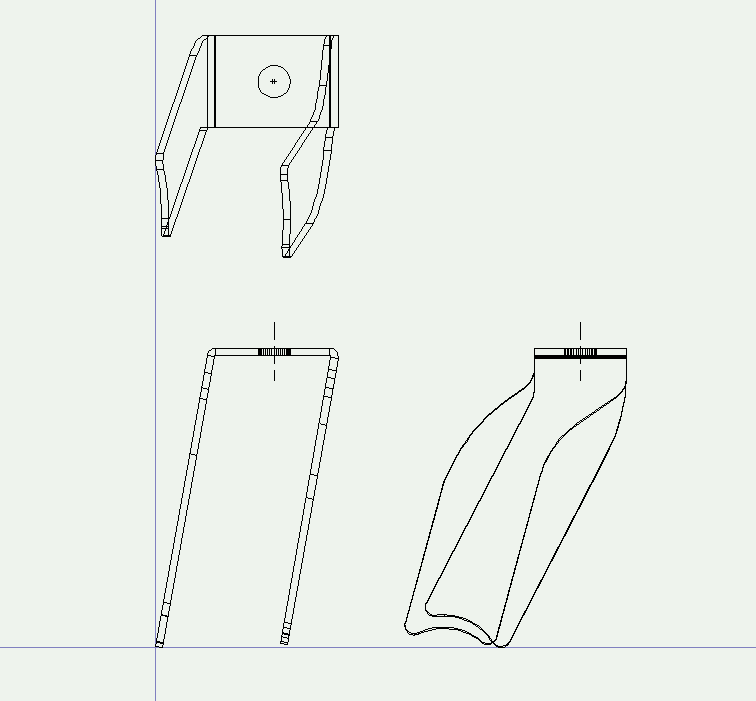
元のCADデータと重なるかどうかの確認ができません。こういう形状の時は3Dデータがあると本当にありがたいと思います。
また今回の場合、ノギスでの寸法確認を行える部分が少ないので大変でした。
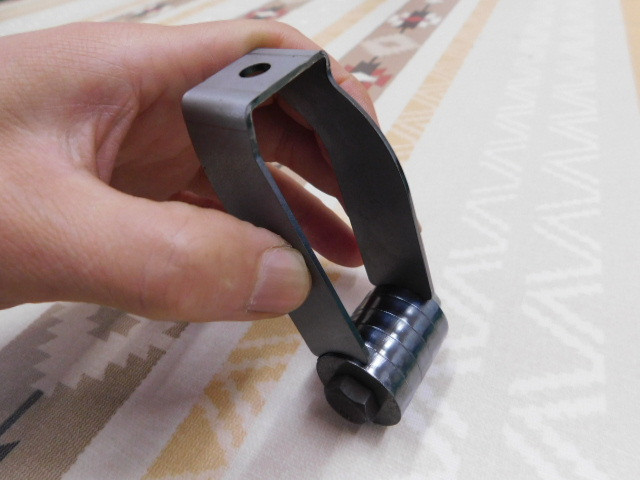
一応この製品が取り付くパイプを想定したゲージにも勘合したので一安心です。
FR曲げ
専用金型がない場合で、大きなR形状を曲げる場合に多段曲げ(FR曲げ)を行う場合があります。
この曲げ加工ではV幅と送りピッチで見栄えや作りやすさが変わります。
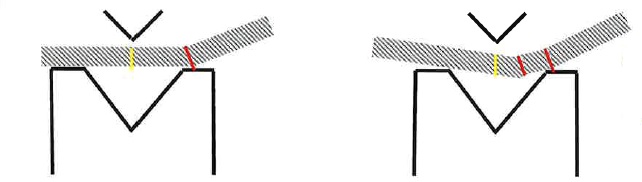
上図はアマダさんの資料の抜粋図ですが、左側のように金型の両肩に材料が載っていると、曲面は荒くなりますが曲げ精度は安定します。
右側の場合は、出来上がりの製品は滑らかになりますが、曲げ精度は安定しません。
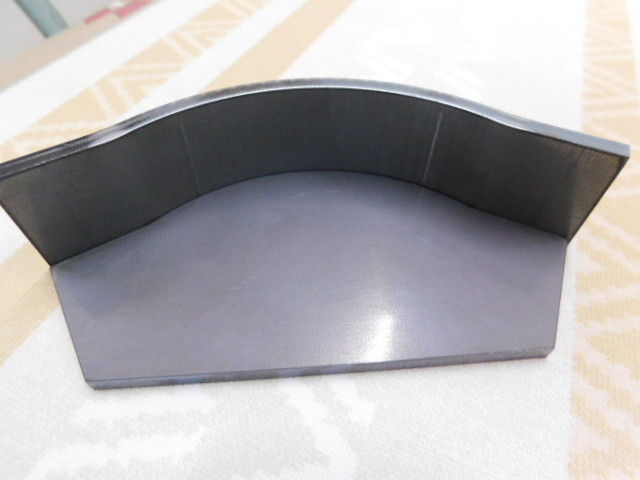
今回、板厚がt4.5でしたので使用するV幅が大きくなるので、送りピッチを短くして対応しました。曲げRをゲージで確認しながら曲げていくのですが、なかなか安定しませんでした。(中央部分の内R57.5部分については、送りピッチを3.61、28回の曲げを行っています。)
ショートフランジ
板厚が薄い場合のショートフランジは以前にもご紹介した方法で加工できる場合があるのですが、中厚板になると曲げた後に追加工で切断する方法を採用しています。
個数が知れているので、固定と位置決めを兼ねて皿ねじで製品を固定しています。
3Dレーザではないので、あくまでも平面部分での加工になります。
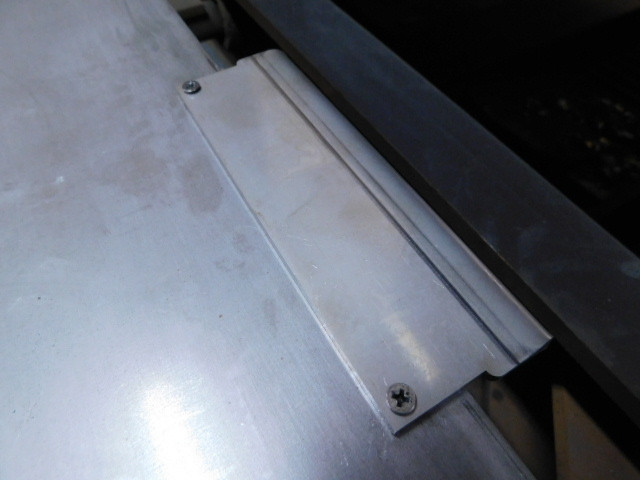
製品がSUSなので追加工時に飛び散るスパッタが曲げた面にこびりつかないように前準備をしてから、所定の位置にセットします。
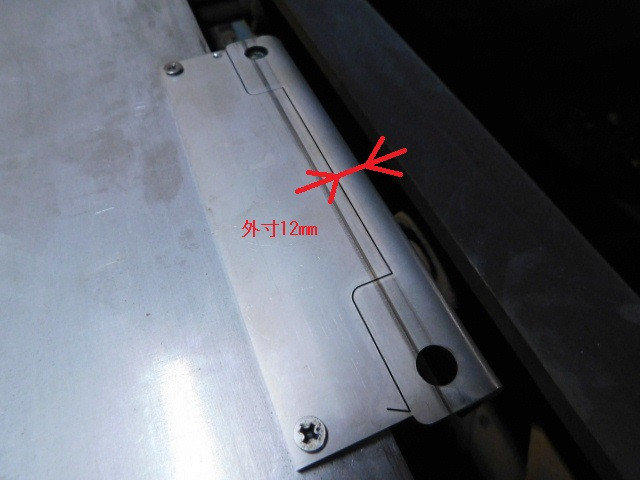
外寸12㎜部分と丸穴を加工しました。
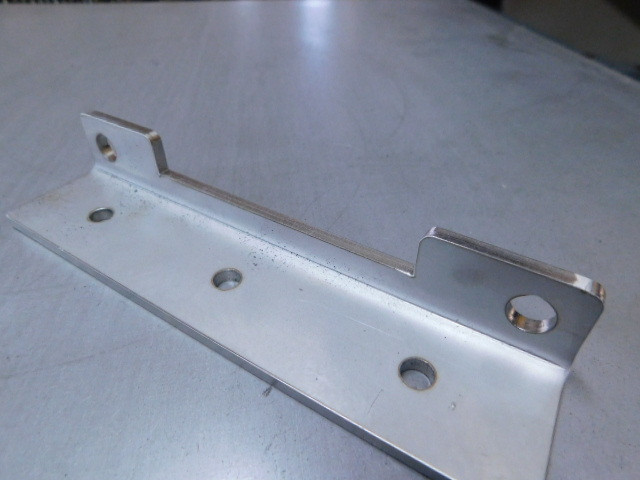
ジョイント部分の処理とバリ取りをして出来上がりです。
