メモ(覚え書き)
3DCADデータがあると・・・
もう10数年以上前になりますが、尼崎で開催されいた展示会でCADCAMメーカーの営業さんに「これからは3Dモデルでのデータのやり取りが主流になります。」といろいろと機能を紹介されました。MetaCAMでも3Dデータは標準でIGESとSTEPは取り込めるのですが、令和になった今でも弊社の場合はいまだに大部分がfaxによる紙図面かメールで送られてくるPDFです。PDFで送られてくる場合にはDXFやDWGの2Dデータをあわせて送ってくださることがようやく増えてきたように思います。
今回はPDFと一緒にDXFデータを合わせて送っていただいたのですが、コの字曲げの製品ですが、正面図以外は各方向からみた矢視図で描かれていたので、モデルを作成したあと確認のためにMetaCAMで三面図に落とすと・・・
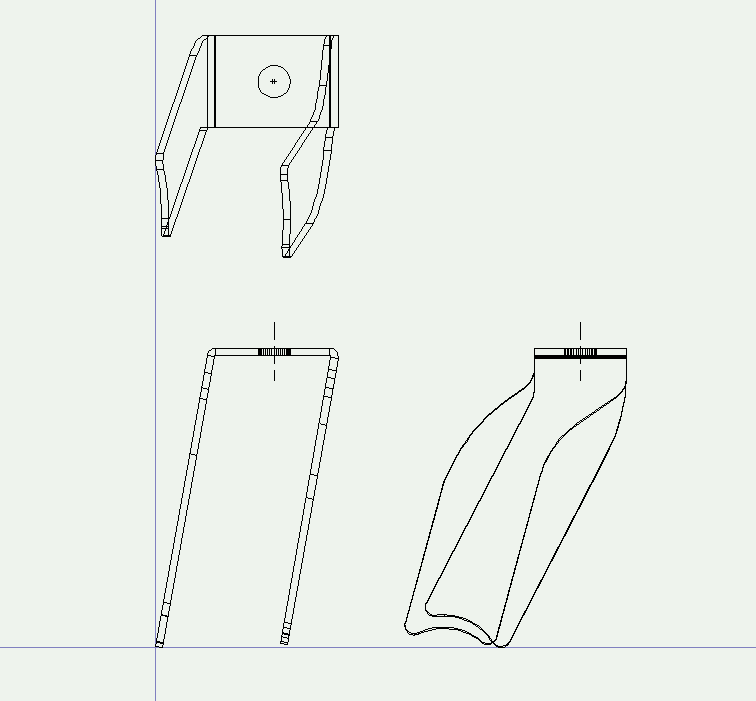
元のCADデータと重なるかどうかの確認ができません。こういう形状の時は3Dデータがあると本当にありがたいと思います。
また今回の場合、ノギスでの寸法確認を行える部分が少ないので大変でした。
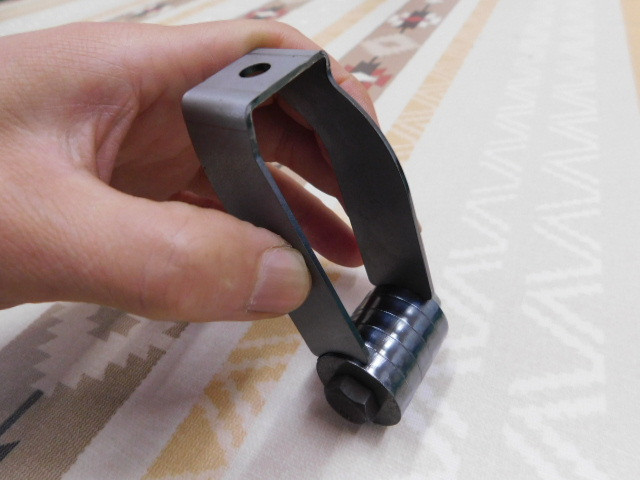
一応この製品が取り付くパイプを想定したゲージにも勘合したので一安心です。
FR曲げ
専用金型がない場合で、大きなR形状を曲げる場合に多段曲げ(FR曲げ)を行う場合があります。
この曲げ加工ではV幅と送りピッチで見栄えや作りやすさが変わります。
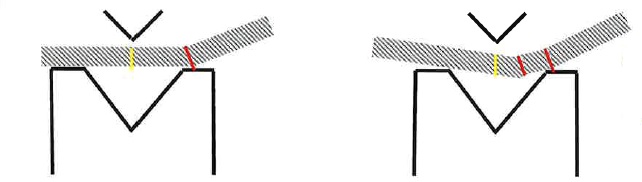
上図はアマダさんの資料の抜粋図ですが、左側のように金型の両肩に材料が載っていると、曲面は荒くなりますが曲げ精度は安定します。
右側の場合は、出来上がりの製品は滑らかになりますが、曲げ精度は安定しません。
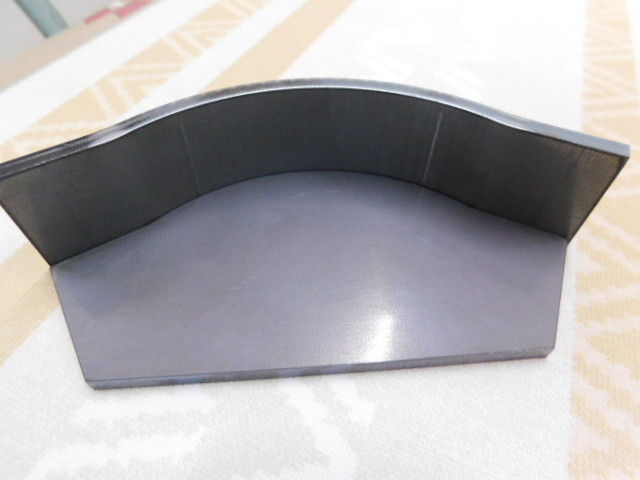
今回、板厚がt4.5でしたので使用するV幅が大きくなるので、送りピッチを短くして対応しました。曲げRをゲージで確認しながら曲げていくのですが、なかなか安定しませんでした。(中央部分の内R57.5部分については、送りピッチを3.61、28回の曲げを行っています。)
ショートフランジ
板厚が薄い場合のショートフランジは以前にもご紹介した方法で加工できる場合があるのですが、中厚板になると曲げた後に追加工で切断する方法を採用しています。
個数が知れているので、固定と位置決めを兼ねて皿ねじで製品を固定しています。
3Dレーザではないので、あくまでも平面部分での加工になります。
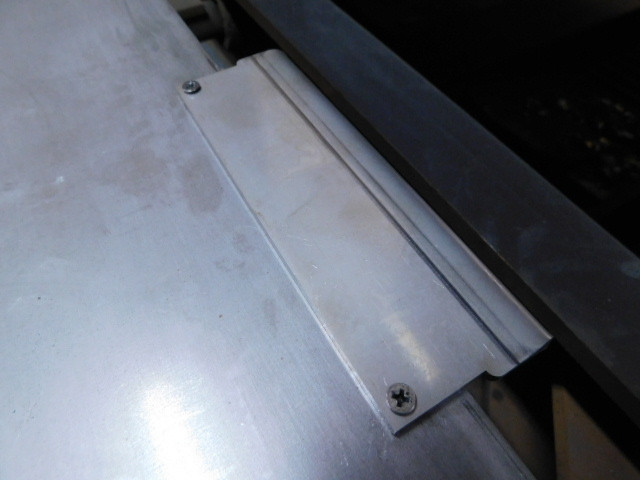
製品がSUSなので追加工時に飛び散るスパッタが曲げた面にこびりつかないように前準備をしてから、所定の位置にセットします。
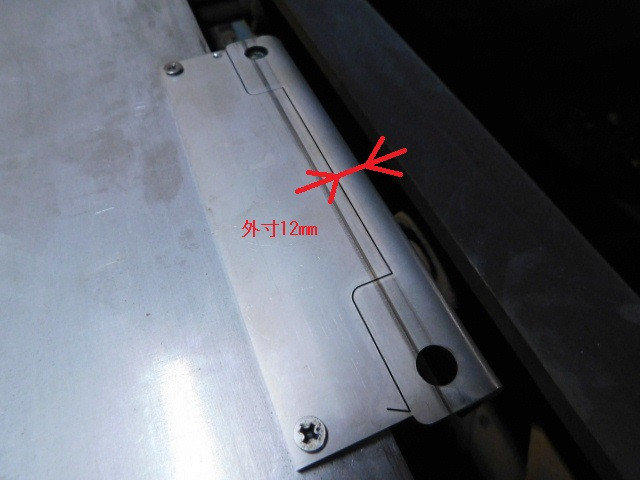
外寸12㎜部分と丸穴を加工しました。
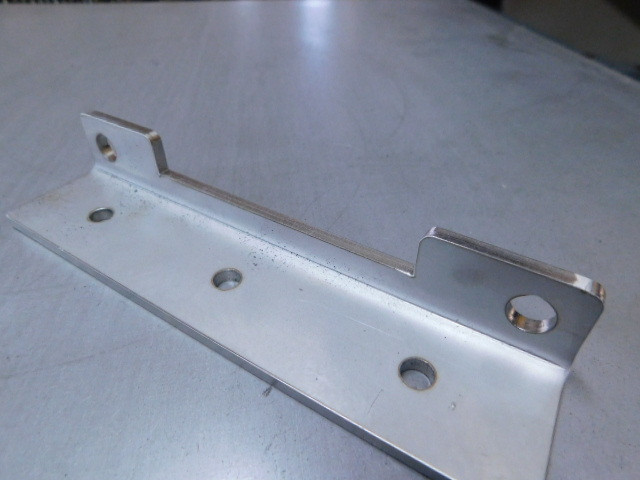
ジョイント部分の処理とバリ取りをして出来上がりです。
パンチングメタルの切断
パンチングメタルの切断では、Φ5くらいの穴まででしたら通常の板を切断するときと同じように非接触ノズルを使用することが出来ます。
ただ、切断後に曲げ加工があるとその曲げ線位置が穴のどの部分にかかるのかによっては、曲げ時の材料滑り方が異なりますので、寸法精度は悪くなります。
そのためなるべく対称形になるように工夫をしながら切断をしています。
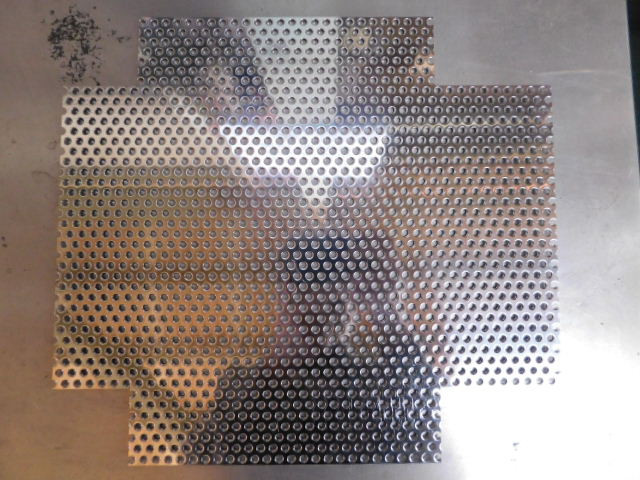
今回の製品は曲げ高さが左右で異なりますが、曲げ位置については左右、上下が対称形になるようにしています。
また、この箱の中に仕切り板を配置するので、人の手が当たる部分には凸凹がないようにも工夫しています。
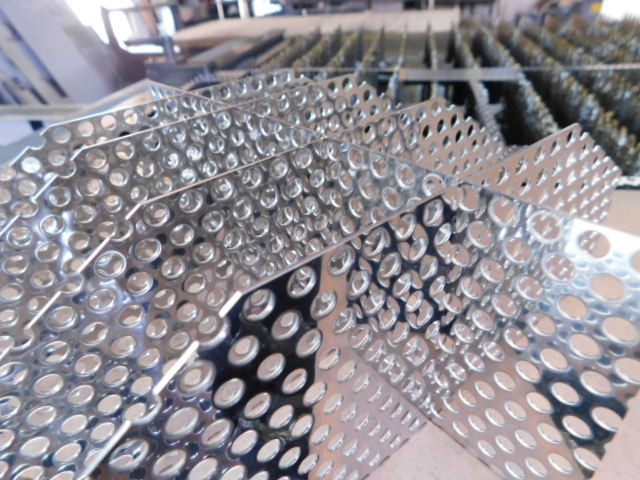
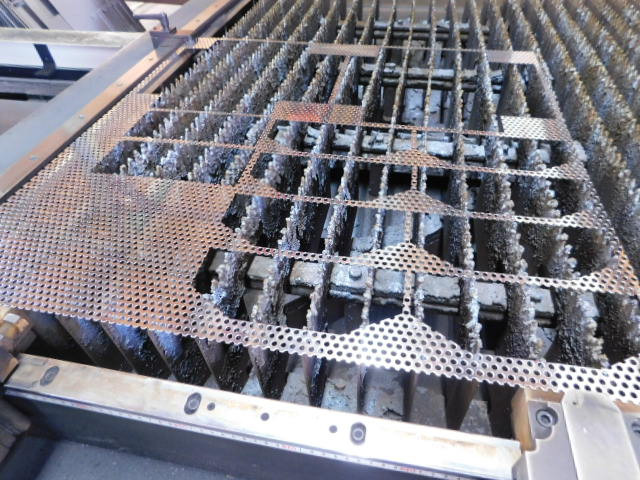
昔は切断したブランクの目をそろえるために治具を作成していたのですが、大きな製品になると、パンチングメタルの穴ピッチも歪の関係で計算通りにはならないことが多いので、今はそれに代わる工夫をしながら切断をしています。
一般的に図面通りにならない形状
通常の加工を行うにあたって、図面通りにならないことがあります。
以下のように曲面に12㎜幅のスリットを入れようとしても
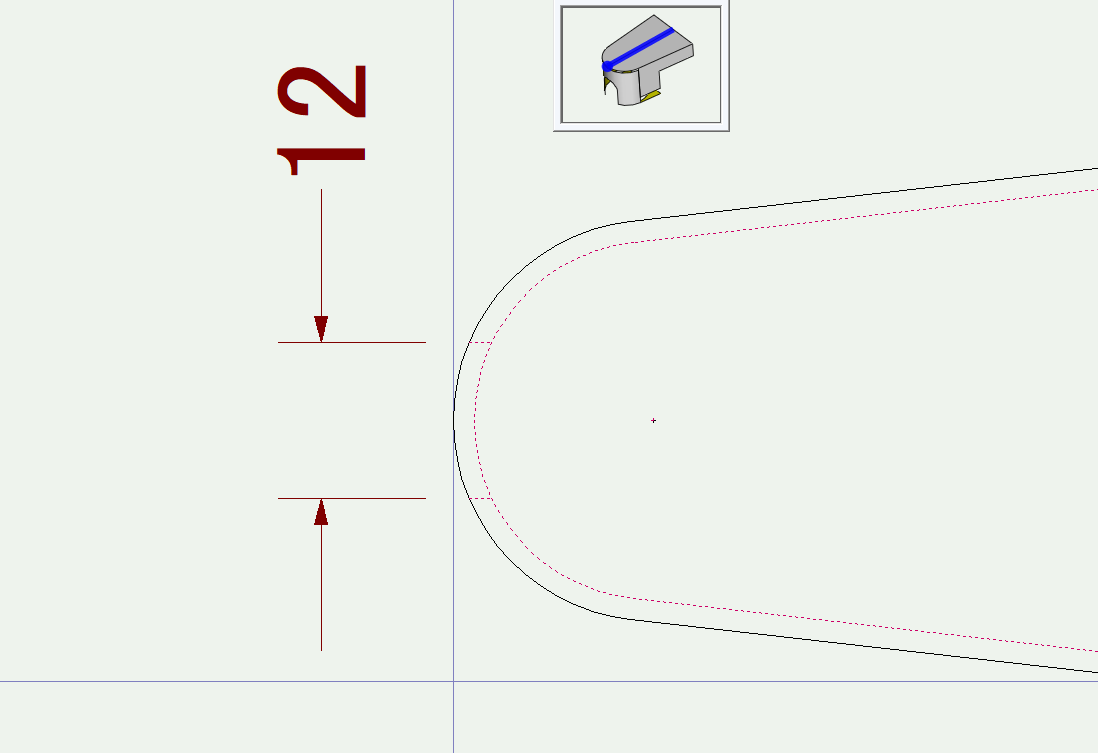
形状を作成後、3Dレーザなどで追加工をしない限りこの形状を作ることが出来ません。
なぜなら、通常の2Dレーザでの切断では面に垂直方向に断面が出来るためです。
MetaCAMでも基本的に12㎜のスリットが出来るように投影してみると

上の図の赤い線で示したように曲面上の12㎜のスリットの端からR中心に向かって切断された形状になります。
スリット幅12㎜がどうしても必要な場合は、その旨をあらかじめお伝えいただき、R面の外側はそれよりも大きくなることをご了承いただく必要があります。
 |
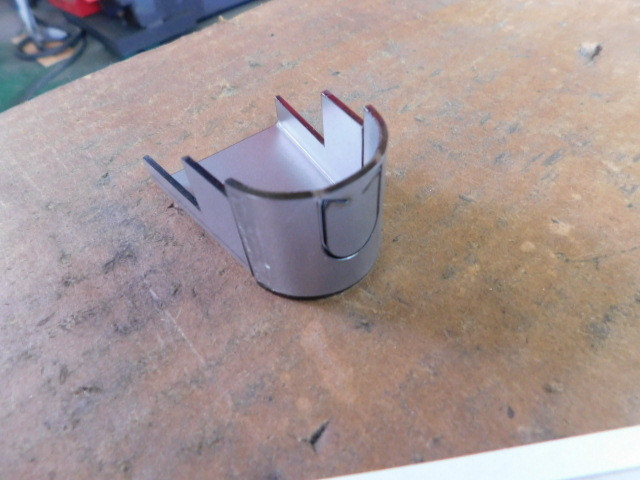 |
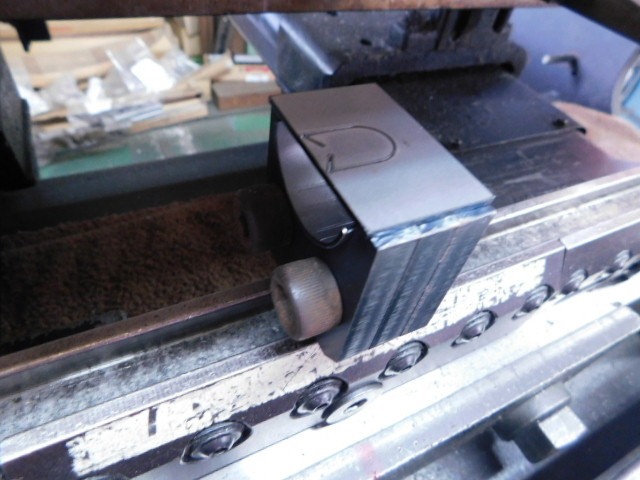
また、スリット部分を切り落としてしまうと、これはこれで曲げる際に厄介なので、写真のような感じの状態で先に曲げてから、該当部分を取り除きます。
