メモ(覚え書き)
好きこそものの上手なれ
普段は学生時代が自分にあったかどうかもよく覚えていなかったりするのですが、ある英語の授業中に先生が雑談で話された一言は今でもよく覚えています。
「君らは、数学の教授とプロのサッカーの選手だとどちらが偉いと思うか?」
その先生のお話では、「数学の教授は算数や数学がおもちゃだった。サッカーの選手はサッカーボールがおもちゃだった。そのおもちゃで遊ぶのが楽しくて、ずっと遊んでいた延長線上が数学の教授だったり、サッカーの選手だったりする。そこに差はあると思うか?」とのこと。
昔お世話になった知人に「お前の親父、遅くまで仕事をしたり、休みの日でも働いて、みんなから働き者やって言われてるやろ? それはあの人が好きでやってんねん。工場でもの作ってるのが好きなだけやねん」って言われたことがありますが、本当にそうだと思います。
まさに「好きこそものの上手なれ」です。
伝説の営業マン
この3月までトーヨー南海株式会社の社長としてご活躍されていた伝説の営業マン江谷さんが、ゴールデンウィーク明けの5月10日に、弊社に遊びに来られました。
「最近の営業さんは、来ても用が済んだらすぐにかえるだけなので、担当が代わった後で、また会いたいなぁと思える人がいない」と普段言っている高齢の母親も、久しぶりに江谷さんに会えて大変喜んでいました。
社長退任後、連絡も取れないと思っていたところ、エステーリンクの上田さんが江谷さんにお話してくださり、今回の機会を作ってくださいました。
上田さんにお礼を言うと、「私の営業の目指すところは人と人を繋ぎ、人の輪を広げて行く事なので、嬉しい事ですし、感謝です。」とお返事をいただきました。
弊社のような小さな工場にも、ちゃんと向き合っていただいた営業さんには本当に感謝しています。またそういう方々は実績も本当にすごい人ばかりです。
昨年、アマダさんで売り上げが1番になった佐藤さんに、新人の頃にお話した話題がきっかけですと言われたときには、涙が出るくらいうれしかったです。
弊社もお客様のために少しでもお役に立てるよう頑張らないとと改めて思いました。
曲げが困難な簡単な形状
板金加工は板から様々な形状を作る加工ですが、困難な形状もあります。
幅に対して高さのある深曲げのコの字曲げの形状もその形状の一つですが、意外と盲点なのが、断面形状が正方形になる形状です。

ちなみに上のような形状で高さ120の金型で曲げようとするとどうなるか・・・。
左側が金型を普通に取り付けた場合、右側が裏付けした場合を示しています。

(標準金型)

(サッシ型)
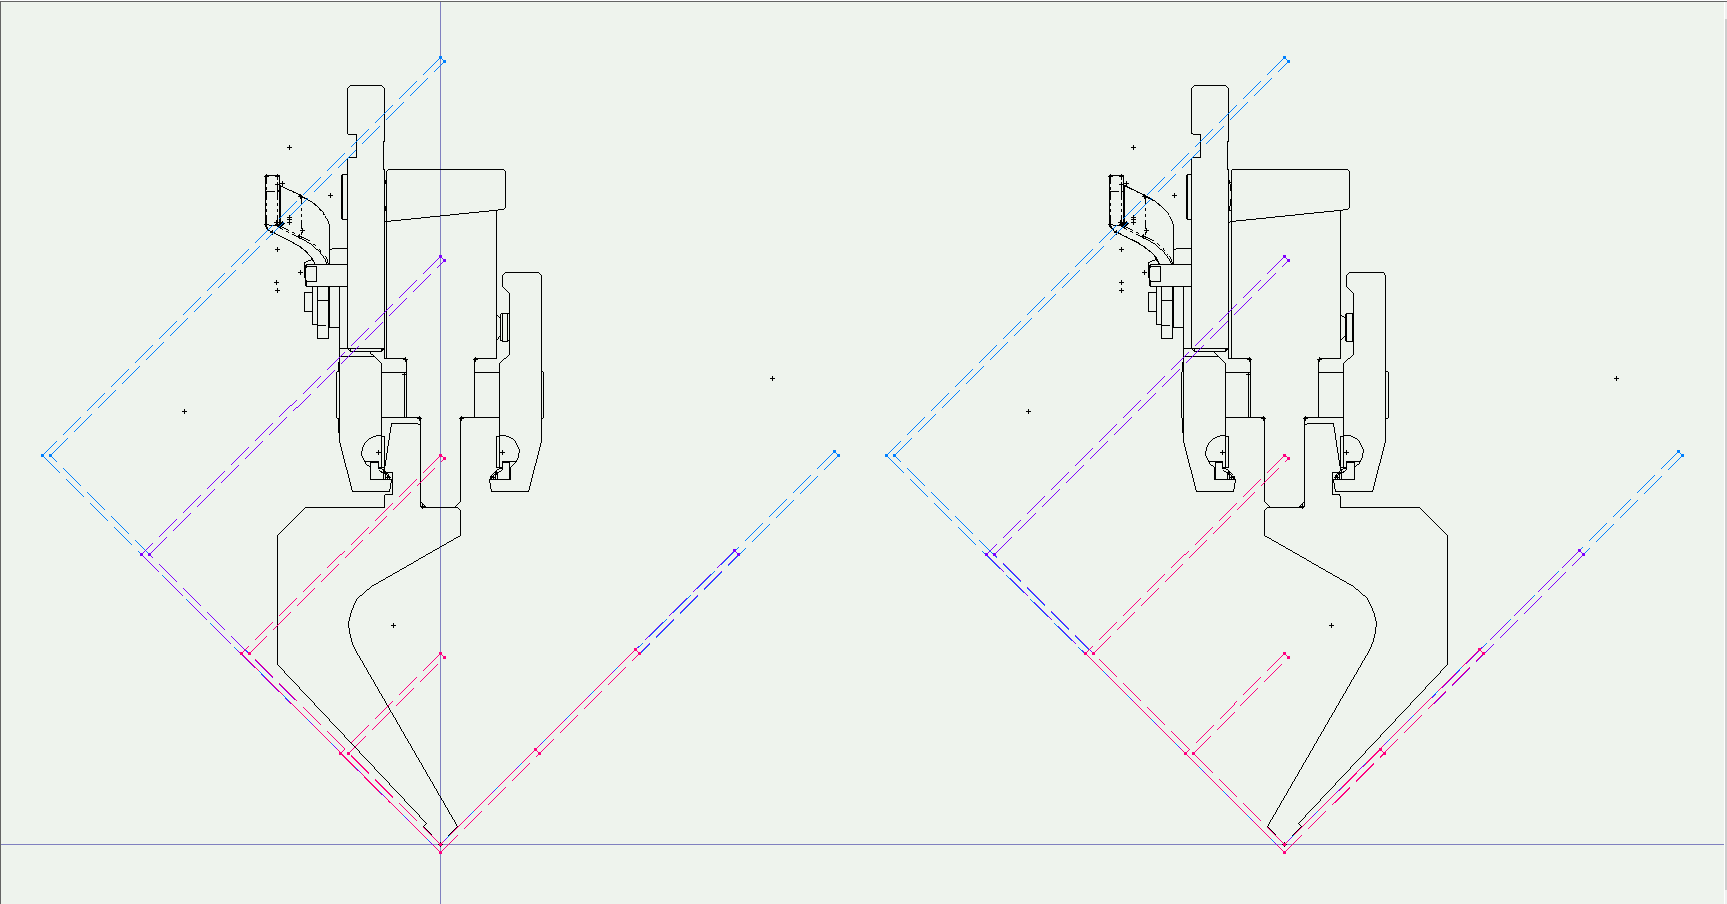
(グースネック金型)

(直剣金型)
50x50、100x100の場合は金型に干渉します。(50x50の場合、サッシ金型とグースネック金型の場合は金型が逃げていますのでクリアできています。)
150x150の場合には中間板に干渉しています。200x200になると機械のラム部分(機械本体)に干渉します。
ラムに干渉するものはどうしようもありませんが、中間板に干渉するものまでについては幅が小さい場合には形状にもよりますが、耳付き金型を用いたり、中間板をずらし足りすることで曲げることは可能な場合もあります。ただこの場合も中間板のクサビが横にはみ出ているものについては、この部分に干渉することがあります。
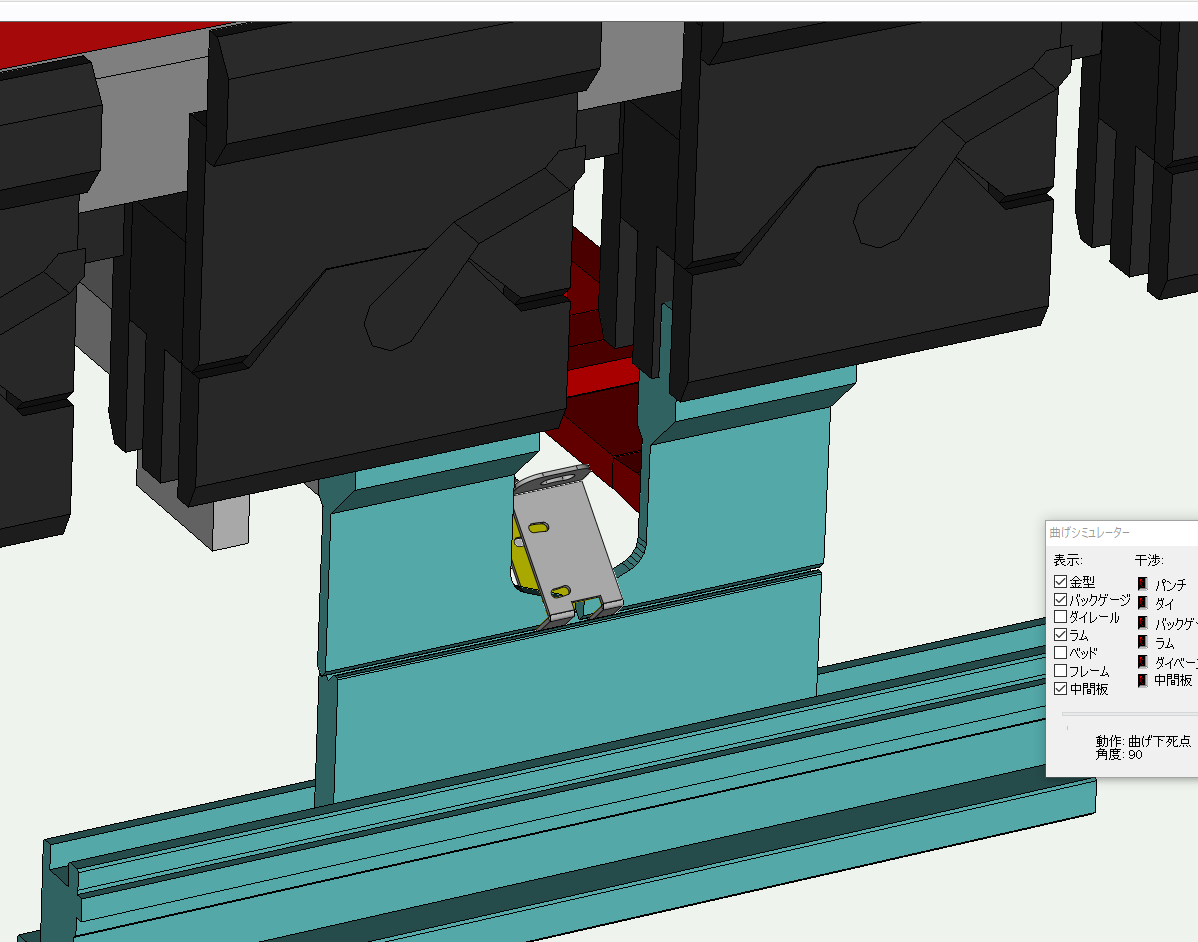
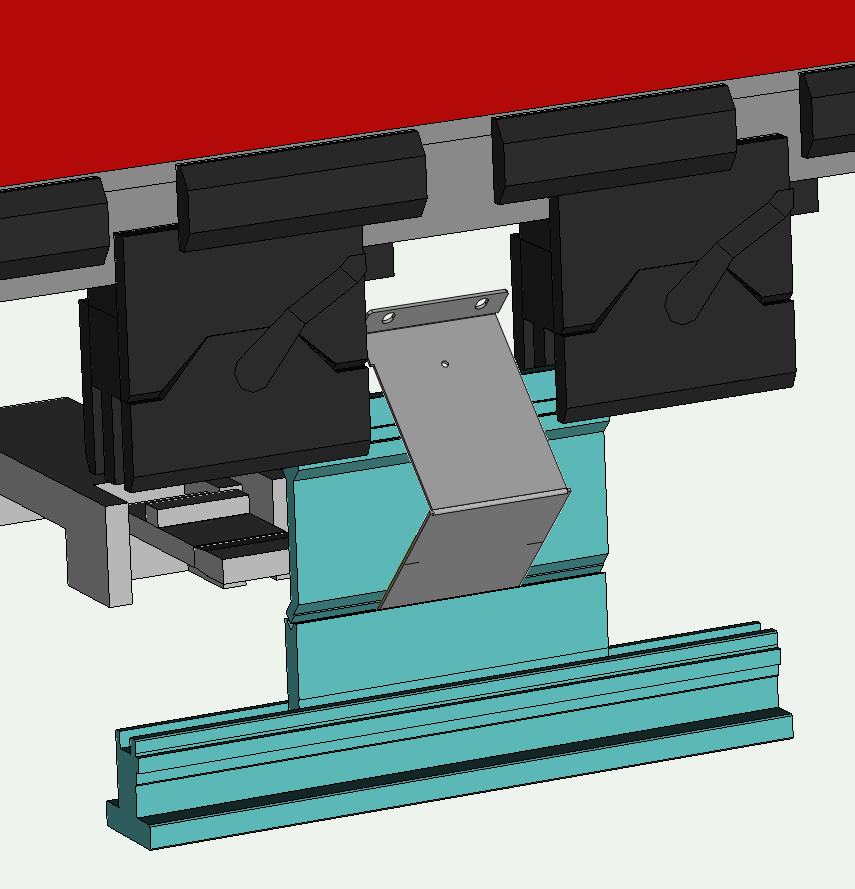
(耳付き金型を使う場合 ) (中間板を逃がす場合)
またこのような逃がして加工する場合でも、金型の負担が大きくなりますので板厚の厚い製品については不向きになります。
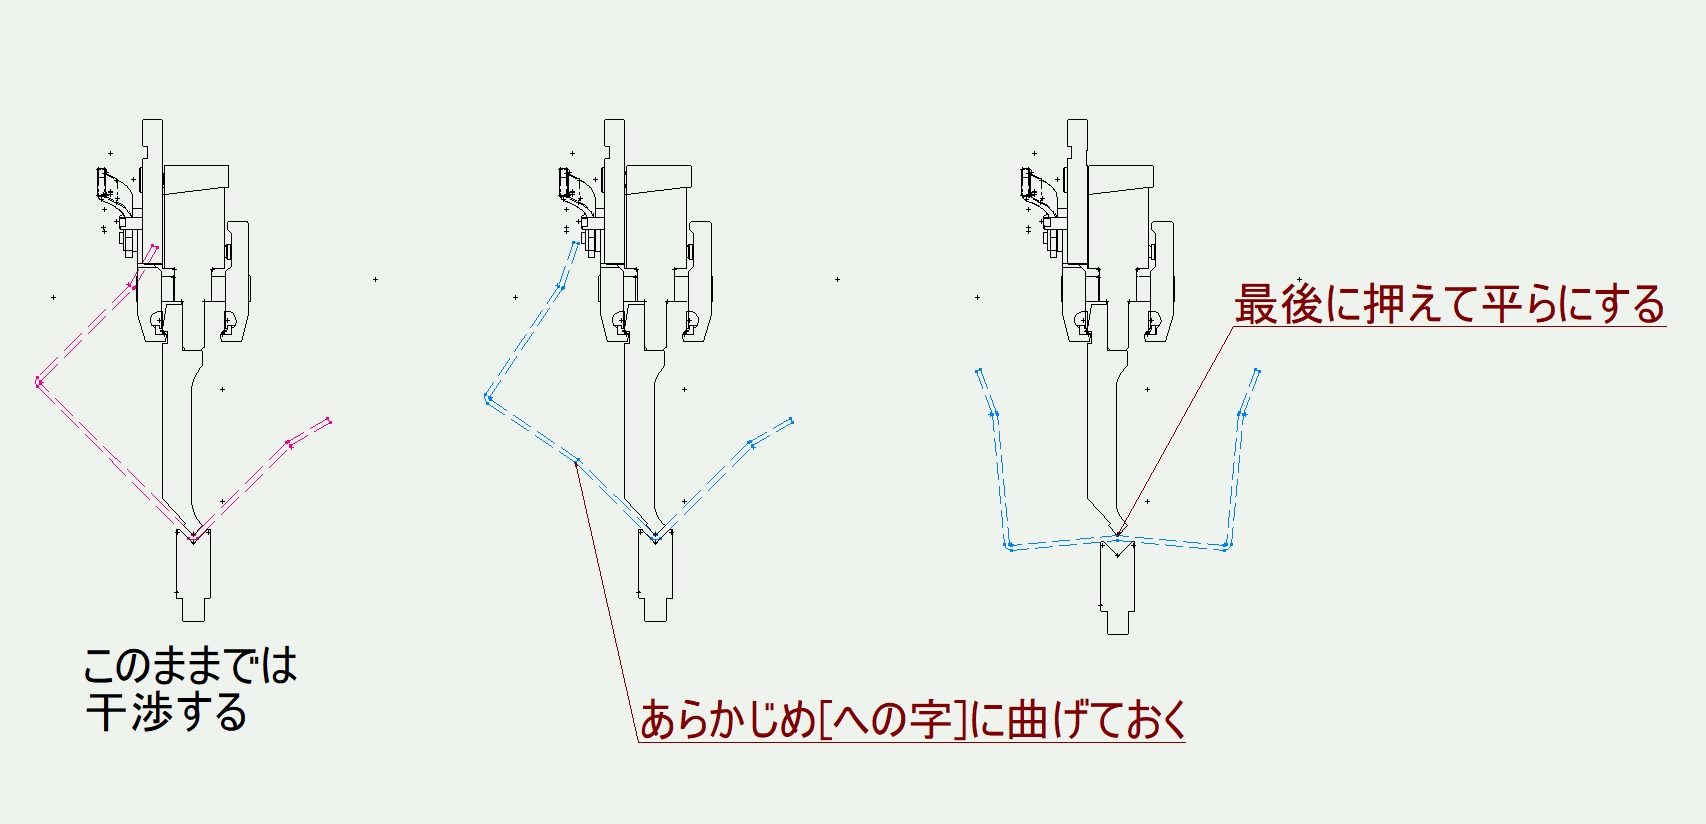
正方形の形状では、一般的には溶接構造にするか下記のようにW型に曲げてからの加工を行うことになります。
凹凸のある切断
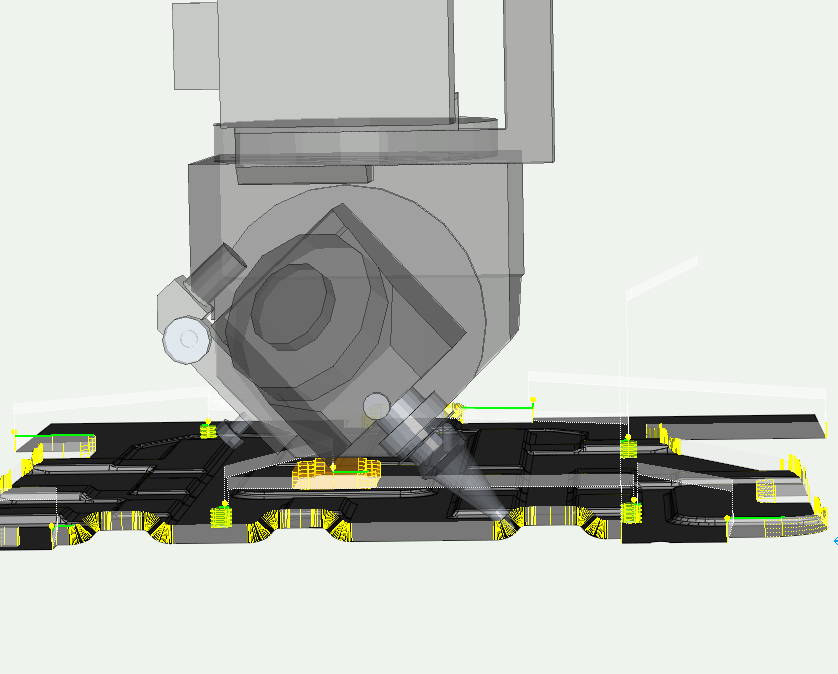
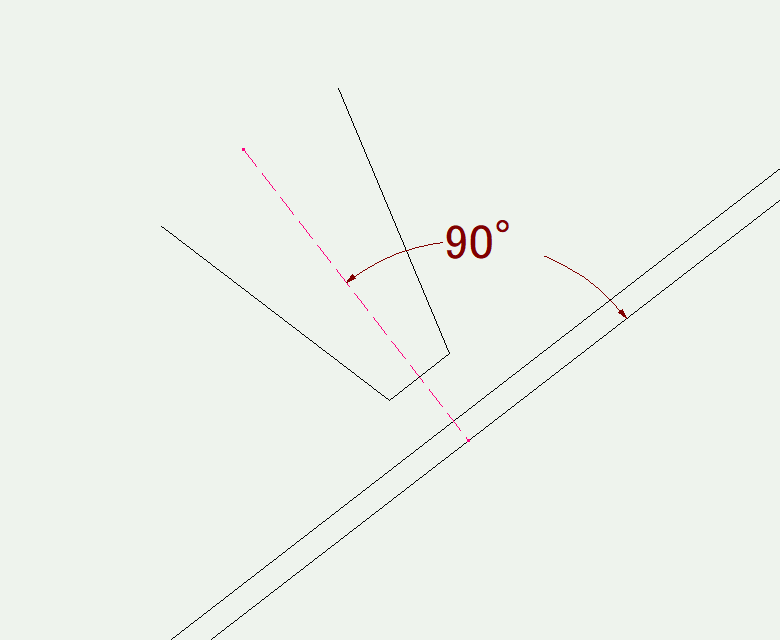
レーザ切断は面に垂直に切断することが基本です。
凹凸のあるプレス製品をトリミングする3Dレーザについても同じです。
 |
 |
それを2Dレーザでどうしても行いたい場合・・・。
凹凸が緩やかであることなどかなり制限はありますが、切断が可能な場合があります。
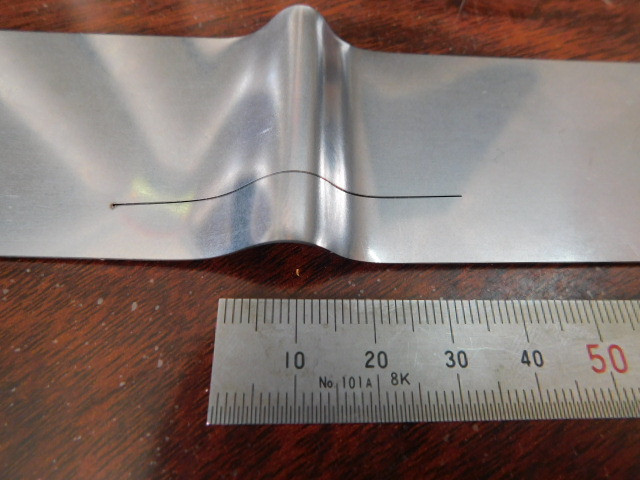
写真はt0.6の端材を手で曲げたものを切断してみました。倣いセンサーの働きとしては進行方向に対して上り部分では、切断速度が速いとノズルと板が接触してしまい切断することが出来ません。また下り方向では切断自体が難しくなります。

特に鉄になると酸素切断が主になりますので、鋭角部分の熱影響で出力を合わせてあげないとうまく切断できません。
2Dレーザはあくまでも平板を切断する機械です。平面でないものについてはできない加工もありますので、あらかじめご了承ください。
大きなR形状の作成
大きなR形状のものを作成する場合、専用の金型を作ると時間もお金もかかりますので、板金加工では汎用金型を使って小さな直線を集めたR形状に仕上げ
ていきます。
当然、分割数が多く直線の長さが小さいほうがより求める形状に近くなります。
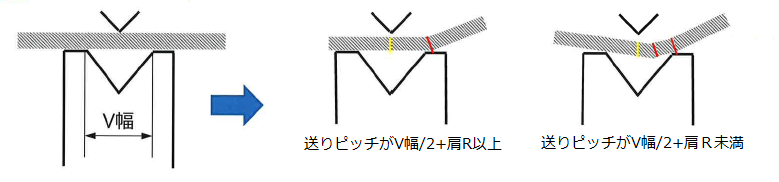
ただし、この線分長さを小さくすると精度を出すのがかなり厄介なことになります。
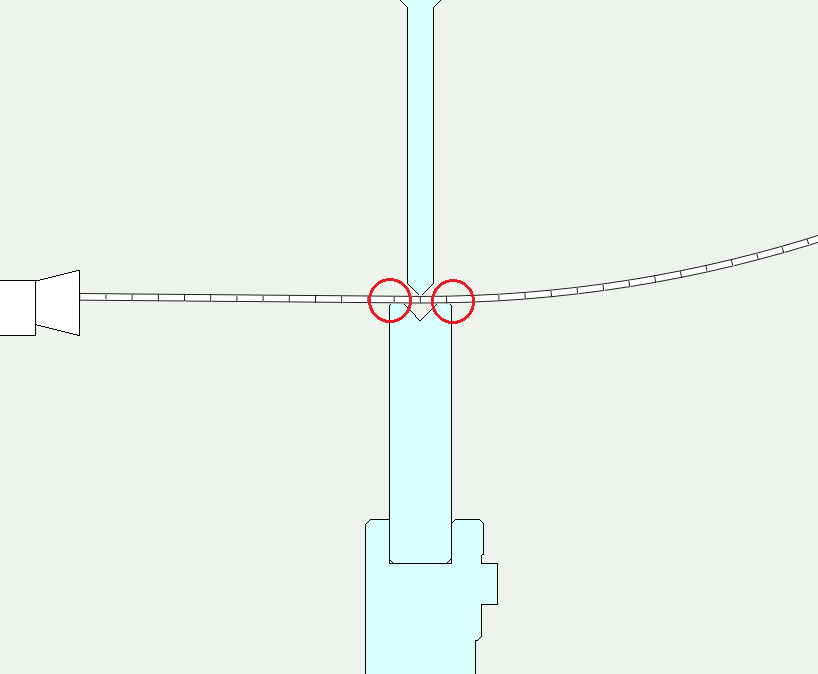
大きな製品では、上の図のように曲げ角度が安定しやすい方法での対応を主として行っています。
 |
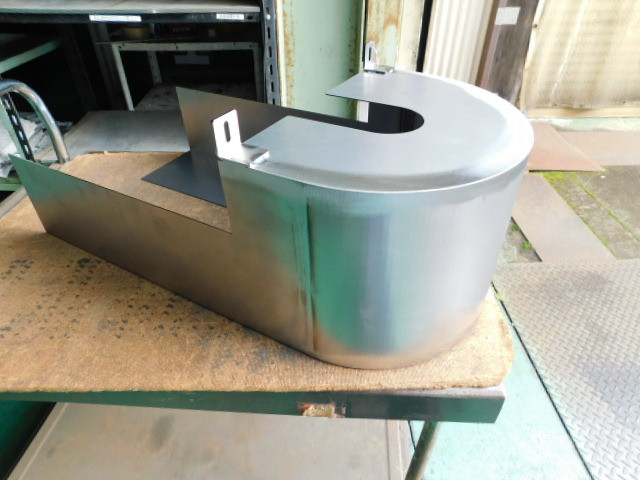 |
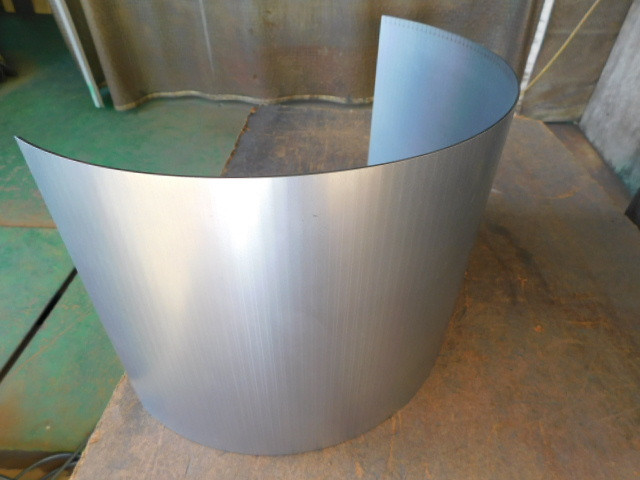
左が前工程品で、右側が完成品です。(これでも100回近い曲げを行います。)
小さな製品では送りピッチが小さな曲げ加工(機械の自動計算)で行います。
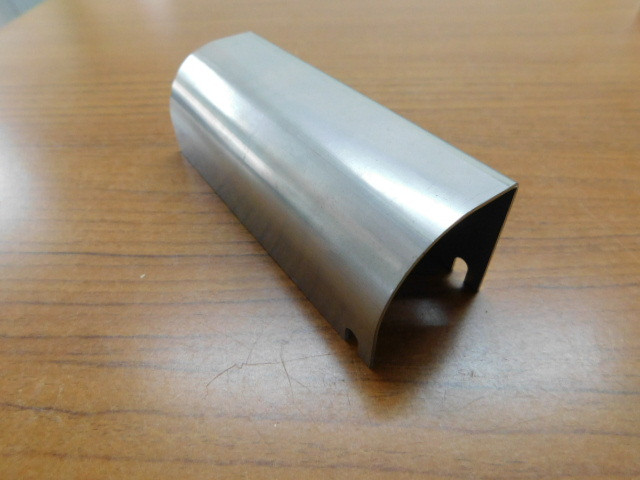
小さな製品でも途中でRが変わるような場合には、粗目の送りピッチで対応することもありますが、一応ゲージにもピッタリと合致しています。