メモ(覚え書き)
曲げが困難な簡単な形状
板金加工は板から様々な形状を作る加工ですが、困難な形状もあります。
幅に対して高さのある深曲げのコの字曲げの形状もその形状の一つですが、意外と盲点なのが、断面形状が正方形になる形状です。

ちなみに上のような形状で高さ120の金型で曲げようとするとどうなるか・・・。
左側が金型を普通に取り付けた場合、右側が裏付けした場合を示しています。

(標準金型)

(サッシ型)
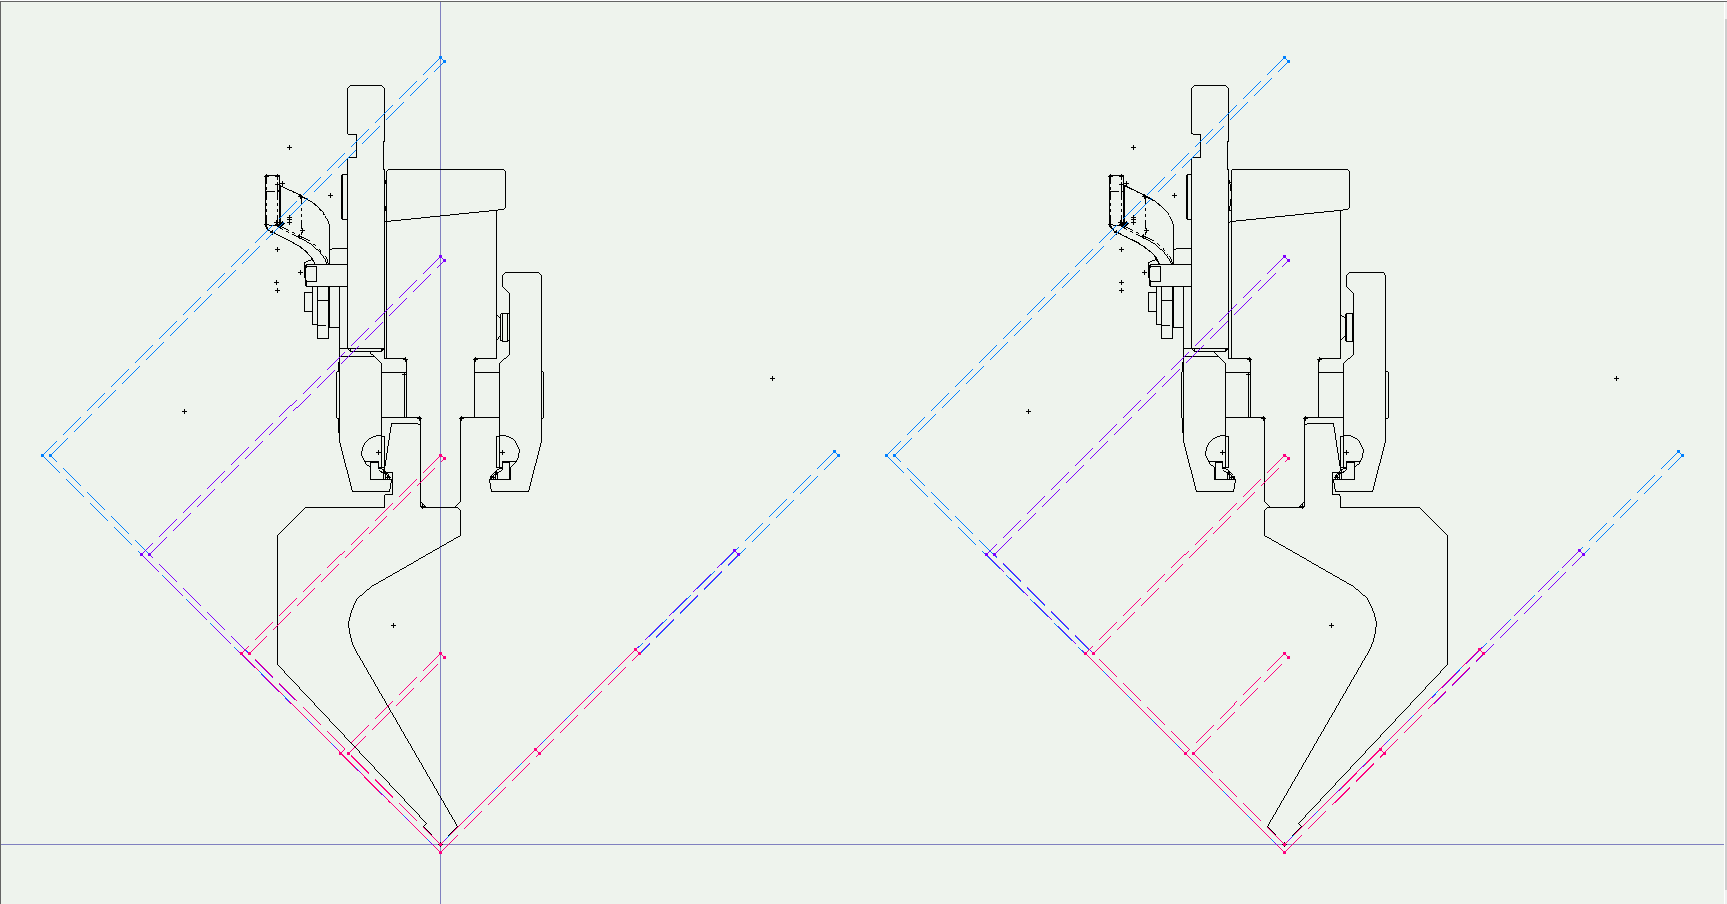
(グースネック金型)

(直剣金型)
50x50、100x100の場合は金型に干渉します。(50x50の場合、サッシ金型とグースネック金型の場合は金型が逃げていますのでクリアできています。)
150x150の場合には中間板に干渉しています。200x200になると機械のラム部分(機械本体)に干渉します。
ラムに干渉するものはどうしようもありませんが、中間板に干渉するものまでについては幅が小さい場合には形状にもよりますが、耳付き金型を用いたり、中間板をずらし足りすることで曲げることは可能な場合もあります。ただこの場合も中間板のクサビが横にはみ出ているものについては、この部分に干渉することがあります。
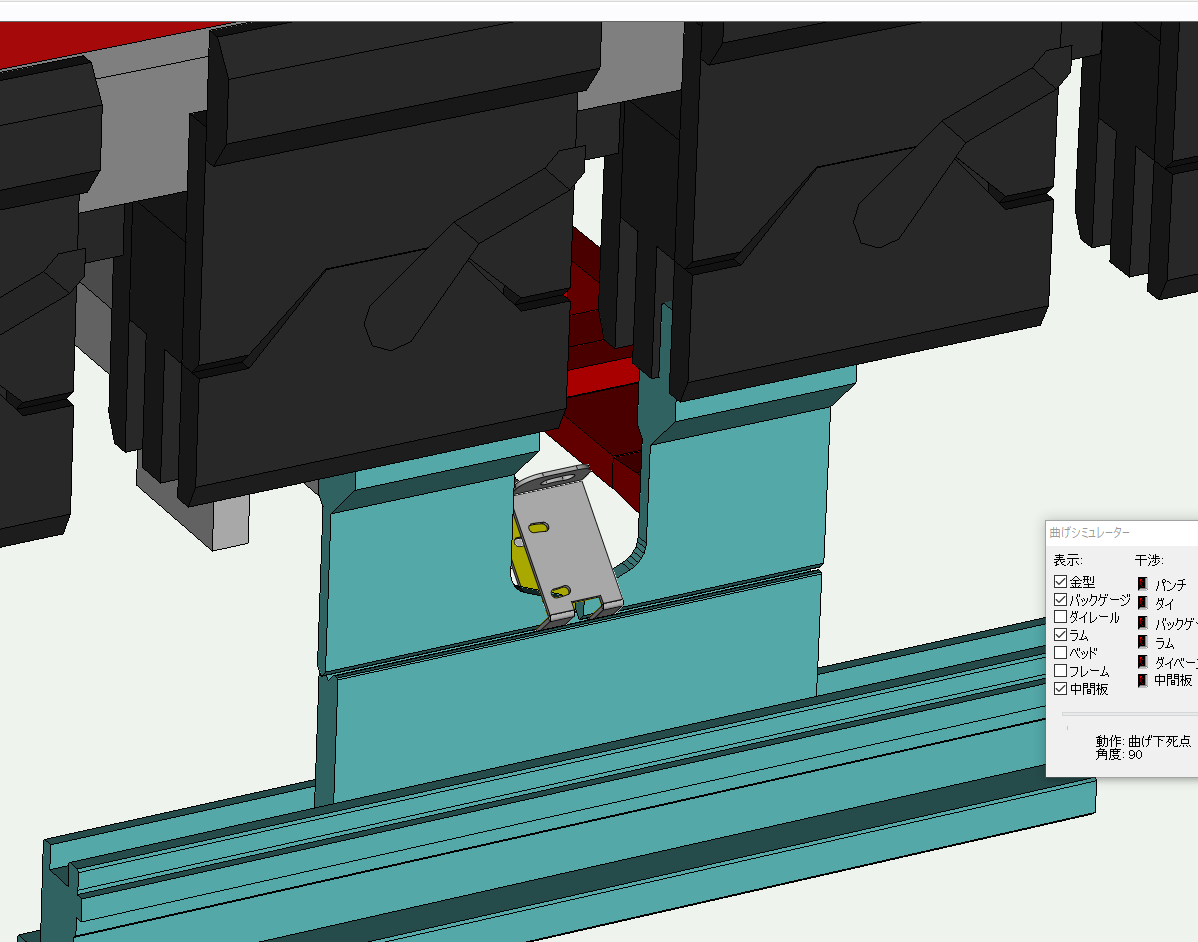
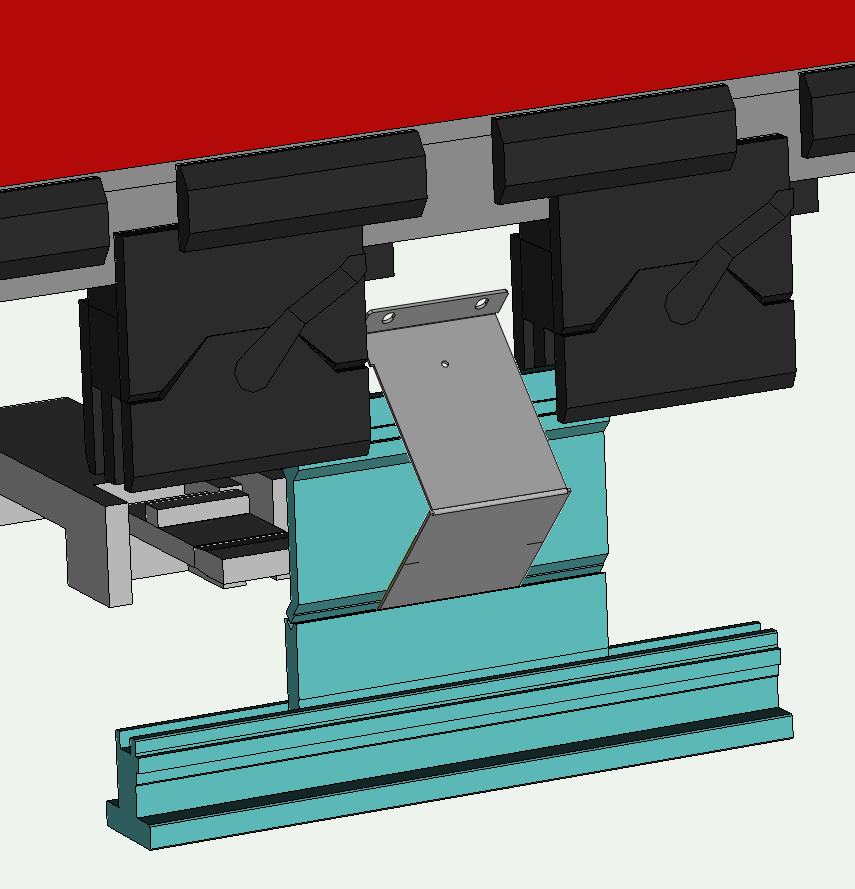
(耳付き金型を使う場合 ) (中間板を逃がす場合)
またこのような逃がして加工する場合でも、金型の負担が大きくなりますので板厚の厚い製品については不向きになります。
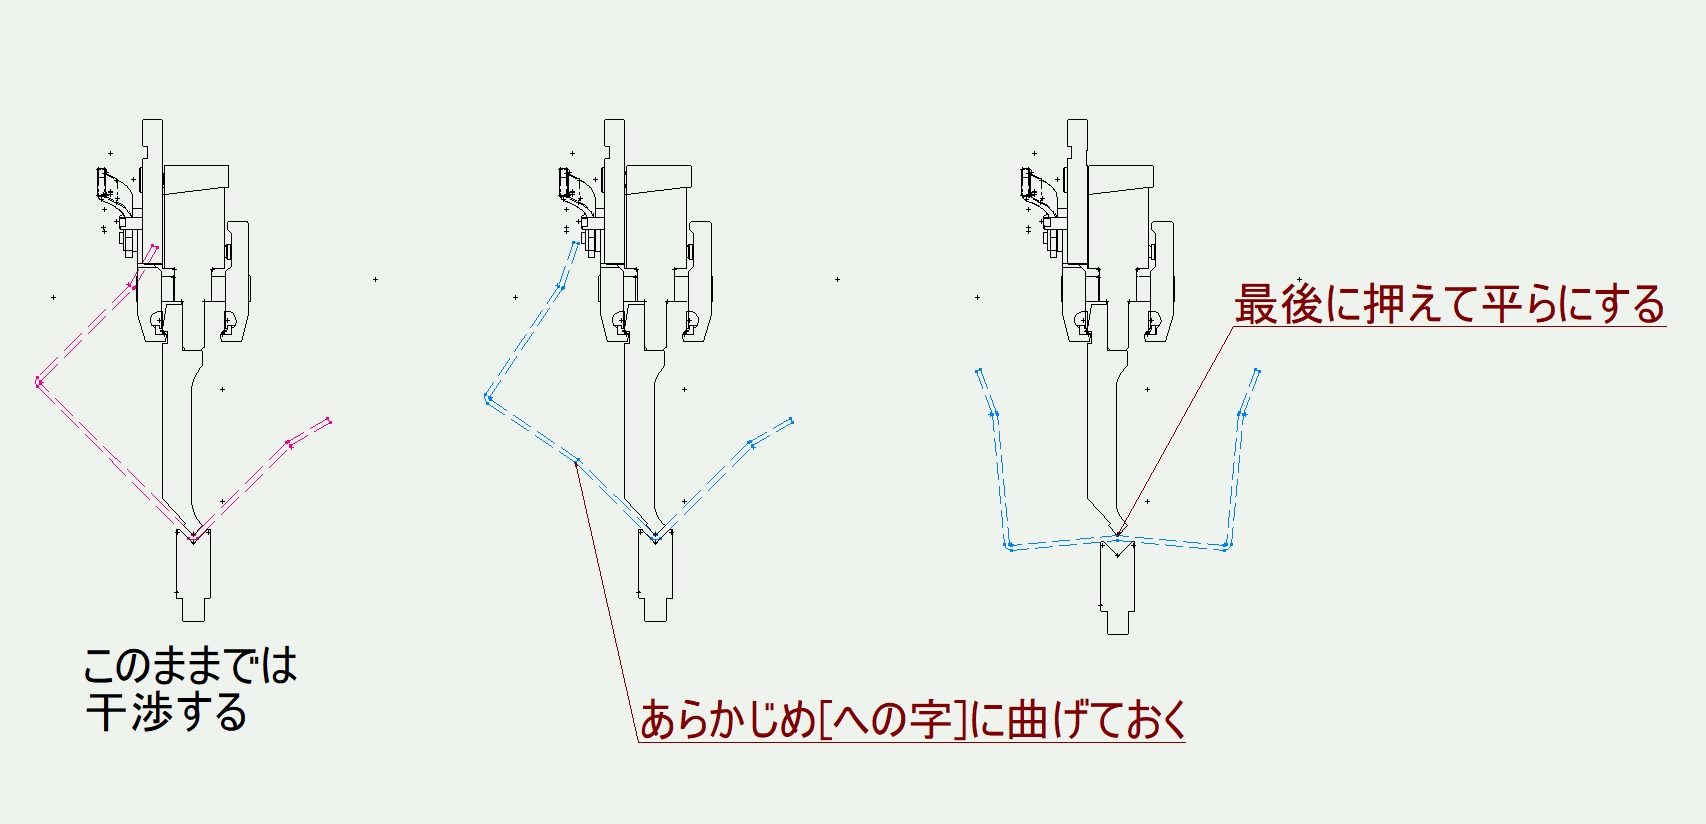
正方形の形状では、一般的には溶接構造にするか下記のようにW型に曲げてからの加工を行うことになります。
凹凸のある切断
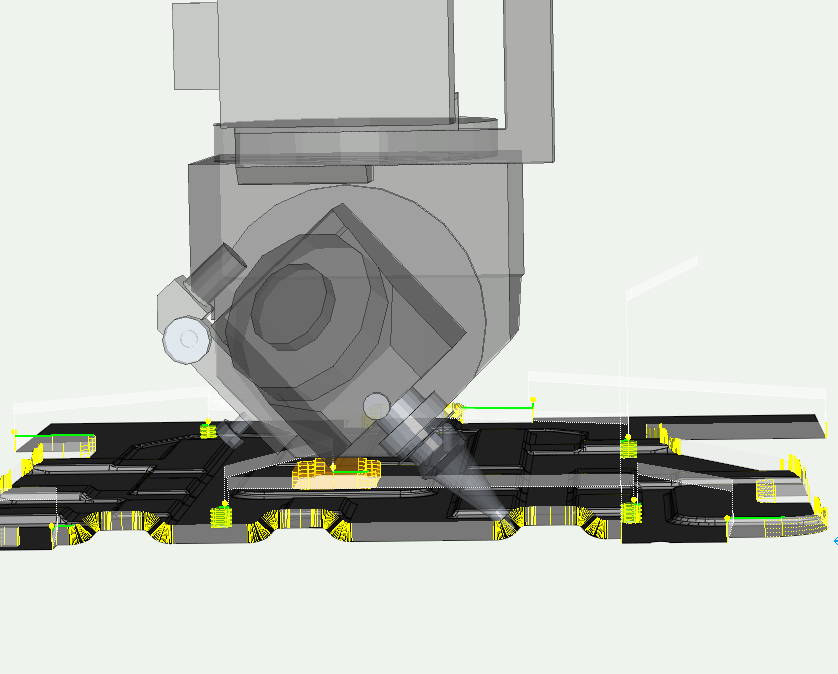
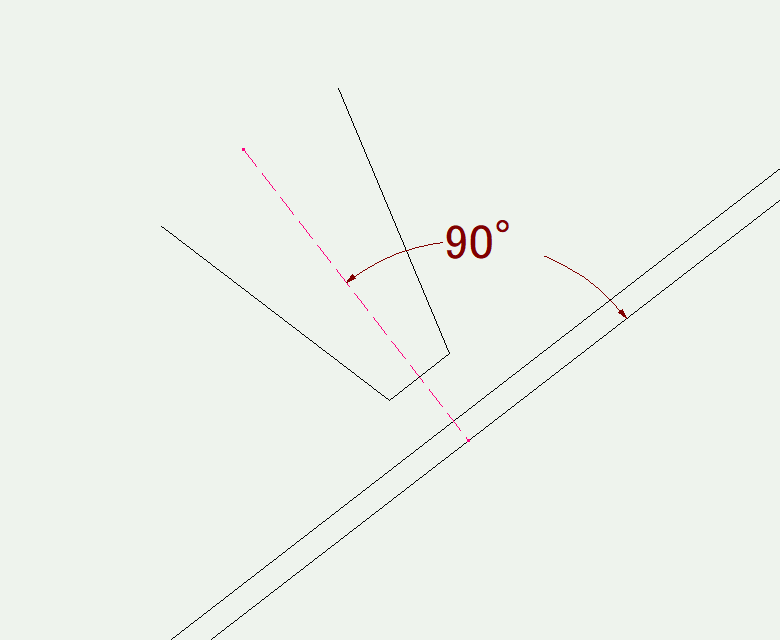
レーザ切断は面に垂直に切断することが基本です。
凹凸のあるプレス製品をトリミングする3Dレーザについても同じです。
 |
 |
それを2Dレーザでどうしても行いたい場合・・・。
凹凸が緩やかであることなどかなり制限はありますが、切断が可能な場合があります。
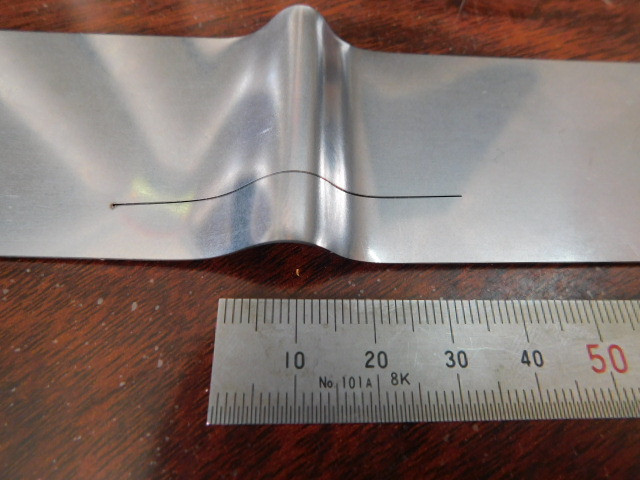
写真はt0.6の端材を手で曲げたものを切断してみました。倣いセンサーの働きとしては進行方向に対して上り部分では、切断速度が速いとノズルと板が接触してしまい切断することが出来ません。また下り方向では切断自体が難しくなります。

特に鉄になると酸素切断が主になりますので、鋭角部分の熱影響で出力を合わせてあげないとうまく切断できません。
2Dレーザはあくまでも平板を切断する機械です。平面でないものについてはできない加工もありますので、あらかじめご了承ください。
大きなR形状の作成
大きなR形状のものを作成する場合、専用の金型を作ると時間もお金もかかりますので、板金加工では汎用金型を使って小さな直線を集めたR形状に仕上げ
ていきます。
当然、分割数が多く直線の長さが小さいほうがより求める形状に近くなります。
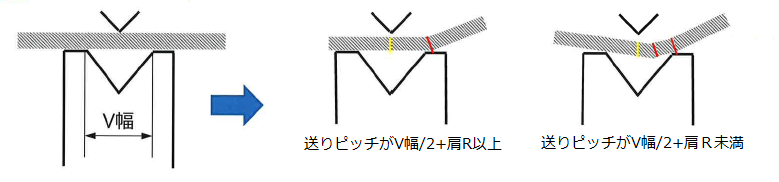
ただし、この線分長さを小さくすると精度を出すのがかなり厄介なことになります。
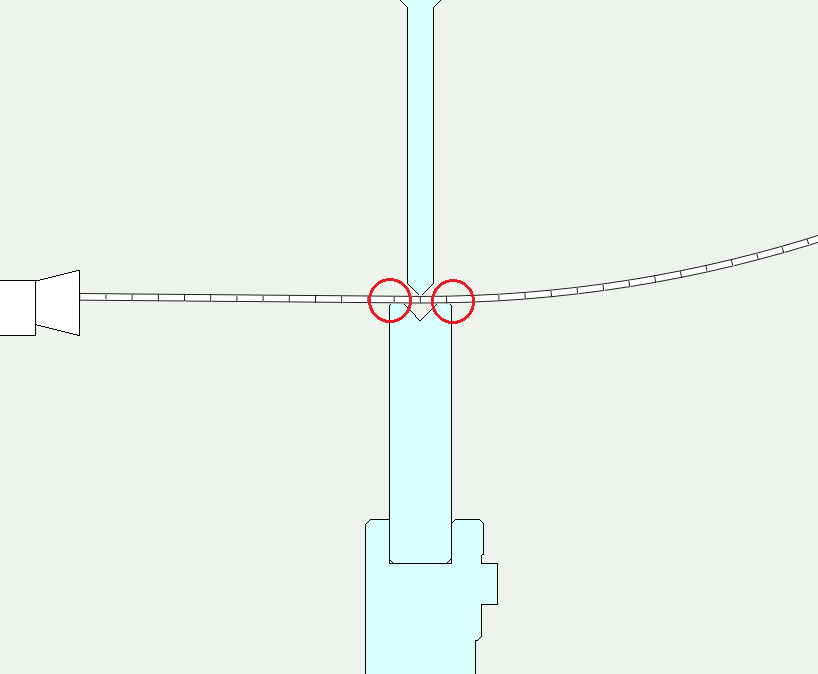
大きな製品では、上の図のように曲げ角度が安定しやすい方法での対応を主として行っています。
 |
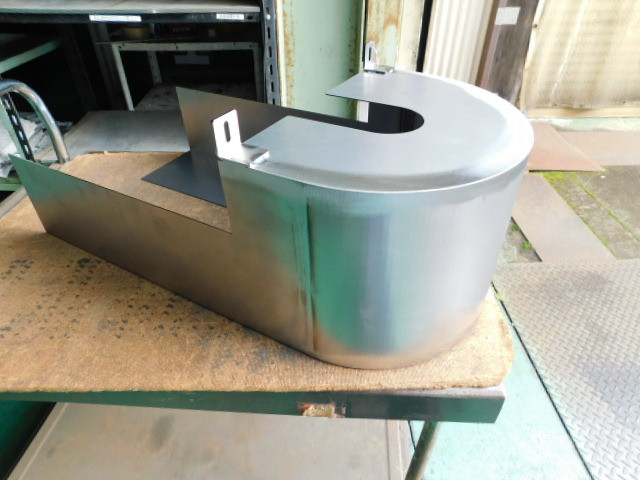 |
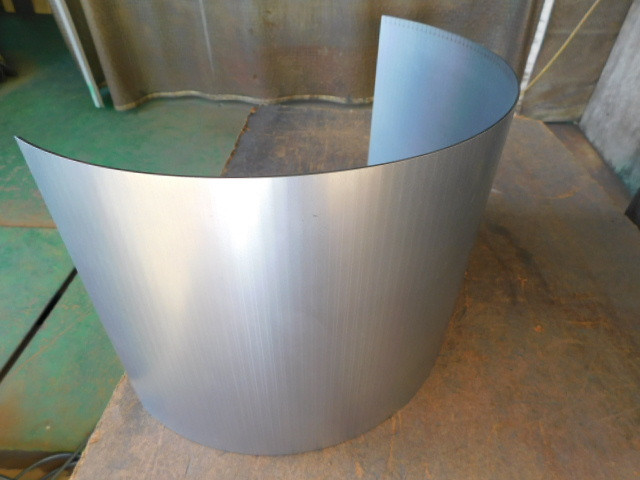
左が前工程品で、右側が完成品です。(これでも100回近い曲げを行います。)
小さな製品では送りピッチが小さな曲げ加工(機械の自動計算)で行います。
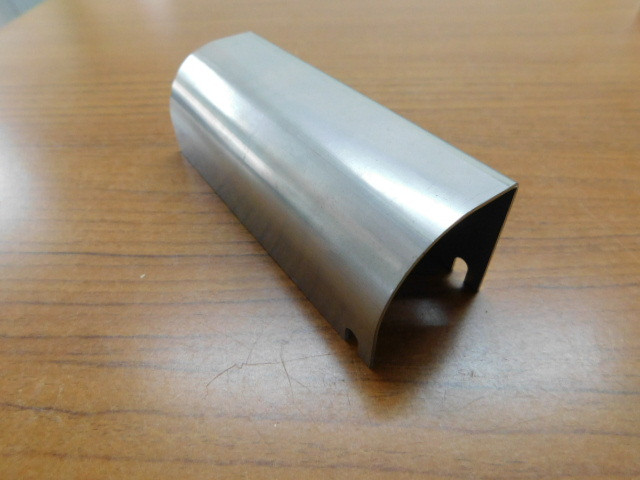
小さな製品でも途中でRが変わるような場合には、粗目の送りピッチで対応することもありますが、一応ゲージにもピッタリと合致しています。
炭酸ガスレーザとファイバレーザとの比較
SUSのt3を使った製品で下記のような形状の依頼がありました。

同じ形状を炭酸ガスレーザとファイバレーザとで切断してみたときの比較です。
 |
 |
左側が炭酸ガスレーザで右側がファイバレーザでの切断です。切断方向は反時計回りで行っています。
レーザ切断は熱切断ですのでどうしても先に切断した側へ傾く傾向が出てくるのですが、熱影響の大きい炭酸ガスレーザのほうが、右側へより大きく傾いてしまっています。
次に切断面を見てみると、上側のファイバレーザのほうが面が粗く、下の炭酸ガスレーザのほうが滑らかな面になっています。

ただ、該当するスリット部分を見てみると、上のファイバレーザのほうは熱影響が少ないため、変色はありませんが、炭酸ガスレーザのほうは少し金色に変色しています。
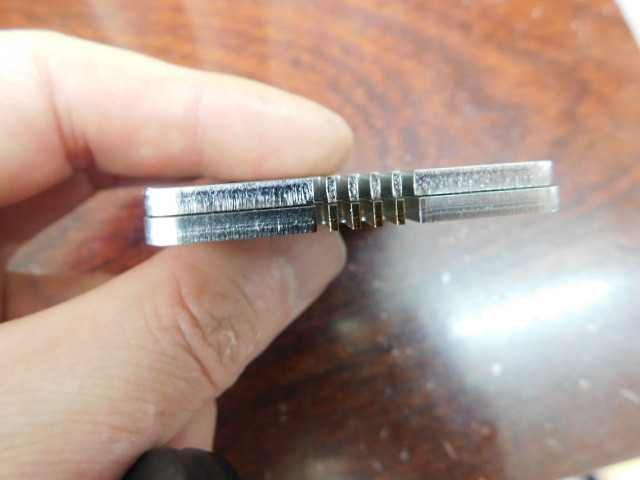
なおドロスについては、炭酸ガスレーザのほうがきれいに切断できていました。
炭酸ガスレーザ
3年前、弊社が使用している炭酸ガスレーザを生産していた某メーカーが炭酸ガスレーザの生産を止めました。
今年国内最大手のメーカーさんも炭酸ガスレーザの生産を中止されることになった様です。
レーザガスの価格も以前に比べると倍近い価格になりましたし、光学部品もどんどん高くなっています。
炭酸ガスレーザのほうが、ファイバレーザに比べてよい点もあるのですが、「炭酸ガス」「CO2」という響きだけでどんどん悪者に・・・。
私自身はたばこは吸いませんが、喫煙者の方々のように税金は取られるのに、喫煙場所はどんどんなくなり、肩身の狭い思いをされているのと同じような感覚がします。
炭酸ガスレーザだと、クラシックカーのように悪くなった部品をちょっとずつ交換し、手入れをしていると長く付き合えるいい相棒なんですけどね。
どんどん出力の上がっているファイバレーザなんて発振器が悪くなったら、どれくらいの修理費がかかることやら・・・。何せ一気にお取替えですから・・・。
