メモ(覚え書き)
チラシ
新聞と一緒に配布されているチラシは、興味のないものはほとんど見ることがないので知らなかったのですが、住宅リフォームを行った家の見学会のチラシの中に弊社の名前が出ていたようです。
目的地の家の近くの目印として地図の拡大図に確かに弊社の名前が記載されていました。
ただ、県道に面している同業の市川工業所さんの場合は交差点の目印にいみがあるのですが、弊社の場合はたいしてお役に立っていないような・・・。
カーナビが普及し始めたころ、取引先の社長に「マトバ製作所は道から外れたところにポツンと印があるだけで、どこにあるかわからない」と言われたことがあります。当時は県道などの大きな道くらいしか表示されていませんでしたから。
曲げ順
板金加工の花形でもある曲げ加工では曲げ順が大変重要になります。
順番を間違えると、金型や機械に干渉して曲がらないという形状も多々あります。
単純な箱曲げでも曲げ順には工場によってそれぞれの考え方もあり、一通りではありません。
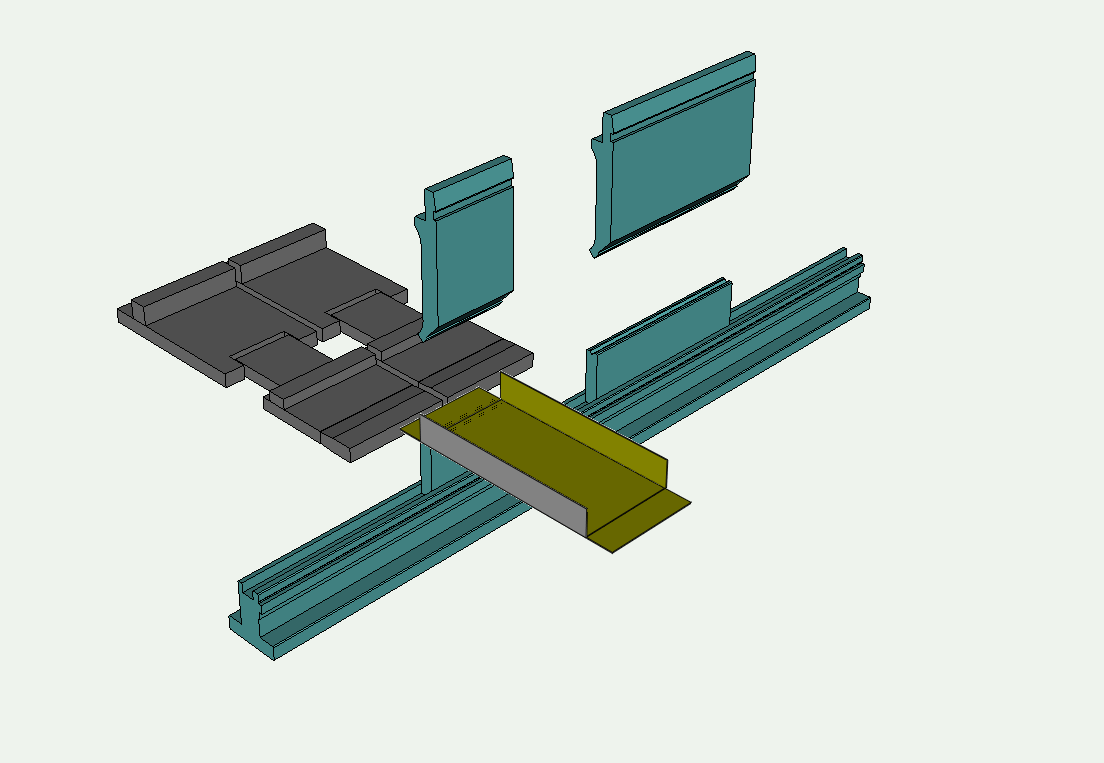
例えば下図のような立ち上がりの寸法も小さな長方形の箱を曲げる場合を考えてみます。
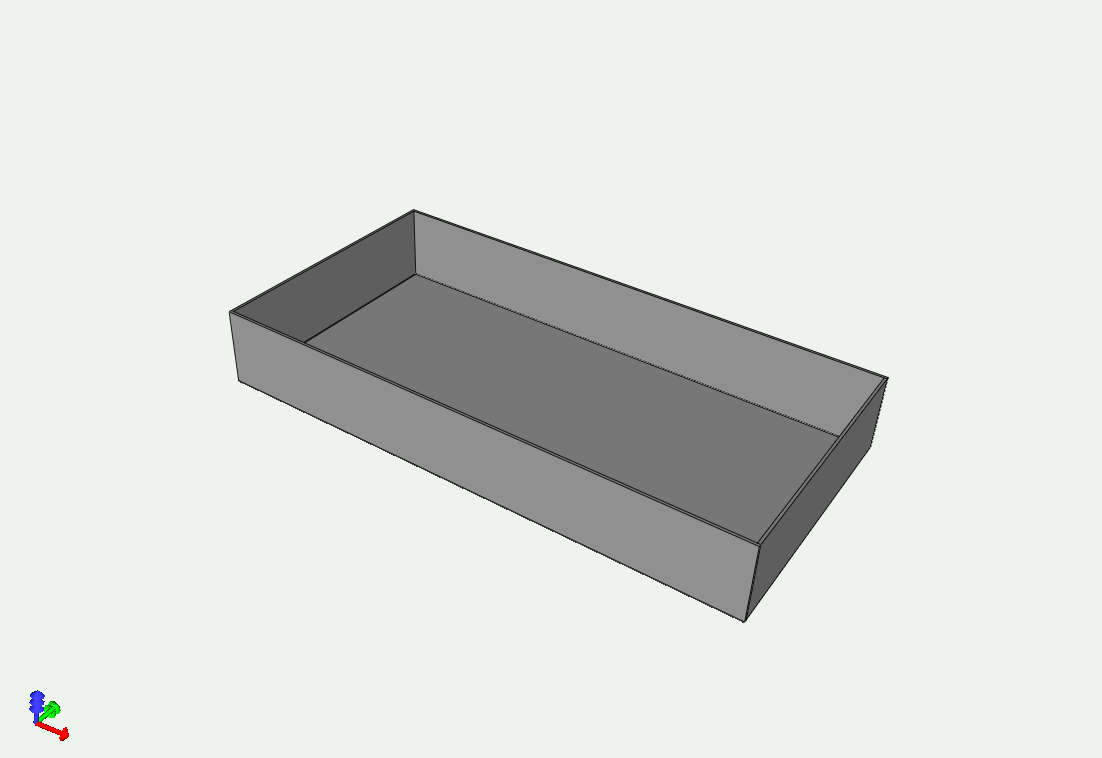
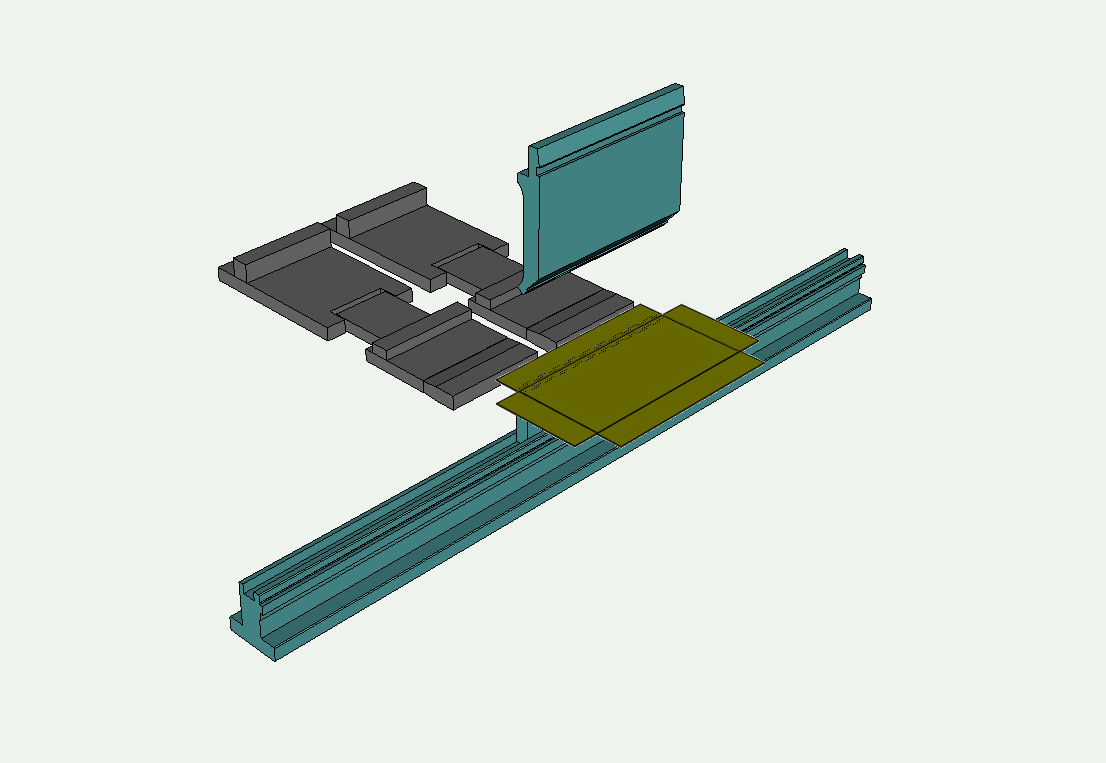
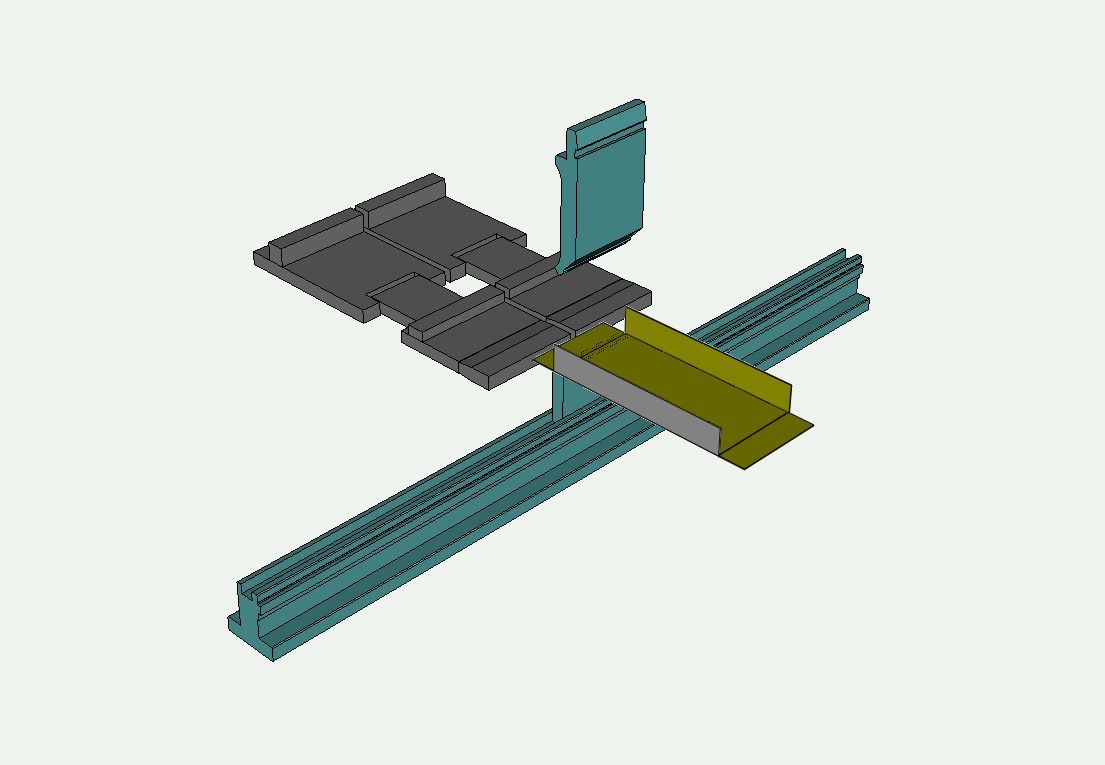
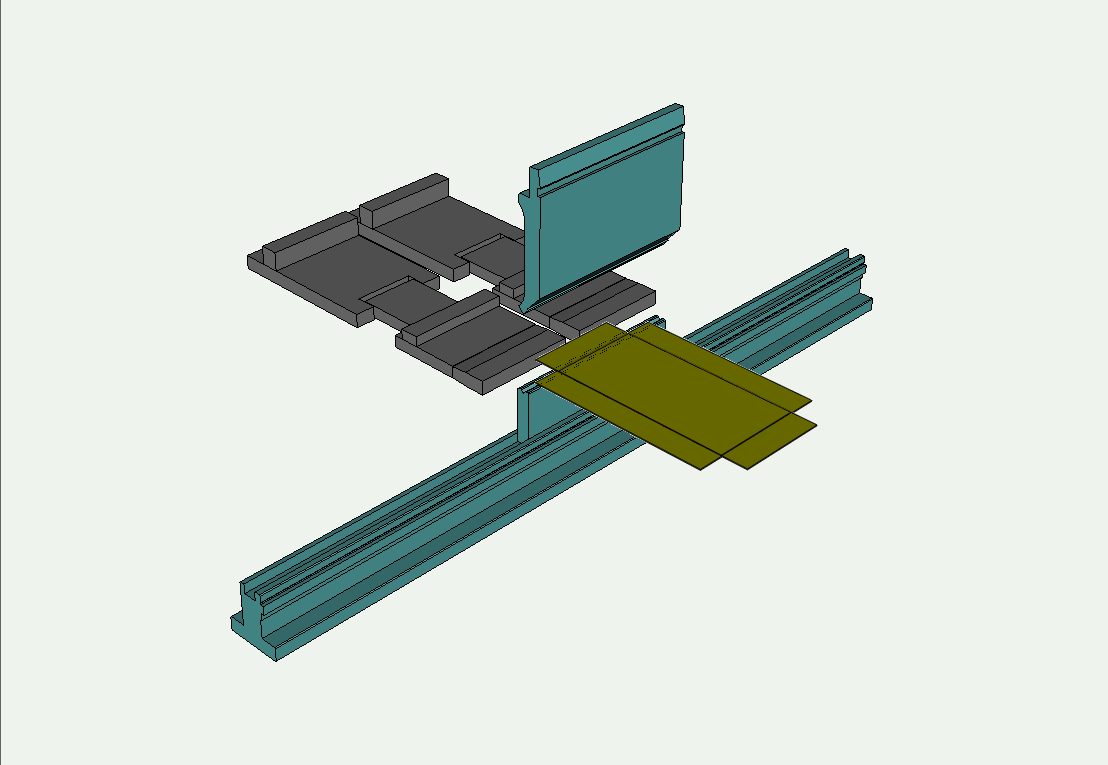
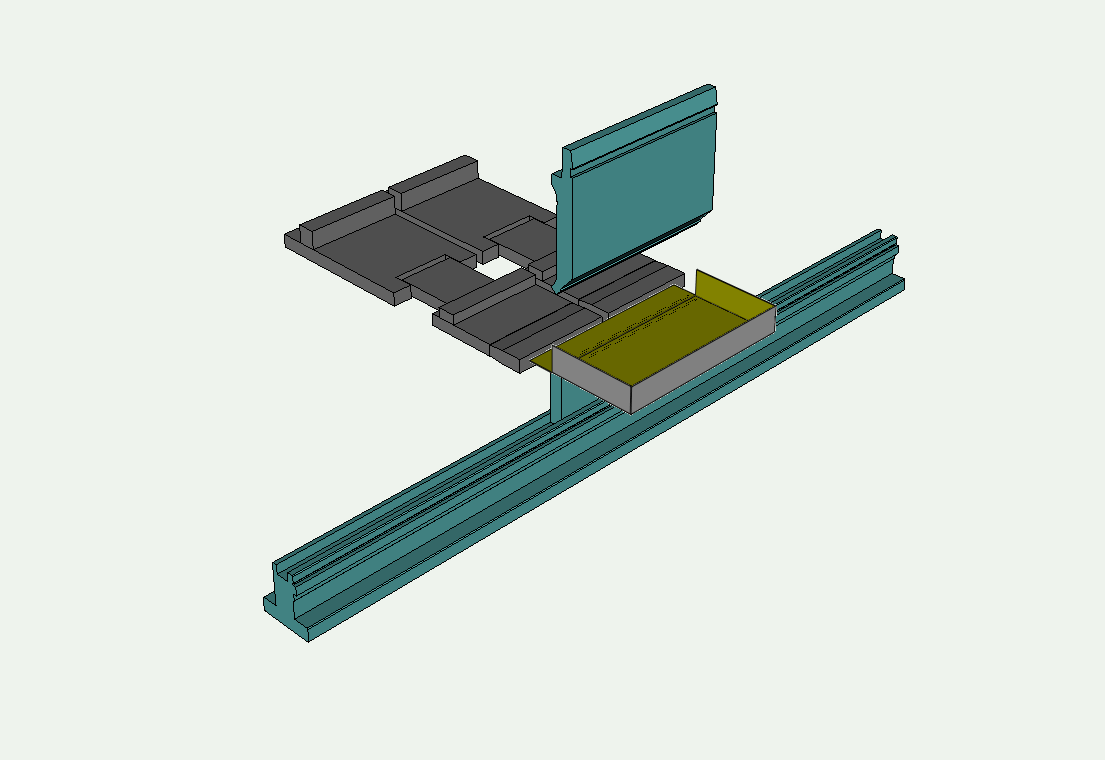
長辺から曲げるか短辺から曲げるかで、段取りが変わります。長辺から曲げる場合は、金型の交換が必要になります。
RGなどのようにステップベンドができない場合は、先に長辺を曲げた後金型交換を行ってから残りの短辺を曲げることになります。
 |
 |
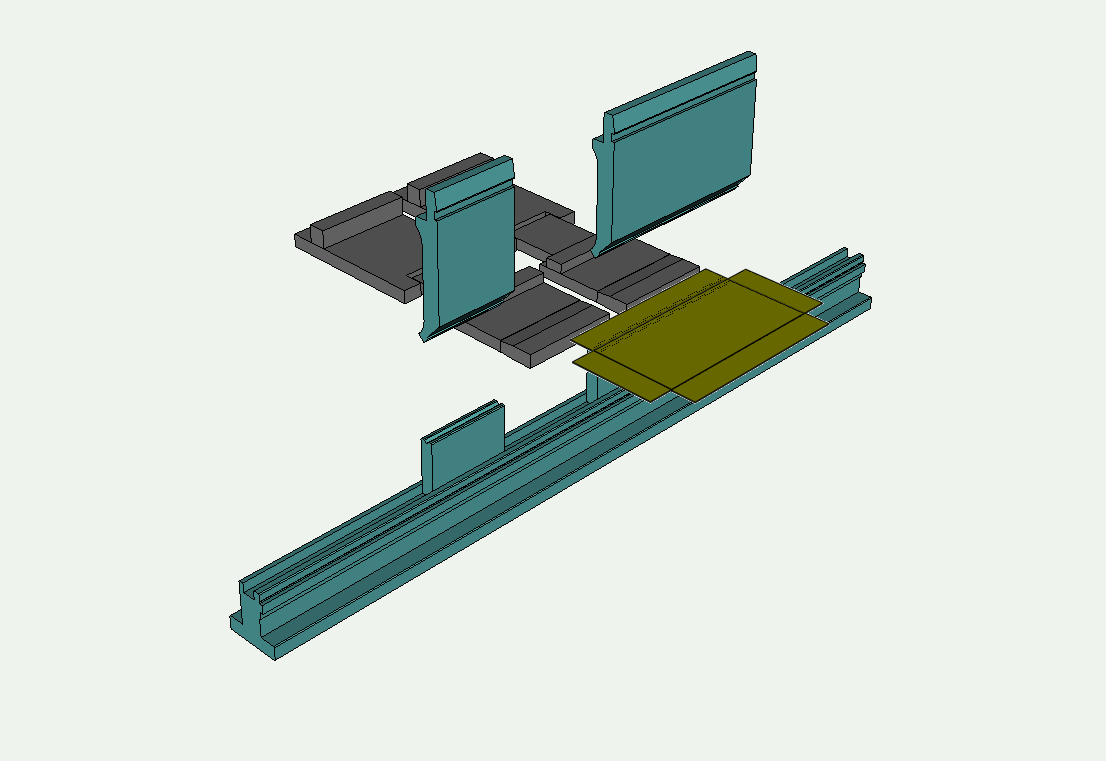
ステップベンドが行える機種で曲げる場合には、あらかじめ二通りの金型をセットする必要があります。
 |
 |
短辺のほうから曲げる場合は、最初に長辺よりも少し短い金型を1度セットするだけで箱曲げを行うことが出来ます。
 |
 |
ただし薄板で長辺が極端に長い場合には、短辺から曲げると別の問題が発生しやすくなります。
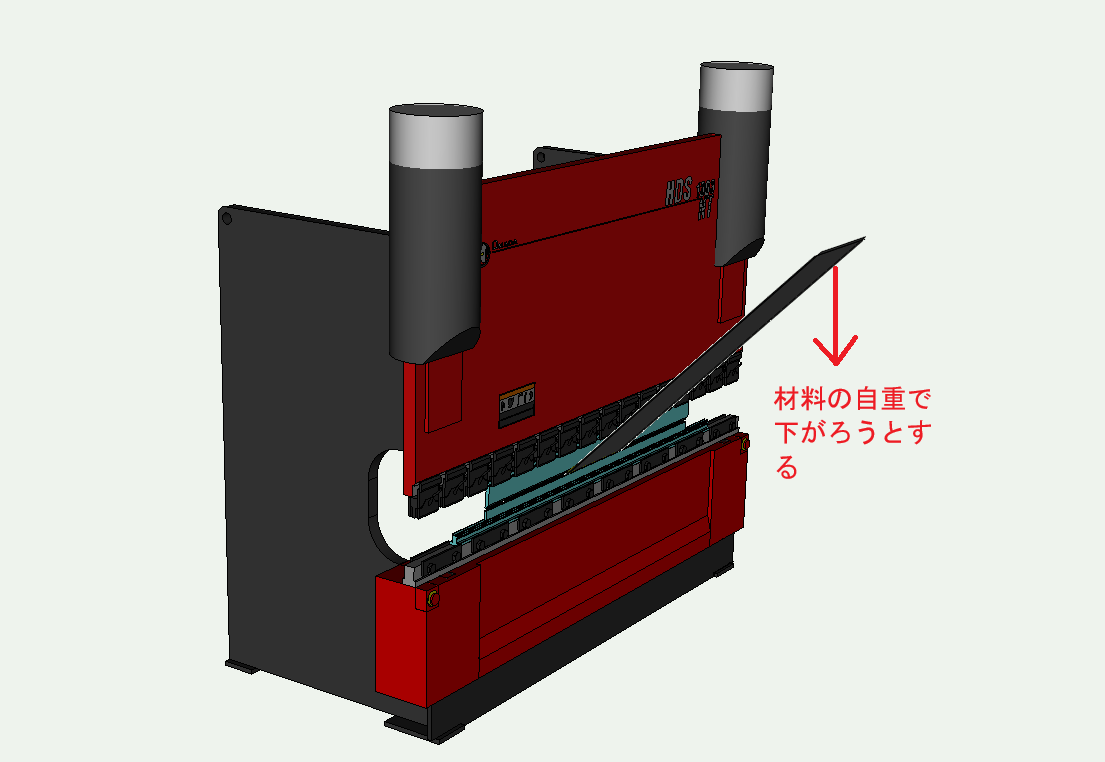
曲げ加工が始まると、材料は跳ね上がりを始めますが曲げと反対側は自重で下がろうとします。
うまく支えながら曲げていかないと、特に平板状態の場合は、「腰折れ」を起こしやすくなります。
「腰折れ」とは、曲げ加工時に部材の根元が金型を支点にして反対側に折れ曲がってしまう不良現象で、修正は結構厄介です。
どういう順番で曲げると品質の良い曲げ加工ができるかが、各工場の腕の見せ所ということになります。
ソフトジョイントの記事について
このホームページにたびたびソフトジョイントについて投稿してきましたが、アマダさんより特許申請中(割付データ作成装置及び割付データ作成方法)のこともあり詳細についての記載は控えてほしいという要望がありました。
アマダさんのソフトでプログラムを作った場合でも、実機による確認が必要ということでしたので、特に標準の割り付けが行えないようなちょっと厄介な形状の場合に参考にしていただいたらと思い、今まで投稿してきました。
ただ、今回要望がありましたので今後は詳細に触れることは控えたいと思います。
ソフトジョイントのイメージについては、アマダさんの公式SNSで動画が公開されていますのでそちらをご参照ください。
持ち込みブランクの曲げ加工
滅多にはないのですが、たまに持ち込みのブランクを曲げてほしいと言われることがあります。
ただし使用する金型によって展開寸法は微妙に変わるので、できれば最初から弊社で対応させていただいたら・・・。
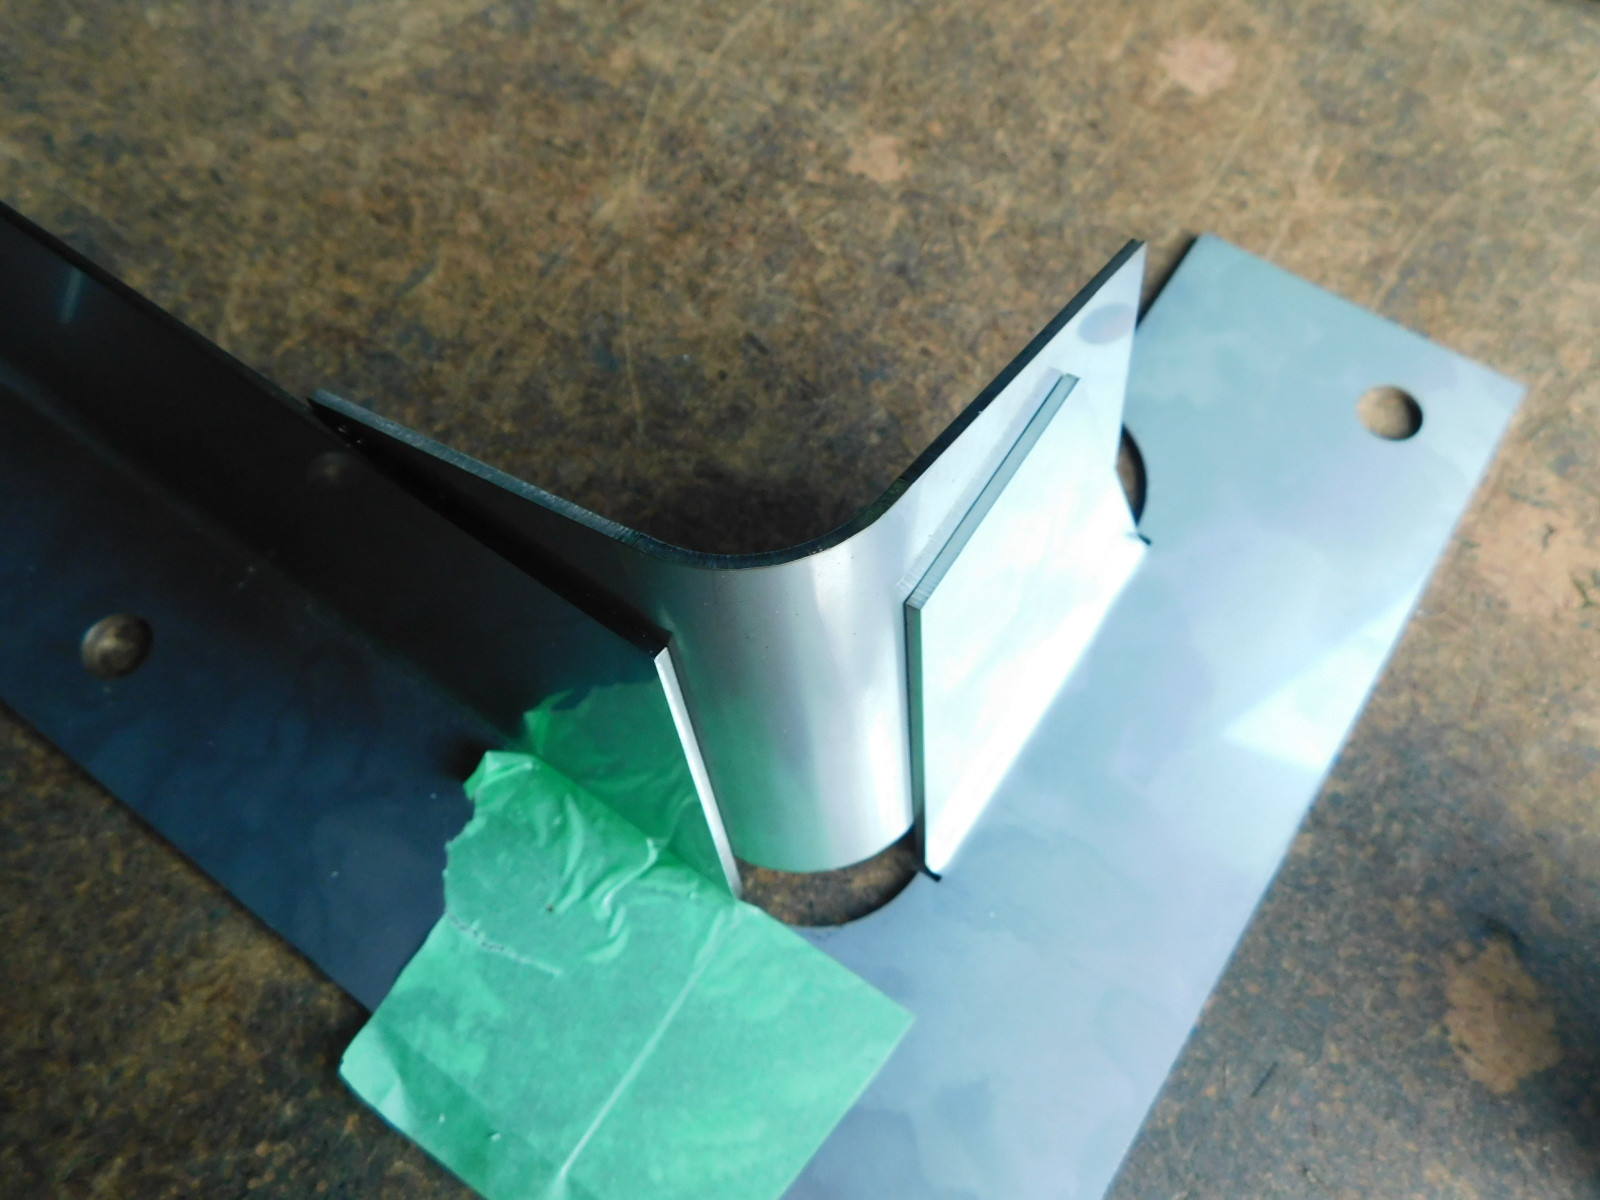
今回はこのような形状の板をいただきました。
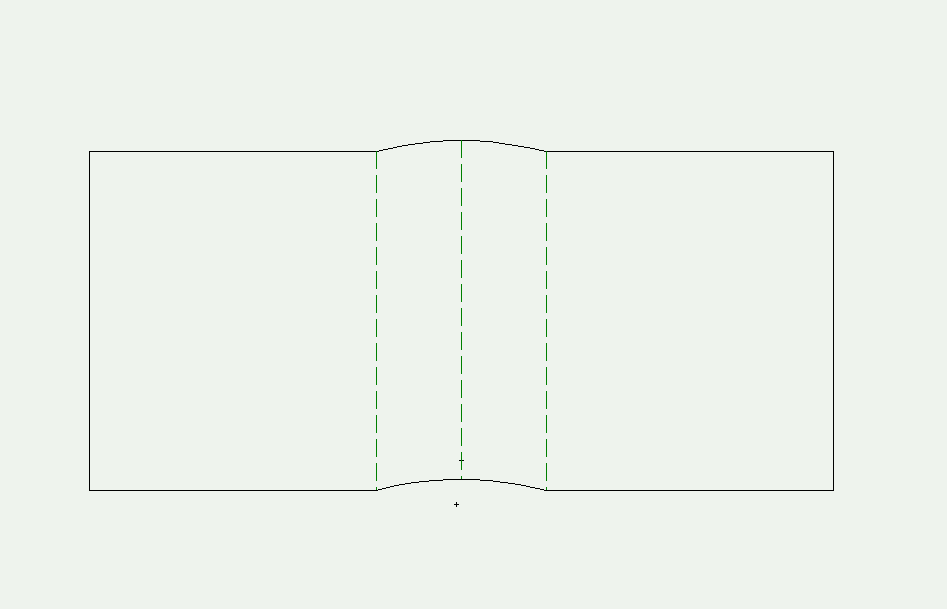
どうやら下図のモデルの角部分を作るようです。
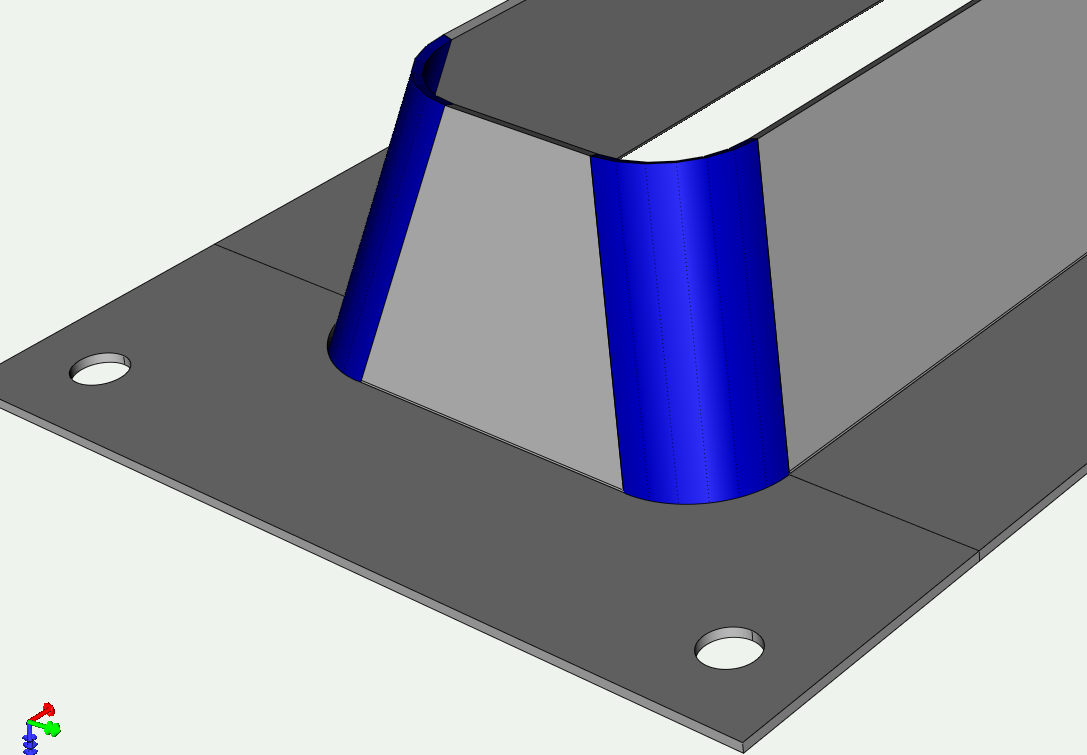
この部分だけをそのまま展開すると曲げにくいということで、
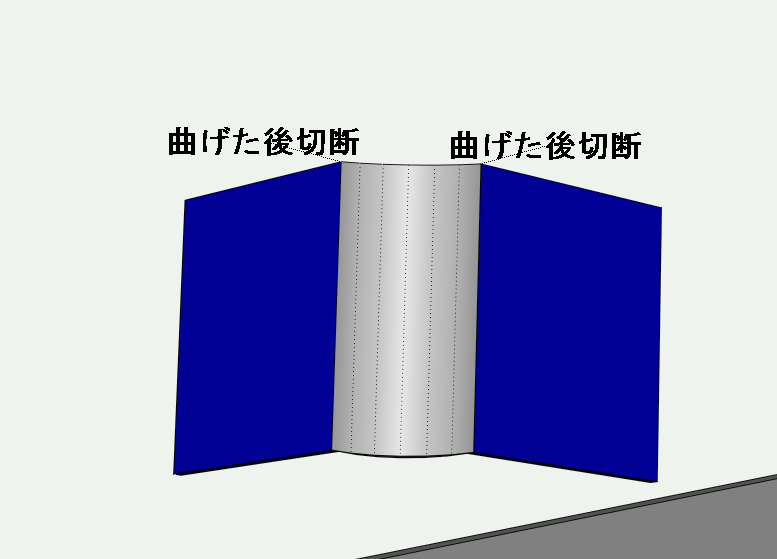
このような形状で展開を考えられているみたいです。
今回弊社では曲げ加工のみということで後工程はないのですが、私がモデルをつくるとしたら
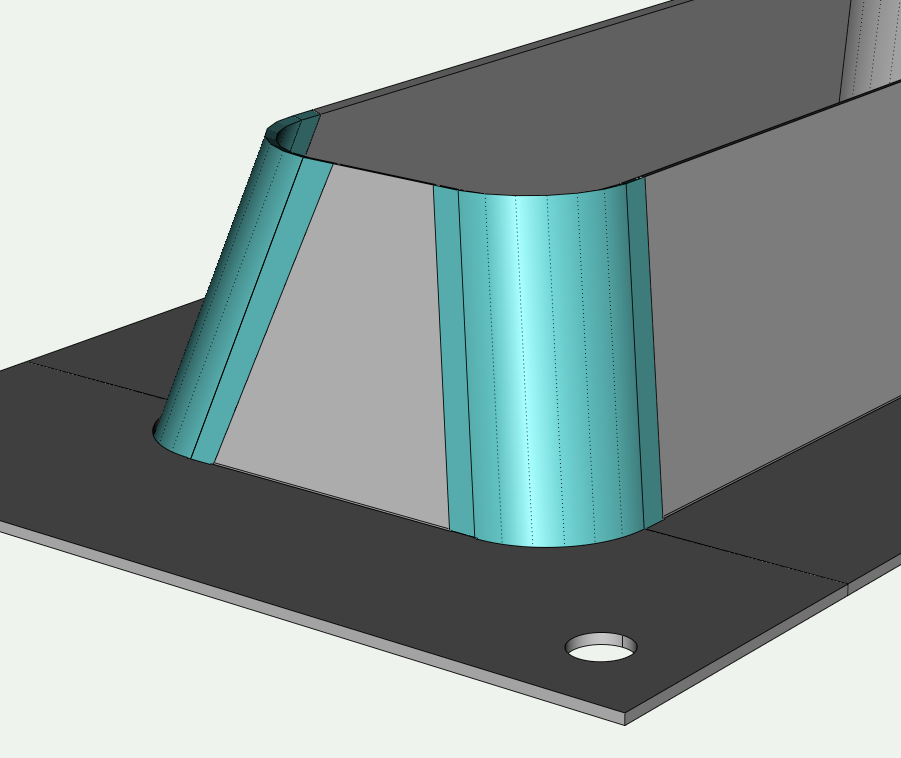
こういうストレート部分を失所にした形で展開させていただくと思います。これだと曲げ後の切断の後工程が省略することが出来ます。
工場によって「これがベスト」と思い、いろいろと考えられているので他社のやり方を見る機会があるのはありがたいと思います。
ちなみに加工したものはこんな感じになりました。
金属以外の切断
最近のレーザ加工機は切断中のノズルと金属材料との距離を一定に保つために、非接触センサーが当たり前になっています。
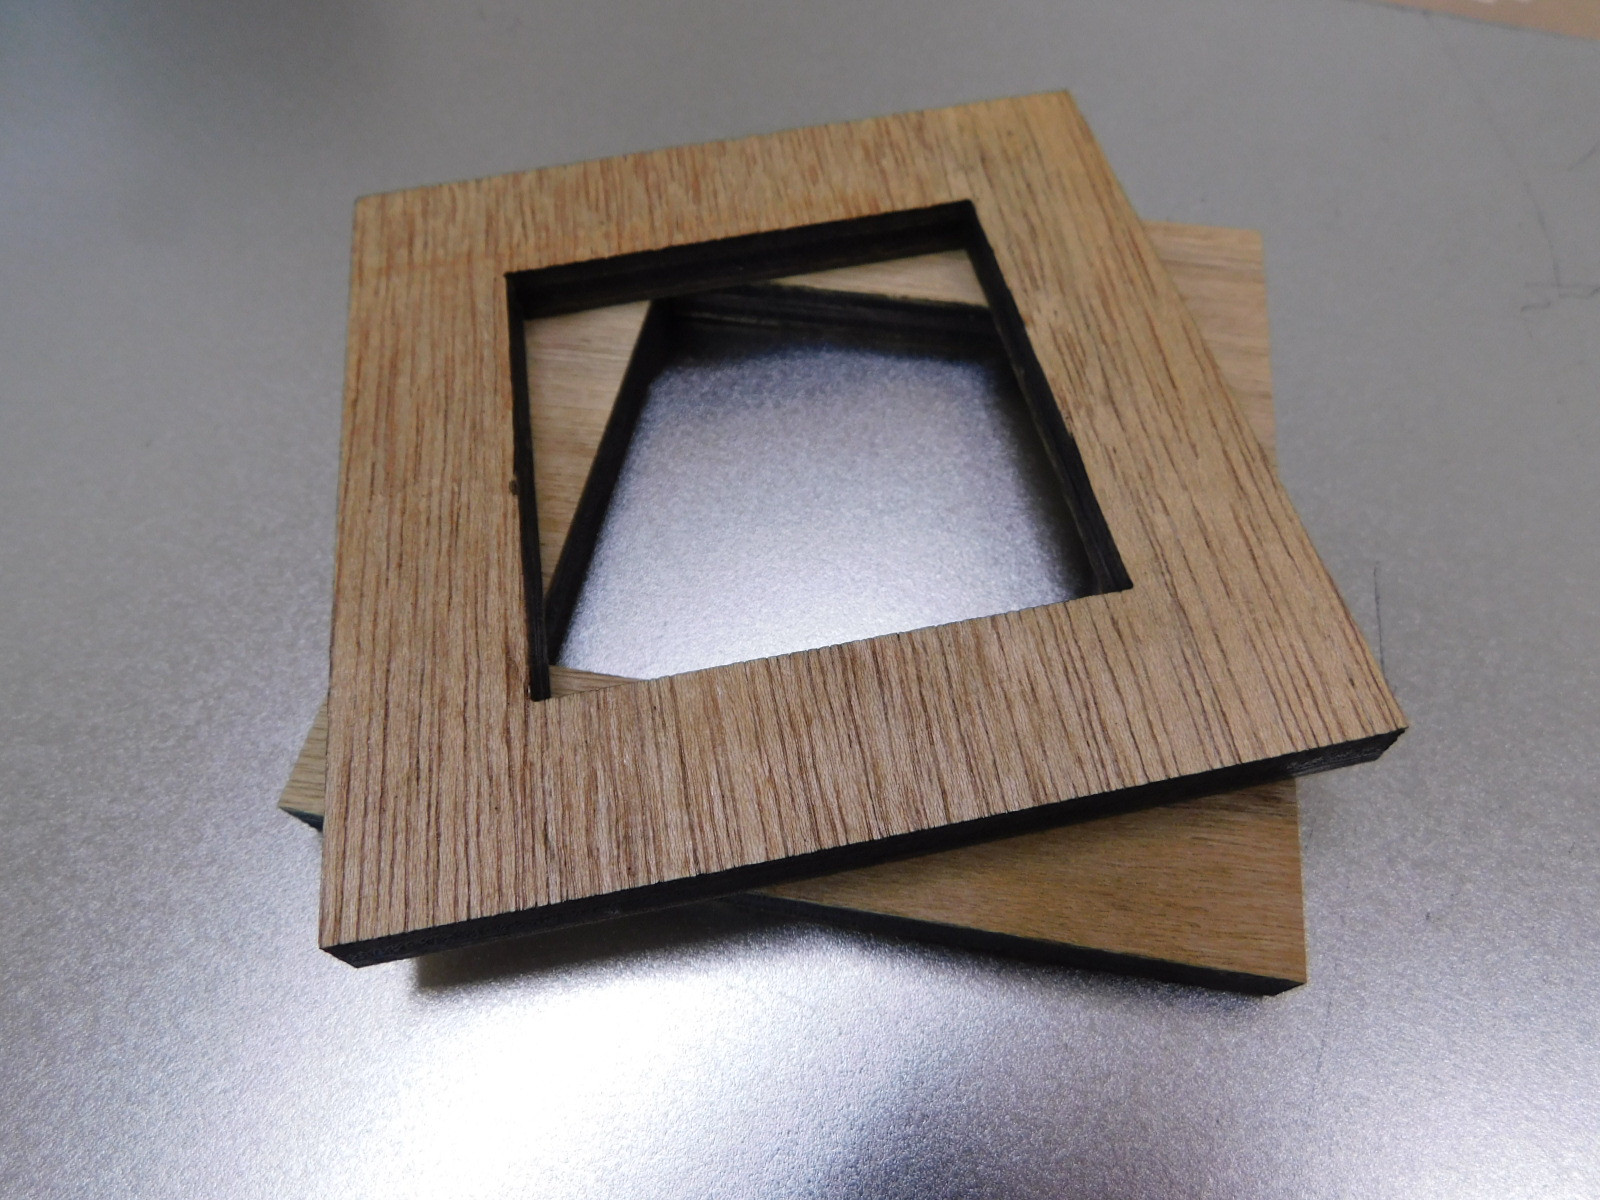
通常はこれで問題はないのですが、ベニヤ板、段ボール、アクリルなどの金属以外の素材を切断する場合は、この非接触センサーが使えません。非接触の場合倣いオフにして非金属の切断を行うことは可能ですが、大きな製品を加工する場合にはノズルと材料とが接触してしまう危険性があります。こんな時は倣い式の接触センサーが役に立ちます。(金属の切断と違い、少々焦点位置が変わっても切断自体は可能ですので、非接触センサーでも倣いオフの状態で製品とノズルの距離を十分に取っておけば切断は可能です。ただ焦点位置が変動すると切断幅は変化するはずですので材料は水平になるように設置する必要があります。)
 |
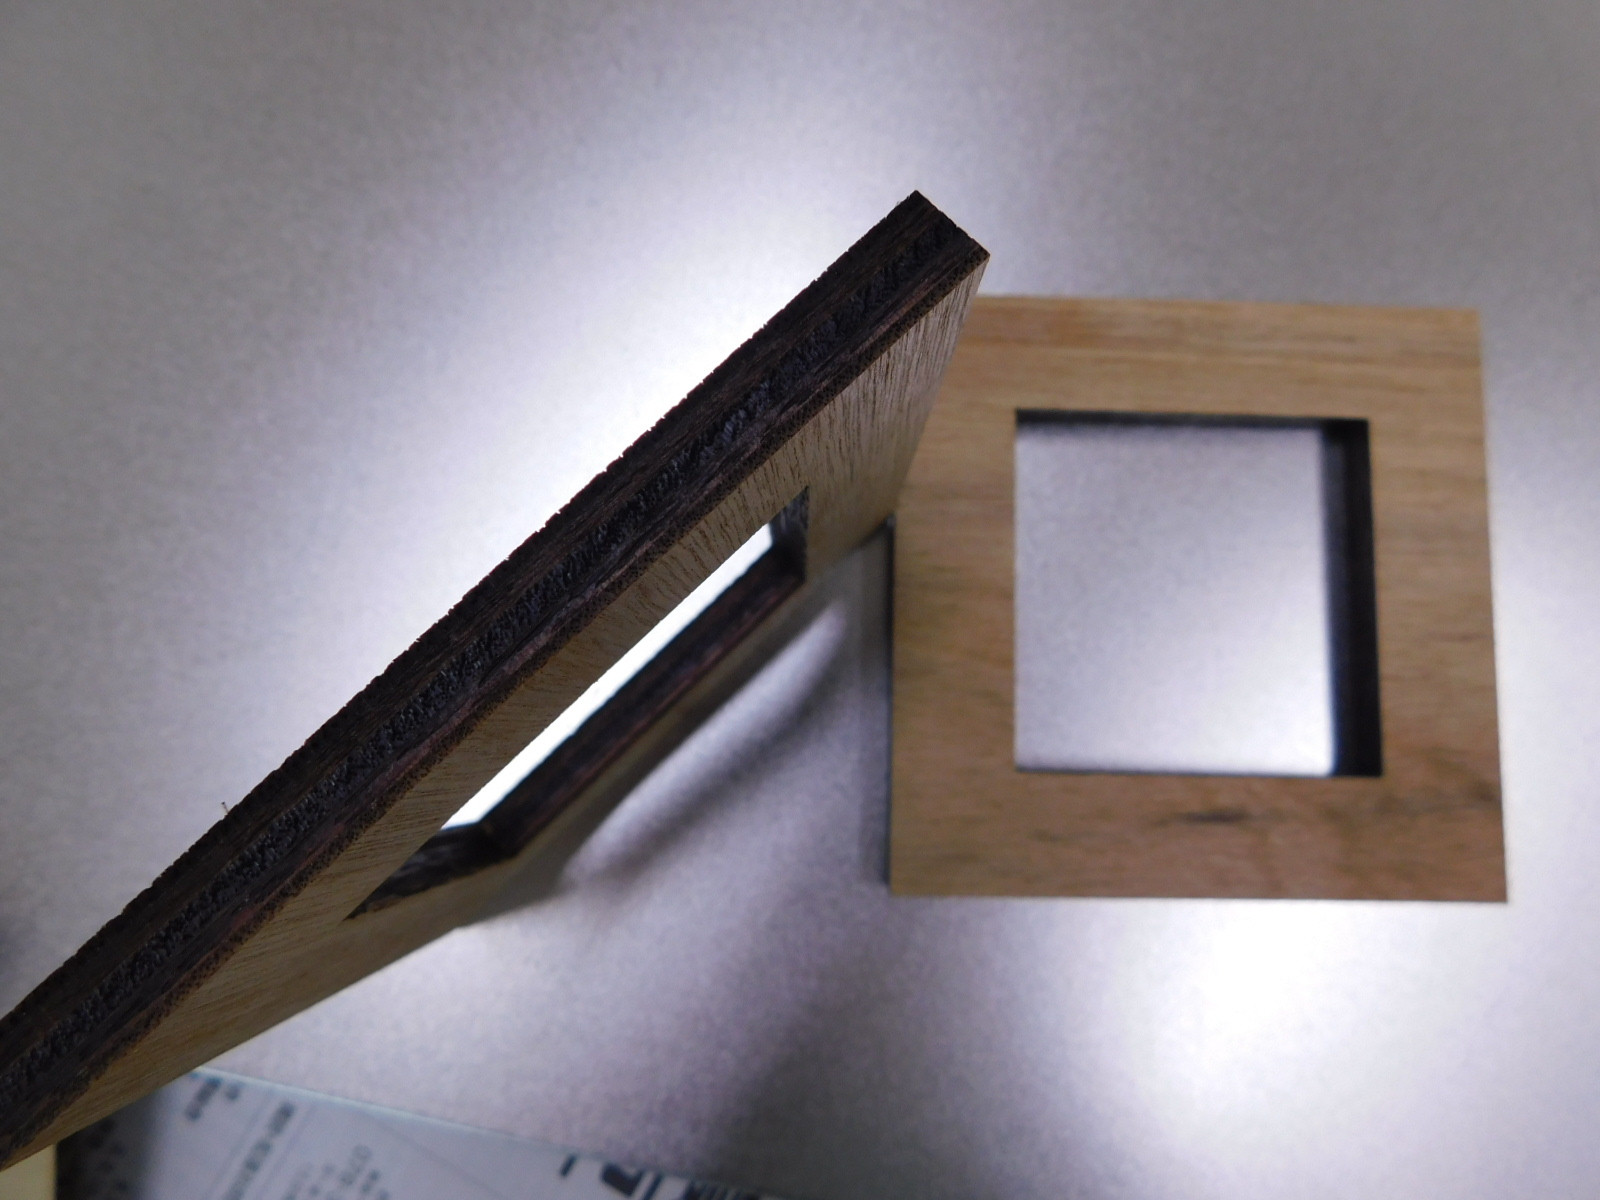 |
ベニヤ板を加工するとこんな感じでの切断になります。切断面は黒く焦げています。
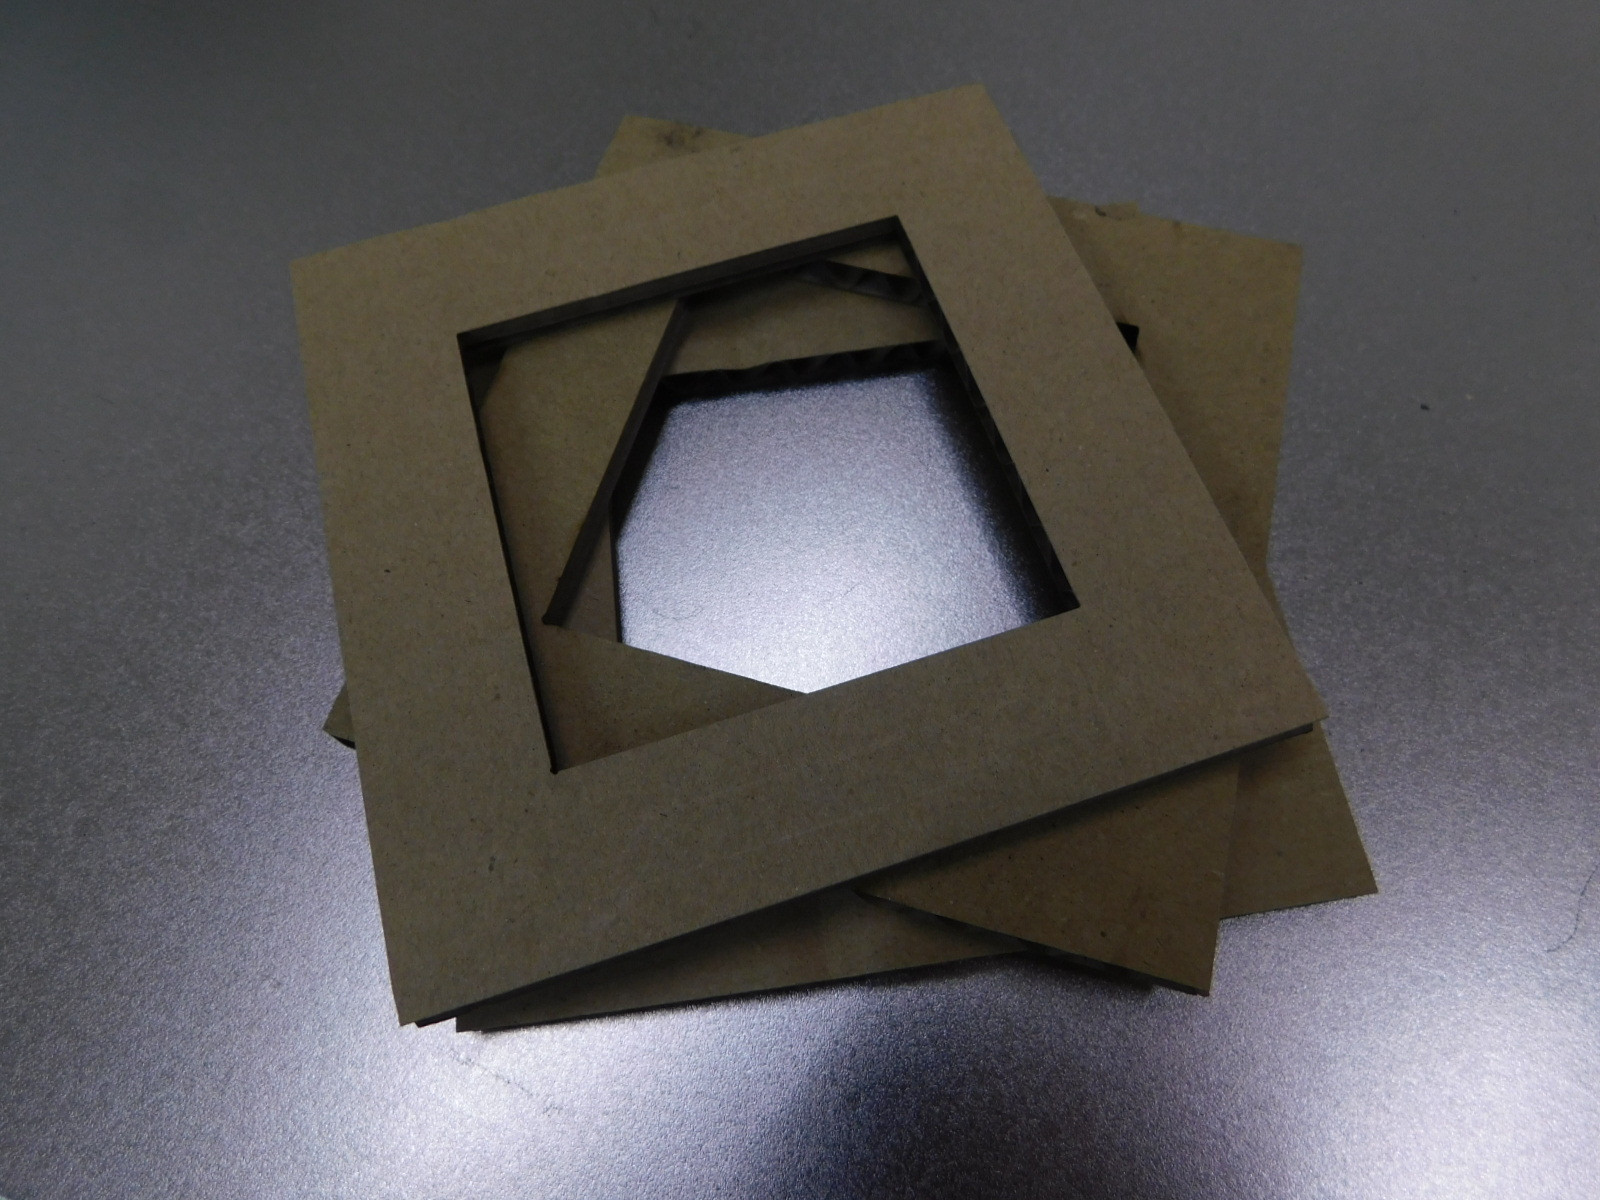
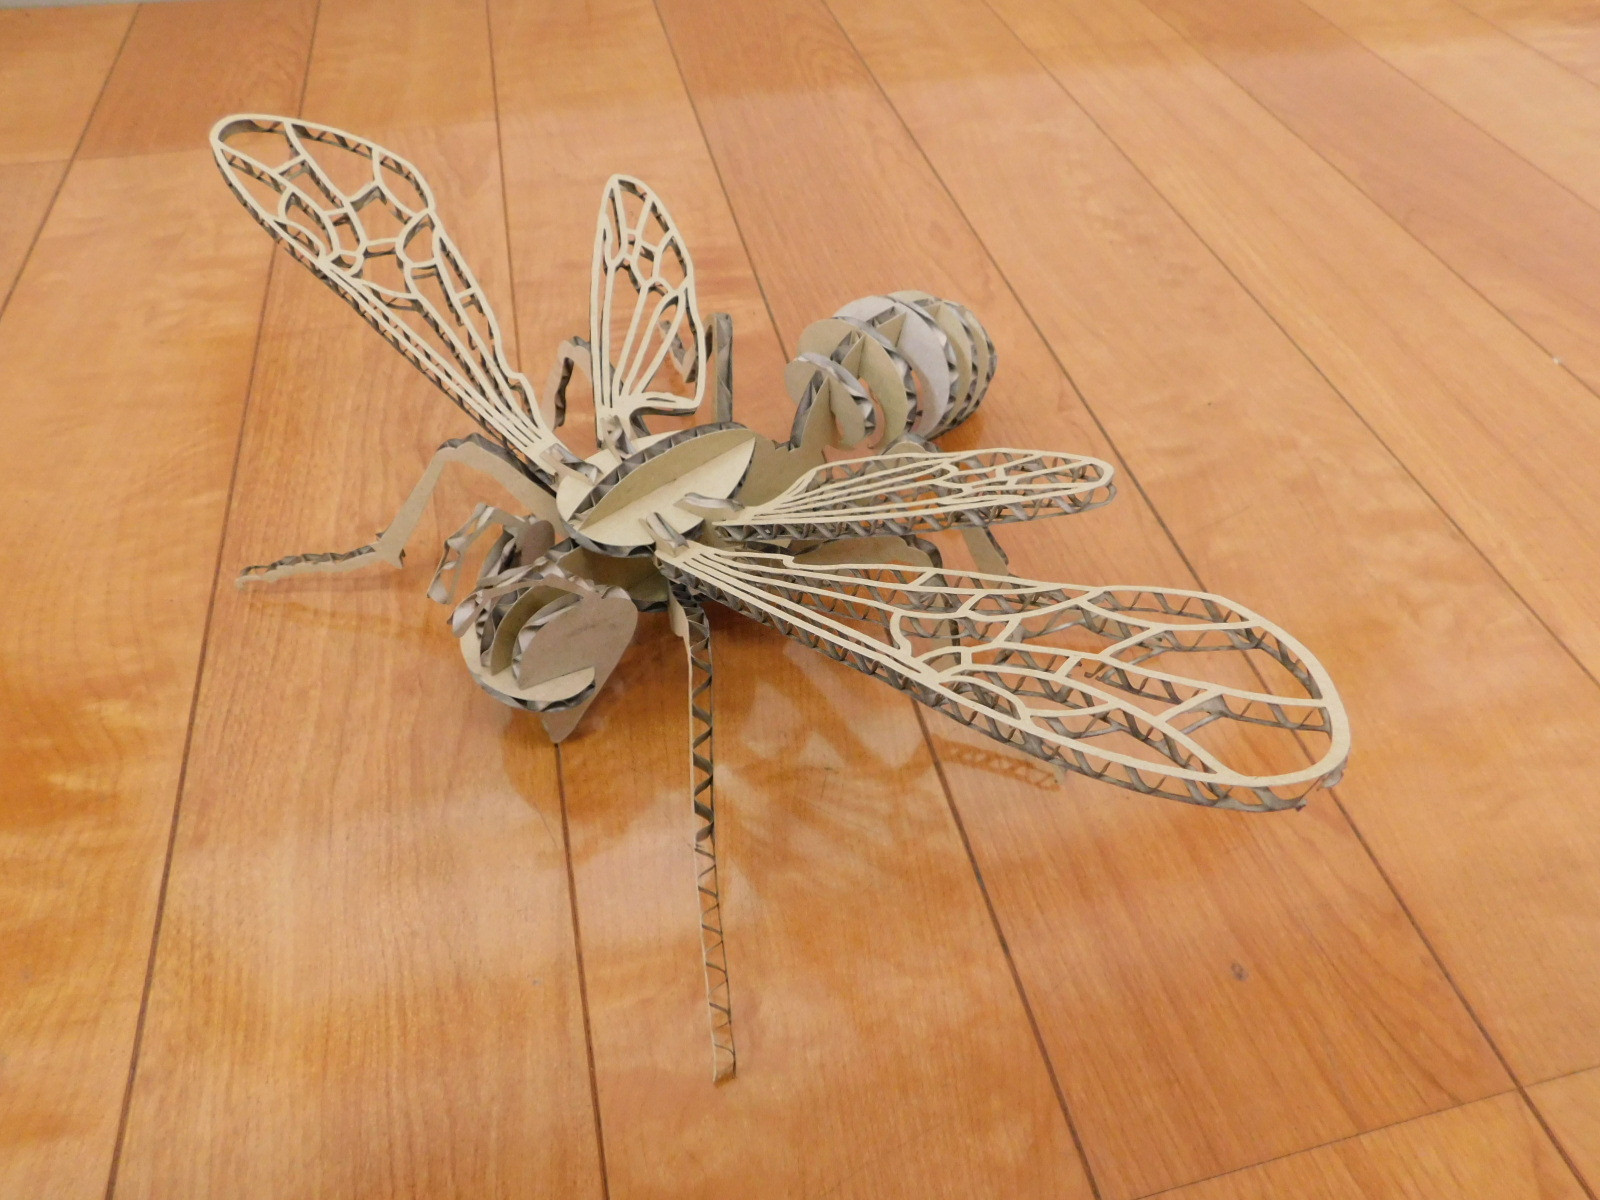
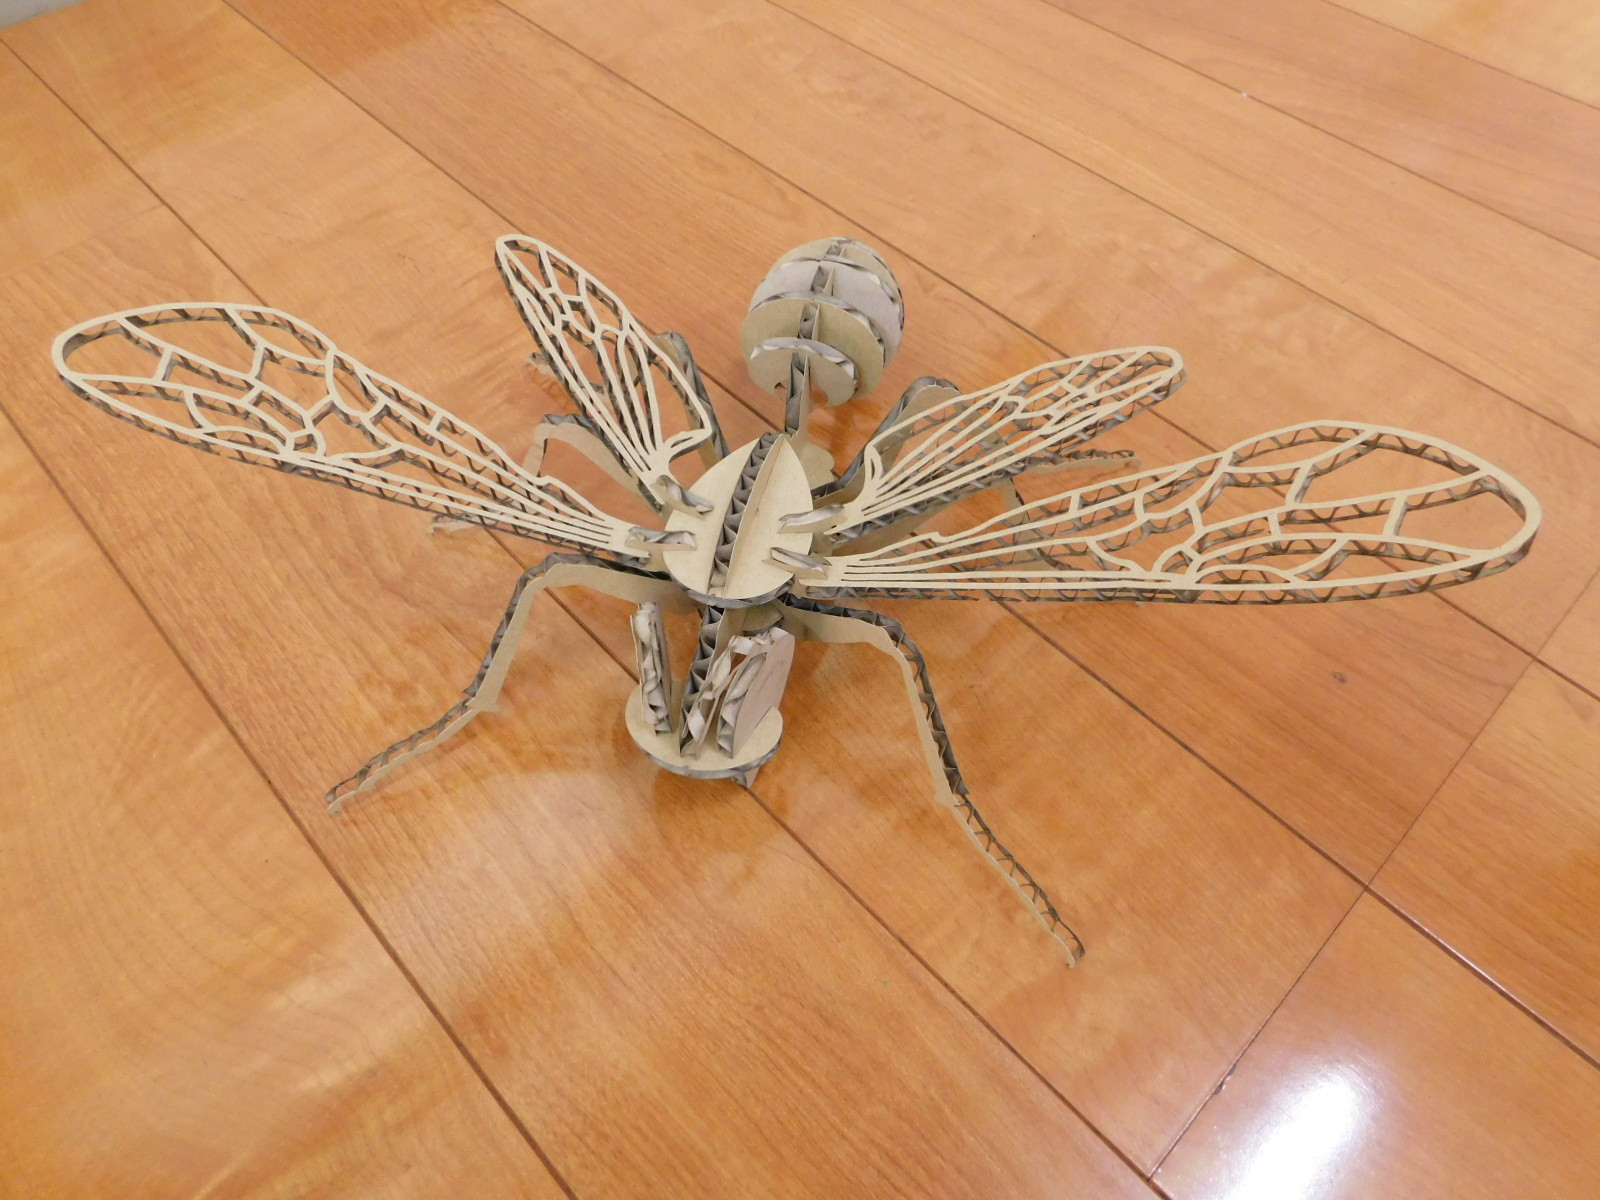
段ボールも加工できます。切断面自体はきれいに切れています。
弱点としては、剣山の上を光が通るとどうしても剣山からの反射で裏面が焦げてしまいます。
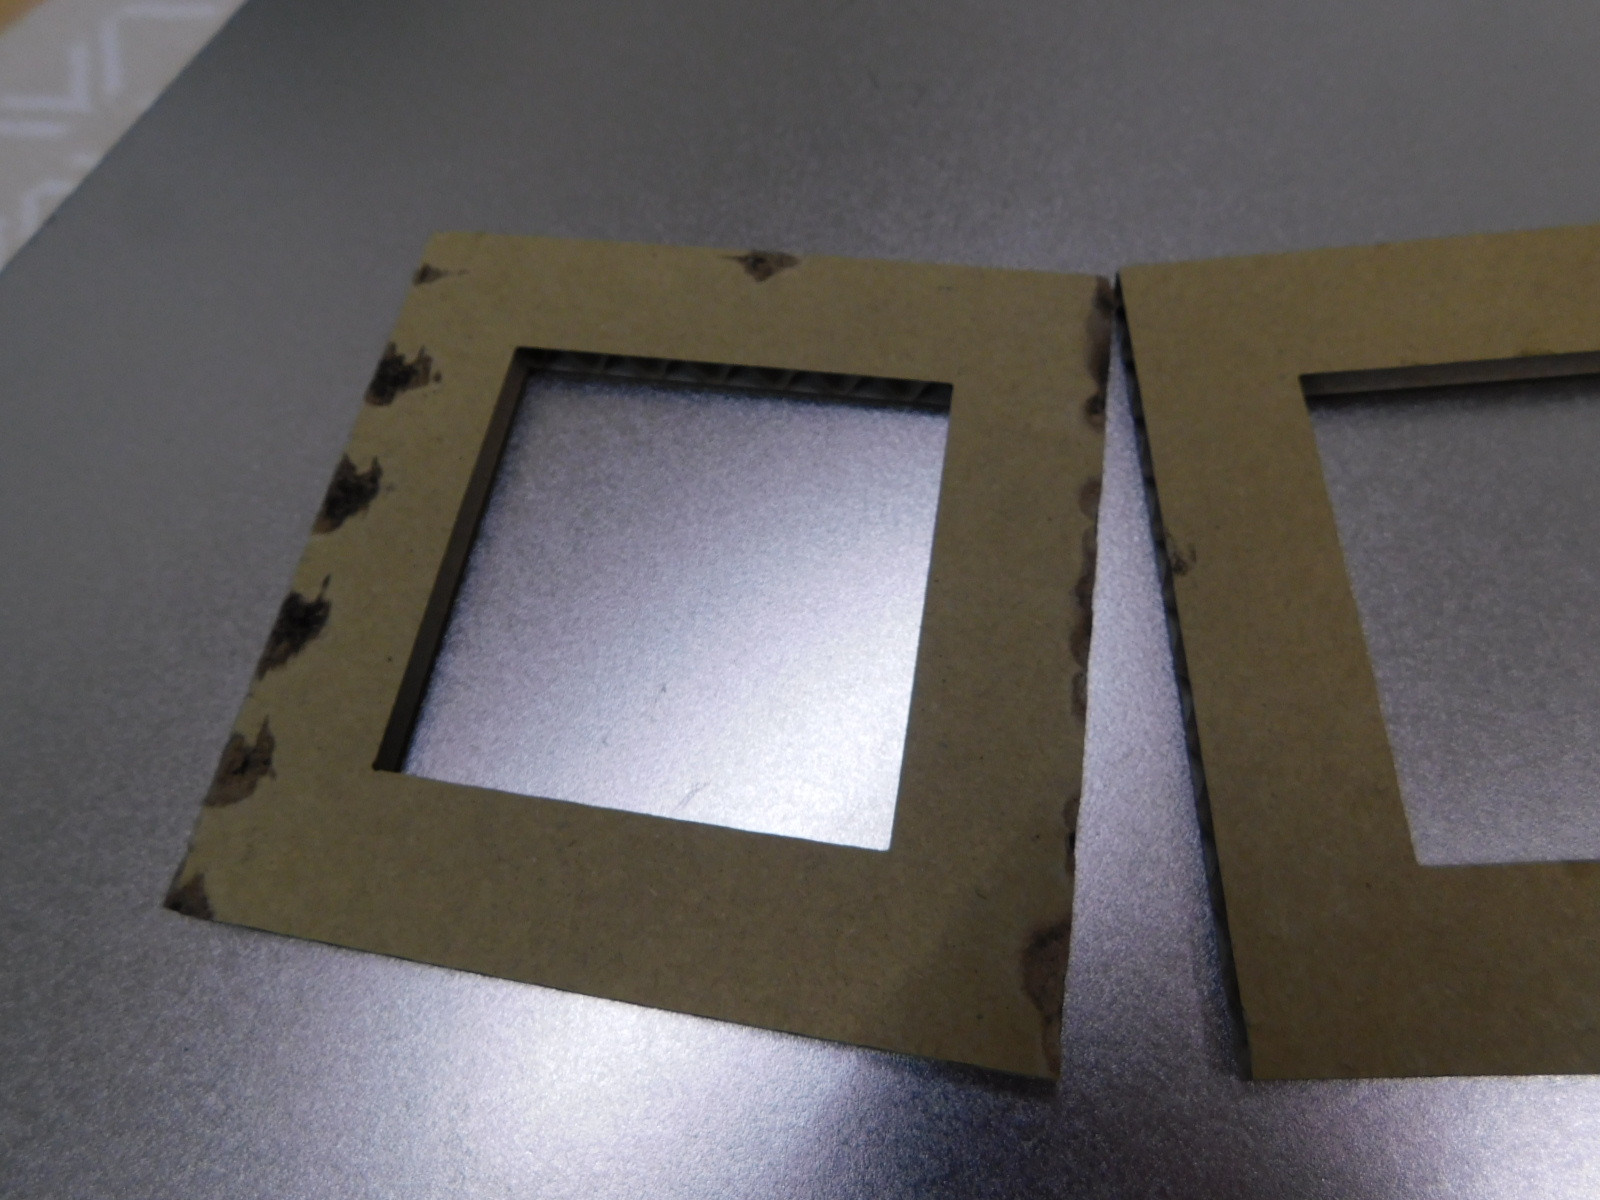
対策としては裏面にマスキングテープを貼っておくと低減はできるのですが、完全ではないので加工時にはその点をわかっていただく必要があります。段ボールなどでは一旦焦げてしまうとその後の対処は困難ですが、ベニヤ板の場合だと、紙やすりなどで仕上げると見栄えは向上すると思います。
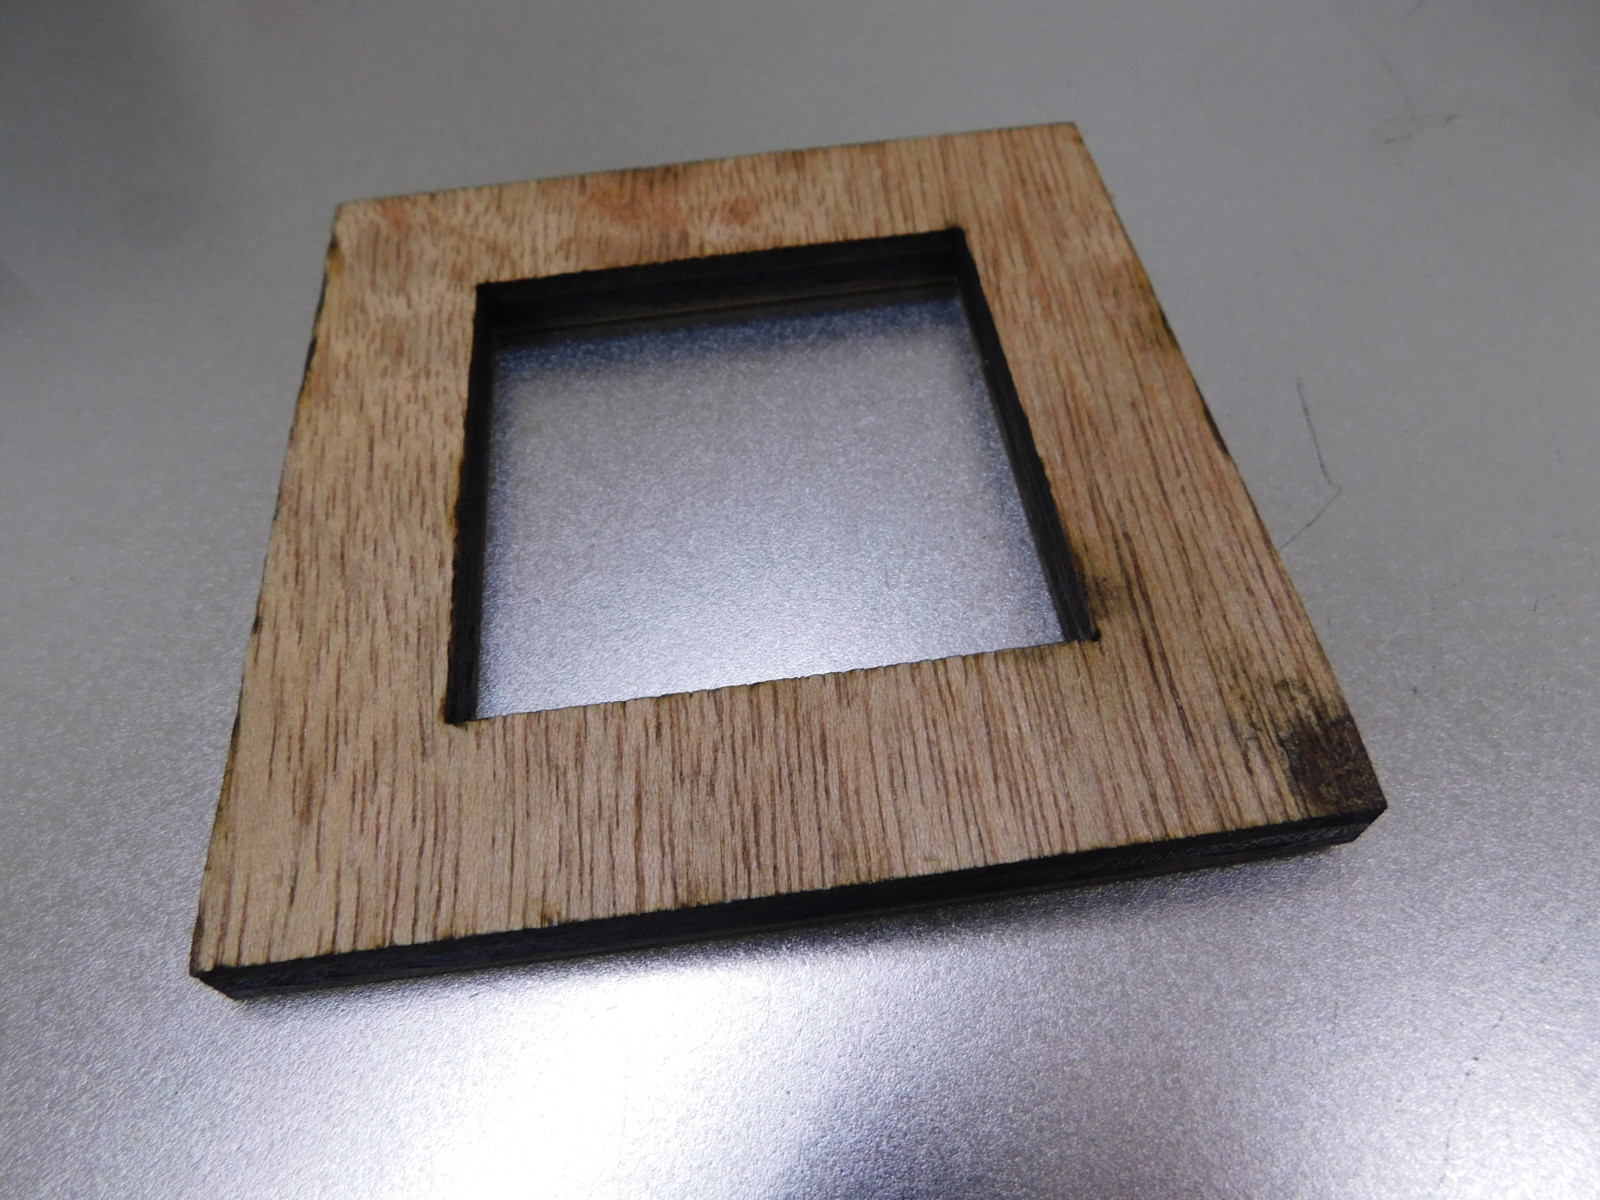
上の写真はマスキングテープをしてベニヤ板を切断しています。写真の右下部分が少し焦げていますが、マスキングテープをしていないともっと黒くなっています。
おまけ・・・
 |
 |
