メモ(覚え書き)
ひと手間増える
下の写真のコの字曲げにM5のナットをスポット溶接する製品で、
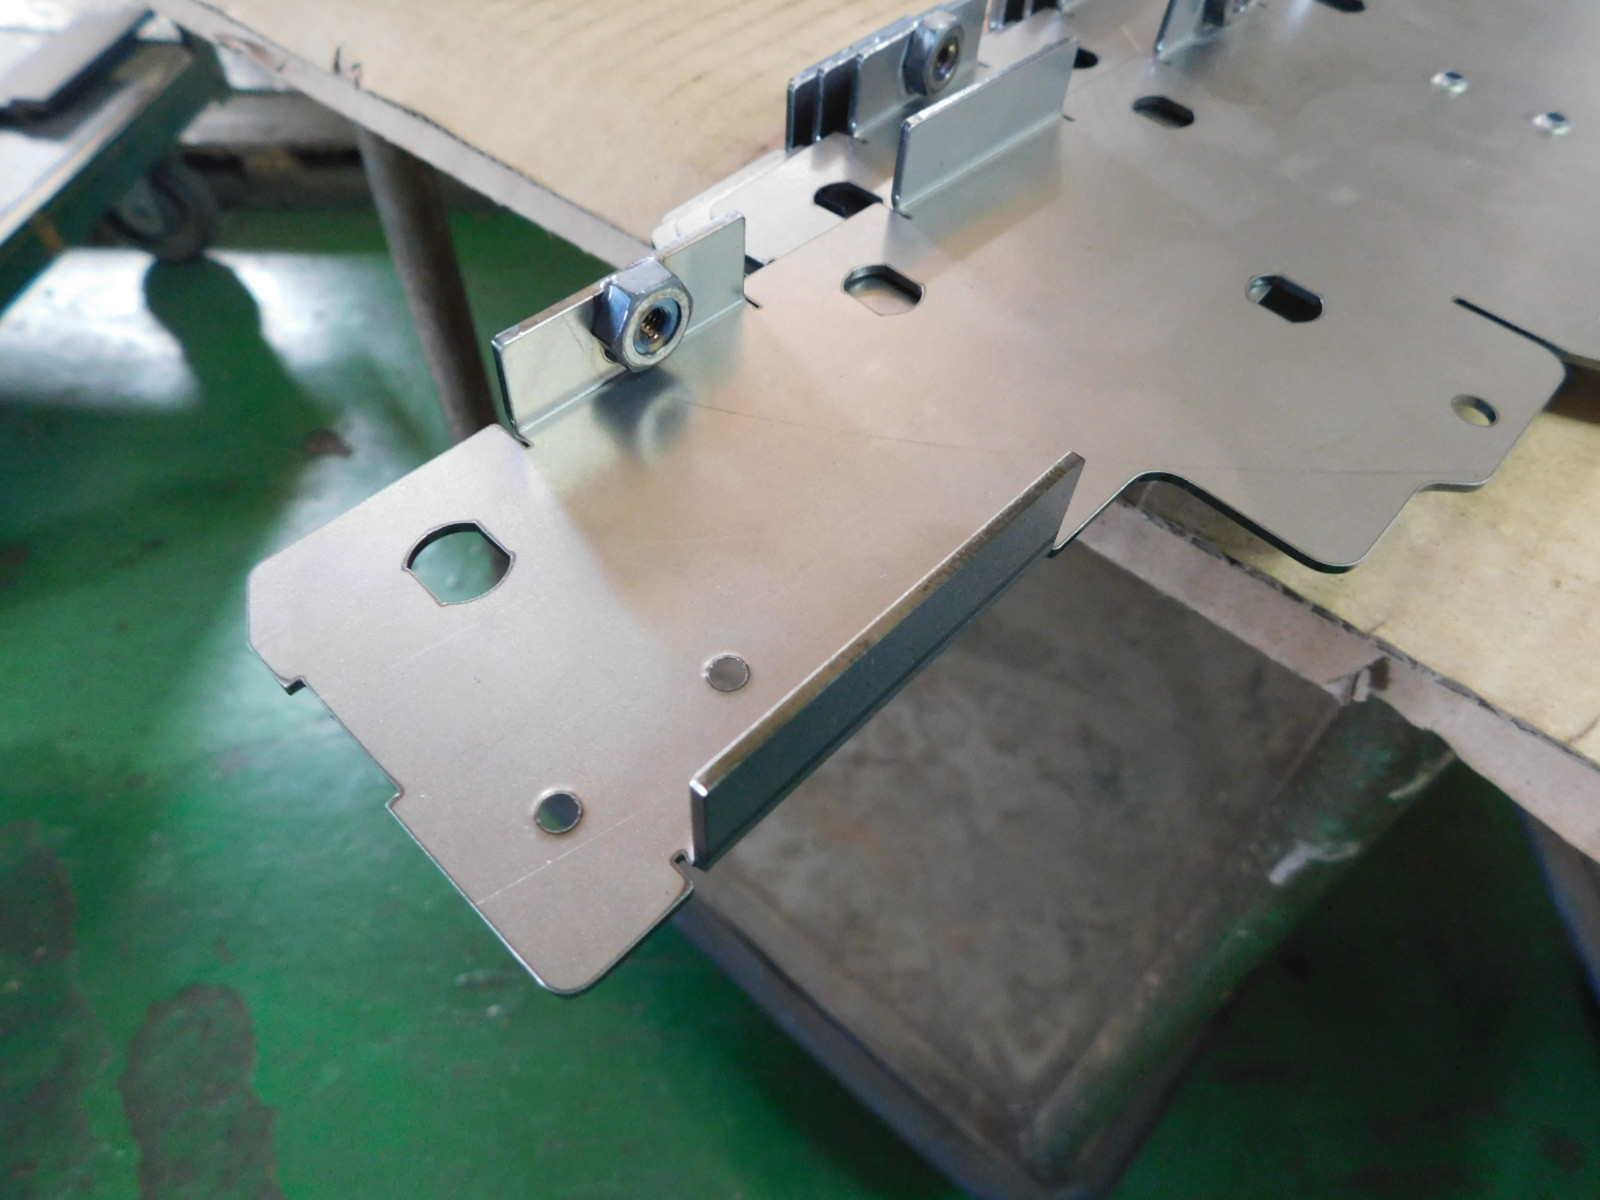
弊社のスポット溶接機だとコの字に曲げてからでは、この間に電極がはいらないので先に曲げ加工ができません。
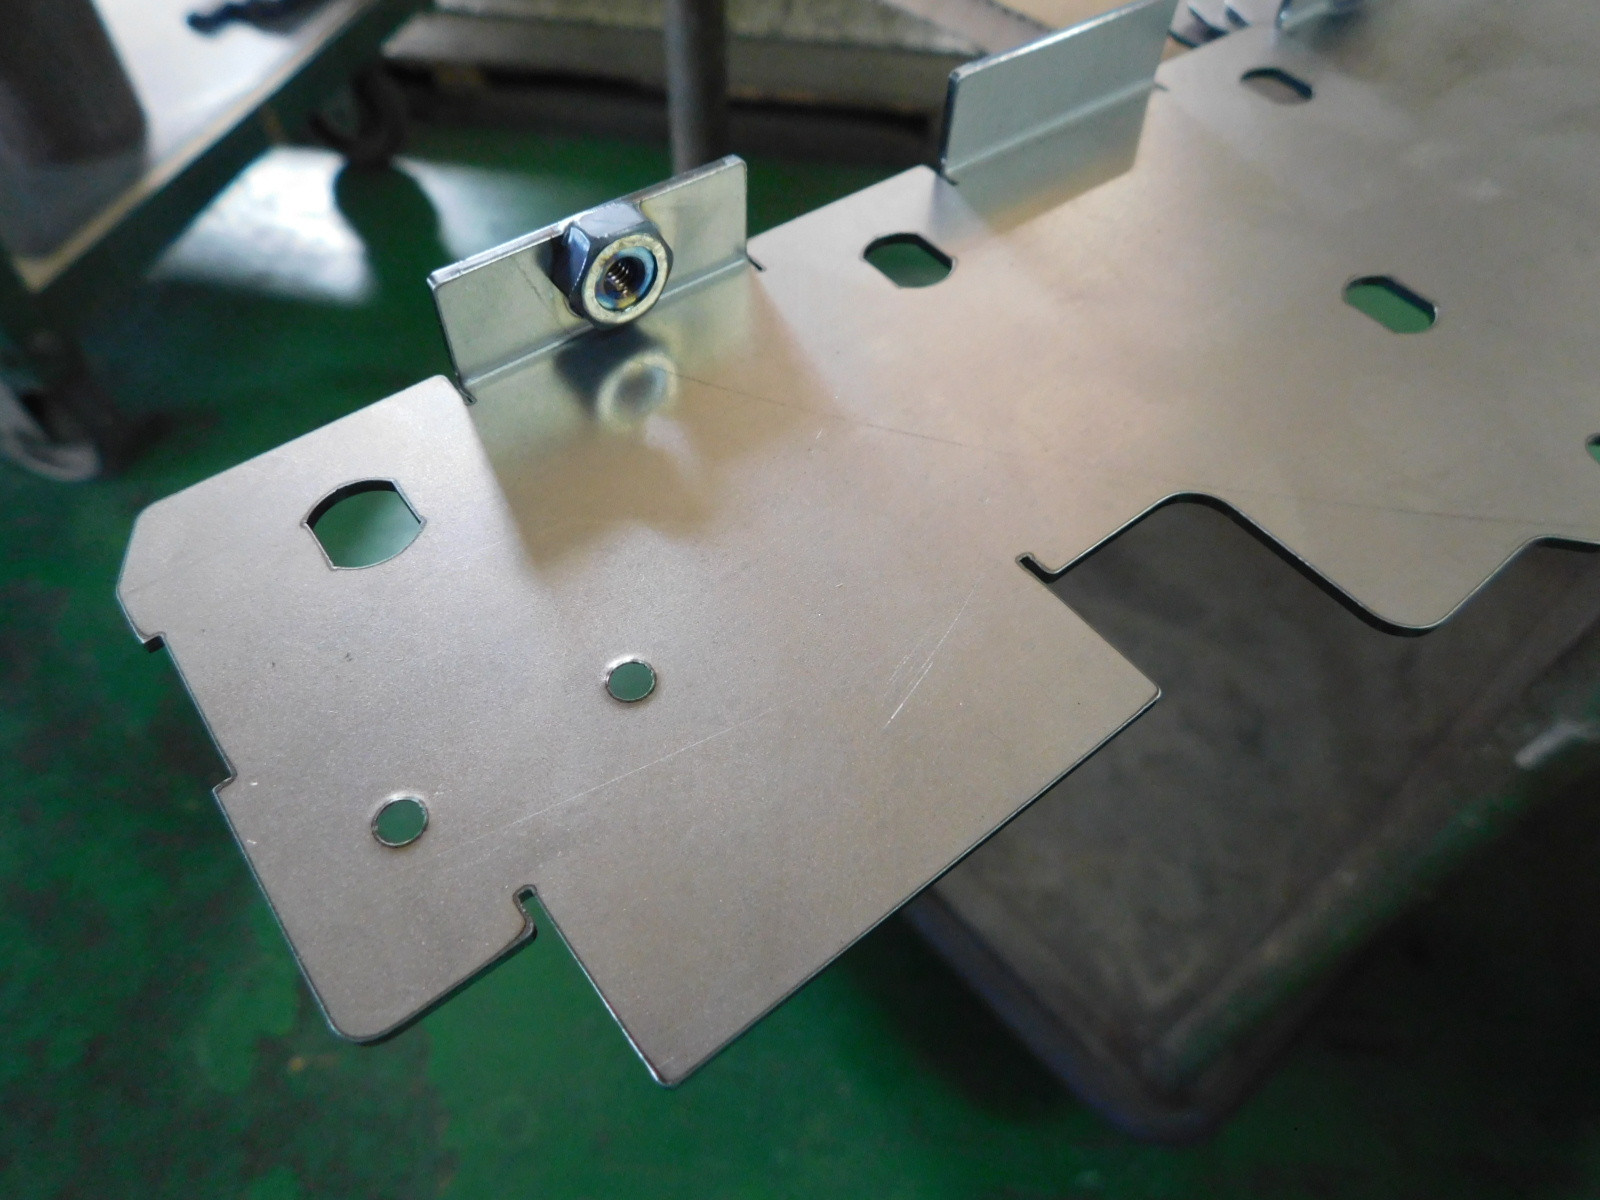
ナットを取り付ける部分をまず曲げた後で、ナットをスポット溶接し、そのあとで再び曲げ加工を行う必要があります。
部品設計をされる場合は、こういう点も気を付けてください。
ところで溶接ナットですが、M4だとパイロット穴はΦ7、M6だとΦ9、M8だとΦ11と言うようにだいたいタップ径より3㎜大きい穴をあけることが多いのですが、M5はなぜM4と同じΦ7になっているんでしょう?
角丸・・・苦手なもの
見た目は簡単な形状なんですが、作ろうとするとなかなか厄介なものがあります。
個人的に一番嫌いなのが角丸形状。いろんなサイトで作られているのを見ると本当にすごいなと思います。
MetaCAMでもダクト展開という機能がありますので、3Dモデル自体は簡単に作ることが出来るのですが、展開形状をそのまま曲げようとすると実際はなかなか思う様に行きません。
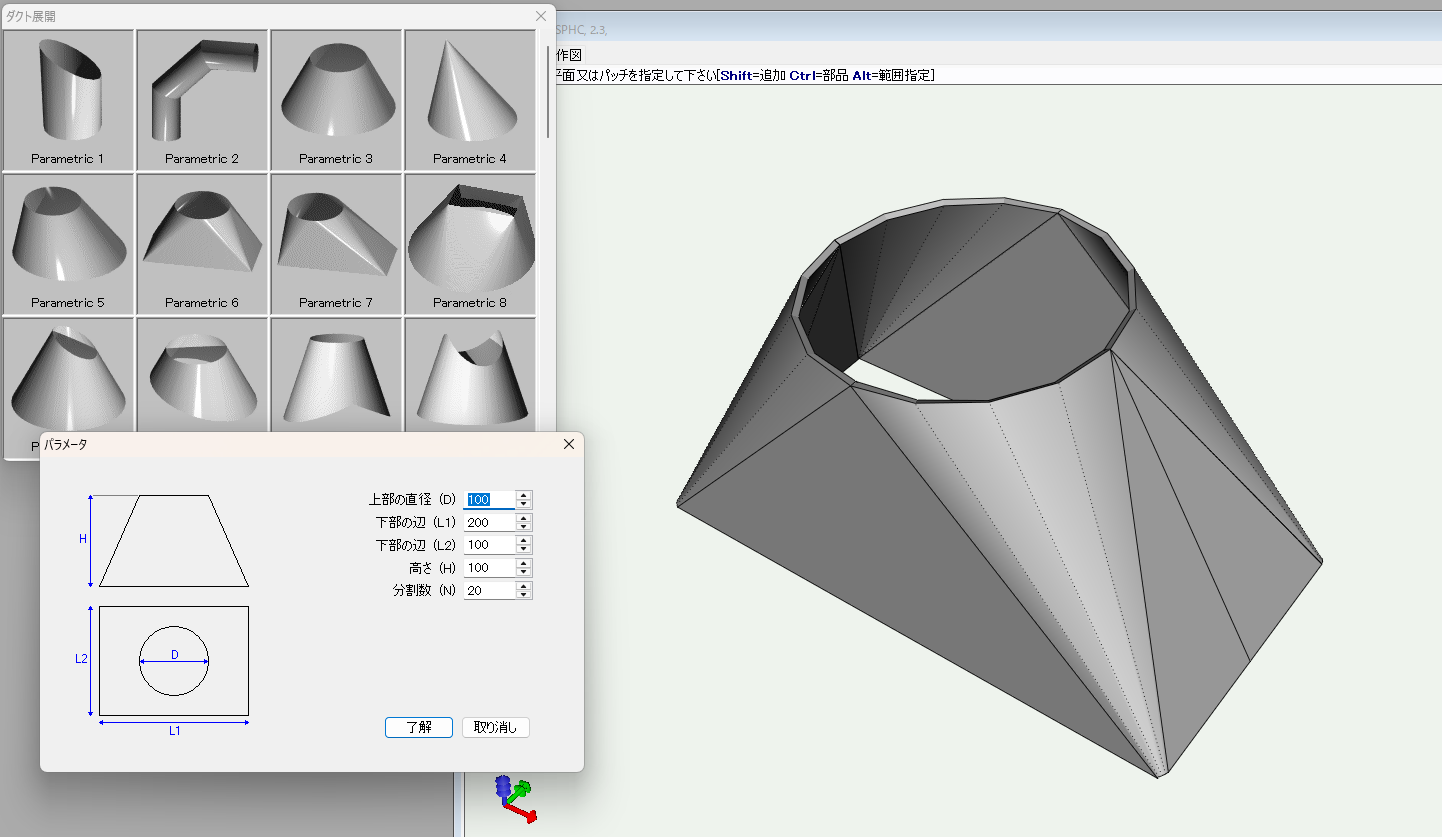
先日、展開後に行うちょっとしたコツを教えていただきました。そこで板厚2.3㎜、上の丸部分が直径100㎜、下部の長方形が200㎜x100㎜のホッパーを作って曲げてみました。
単純に確認したかっただけなので、分割数は少なくしています。そのため曲面は荒くなっています。
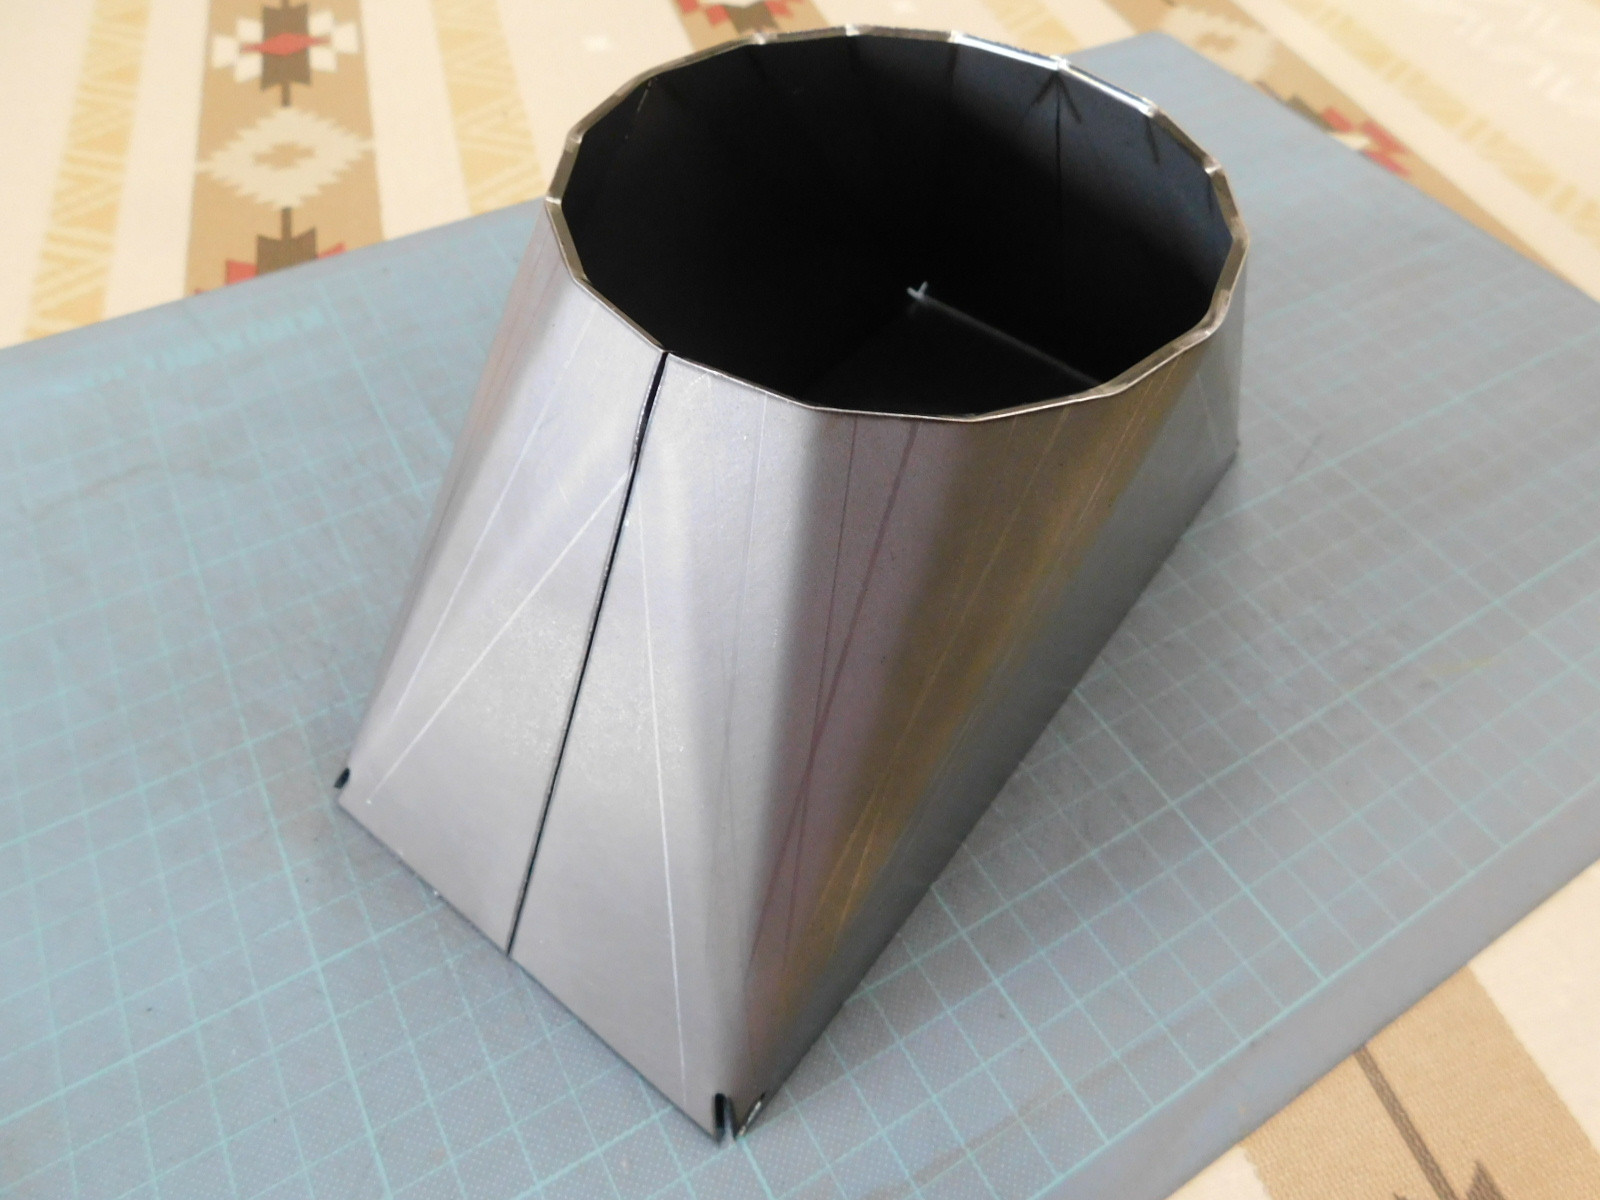 |
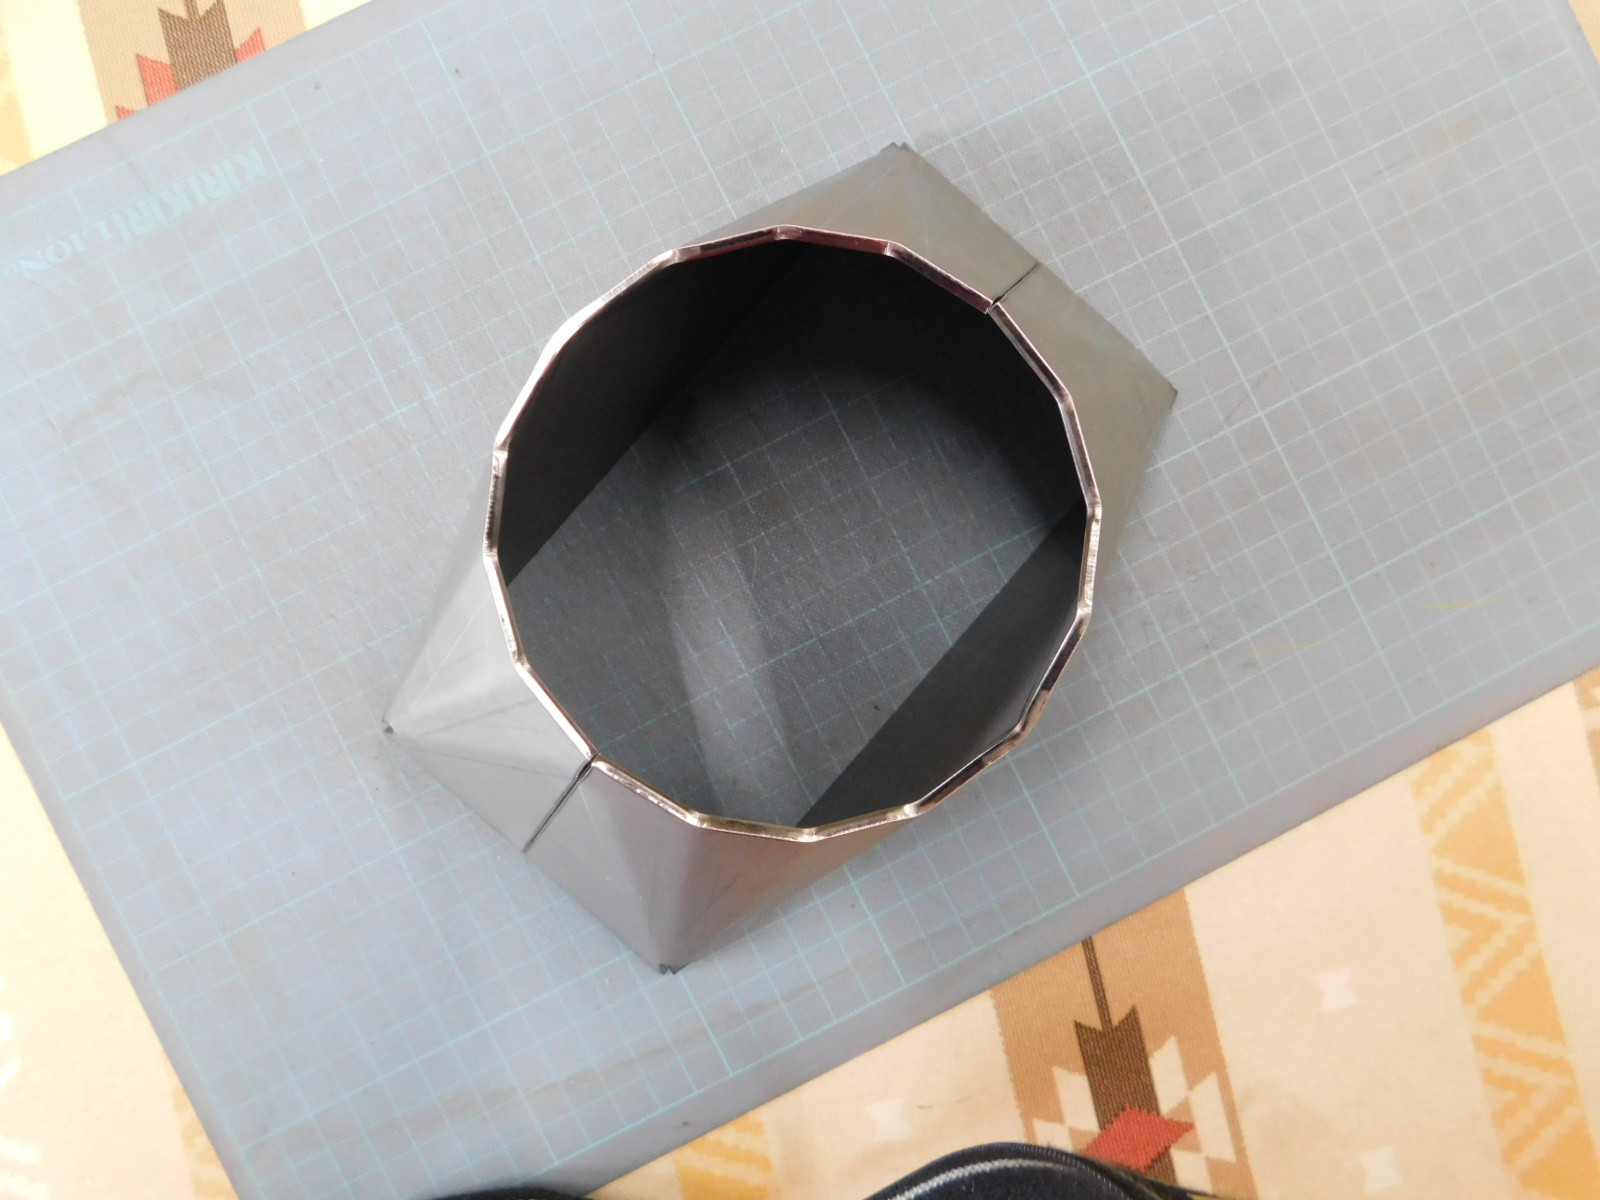 |
ひとまずうまく曲げることが出来ました。これだと溶接担当者に「修正が面倒くさい」と怒られずに済みそうです。
もちろん、材質、板厚、寸法でまだまだ経験が必要ですが、苦手意識が少しでも改善出来るキッカケになりました。
昨日
弊社のホームぺージを通じてお問い合わせをいただき、7月に製品を納品させていただいた株式会社津川製作所様より、昨日その部品を使用した試作機が完成しましたと写真を送っていただきました。
普段は製作した部品がどのように使われているのかをほとんど知る機会がありませんので、大変ありがたいと思います。
ショートフランジ
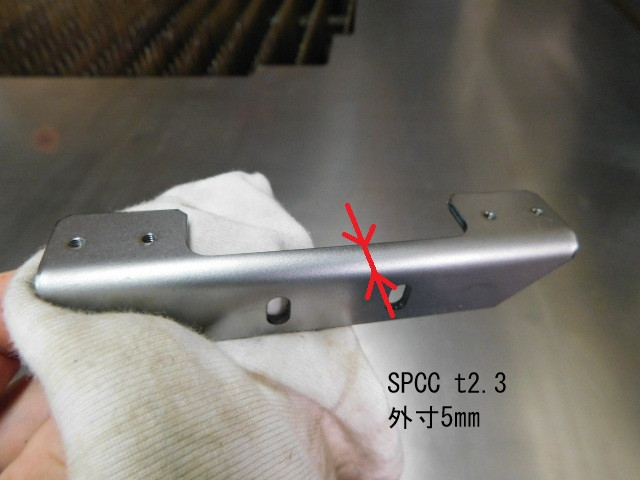
SPCC t2.3で切り欠き部分の外寸が5㎜と言う製品を加工することになりました。
今回は、レーザでの追加工を選択して対応しました。
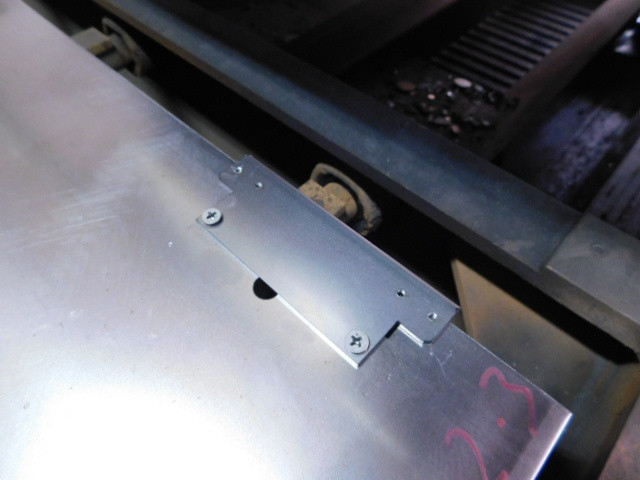
端材にワークをセットして、追加工を行います。
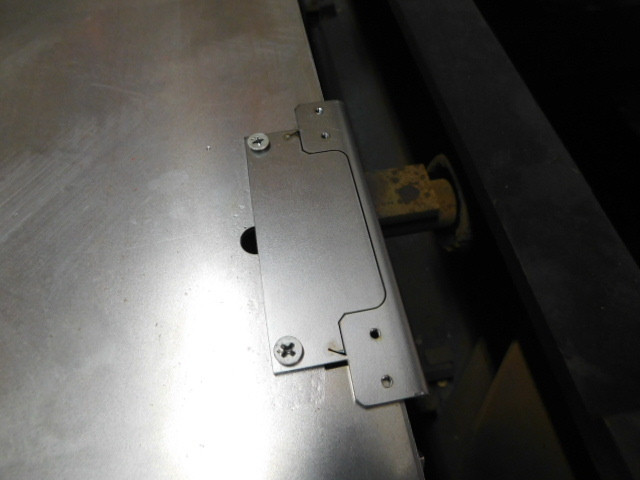
切断するとこんな感じ。
ソフトジョイント
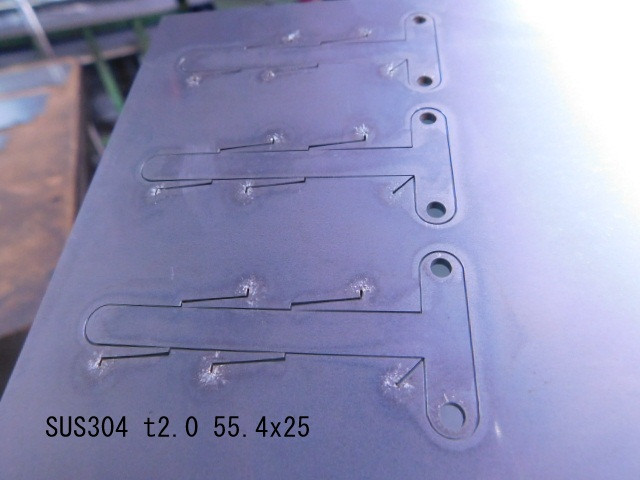
SUS304 t2.0のT字型の小さな製品